Herstellungsprozess für maßgeschneiderte Kühlregister

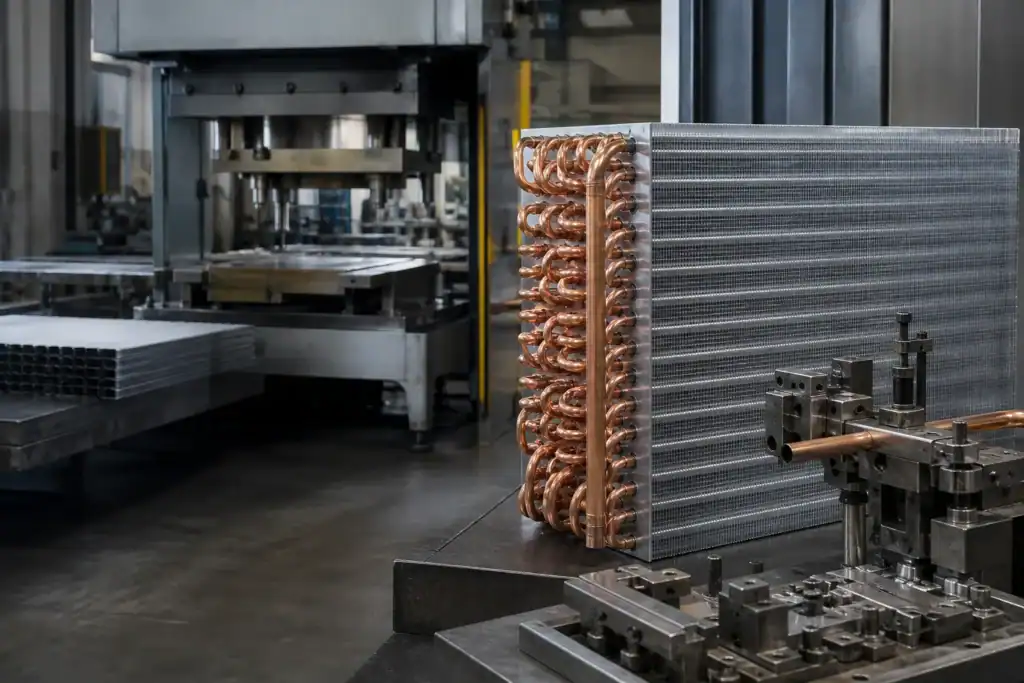
Domi Refrigeration unterstützt die kundenspezifische Herstellung von Wärmetauscherspulen für OEM-Kälte-, Klima- und Industriekühlanlagen. Der Arbeitsablauf umfasst das Prägen der Lamellen, das Formen der Rohre, die montagebasierte Baugruppenfertigung, das Hartlöten oder andere Verbindungsverfahren, die Dichtigkeitsprüfung, die Sichtkontrolle und die Exportverpackung. Senden Sie eine Zeichnung, ein Musterfoto oder vorhandene Spulendaten, damit das Team Passgenauigkeit, Materialien, Verschaltung, Prüf- und Verpackungsanforderungen vor Angebotserstellung oder Prototypenfertigung prüfen kann.

LIEFERANTENVERTRAUEN

Worauf beim Vergleich von Spulenherstellern zu achten ist

Wenn Einkäufer Spulenhersteller vergleichen, sind praktische Fragen hilfreich: Kann der Lieferant Ihre Zeichnung oder Ihr Muster prüfen? Welche Rohr-, Lamellen- und Sammlermaterialien passen zur Anwendung? Wie werden Verschaltung, Verbindungen, Dichtigkeitsprüfung und Inspektionsdokumente gehandhabt? Wie wird die fertige Spule während des Transports geschützt? Der Prozess von Domi bietet Technik- und Einkaufsteams die Möglichkeit, diese Eingaben vor Produktionsbeginn zu prüfen. Die Prozessabbildungen sind beispielhaft; bestätigen Sie projektspezifische Ausrüstung, Materialien, Prüfprotokolle und kommerzielle Bedingungen.

Maßabweichung

Problem: Kleine Unterschiede im Lamellenabstand, in der Rohrposition oder in den Montageabmessungen können die Montage und die Leistung der Anlage beeinflussen.
Lösung: Kontrolliertes Lamellenprägen, Rohrformen und montagebasierte Baugruppenfertigung helfen, Passungsrisiken bei OEM- und Ersatzprojekten zu reduzieren.

Instabilität beim Hartlöten oder Schweißen

Problem: Instabiles Hartlöten, Schweißen oder mangelhafte Verbindungsqualität können zu Undichtigkeiten, schwachen Verbindungen oder unzuverlässigen Produkten führen.
Lösung: Prozesskontrolle beim Hartlöten, Überprüfung der Temperaturkurve und Verbindungsinspektion helfen, die Fertigungskonstanz zu verbessern.

Leckagerisiko

Problem: Undichtigkeiten in Kältespulen oder Wärmetauschern können zu Geräteausfällen, Garantieansprüchen und Projektverzögerungen führen.
Lösung: Dichtigkeitsprüfung, Drucküberprüfung und projektspezifische Inspektionsschritte helfen, Leckagerisiken vor dem Versand zu erkennen.

Transportschaden

Problem: Lamellen, Rohre, Sammler und Verbindungsstellen können beschädigt werden, wenn die Exportverpackung nicht korrekt geplant ist.
Lösung: Verpackungsüberprüfung, Karton- oder Palettenschutz sowie produktspezifische Stützstrukturen helfen, Schäden beim internationalen Versand zu reduzieren.

ARBEITSABLAUF

Vom Rohmaterial zur fertigen Coil-Baugruppe

01

Materialvorbereitung

Bereiten Sie Kupferrohre, Aluminiumlamellen, Stahldraht, Platten, Sammler, Fittings oder andere Materialien entsprechend der Produktstruktur und den Projektanforderungen vor.

02

Lamellenstanzen und Rohrbearbeitung

Verwenden Sie Lamellenstanzen, Rohrschneiden, Biegen, Aufweiten oder Formgebungsverfahren, um die Kernstruktur des Wärmetauschers vorzubereiten.

03

Montage und Vorrichtungspositionierung

Montieren Sie Lamellen, Rohre, Sammler, Platten oder Drahtstrukturen mithilfe von Vorrichtungen zur Unterstützung der Maßhaltigkeit.

04

Hartlöten, Schweißen oder Verbindungsbearbeitung

Wenden Sie das geeignete Verbindungsverfahren entsprechend Material, Struktur und Anwendungsanforderungen an.

05

Dichtigkeitsprüfung und Sichtkontrolle

Überprüfen Sie Maße, Aussehen, Verbindungsbereiche, Dichtheit und Oberflächenzustand vor der Verpackung.

06

Verpackung und Exportvorbereitung

Schützen Sie Lamellen, Rohre, Verbindungsstellen und beschichtete Oberflächen mit geeigneter Verpackung für den Versand.
Industriekälteanlage mit Kupferspulen in einer Produktionsstätte.

LAMELLENSTANZEN

Lamellenstanzpräzision für stabilen Wärmetransfer

Die Lamellengeometrie beeinflusst den Luftwiderstand, die Wärmeübertragungsfläche und die Coil-Konsistenz. Kontrolliertes Lamellenstanzen hilft, Lamellenabstand, Lochposition, Kantenqualität und wiederholte Produktionsstabilität für HLK-Coils, Verdampferregister, Kondensatorregister und industrielle Wärmetauscher zu gewährleisten.

Lamellensteigungs-Konsistenz

Konstante Lamellensteigung unterstützt einen stabilen Luftstrom und eine vorhersehbare Wärmeübertragungsleistung.

Lochpositionsgenauigkeit

Eine präzise Positionierung der Rohrlöcher verbessert das Einsetzen, Aufweiten und die Ausrichtungsgenauigkeit bei der Montage.

Chargenwiederholbarkeit

Wiederholbares Stanzen der Lamellen unterstützt die OEM-Produktion und langfristige Lieferkonsistenz.

LÖTKONTROLLE

Kontrolle der Temperaturkurve im Lötofen
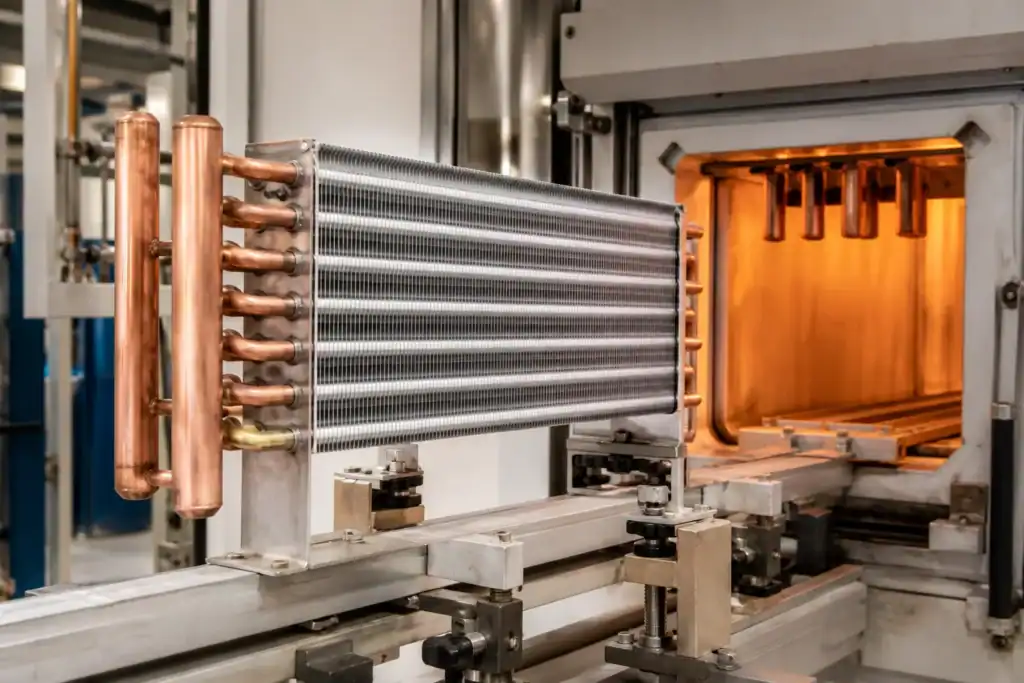
Die Lötqualität beeinflusst direkt die Verbindungsfestigkeit, Leckagebeständigkeit und langfristige Produktzuverlässigkeit. Die Kontrolle der Temperaturkurve im Ofen hilft, die Heiz-, Halte- und Abkühlbedingungen während des Lötens oder der Verbindungsbearbeitung zu stabilisieren.
Gewerbliche Kälteanlage mit Kupferrohren und Kühlschlangen.

Heizzone

Kontrolliertes Heizen hilft, thermische Schocks zu reduzieren und bereitet die Baugruppe auf ein stabiles Löten vor.

Haltezone

Die Haltephase hilft, die Temperaturgleichmäßigkeit über die gesamte Wärmetauscherbaugruppe zu gewährleisten.

Lötzone

Die Lötzone sollte entsprechend Material, Lot und Verbindungsstruktur kontrolliert werden.

Abkühlzone

Kontrolliertes Abkühlen hilft, das Verformungsrisiko zu reduzieren und unterstützt eine gleichbleibende Produktqualität.

LECKTEST

Helium-Massenspektrometer-Lecktest-Arbeitsablauf

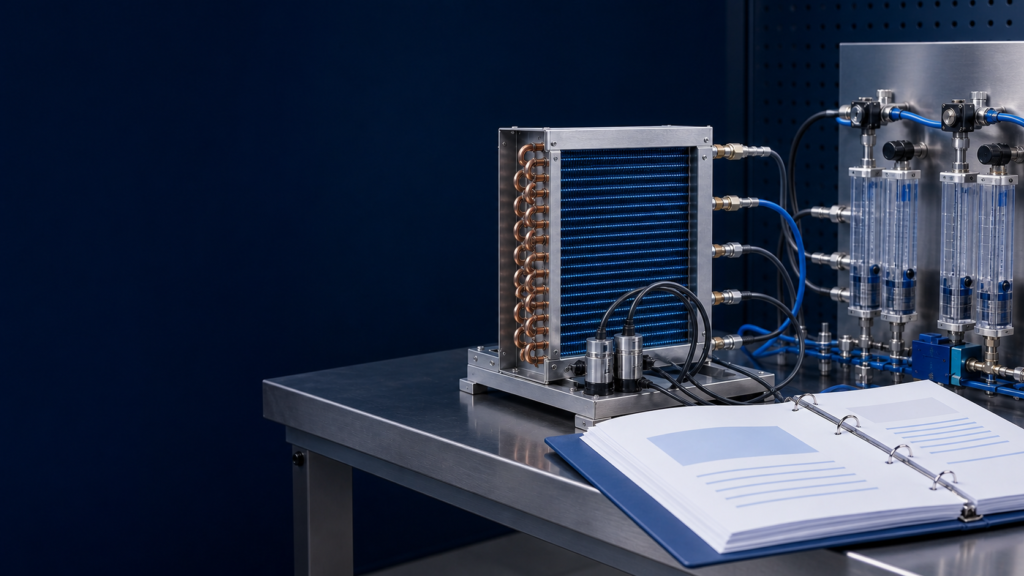
Die Leckprüfung ist einer der wichtigsten Schritte der Qualitätskontrolle für Kühlschlangen, Kondensatoren, Verdampfer und Wärmetauscher. Die Helium-Massenspektrometer-Leckprüfung kann für Anwendungen verwendet werden, die eine hohe Leckdetektionssensitivität erfordern, abhängig von den Projektanforderungen und verfügbaren Geräten.

Helium-Leckprüfungsablauf

Vorlage für thermische Leistungsprüfberichte für kundenspezifische Wärmetauscherprojekte

Abdichtung und Anschlussvorbereitung

Das Produkt wird entsprechend der Struktur der Schlange oder des Wärmetauschers mit dem Prüfaufbau verbunden.

Druck- oder Vakuumvorbereitung

Die Prüfbedingung wird gemäß der ausgewählten Leckprüfmethode und den Projektanforderungen vorbereitet.

Helium-Erkennungsprozess

Die Helium-Erkennung kann helfen, kleine Leckstellen an Verbindungen, Rohren oder Anschlüssen zu identifizieren, wo erforderlich.

Prüfprotokoll und Überprüfung

Prüfdaten oder Bestehen/Nichtbestehen-Aufzeichnungen können gemäß Kundenanforderung und Prüfplan dokumentiert werden.

VISUELLE QC

Visuelle Inspektion und Chargenqualitätskontrolle
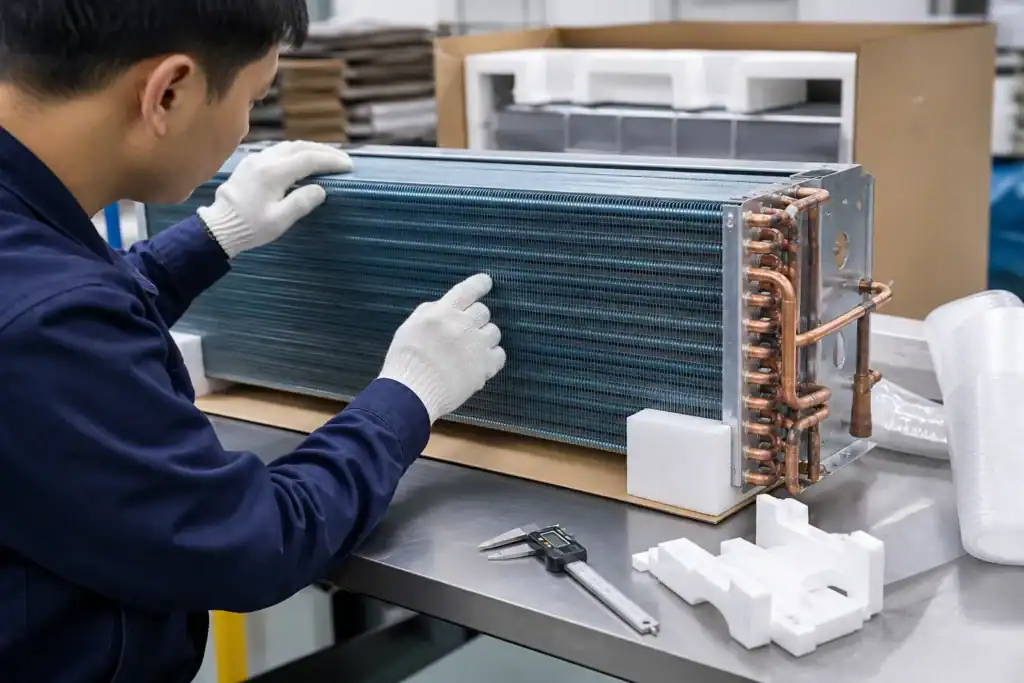
Die visuelle Inspektion kann die Chargenkonsistenz unterstützen, indem das Oberflächenbild, Lamellenschäden, Rohrposition, Anschlussbereiche, Beschichtungszustand und verpackungsbezogene Risiken überprüft werden. Eine automatisierte visuelle Inspektion sollte nur beansprucht werden, wenn echte Geräte und Prozessdaten verifiziert sind.
Techniker prüft eine gewerbliche Kühlschlange auf optimale Leistung.

Oberflächenbild

Überprüft sichtbare Defekte, Flecken, Kratzer, Beschichtungsprobleme oder Oberflächeninkonsistenzen.

Lamellen- und Rohrenausrichtung

Überprüft, ob Lamellen, Rohre und Schlangenstrukturen korrekt ausgerichtet sind.

Verbindungs- und Anschlussbereich

Untersucht gelötete, geschweißte oder verbundene Bereiche auf sichtbare Qualitätsprobleme.

Verpackungsrisikoprüfung

Bestätigt, ob Lamellen, Rohre und Verbindungsstellen vor dem Versand zusätzlichen Schutz benötigen.

QUALITÄTSKONTROLLE

Qualitätskontrollpunkte im gesamten Herstellungsprozess

Eingangsmaterialprüfung

Prüft Materialien vor der Produktion.

Käufernutzen: Hilft, Materialabweichungen und Oberflächendefekte vor der Produktion zu reduzieren.

Lamellenstanzprüfung

Prüft Lamellenabstand, Löcher und Kantenqualität.

Käufernutzen: Unterstützt Lamellenabstand, Lochposition und Chargenwiederholbarkeit.

Rohrformungsprüfung

Prüft Biegung, Formung und Verbindungsbereiche.

Käufernutzen: Hilft, Verformungen, falsche Biegungen und Verbindungsfehler zu reduzieren.

Montagevorrichtungsprüfung

Prüft die Produktpositionierung während der Montage.

Käufernutzen: Unterstützt Maßhaltigkeit und Passgenauigkeit bei der Montage.

Löt-/Schweißnahtprüfung

Prüft Verbindungsstellen nach der Bearbeitung.

Käufernutzen: Hilft, Verbindungsinstabilität und Leckagerisiko zu reduzieren.

Dichtigkeitsprüfung

Überprüft Anforderungen an Druck-, Vakuum- oder Heliumtests.

Käufernutzen: Unterstützt die Produktzuverlässigkeit vor dem Versand.

Sichtprüfung

Überprüft den sichtbaren Zustand und Handhabungsrisiken.

Käufernutzen: Hilft sichtbare Mängel, Lamellenschäden und Handhabungsprobleme zu erkennen.

Verpackungsprüfung

Überprüft Kartons, Paletten, Kisten und Stützen.
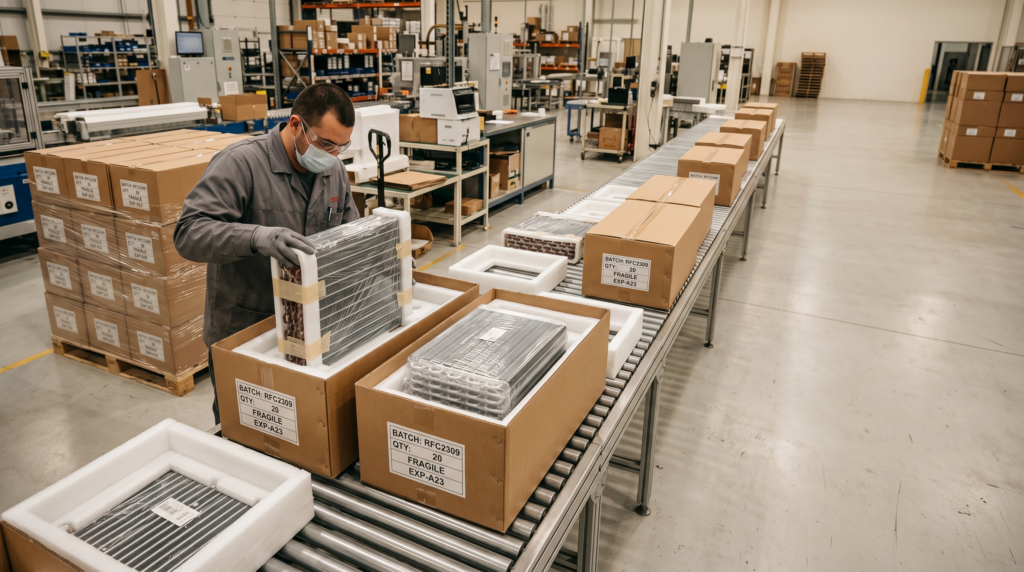
Käufernutzen: Hilft, Produkte während des Exports vor Verformung zu schützen.
Exportverpackung und Serienproduktion für Kühlschlangen im Wohnbereich

EXPORTSCHUTZ

Verpackungsschutz für Lamellen, Rohre und Anschlussstellen

Exportverpackung ist Teil der Fertigungszuverlässigkeit, da Lamellen, Rohre, Sammler und Anschlussbereiche nach der Produktion beschädigt werden können, wenn die Verpackung nicht auf die Produktstruktur abgestimmt ist.

Lamellenschutz

Lamellen werden während der Handhabung und des Versands leicht verformt. Die Verpackung sollte den Druck auf freiliegende Lamellenflächen reduzieren.

Rohr- und Sammlerschutz

Rohre, Sammler und Anschlussstellen benötigen Schutz vor Stößen, Biegung und Vibration.

Planung von Karton, Palette oder Kiste

Die Verpackungsmethode sollte basierend auf Produktgröße, Gewicht, Menge, Transportweg und Zielort ausgewählt werden.

Kennzeichnung und Handhabungshinweise

Klare Etiketten, Orientierungshinweise und Handhabungsanweisungen helfen, das Schadensrisiko während der Exportlogistik zu reduzieren.

PROJEKTÜBERPRÜFUNG

Welche Informationen helfen uns, Ihre Fertigungsanforderung zu überprüfen?

Klare Zeichnungen, Musterfotos und Betriebsdetails helfen dem Technik- und Produktionsteam, die Spulenstruktur, den Fertigungsprozess, den Prüfplan und die Exportverpackung vor Angebotserstellung oder Musterentwicklung zu bewerten.

INTERNE WEGE

Verwandte Fertigungs- und Qualitätswege

Individuelle Spulenfertigung

Interner Weg für Käufer zur Bewertung der individuellen Spulenfertigung.

Ingenieurkompetenzen

Interner Weg für Käufer zur Bewertung der technischen Fähigkeiten.

Prüflabor

Interner Weg für Käufer zur Bewertung des Prüflabors.

Qualitätszertifizierungen

Interner Pfad für Käufer, die Qualitätszertifizierungen bewerten.

Herstellungsprozess von Wärmetauschern

Interner Pfad für Käufer, die den Herstellungsprozess von Wärmetauschern bewerten.

Lösungen für gewerbliche Kühlung

Interner Pfad für Käufer, die Lösungen für gewerbliche Kühlung bewerten.

HLK- und Wärmepumpenlösungen

Interner Pfad für Käufer, die HVAC- und Wärmepumpenlösungen bewerten.

Industrielle Kältelösungen

Interner Pfad für Käufer, die industrielle Kühlungslösungen bewerten.

Kontakt zum Domi-Fertigungsteam

Interner Pfad für Käufer, die den Kontakt zum Domi-Fertigungsteam bewerten.

KÄUFERVERTRAUEN

Warum Käufer dem Herstellungsprozess von Domi vertrauen

Die Seite verwendet vorsichtige B2B-Fertigungssprache und vermeidet die Veröffentlichung von genauen Toleranzen, festem Testverhältnis, exakter Fehlerquote, fester Kapazität, zertifizierter Automatisierung, vollständiger Rückverfolgbarkeit oder garantierter Lieferzeit, bis der Kunde bestätigte Dokumentation bereitstellt.

Häufig gestellte Fragen

FAQ zum Fertigungsprozess

Der Herstellungsprozess der Wärmetauscherwicklung kann Materialvorbereitung, Finnenstanzen, Rohrschneiden und -formen, Montage, Löten oder Schweißen, Dichtigkeitsprüfung, Sichtprüfung und Exportverpackung umfassen.
Die Präzision beim Finnenstanzen beeinflusst den Lamellenabstand, die Position der Rohrlöcher, den Luftwiderstand und die Gleichmäßigkeit des Wärmeübergangs. Eine stabile Finnenproduktion unterstützt eine bessere Leistung und Passgenauigkeit der Wicklung.
Die Temperaturkurvensteuerung beim Lötprozess im Ofen bezieht sich auf die Steuerung der Heiz-, Halte-, Löt- und Abkühlphasen während des Lötvorgangs, um eine gleichmäßige Verbindung und geringere Qualitätsabweichungen zu gewährleisten.
Domi kann die Anforderungen an die Dichtigkeitsprüfung basierend auf der Produktstruktur und den Kundenspezifikationen prüfen. Falls eine 100% Helium-Dichtigkeitsprüfung erforderlich ist, muss dies mit Projekt- und Werksfähigkeitsdokumenten bestätigt werden.
Bitte geben Sie Produkttyp, Zeichnungen, Abmessungen, Rohrmaterial, Finnenmaterial, Kältemittel oder Arbeitsmedium, Druckanforderung, Menge, Prüfanforderung und Verpackungsanforderung an.
Domi kann alte Musterfotos, Maße, Anschlusspositionen und Anwendungsanforderungen überprüfen, um zu beurteilen, ob eine Nachfertigung oder Ersatzunterstützung für kundenspezifische Spulen möglich ist.
Die Sichtprüfung hilft dabei, Oberflächenfehler, Lamellenschäden, Probleme bei der Ausrichtung der Rohre, Verbindungsprobleme und Verpackungsrisiken vor dem Versand zu erkennen.
Kühlschlangen sollten so verpackt werden, dass Lamellen, Rohre, Sammler und Anschlussstellen vor Verformung, Kratzern und Stößen während des Transports geschützt sind. Die Verpackung hängt von Größe, Gewicht, Menge und Zielort ab.
Domi kann OEM/ODM-Spulenprojekte anhand von Zeichnungen, Mustern, Spezifikationen, Menge, Prüfanforderungen und Verpackungsbedarf überprüfen.
Ja. Käufer können Domi kontaktieren, um verfügbare Fotos vom Herstellungsprozess, Inspektionsinformationen oder projektspezifische Dokumentation anzufordern, vorbehaltlich Verfügbarkeit und Kundenfreigabe.

ANFRAGE ÜBERPRÜFEN

Benötigen Sie einen zuverlässigen Fertigungspartner für kundenspezifische Spulen oder Wärmetauscher?

Senden Sie Ihre Zeichnung, Musterfoto, Produkttyp, Maße, Materialanforderungen, Prüfanforderungen und Menge. Domi Refrigeration kann Ihren Spulenherstellungsprozess, Qualitätskontrollbedarf und Exportverpackungsanforderungen überprüfen.

Eine Anfrage senden

Senden Sie Ihre Zeichnung, Musterfoto, Material, Menge und Prüfanforderungen für eine Machbarkeitsprüfung der Fertigung.

ANGEBOT ANFORDERN
Nach oben scrollen
ANGEBOT ANFORDERN