Процесс производства холодильных змеевиков на заказ
- Контроль процесса штамповки рёбер и формовки труб
- Процесс пайки и сборки
- Обсуждение испытаний на герметичность и контроля качества
- Экспортная упаковка для защиты змеевика
ДОВЕРИЕ К ПОСТАВЩИКУ
Что сравнить при выборе поставщика змеевиков
Отклонения размеров
Нестабильность пайки или сварки
Риск утечек
Повреждения при транспортировке
ПРОИЗВОДСТВЕННЫЙ ПРОЦЕСС
От сырья до готовой сборки змеевика
01
Подготовка материалов
02
Штамповка рёбер и обработка труб
03
Сборка и позиционирование с использованием оснастки
04
Пайка, сварка или обработка соединений
05
Испытания на герметичность и визуальный контроль
06
Упаковка и подготовка к экспорту
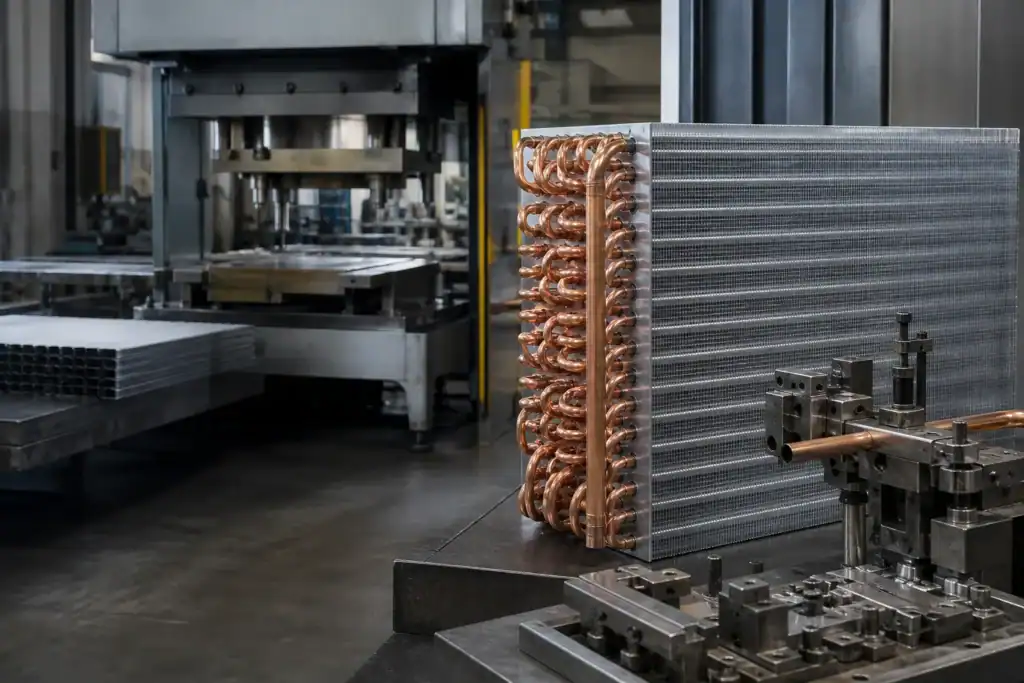
ШТАМПОВКА РЁБЕР
Точность штамповки рёбер для стабильного теплообмена
Стабильность шага оребрения
Стабильный шаг оребрения обеспечивает равномерный воздушный поток и предсказуемую эффективность теплообмена.
Точность расположения отверстий
Точное расположение отверстий в трубах помогает улучшить установку труб, их расширение и выравнивание сборки.
Повторяемость партий
Повторяемость штамповки рёбер поддерживает OEM-производство и стабильность поставок в долгосрочной перспективе.
КОНТРОЛЬ ПАЙКИ
Контроль температурной кривой паяльной печи
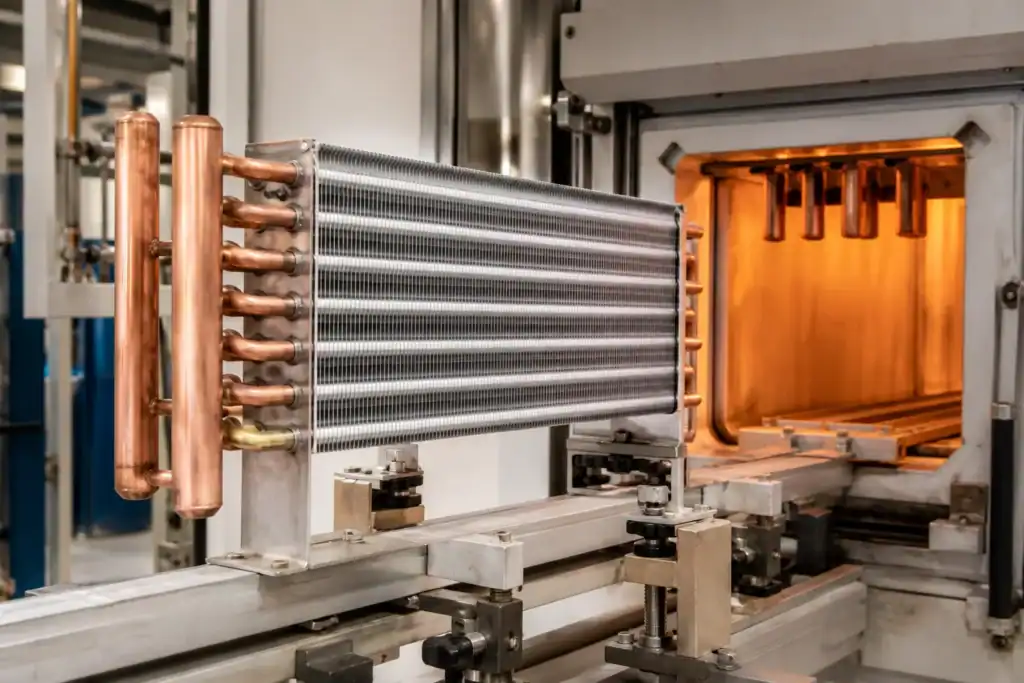
Зона нагрева
Контролируемый нагрев помогает снизить термический удар и подготовить сборку к стабильной пайке.
Зона выдержки
Этап выдержки помогает поддерживать равномерную температуру по всей сборке теплообменника.
Зона пайки
Зону пайки следует контролировать с учётом материала, присадочного металла и конструкции соединения.
Зона охлаждения
Контролируемое охлаждение помогает снизить риск деформации и обеспечить стабильное качество изделия.
ИСПЫТАНИЯ НА ГЕРМЕТИЧНОСТЬ
Процесс испытания на герметичность масс-спектрометром с гелием
Процесс испытания на герметичность с использованием гелия
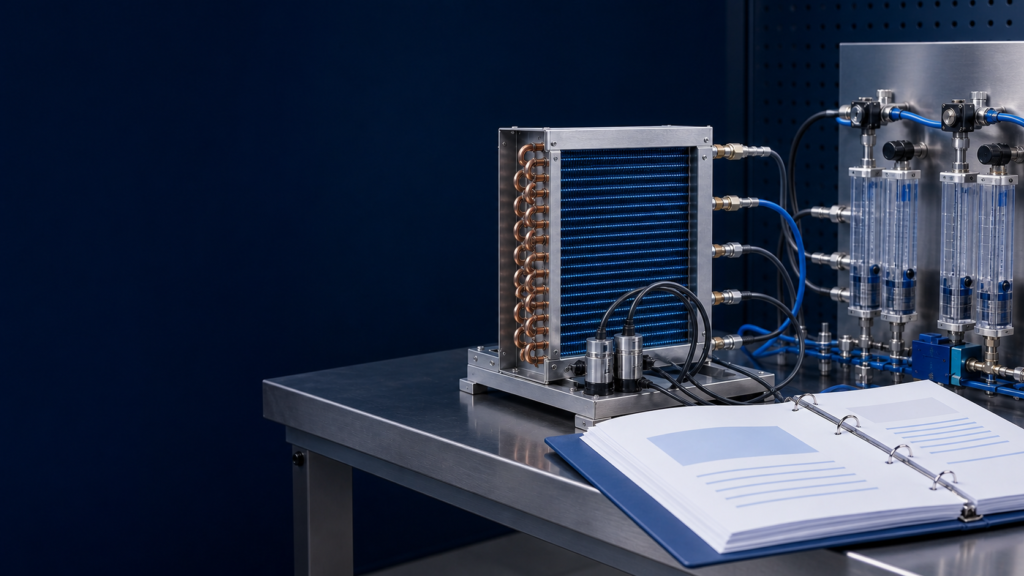
Подготовка герметизации и соединений
Изделие подключают к испытательной системе с учётом конструкции змеевика или теплообменника.
Подготовка к испытанию давлением или вакуумом
Условия испытания подготавливают в соответствии с выбранным методом проверки герметичности и требованиями проекта.
Процесс обнаружения гелия
Обнаружение гелия помогает выявить небольшие места утечки в соединениях, трубах или соединительных элементах, если это требуется.
Запись и проверка результатов испытания
Данные испытаний или записи о прохождении/непрохождении могут оформляться в соответствии с требованиями заказчика и планом контроля.
ВИЗУАЛЬНЫЙ КОНТРОЛЬ КАЧЕСТВА
Визуальный контроль и контроль качества партии
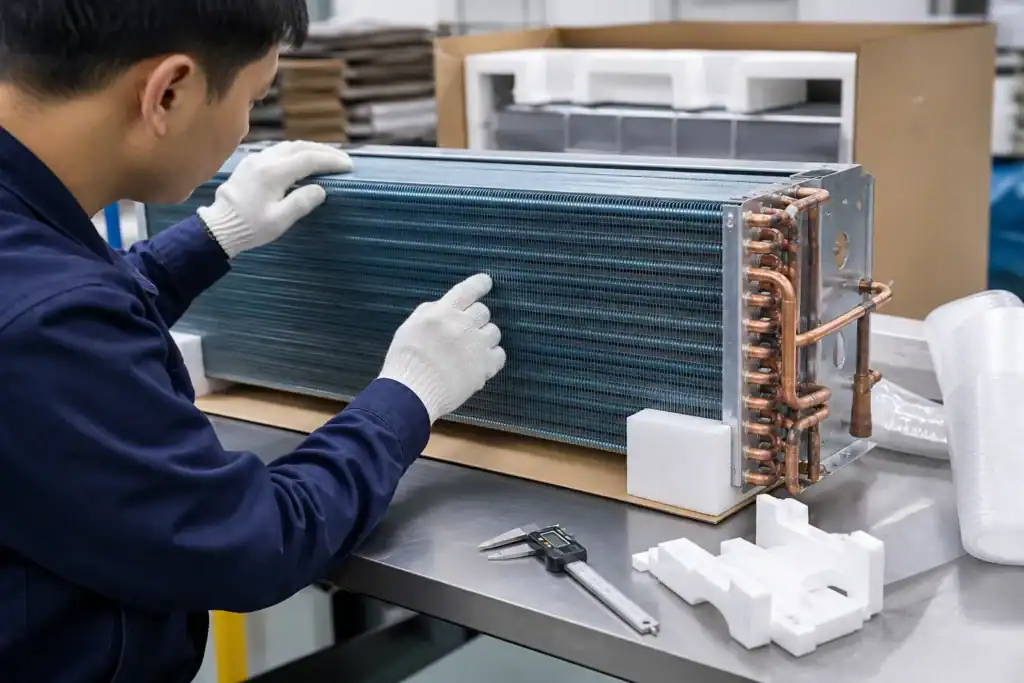
Внешний вид поверхности
Проверяет наличие видимых дефектов, пятен, царапин, проблем с покрытием или неоднородности поверхности.
Выравнивание рёбер и труб
Проверяет, правильно ли выровнены рёбра, трубы и элементы змеевика.
Области соединений и стыков
Проверяет области пайки, сварки и других соединений на наличие видимых дефектов качества.
Проверка рисков, связанных с упаковкой
Подтверждает, нужна ли дополнительная защита рёбер, труб и точек соединения перед отгрузкой.
КОНТРОЛЬ КАЧЕСТВА
Контрольные точки качества на всех этапах производства
Проверка входящих материалов
Проверяет материалы до начала производства.
Проверка штамповки рёбер
Проверяет шаг оребрения, отверстия и качество кромок.
Проверка формовки труб
Проверяет изгибы, формовку и области соединений.
Проверка сборочной оснастки
Проверяет позиционирование изделия во время сборки.
Контроль пайки и сварки
Проверяет области соединений после обработки.
Испытание на герметичность
Проверяет необходимость испытаний давлением, вакуумом или гелием.
Визуальный контроль внешнего вида
Проверяет видимое состояние изделия и риски, связанные с обращением.
Контроль упаковки
Проверяет картонные коробки, паллеты, ящики и опорные элементы.
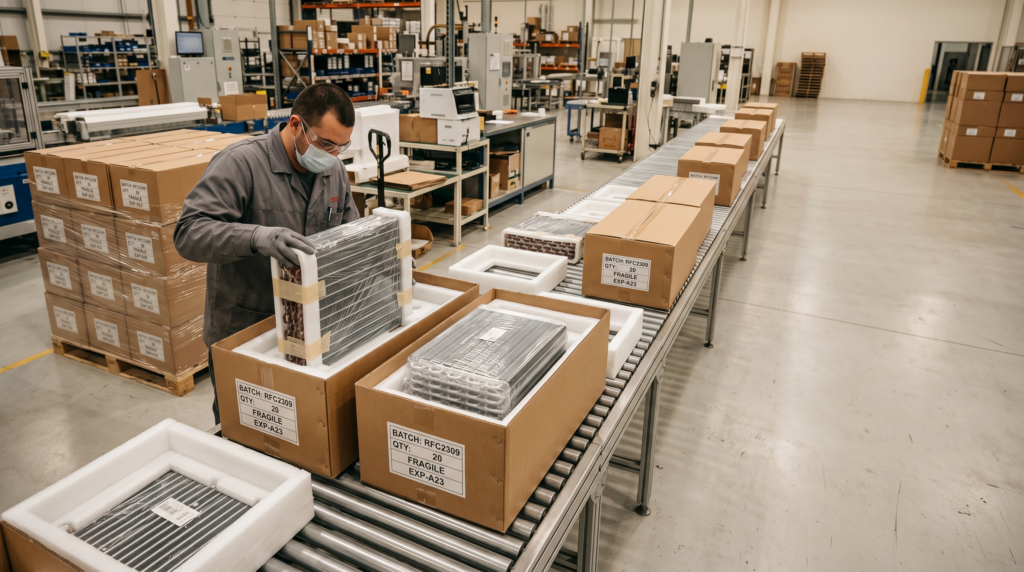
ЗАЩИТА ПРИ ЭКСПОРТЕ
Защита рёбер, труб и точек соединения при упаковке
Защита рёбер
Рёбра легко деформируются при обработке и транспортировке. Упаковка должна снижать давление на открытые поверхности оребрения.
Защита труб и коллекторов
Трубы, коллекторы и точки соединения требуют защиты от ударов, изгиба и вибрации.
Планирование упаковки в коробку, на паллету или в ящик
Способ упаковки следует выбирать с учётом габаритов и массы изделия, количества, маршрута перевозки и места назначения.
Маркировка и инструкции по обращению
Чёткие этикетки, маркировка ориентации и инструкции по обращению помогают снизить риск повреждений при экспортной логистике.
ПРОВЕРКА ПРОЕКТА
Какая информация помогает оценить ваши производственные требования?
- Тип изделия
- Конструкция конденсатора, испарителя или теплообменника
- Чертёж или 3D-модель
- Фотография старого образца
- Размеры
- Материал трубки
- Материал оребрения
- Материал пластин, проволоки или коллектора
- Диаметр трубки
- Шаг оребрения
- Хладагент или рабочая жидкость
- Рабочее давление
- Холодопроизводительность или мощность нагрева
- Расположение соединений
- Обработка поверхности
- Количество
- Требования к испытаниям
- Требования к упаковке
- Страна назначения
- График поставки
ВНУТРЕННИЕ РАЗДЕЛЫ
Связанные разделы о производстве и контроле качества
Производство индивидуальных змеевиков
Инженерные возможности
Испытательная лаборатория
Сертификаты качества
Процесс производства теплообменников
Решения для коммерческого охлаждения
Решения для HVAC и тепловых насосов
Промышленные решения для охлаждения
Связаться с производственной командой Domi
ДОВЕРИЕ ПОКУПАТЕЛЕЙ
Почему покупатели доверяют производственному процессу Domi
- Контролируемый производственный процесс
- Проверка процесса штамповки рёбер и формовки труб
- Обсуждение процесса пайки, сварки и сборки
- Проверка требований к испытаниям на герметичность
- Визуальный контроль и проверка упаковки
- Проверка чертежей, образцов и технических характеристик
- Поддержка OEM/ODM-производства
- Обсуждение повторяемости партии
- Экспортная упаковка для холодильных компонентов
- Поддержка коммуникации с зарубежными покупателями
Часто задаваемые вопросы
Часто задаваемые вопросы о производственном процессе
ЗАПРОСИТЬ ПРОВЕРКУ
Нужен надёжный производственный партнёр для изготовления индивидуальных змеевиков или теплообменников?
Отправить запрос
Отправьте чертёж, фотографию образца, материал, количество и требования к проверке, чтобы оценить производственную реализуемость.