Ein OEM-Freigabeverfahren für die Serienproduktion von Spulen bestätigt, dass das freigegebene Design mit der vorgesehenen Produktionsrate unter Verwendung derselben Materialien, Prozesskontrollen, Prüfmethoden, Testbedingungen und Verpackungen, wie im Freigabepaket vereinbart, gefertigt werden kann. Es beginnt nach der Prototyp- oder Erstmusterfreigabe. Der Einkäufer prüft einen seriennahen Produktionslauf, vergleicht die Nachweise mit einer kontrollierten Revision und dokumentiert anschließend einen klaren Freigabestatus. Ziel ist es, zu verhindern, dass eine Spule, die eine einmalige Musterprüfung bestanden hat, mit versteckten Änderungen in Serienaufträge gelangt.
Die Freigabe von Serienteilen ist ein Übergabepunkt, keine weitere Prototypenprüfung
Die Prototypenfreigabe prüft, ob eine neue Spule passt, funktioniert und korrigiert werden kann. Die Freigabe von Serienteilen stellt eine andere Frage: Kann der Lieferant dieses freigegebene Ergebnis im normalen Prozess, mit der geplanten Rate und mit Aufzeichnungen, die ein anderer Ingenieur später prüfen kann, wiederholen?
Der Unterschied ist wichtig für kundenspezifische Verdampferspulen, Verflüssigerspulen, Wärmepumpenspulen und Wärmetauscher. Ein Prototyp kann zusätzliche ingenieurtechnische Aufmerksamkeit, handverlesenes Material, temporäre Vorrichtungen oder eine Testbedingung nutzen, die für jede Bestellung nicht praktikabel ist. Ein seriennaher Produktionslauf deckt diese Übergangsrisiken auf, bevor der Einkäufer eine wiederholte Bestellung freigibt.
AIAG beschreibt PPAP als einen Branchenprozess zur Überprüfung, dass Konstruktionsunterlagen und Spezifikationsanforderungen während eines tatsächlichen Produktionslaufs bei Serienraten erfüllt werden. Einige Kunden verwenden den Namen und die Formulare von PPAP. Andere nutzen eine Erstmusterprüfung, eine Abnahmeprüfung beim Lieferanten oder ein internes Produktionsfreigabepaket. Der Einkäufer sollte das erforderliche Format vor dem Lauf vereinbaren. Der Prozess ist der wichtige Teil, nicht die Bezeichnung. Siehe die AIAG PPAP-Übersicht für den veröffentlichten Umfang des PPAP-Handbuchs.
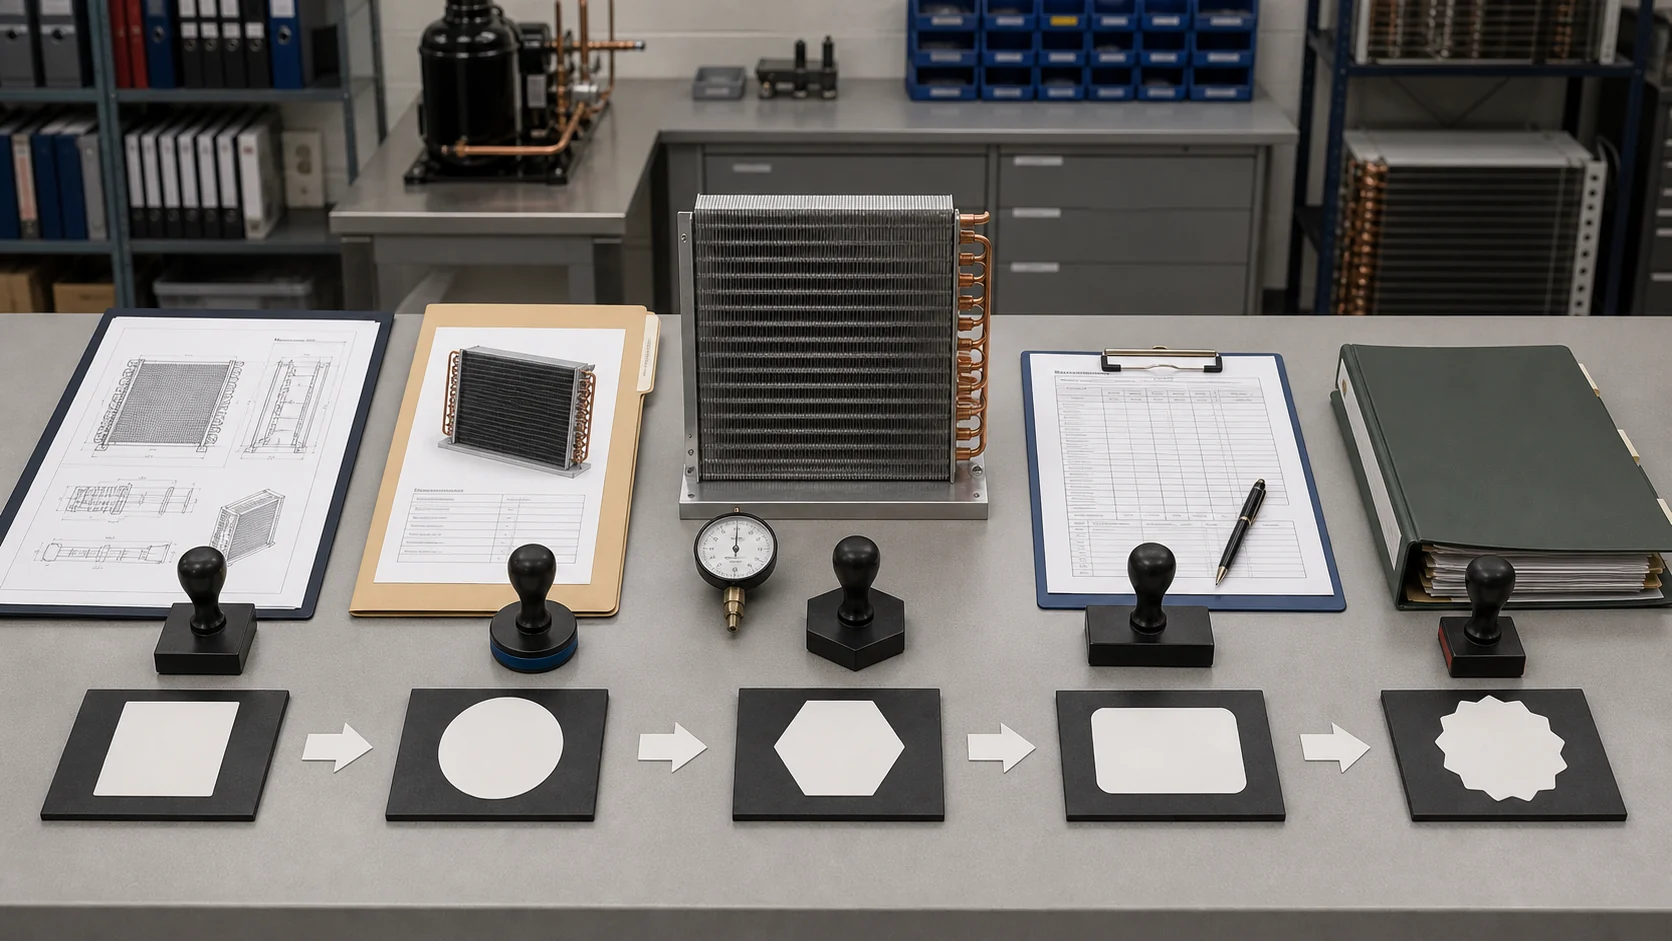
| Freigabestufe | Käuferentscheidung | Mindestanforderung | Hauptverantwortlicher |
|---|---|---|---|
| Konstruktionsstand eingefroren | Sind die Anforderungen vollständig und eindeutig? | Unterschriebene Zeichnung, Bemessungsbedingungen, Materialien, Anschlüsse und Prüfmerkmale | Ingenieurwesen |
| Seriennahe Planung | Werden der normale Ablauf und die geplante Rate verwendet? | Prozessablauf, Werkzeug- oder Vorrichtungsliste, Prüfplan und Losgröße | Lieferantenqualität |
| Seriennaher Produktionslauf | Hat der tatsächliche Prozess konforme Spulen produziert? | Identifizierte Mustergruppe, Maßhaltigkeitsergebnisse, Prüfprotokolle, Abweichungen und Verpackungsnachweise | Fertigung und Qualität |
| Bereichsübergreifende Überprüfung | Sind alle Lücken geschlossen oder formell akzeptiert? | Genehmigungsunterschriften, Verantwortlicher für offene Punkte, Fälligkeitsdatum und Risikobewertung | Entwicklung, Qualität, Beschaffung |
| Freigabeentscheidung | Kann diese Revision für Nachbestellungen verwendet werden? | Freigegeben, bedingt, gesperrt oder abgelehnt mit Wirksamkeitsdatum | Einkäuferqualität |
Den Konstruktionsstand einfrieren, bevor Produktionsnachweise angefordert werden
Das Nachweispaket kann nicht bewertet werden, wenn das Ziel ständig verschoben wird. Beginnen Sie damit, jede Anforderung, die den Spulensitz oder die Leistung beeinflussen kann, einer Teilenummer und Revision zuzuordnen. Eine Zeichnung allein reicht für eine kundenspezifische Kältespule selten aus.
Definieren Sie die Spule am Bemessungspunkt
Dokumentieren Sie, ob das Teil ein Verdampfer, Verflüssiger, Wärmepumpen-Außenspule, Gaskühler oder ein anderer Wärmetauscher ist. Geben Sie das Kältemittel oder Medium, Eintrittsluftzustand, Luftstrom, Zielkapazität oder Wärmeabgabe, Druckgrenzen, Betriebsbereich, Druckverlustgrenzen, Abtaubedingung und Prüfverfahren an. Wenn der Käufer einen Bewertungsplan außerhalb der Zeichnung verwendet, geben Sie diesem eine eigene Revision und verknüpfen Sie ihn mit dem Teil.
Pass- und Anschlussdetails einfrieren
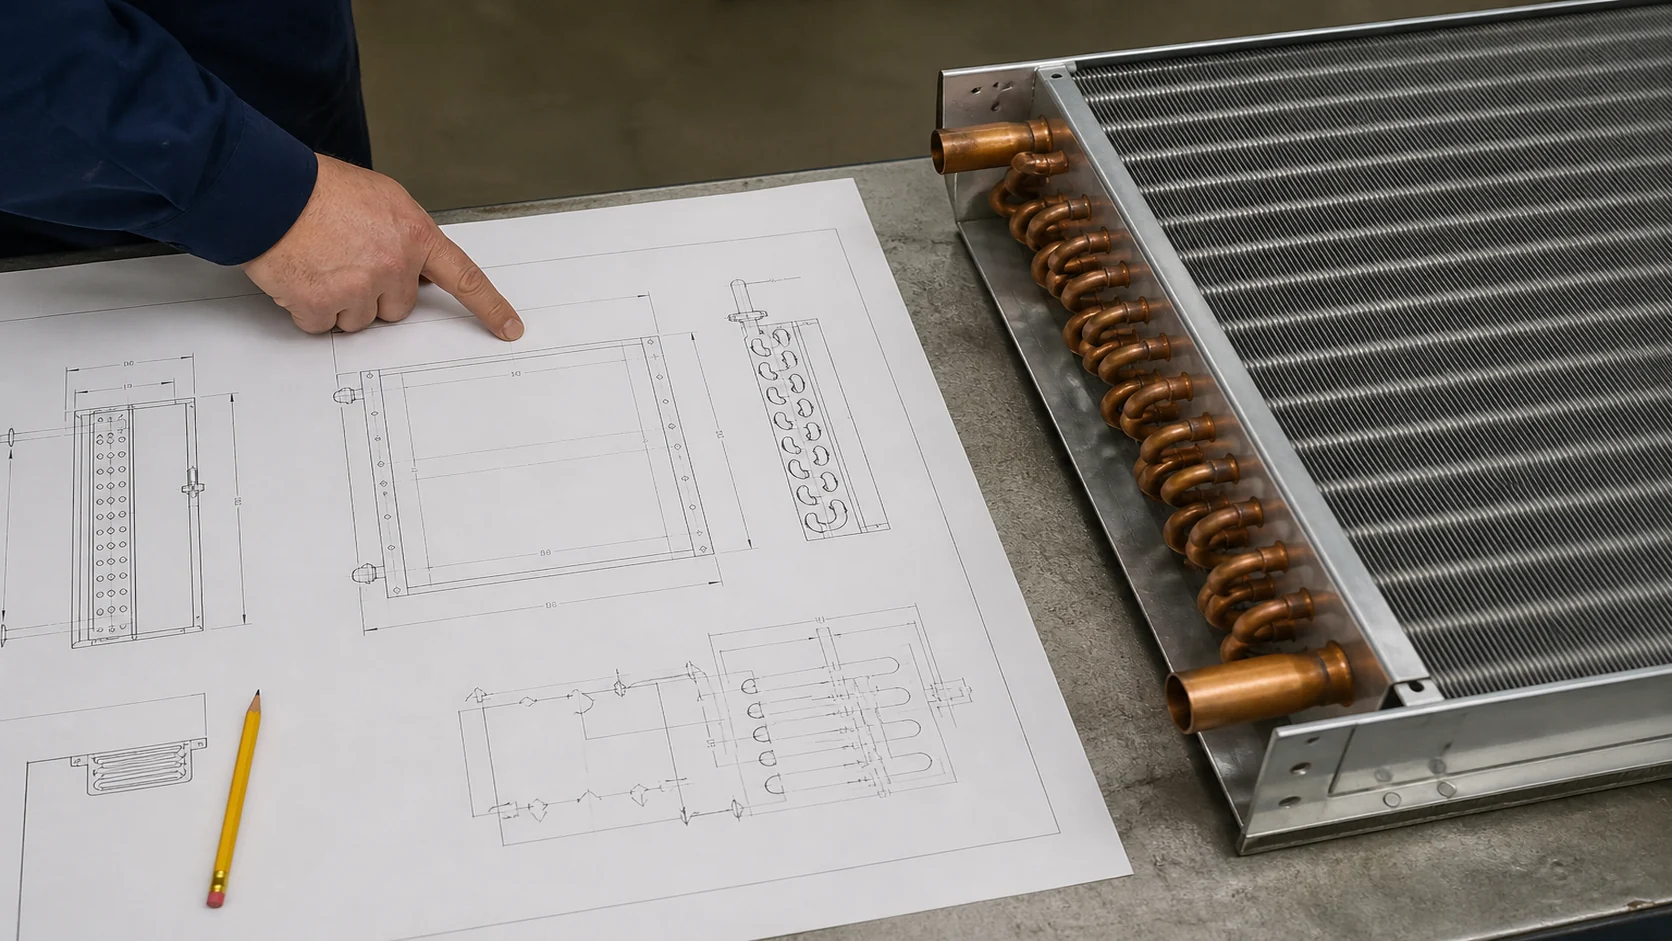
Beziehen Sie das Gesamtmaß, Reihen, Lamellenabstand, Rohrdurchmesser, Verschaltung, Sammler, Anschlussmitten, Rohrüberstand, Befestigungslöcher, Ablaufweg, Lüfterfreiheit, Servicefreiheit und Ausrichtung ein. Markieren Sie, welche Maße passkritisch und welche Referenzmaße sind. Eine kleine Anschlussverschiebung kann eine Gehäusenacharbeit verursachen, auch wenn das thermische Ergebnis der Spule akzeptabel ist.
Annahmen sichtbar machen
Lassen Sie sich vom Lieferanten ein Annahmen- und Ausschlussregister sowohl mit dem Angebot als auch mit der Freigabedatei zusenden. Verstecken Sie kein ersetztes Rohrmaterial, einen anderen Luftstrom oder eine verkürzte Druckhaltezeit in einer Notiz, die erst nach der Freigabe erscheint. Checkliste für OEM-Kondensatorspulen-Spezifikation kann Käufern helfen, die Konstruktions- und Qualitätsfelder zu erfassen, bevor sie den Freigabestand festlegen.
Erstellen Sie ein produktionsreifes Nachweispaket
Das Paket sollte es einem zweiten Prüfer ermöglichen, drei Fragen zu beantworten, ohne einen neuen E-Mail-Thread zu öffnen: Was sollte gebaut werden? Was wurde tatsächlich gebaut? Wer hat den Unterschied, falls vorhanden, akzeptiert?
| Nachweisgruppe | Wicklungsspezifische Aufzeichnungen | Abnahmefrage |
|---|---|---|
| Konstruktion und Anforderung | Genehmigte Zeichnung, Bewertungsliste, Stückliste, Anschlussplan, Revisionsverlauf | Verweisen alle Aufzeichnungen auf eine Teilenummer und Revision? |
| Prozessdefinition | Prozessablauf, Arbeitsanweisungen, Vorrichtungsliste, Löt- oder Expansionskontrollen, Reinigungsweg | Entspricht der beschriebene Ablauf dem produktionsbeabsichtigten Durchlauf? |
| Material und Rückverfolgbarkeit | Rohr, Lamelle, Sammler, Rahmen, Beschichtung, Lotlegierung und Chargen- oder Schmelzreferenzen | Kann das Muster auf die genehmigten Materialanforderungen zurückverfolgt werden? |
| Prüfung und Messung | Lenkungsplan, Maßbericht, Messmittelliste, Kalibrierstatus, Sichtkriterien | Werden kritische Merkmale mit geeignetem Equipment gemessen? |
| Druck und Leistung | Druckprüfung, Dichtheitsprüfung, thermisches oder Luftstromverfahren, Rohdaten, Geräteidentität | Sind die Prüfbedingungen mit der freigegebenen Bewertung vergleichbar? |
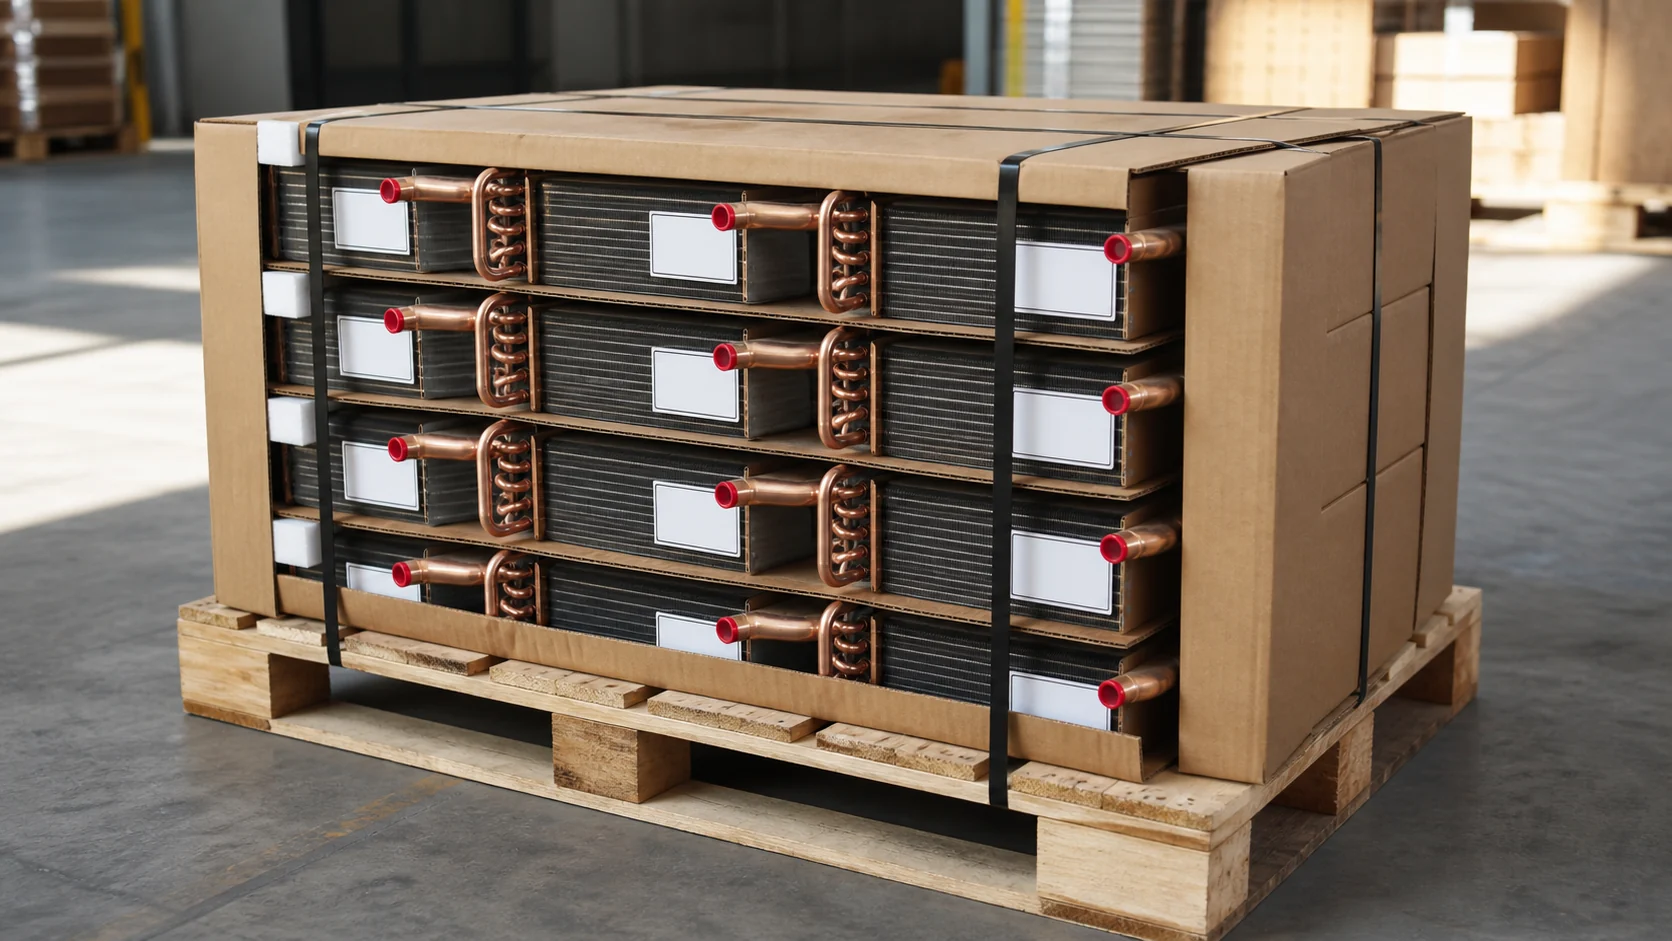
| Verpackung und Freigabe | Verpackungsanweisung, Kappen und Stopfen, Etiketten, Palettenfotos, Transportschutz, Abweichungsliste | Kann das freigegebene Teil ohne Beschädigung oder Verlust der Kennzeichnung ankommen? |
Der ISO 9001 Normseite ist ein nützlicher Kontext, um ein Qualitätsmanagementsystem von Produktnachweisen zu trennen. Ein ISO 9001-Zertifikat, falls ein Lieferant eines vorlegt, kann die Konformität einer einzelnen Spule mit den Kapazitäts-, Druck-, Leck-, Maß- oder Materialanforderungen des Käufers nicht bestätigen. Überprüfen Sie den Geltungsbereich des Zertifikats separat und prüfen Sie dann die Produktunterlagen.
Führen Sie das Muster im Serienfertigungsmodus aus
Verwenden Sie normale Bediener, Werkzeuge, Vorrichtungen, Prüfmittel, Materialquellen und Prüfschritte, wann immer das Ziel die Freigabe für die Serienproduktion ist. Wenn ein temporärer Zustand unvermeidbar ist, dokumentieren Sie ihn als Abweichung und entscheiden Sie, ob das Ergebnis für die Freigabe oder nur zu Lernzwecken geeignet ist.
Kennzeichnen Sie den Lauf und die Muster
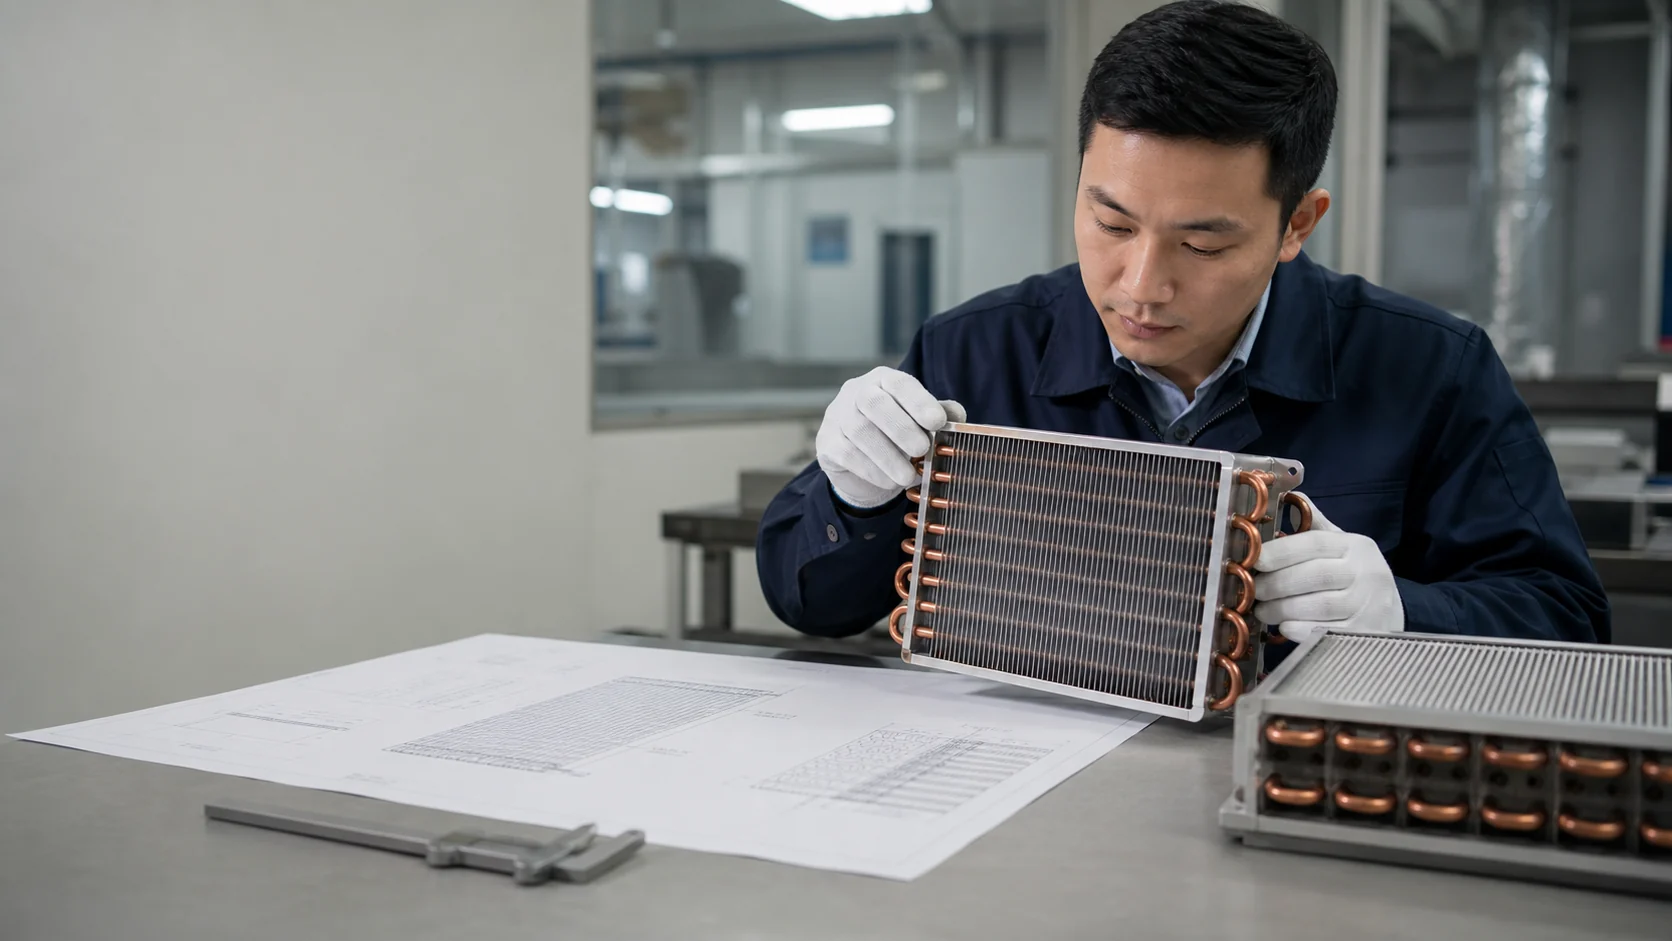
Notieren Sie das Laufdatum, die Linie oder das Arbeitszentrum, die Bedienergruppe, Materialchargen, Werkzeug- oder Vorrichtungs-IDs, geplante Menge, fertiggestellte Menge, geprüfte Menge sowie abgelehnte oder nachgearbeitete Menge. Kennzeichnen Sie jede geprüfte Spule mit Teilenummer, Revision, Musternummer und Rückverfolgbarkeitsreferenz. Ein Foto ohne Kennzeichnung kann eine spätere Freigabeentscheidung nicht unterstützen.
Prüfen Sie die Maße vor der Leistungsprüfung
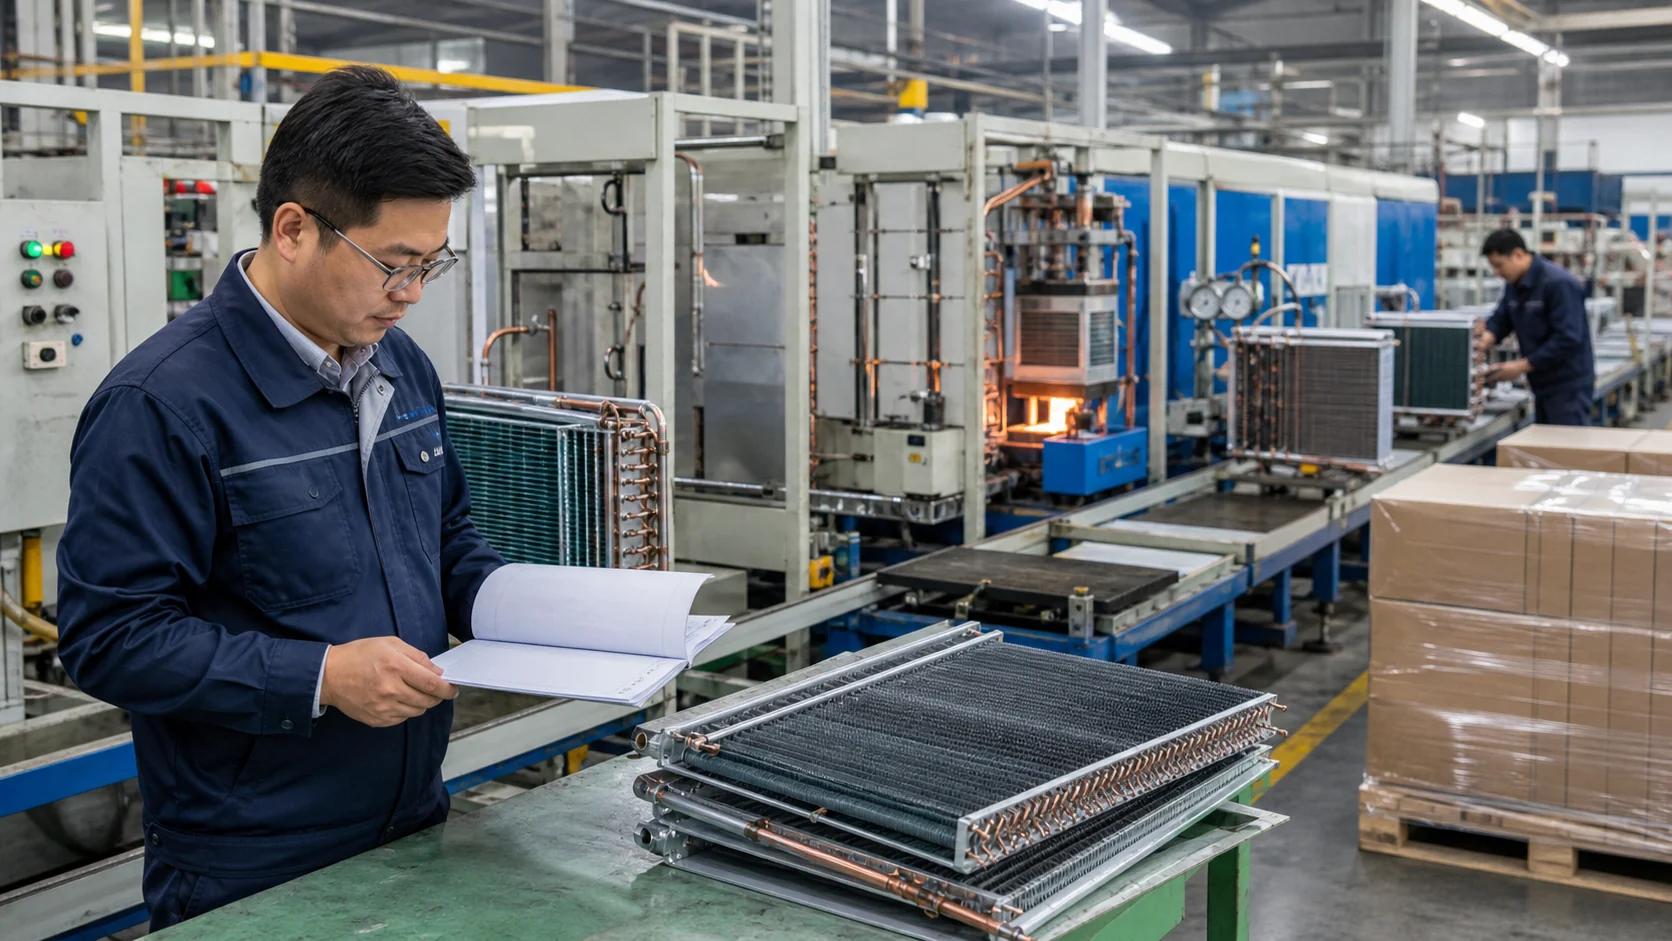
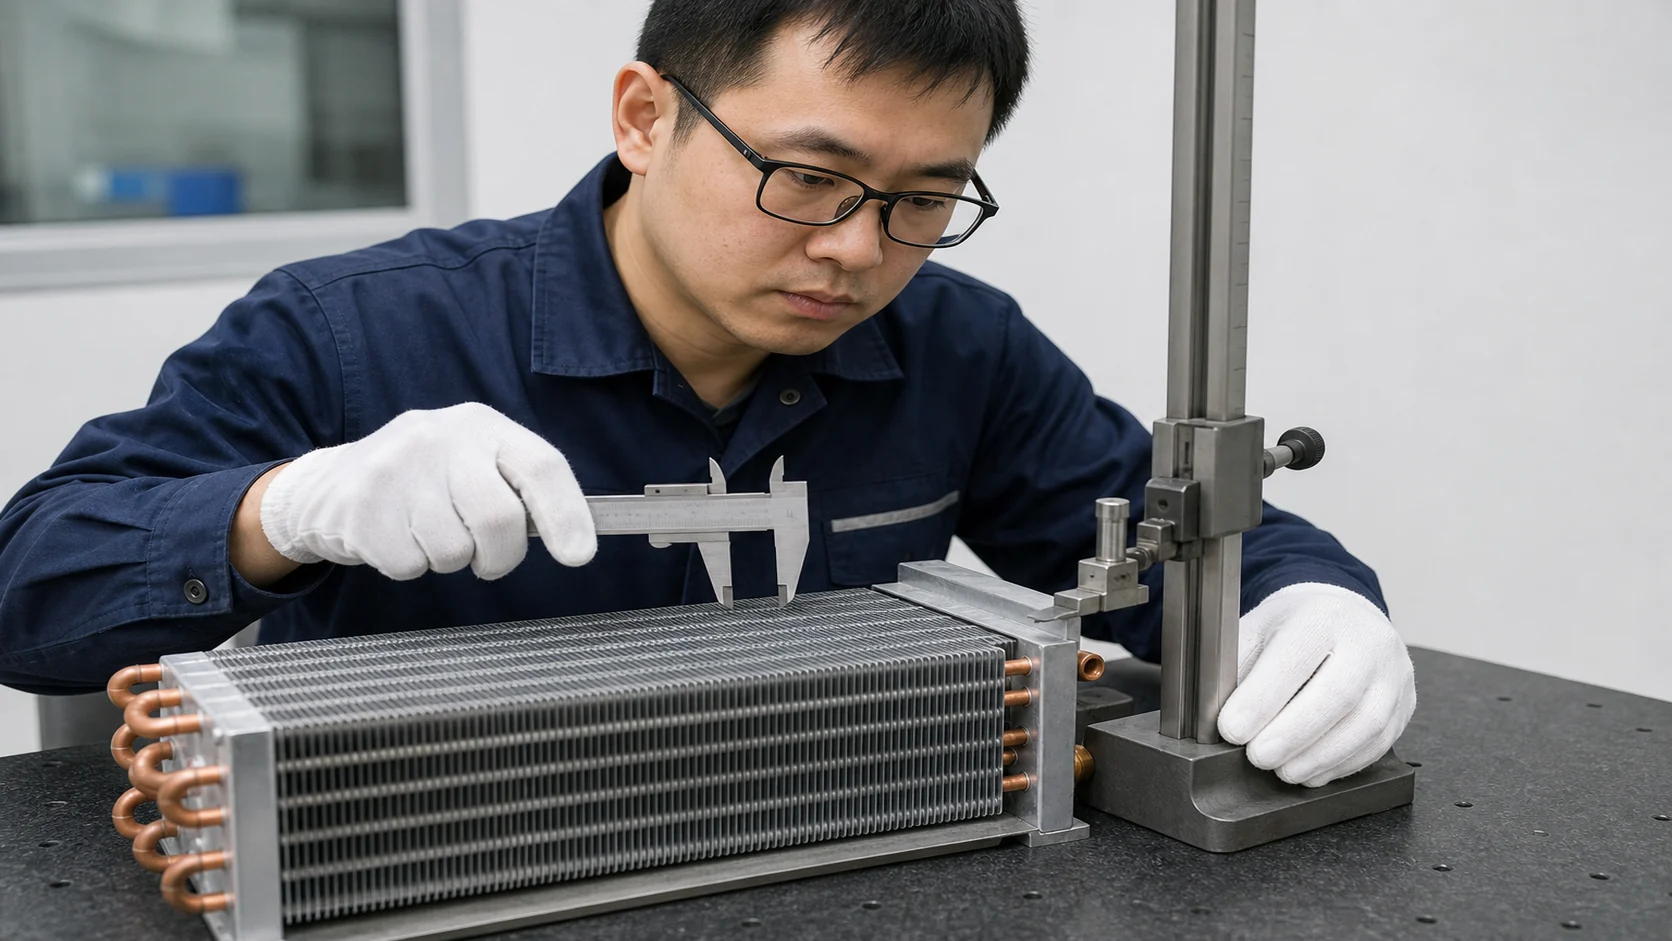
Beginnen Sie mit den Merkmalen, die das Teil unbrauchbar machen können, auch wenn das wärmetechnische Ergebnis gut aussieht: Gesamtabmessungen, Befestigungspositionen, Anschlussmitten, Sammlerausrichtung, Rohrüberstand, Lamellenschäden, Ablaufposition und Wartungsabstände. Dokumentieren Sie Ist-Werte, nicht nur bestanden oder nicht bestanden. Verwenden Sie die kontrollierte Zeichnungsrevision im Bericht.
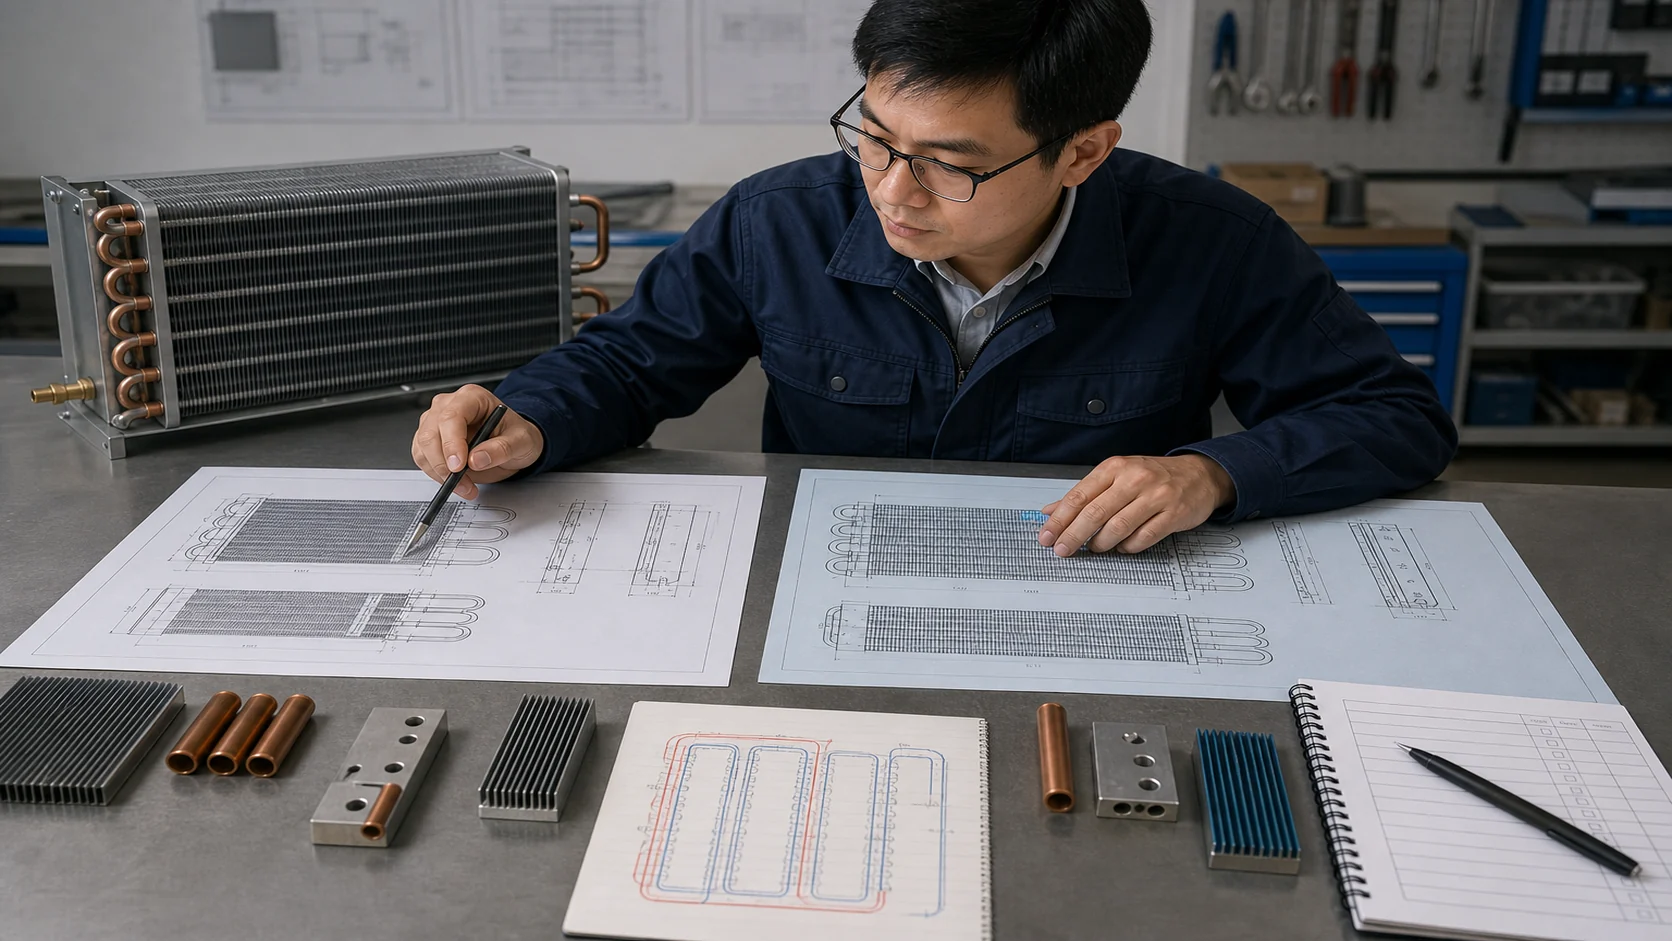
Überprüfen Sie Druck- und Dichtheitsintegrität
Nennen Sie das Prüfmedium, den spezifizierten Druck und Haltezeit, Bauteiltemperatur, zulässigen Verlust, Messbereich des Manometers und abgedeckte Kreisläufe. Beziehen Sie Sammler, Hartlötverbindungen, Ventile und Stopfen ein, sofern sie Teil der freigegebenen Baugruppe sind. Halten Sie das Werksabnahmeprotokoll getrennt von einem Felddrucktest. Wenn im Bericht nur “getestet” steht, fordern Sie vor der Freigabe die Methode und Geräteangaben an.
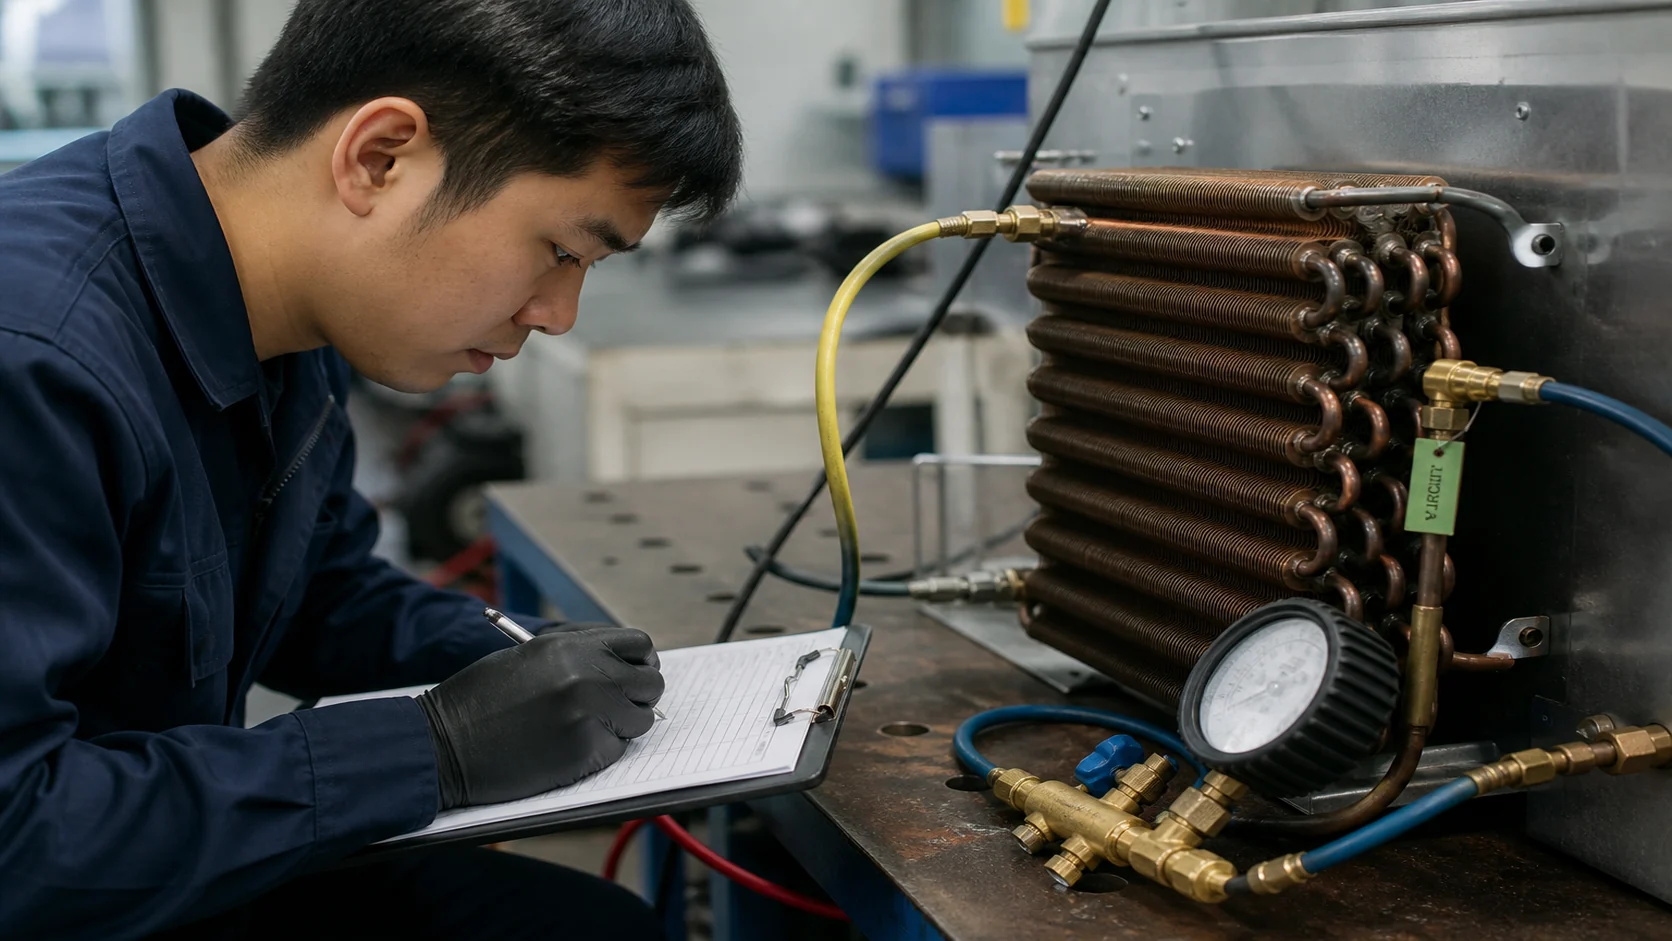
Vergleichen Sie Wärme- und Luftstromergebnisse unter Freigabebedingungen
Wiederholen Sie die Bewertungsaufstellung: Eintrittsluft, Luftstrom, Kältemittelzustand, Sättigungstemperatur oder -druck, Austrittsbedingung, Druckabfallgrenze und Messstellen. Dokumentieren Sie Geräteidentität und Unsicherheit, sofern sie die Entscheidung beeinflussen. Ein Ergebnis bei anderem Luftstrom oder Temperaturdifferenz kann für die Technik informativ sein, bestätigt aber nicht allein die freigegebene Bewertung.
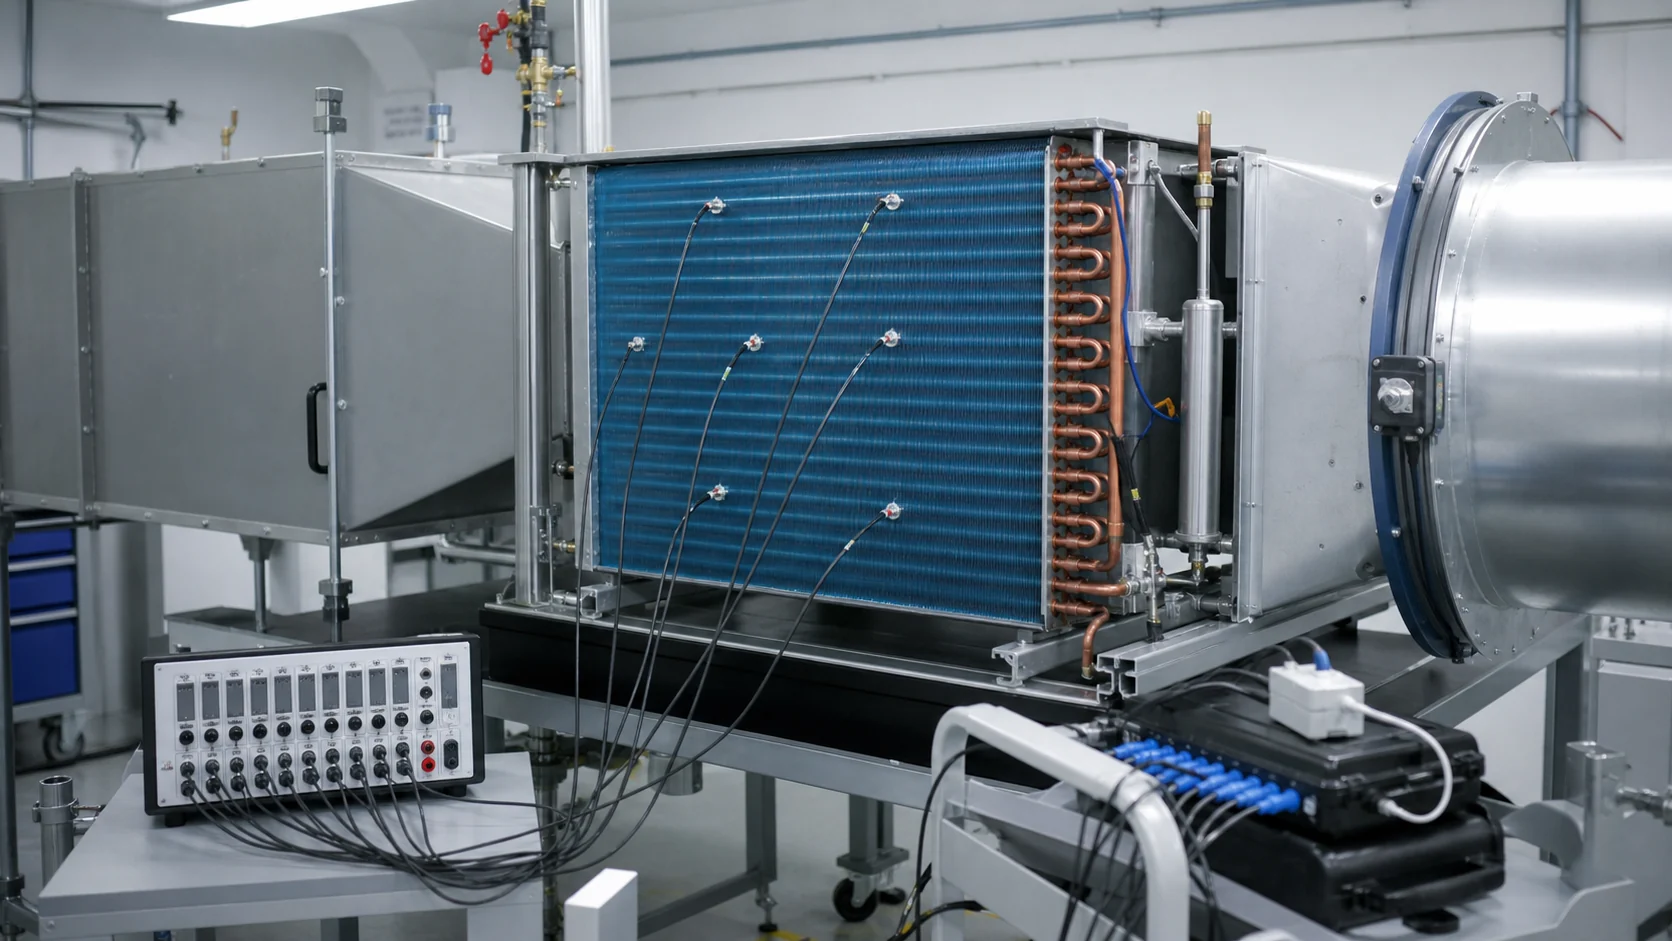
Prüfen Sie Material- und Chargenrückverfolgbarkeit
Ordnen Sie die Materialzertifikate oder Lieferantenerklärungen der im Lauf verwendeten Charge zu. Bestätigen Sie Rohr- und Lamellenmaße, Sammlermaterial, Rahmen- oder Beschichtungsanforderungen, Hartlotlegierung sowie etwaige Sauberkeits- oder Korrosionsschutzanforderungen. Schlägt der Lieferant eine alternative Quelle vor, pausieren Sie die Freigabe, bis der Käufer entscheidet, ob die Änderung ein neues Muster oder einen neuen Test erfordert.
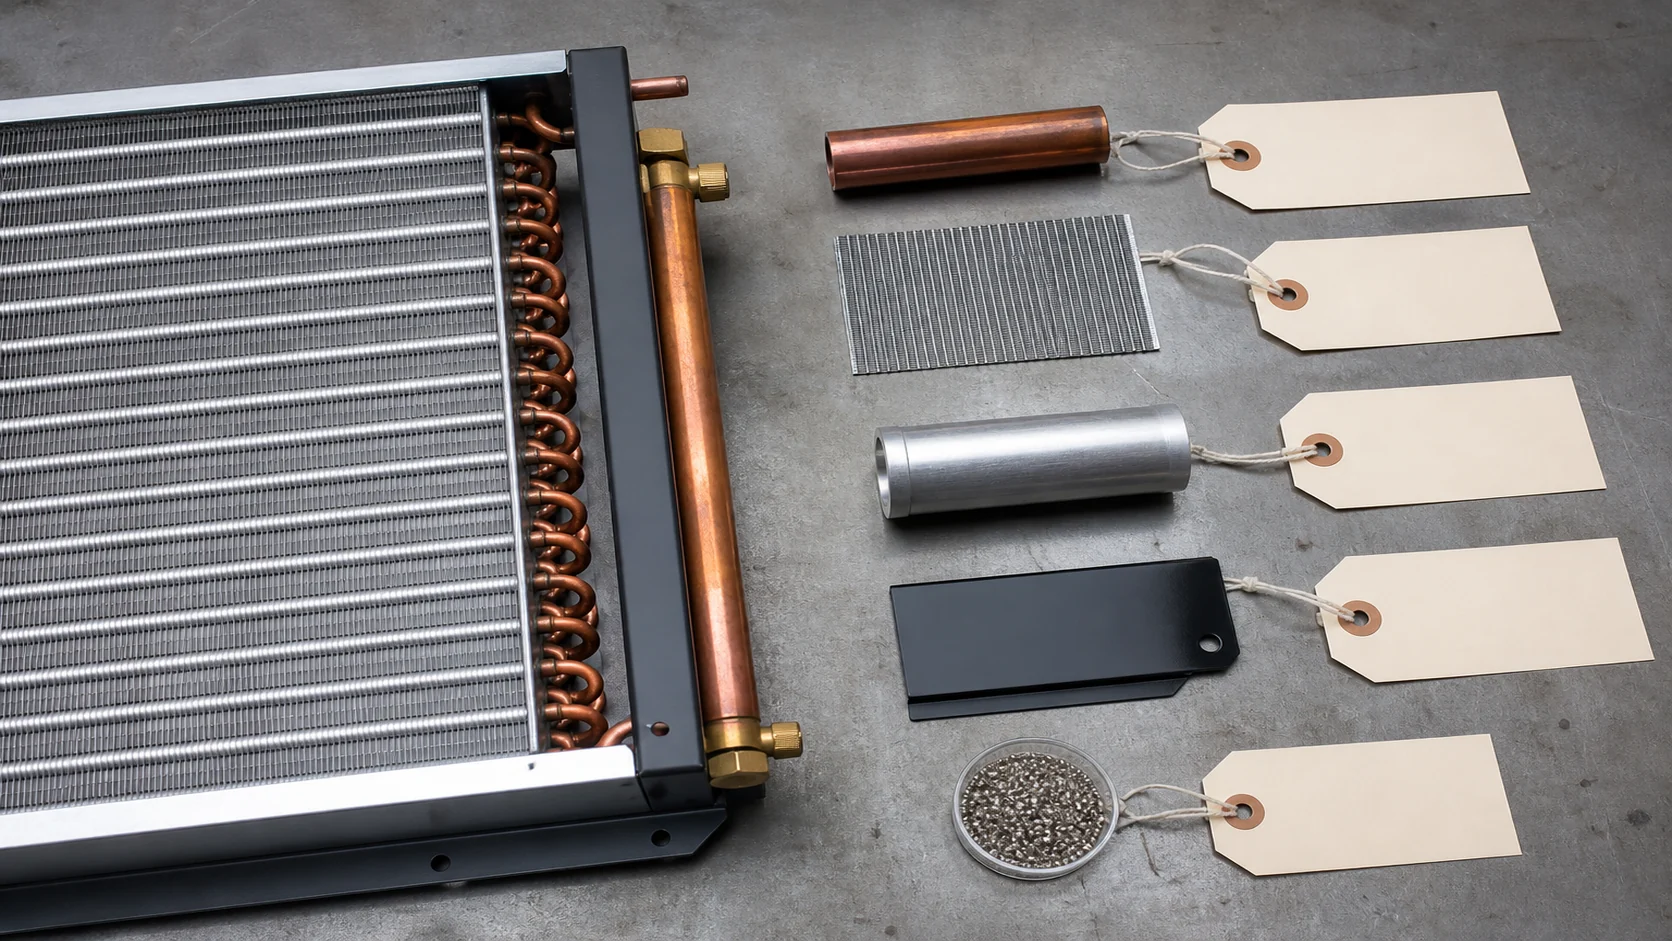
Überprüfen Sie die Prozesskontrollen hinter dem Ergebnis
Die Produktionsfreigabe ist stärker, wenn der Käufer jedes kritische Ergebnis mit einer Kontrolle im Prozess verbinden kann. Verfolgen Sie die Spule durch Lamellenformung, Rohrvorbereitung, Aufweiten oder Montage, Hartlöten, Reinigen, Druckprüfung, Inspektion, Kennzeichnung und Verpackung. Fragen Sie, wo der Prozess den Fehler verhindert und wo die Inspektion ihn erkennt, falls die Verhinderung fehlschlägt.
Für hartgelötete Spulen prüfen Sie die Fügevorbereitung, Spülpraxis (wo zutreffend), Legierungsidentifikation, Vorrichtungsunterstützung, Sichtkriterien und Dichtheitsprüfungsabdeckung. Für mechanisch aufgeweitete Baugruppen prüfen Sie die Einstellungen zur Rohraufweitung, Lamellenverbindung oder Kontaktkriterien, Rohrüberstand und Lamellenschadenskontrollen. Für beschichtete Spulen bestätigen Sie Oberflächenvorbereitung, Beschichtungsidentifikation, Abdeckkriterien, Aushärtungs- oder Handhabungshinweise und Verpackungsschutz.
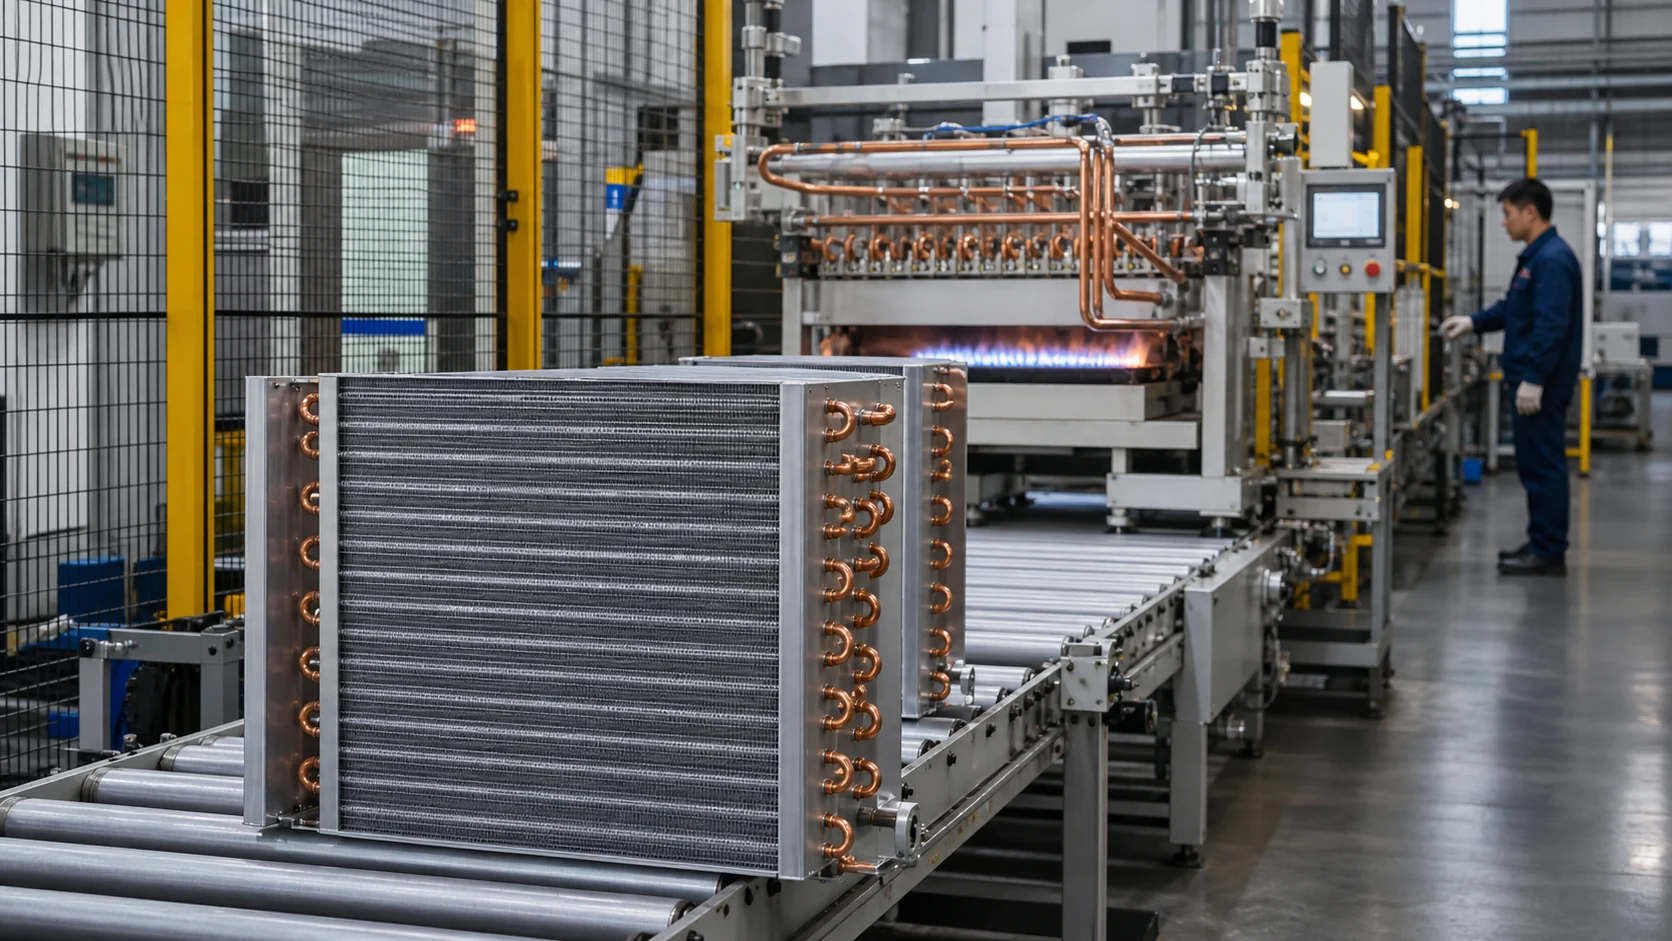
Verwenden Sie die Domi-Spulenfertigungsprozess-Seite als Ausgangspunkt für eine Werksdiskussion über Lamellenstanzen, Rohrumformung, Hartlöten, Montage, Dichtheitsprüfung, Inspektion und Exportverpackung. Die Seite dient als Fähigkeitsreferenz. Sie ersetzt keine projektspezifischen Aufzeichnungen oder eine Käuferprüfung.
Verwenden Sie explizite Freigabestatus
Vermeiden Sie eine vage “Genehmigt”-E-Mail. Geben Sie dem Teil einen Status, der angibt, welche Produktion erfolgen darf und welche Nachweise noch offen sind.
| Status | Bedeutung | Erlaubte Aktion | Erforderlicher nächster Schritt |
|---|---|---|---|
| Freigegeben | Erforderliche Nachweise entsprechen der freigegebenen Revision und kein kritischer Punkt ist offen | Wiederholungsaufträge dürfen die freigegebene Revision im vereinbarten Umfang verwenden | Überwachen Sie Änderungen und aktualisieren Sie Nachweise, wenn Auslöser auftreten |
| Bedingte Freigabe | Der Käufer akzeptiert eine definierte, geringfügige Abweichung für eine begrenzte Menge oder einen begrenzten Zeitraum | Nur die aufgeführte Menge, der Standort oder die Verwendung darf fortgesetzt werden | Weisen Sie einen Verantwortlichen, ein Fälligkeitsdatum und einen Nachweis für den Abschluss zu |
| Sperre | Nachweis oder Ergebnis ist unvollständig, widersprüchlich oder außerhalb der Anforderung | Geben Sie keine Wiederholungsproduktion für den betroffenen Umfang frei | Korrigieren Sie den Datensatz, testen Sie erneut oder erfüllen Sie die Anforderung |
| Abgelehnt | Der produktionsbereite Lauf erfüllt eine harte Anforderung nicht oder der Lieferant kann die erforderlichen Nachweise nicht erbringen | Stoppen Sie die Freigabe und isolieren Sie das betroffene Material | Korrigieren Sie den Prozess oder führen Sie eine Neugestaltung durch, dann wiederholen Sie die Freigabeschleife |
Setzen Sie harte Stopps für ungelöste Passmaße, nicht verifizierte Druckfestigkeit, fehlendes erforderliches Material oder Konformitätsnachweise, einen Test am falschen Bewertungszeitpunkt sowie eine nicht genehmigte Änderung des Produktionsstandorts oder der Unterlieferantenebene. Eine bedingte Freigabe ist kein milderes Wort für einen ungelösten Sicherheits- oder Funktionsfehler.
ISO 19011 beschreibt Auditnachweise als Informationen, die für die Auditkriterien relevant und verifizierbar sind. Ein Einkäufer muss kein Zertifizierungsaudit durchführen, um dieselbe Vorgehensweise zu nutzen. Halten Sie jeden offenen Punkt an eine Anforderung, einen Nachweisverantwortlichen, ein Fälligkeitsdatum und eine Annahmeentscheidung gebunden. Siehe die ISO 19011:2026 Versionshinweis für die aktuelle offizielle Beschreibung.
Genehmigung erneut öffnen, wenn sich das freigegebene Teil ändert
Der Freigabevermerk gehört zu einem definierten Teil und Prozess, nicht zu einem Lieferantennamen im Abstrakten. Eine Änderung kann die Zeichnungsnummer beibehalten und dennoch die tatsächliche Leistung oder Passform der Spule verändern. Fordern Sie eine Benachrichtigung an, bevor die Änderung in die Produktion eintritt, und entscheiden Sie, ob Sie neu bewerten, eine neue Probe prüfen, einen Drucktest wiederholen oder das vollständige Nachweispaket erneut durchführen.
| Änderungsauslöser | Mögliches Spulenrisiko | Typische Reaktion des Einkäufers |
|---|---|---|
| Änderung an Rohr, Lamelle, Sammler, Rahmen, Beschichtung oder Lötlegierung | Kapazität, Korrosion, Verbindung, Sauberkeit oder Konformität können sich verändern | Überprüfen Sie die Materialnachweise und entscheiden Sie über Probe oder erneuten Test |
| Änderung der Reihen, Lamellensteigung, Verschaltung, Sammler, Verbindung oder Ausrichtung | Luftstrom, Druckabfall, Verteilung, Passform und Servicezugang können sich ändern | Aktualisieren Sie die Zeichnung und den Bewertungsplan und validieren Sie dann die betroffenen Merkmale |
| Änderung des Löt-, Expansions-, Reinigungs- oder Beschichtungsprozesses | Leckrate, Verbindungsqualität, Rückstände oder Beschichtungsbeständigkeit können sich verändern | Überprüfen Sie das Prozessrisiko und wiederholen Sie Erstmusterprüfungen, wo erforderlich |
| Änderung des Fertigungsstandorts, der Linie, des Werkzeugs oder einer wichtigen Unterlieferantenstufe | Prozessfenster, Ausrüstung, Bediener und Rückverfolgbarkeit können unterschiedlich sein | Auditieren oder qualifizieren Sie die neue Route vor der Freigabe |
| Änderung der Prüfmethode, des Instruments, der Bewertungsbedingungen oder der Annahmegrenze | Alte und neue Ergebnisse sind möglicherweise nicht vergleichbar | Bestätigen Sie die Bewertungsgrundlage erneut und erstellen Sie einen neuen kontrollierten Bericht |
| Änderung der Verpackung, des Etiketts, des Deckels, des Stopfens oder der Palette | Risiken für Beschädigung, Feuchtigkeit, Kontamination und Identifikation können sich ändern | Überprüfen Sie ein verpacktes Muster und aktualisieren Sie die Verpackungsanweisung |
Archivieren Sie beide Revisionen mit den betroffenen Teilenummern, Risikobewertung, Validierungsplan und Freigabedokumentation in einem Änderungsordner. Domi-Zeichnungs-Revisionierungsleitfaden deckt die Dokumentenseite dieser Disziplin ab. Dieser Artikel ergänzt die Produktionsfreigabeentscheidung, die darauf folgt.
Machen Sie die Freigabeschranke zu einer RFQ-Anforderung
Teilen Sie dem Lieferanten bereits in der Angebotsphase mit, dass das Projekt eine produktionsbezogene Freigabeschranke beinhaltet. Das verändert die kommerzielle Antwort. Der Lieferant kann die Musteranzahl, Inspektionszeit, Testkapazität, Materialrückverfolgbarkeit, Verpackungsprüfung und das Nachweispaket einplanen, anstatt sie als späte Ergänzungen zu behandeln.
Senden Sie:
- den Gerätetyp, die Spulenfunktion, das Kältemittel oder Fluid und die angestrebten Betriebspunkte;
- die Umrisszeichnung, Anschluss-Skizze, Montage- und Serviceabstände sowie die aktuelle Revision;
- Rohr-, Lamellen-, Sammler-, Rahmen-, Beschichtungs-, Löt-, Sauberkeits- und Korrosionsanforderungen;
- Luftstrom-, Druckverlust-, Leistungs- oder Wärmeabgabe-, Drucktest- und Leistungstestanforderungen;
- Musterstückmenge, serienreife Stückzahl, Prüfmerkmale und erforderliche Nachweise;
- Jahresbedarf, Abrufmuster, Mindestbestellmenge, Verpackung, Versandweg, Starttermin und Änderungsmitteilungserwartungen.
Der Checkliste für individuelle Kühlschlangen-Anfragen hilft, das technische Paket zu organisieren. Nachdem der Umfang klar ist, können Einkäufer die Zeichnung an Domi für ein OEM-Angebot senden oder das Domi-Kontaktseite nutzen, um eine technische Überprüfung zu starten. Versprechen Sie keinen Freigabetermin, bevor Zeichnung, Produktionsweg, Prüfplan und Nachweisverantwortlichkeiten vereinbart sind.
Häufig gestellte Fragen
Ist ein PPAP für jede kundenspezifische Kältespule erforderlich?
Nein. PPAP ist ein Branchenprozess und einige OEM-Kunden verlangen dessen Formulare oder Einreichungsstufen. Andere Einkäufer verwenden ein Erstmuster- oder Serienfreigabepaket. Stimmen Sie die erforderlichen Nachweise, Musterstückzahl, Freigabebefugnis und Änderungsanlässe vor dem serienreifen Lauf ab. Beanspruchen Sie keine PPAP-Konformität, es sei denn, der Kunde hat die Anforderung definiert und die eingereichten Nachweise erfüllen diese.
Wie unterscheidet sich die Freigabe von Produktionsteilen von der Freigabe von Prototypen?
Die Prototypenfreigabe prüft, ob ein neues Design passt, funktioniert und korrigiert werden kann. Die Serienfreigabe prüft, ob der normale Produktionsweg das freigegebene Design mit rückverfolgbaren Material-, Prüf-, Test- und Verpackungsnachweisen in der vorgesehenen Rate wiederholen kann. Ein Prototyp kann bestehen, während der Produktionsweg noch Korrekturen benötigt.
Was sollte ein Freigabepaket für die Produktion eines Kältemittelverdampfers enthalten?
Mindestens sind die freigegebene Zeichnung und Bewertungsplan, Stückliste, Prozessablauf, Prüf- oder Kontrollplan, Material- und Chargenreferenzen, Maßbericht, Druck- und Dichtheitsnachweis, relevante Wärme- oder Luftstromergebnisse, Abweichungsprotokoll, Verpackungsanweisung und Freigabeentscheidung beizufügen. Fügen Sie bei Bedarf kundenspezifische Formulare hinzu.
Darf ein Lieferant nach der Freigabe ein anderes Material verwenden?
Nur nachdem der Einkäufer die Änderung geprüft und akzeptiert hat. Änderungen an Rohr, Lamelle, Sammler, Beschichtung, Rahmen oder Lotlegierung können Passform, Leistung, Druckfestigkeit, Korrosion, Verbindung, Sauberkeit oder Konformität beeinflussen. Fordern Sie eine Änderungsmitteilung, Risikobewertung, aktualisierte Nachweise und die vom Einkäufer geforderten Muster- oder Nachprüfungsnachweise.
Was bedeutet bedingte Freigabe für einen OEM-Wärmetauscher?
Das bedeutet, der Einkäufer hat ein definiertes, begrenztes Risiko für eine benannte Menge, einen Standort oder ein Datum akzeptiert. Der offene Punkt muss einen Verantwortlichen, ein Fälligkeitsdatum und einen Abschlussnachweis haben. Eine bedingte Freigabe darf niemals einen ungelösten Passformfehler, Druckleck, falsche Bewertungsbedingung oder nicht freigeändertes Material oder Verfahren abdecken.
Wie sollte sich ein OEM-Einkäufer auf den produktionsbezogenen Durchlauf vorbereiten?
Frieren Sie die Teilenummer und Revision, Bewertungsbedingungen, Materialien, Anschlüsse, kritische Maße, Prüfmethoden, Musteridentitätsregeln, Annahmegrenzen, erforderliche Nachweise und Freigeber ein. Geben Sie die geplante Losgröße und den normalen Prozessweg an. Senden Sie dann das Paket mit der Anfrage, damit der Lieferant die Freigabearbeiten kalkulieren und terminieren kann.