Un proceso de aprobación de piezas de producción de un serpentín OEM confirma que el diseño aprobado puede fabricarse a la tasa de producción prevista con los mismos materiales, controles de proceso, método de inspección, condiciones de prueba y embalaje acordados en el paquete de liberación. Comienza después de la aprobación del prototipo o de la primera muestra. El comprador revisa una corrida de intención de producción, verifica las evidencias respecto a una revisión controlada y luego registra un estado de liberación claro. El objetivo es evitar que un serpentín que pasó una revisión de muestra puntual entre en pedidos repetidos con cambios ocultos.
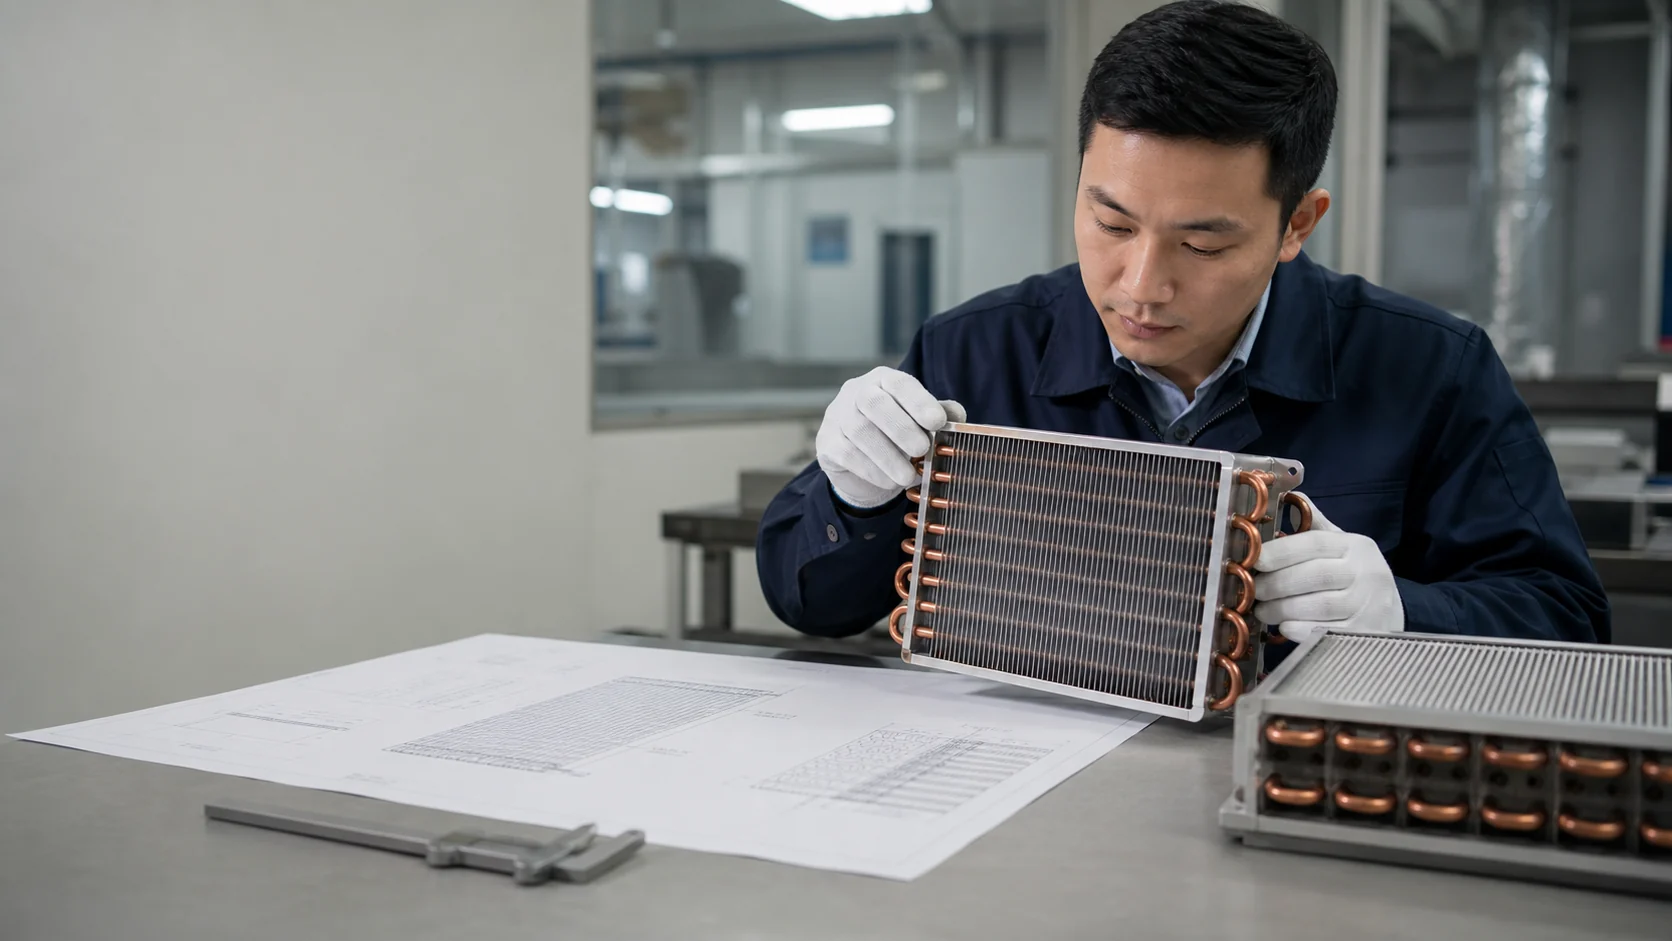
La aprobación de partes de producción es una puerta de transferencia, no otra revisión de prototipo
La aprobación de prototipo pregunta si un nuevo serpentín encaja, funciona y puede corregirse. La aprobación de partes de producción plantea una pregunta diferente: ¿puede el proveedor repetir ese resultado aprobado mediante el proceso normal, a la tasa planificada, con registros que otro ingeniero pueda auditar más tarde?
La distinción importa para serpentines de evaporadores personalizados, serpentines de condensadores, serpentines de bombas de calor e intercambiadores de calor. Un prototipo puede requerir una atención de ingeniería adicional, material seleccionado a dedo, accesorios temporales o una condición de prueba que no es práctica para cada pedido. Una corrida de intención de producción expone esos riesgos de transferencia antes de que el comprador emita una orden de compra repetida.
AIAG describe PPAP como un proceso de la industria para verificar que los registros de diseño de ingeniería y los requisitos de especificación se cumplen durante una corrida de producción real a tasas de producción. Algunos clientes usan el nombre y los formularios PPAP. Otros usan una inspección de primer artículo, inspección de fuente o un paquete de liberación interna de producción. El comprador debe acordar el formato requerido antes de la corrida. El proceso es la parte importante, no la etiqueta. Véase el resumen PPAP de AIAG para el alcance publicado del manual PPAP.
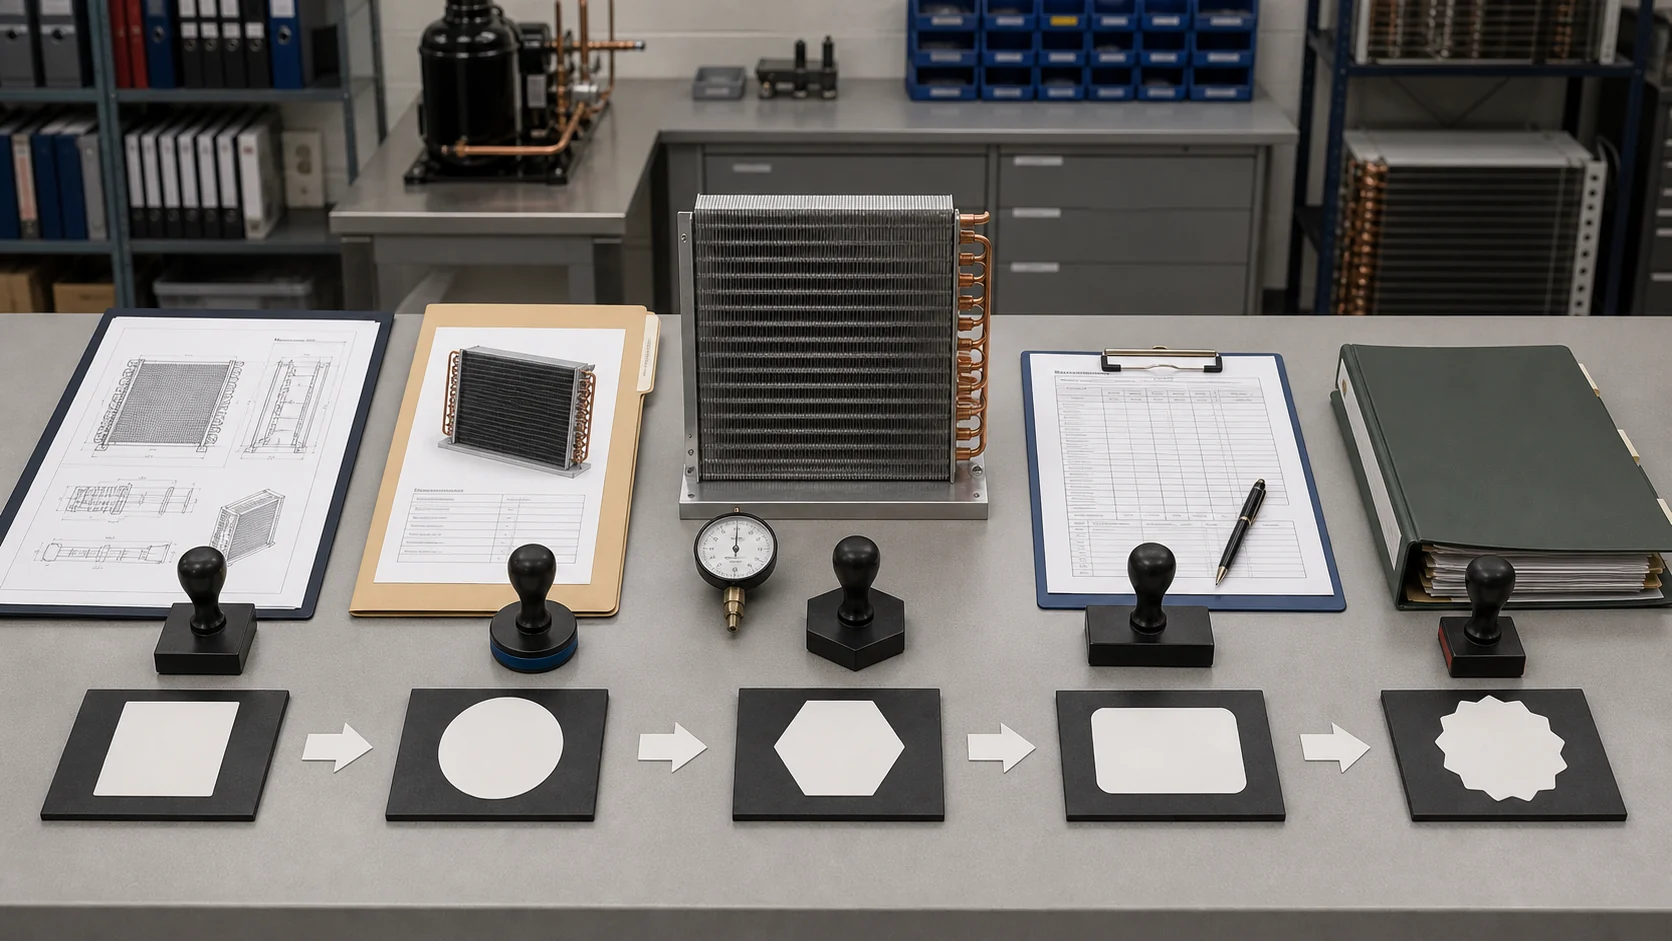
| Etapa de aprobación | Decisión del comprador | Producción mínima | Propietario principal |
|---|---|---|---|
| Congelación del registro de diseño | ¿Los requisitos están completos y sin ambigüedades? | Dibujo firmado, condiciones de clasificación, materiales, conexiones y características de inspección | Ingeniería |
| Planificación de la intención de producción | ¿Se utilizará la ruta normal y la velocidad planificada? | Flujo de proceso, lista de herramientas o dispositivos, plan de inspección y cantidad de producción | Calidad del proveedor |
| Serie de producción prevista | ¿El proceso real produjo serpentines conformes? | Conjunto de muestras identificadas, resultados dimensionales, registros de pruebas, desviaciones y evidencia de empaque | Manufactura y calidad |
| Revisión interfuncional | ¿Están cerradas todas las brechas o aceptadas formalmente? | Firmas de aprobación, responsable de ítem abierto, fecha límite y decisión de riesgo | Ingeniería, calidad, adquisiciones |
| Decisión de liberación | ¿Pueden estas revisiones usarse para pedidos repetidos? | Liberado, condicional, en espera o rechazado con fecha efectiva | Calidad del comprador |
Congele el registro de diseño antes de solicitar evidencia de producción
El paquete de evidencia no puede ser juzgado si el objetivo sigue moviéndose. Comience adjuntando cada requisito que pueda cambiar el ajuste del serpentín o su rendimiento a un número de pieza y revisión. Un simple dibujo rara vez es suficiente para un serpentín de refrigeración personalizado.
Defina el serpentín en el punto de clasificación
Registre si la pieza es un evaporador, condensador, serpentín exterior de bomba de calor, enfriador de gas u otro intercambiador de calor. Indique el refrigerante o fluido, la condición de entrada de aire, el caudal de aire, la capacidad objetivo o la eliminación de calor, los límites de presión, el rango de operación, los límites de caída de presión, la condición de descongelación y el método de prueba. Si el comprador utiliza un programa de clasificación fuera del dibujo, asígnele su propia revisión y vincúlelo a la pieza.
Congelar los detalles de ajuste y conexión
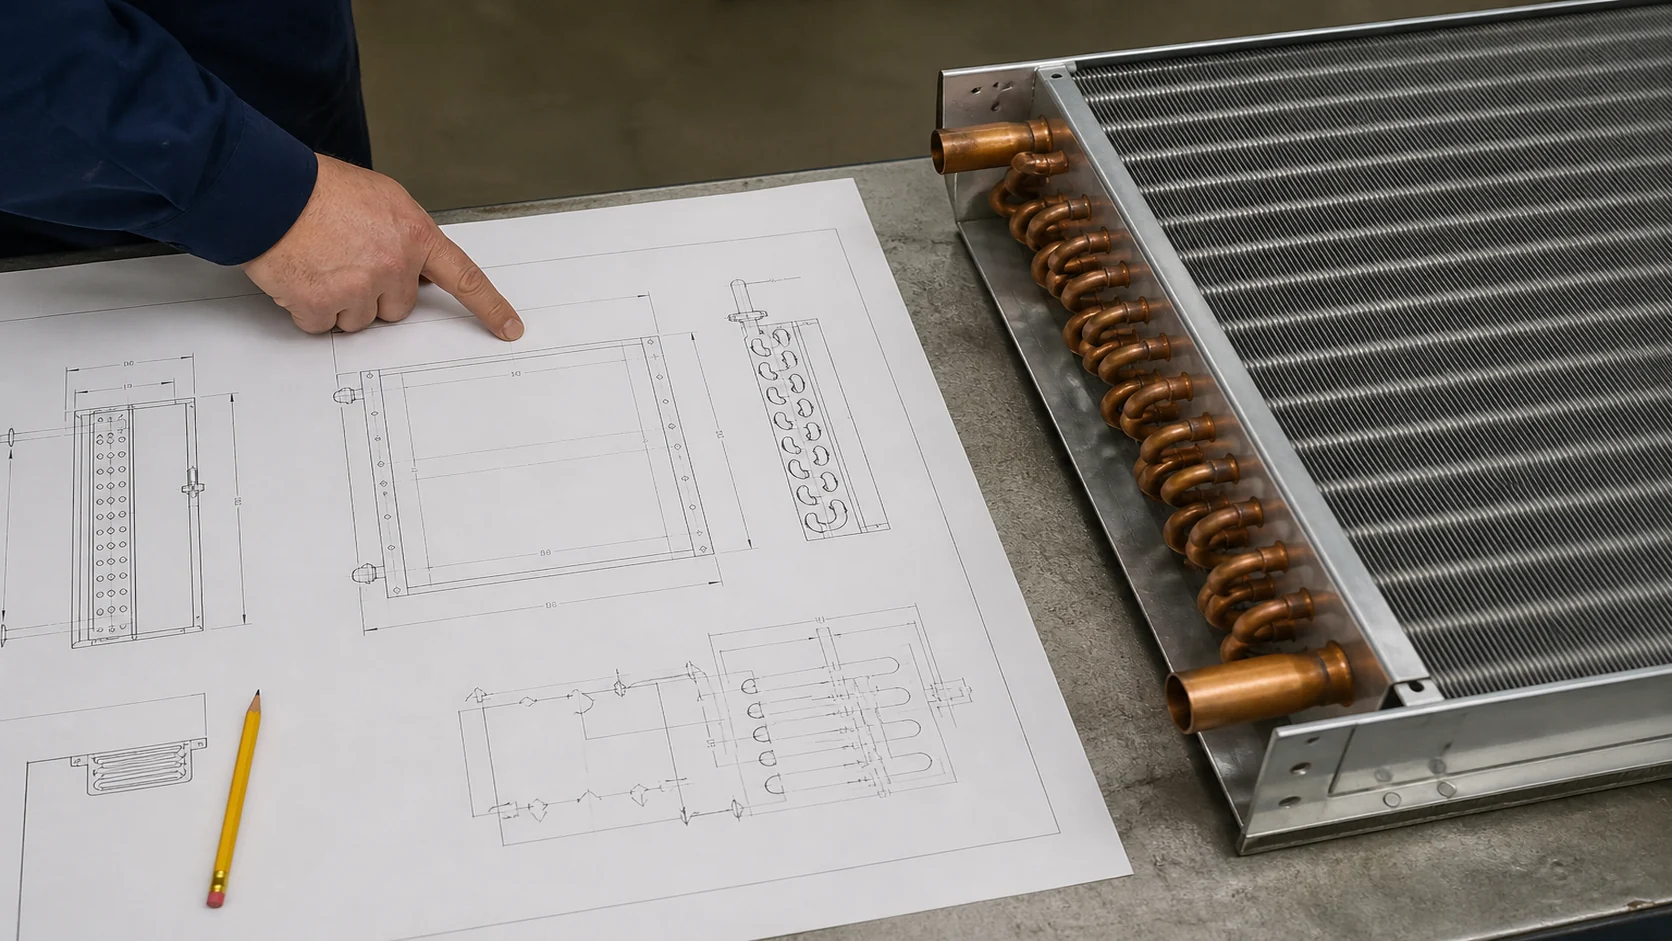
Incluya la envolvente general, filas, paso de aletas, diámetro de la tubería, circuitación, encabezados, centros de conexión, proyección de tubo, agujeros de montaje, ruta de drenaje, separación de ventiladores, separación de servicio y orientación. Marque qué dimensiones son críticas para el ajuste y cuáles son dimensiones de referencia. Un pequeño desplazamiento de la conexión puede provocar un retrabajo del gabinete incluso cuando el resultado térmico del serpentín sea aceptable.
Hacer visibles las suposiciones
Pida al proveedor que envíe un registro de suposiciones y exclusiones junto con la cotización y el archivo de liberación. No esconda un material de tubo sustituido, un caudal de aire diferente o una retención de presión acortada en una nota que aparezca después de la aprobación. El lista de verificación de especificaciones del serpentín condensador OEM puede ayudar a los compradores a recopilar los campos de diseño y calidad antes de establecer la línea base de liberación.
Construir un paquete de evidencia de intención de producción
El paquete debe permitir que un segundo revisor responda a tres preguntas sin abrir un nuevo hilo de correo: ¿Qué se suponía que debía construirse? ¿Qué se construyó realmente? ¿Quién aceptó la diferencia, si la hubiera?
| Grupo de evidencia | Registros específicos del serpentín | Pregunta de aceptación |
|---|---|---|
| Diseño y requisito | Dibujo aprobado, cronograma de clasificación, lista de materiales, mapa de conexiones, historial de revisiones | ¿Todos los registros apuntan a un número de pieza y revisión? |
| Definición de proceso | Flujo de proceso, instrucciones de trabajo, lista de fijaciones, controles de soldadura fuerte o expansión, ruta de limpieza | ¿La ruta descrita coincide con la corrida de producción prevista? |
| Material y trazabilidad | Tubo, aleta, colector, marco, recubrimiento, aleación para soldadura fuerte y referencias de lote o lote de calor | ¿Se puede rastrear la muestra hasta los requisitos de material aprobados? |
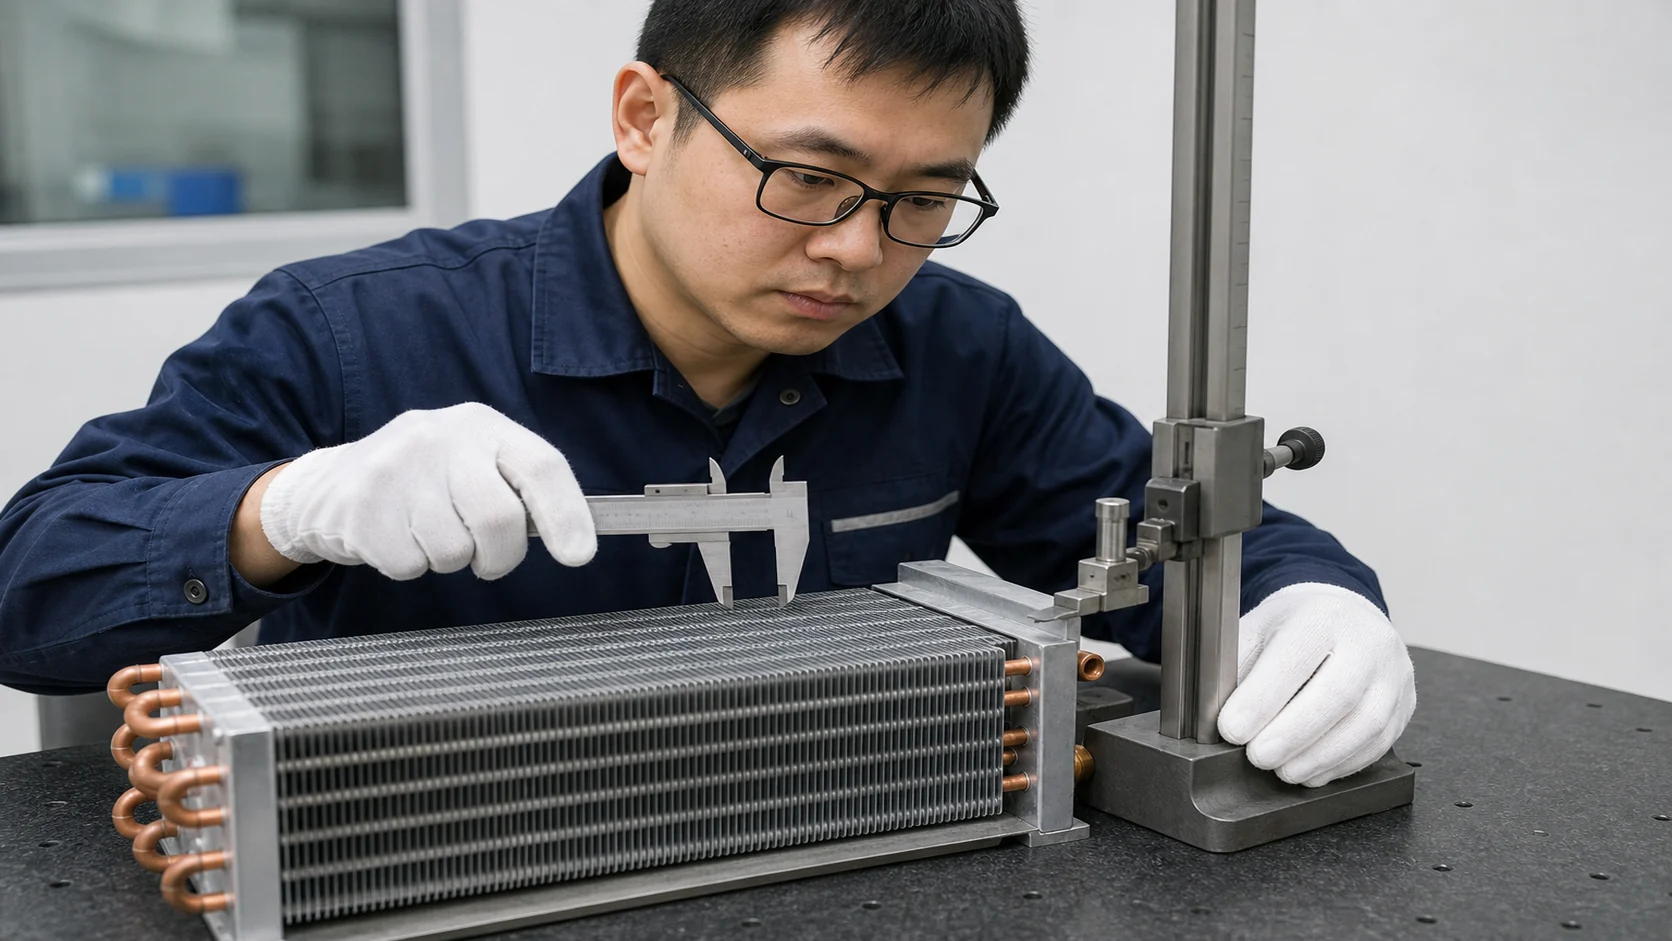
| Inspección y medición | Plan de control, informe dimensional, lista de calibración, estado de calibración, criterios visuales | ¿Las características críticas se miden con equipo adecuado? |
| Presión y rendimiento | Prueba de presión, prueba de fuga, método térmico o de flujo de aire, resultados brutos, identidad del instrumento | ¿Las condiciones de la prueba son comparables con la clasificación publicada? |
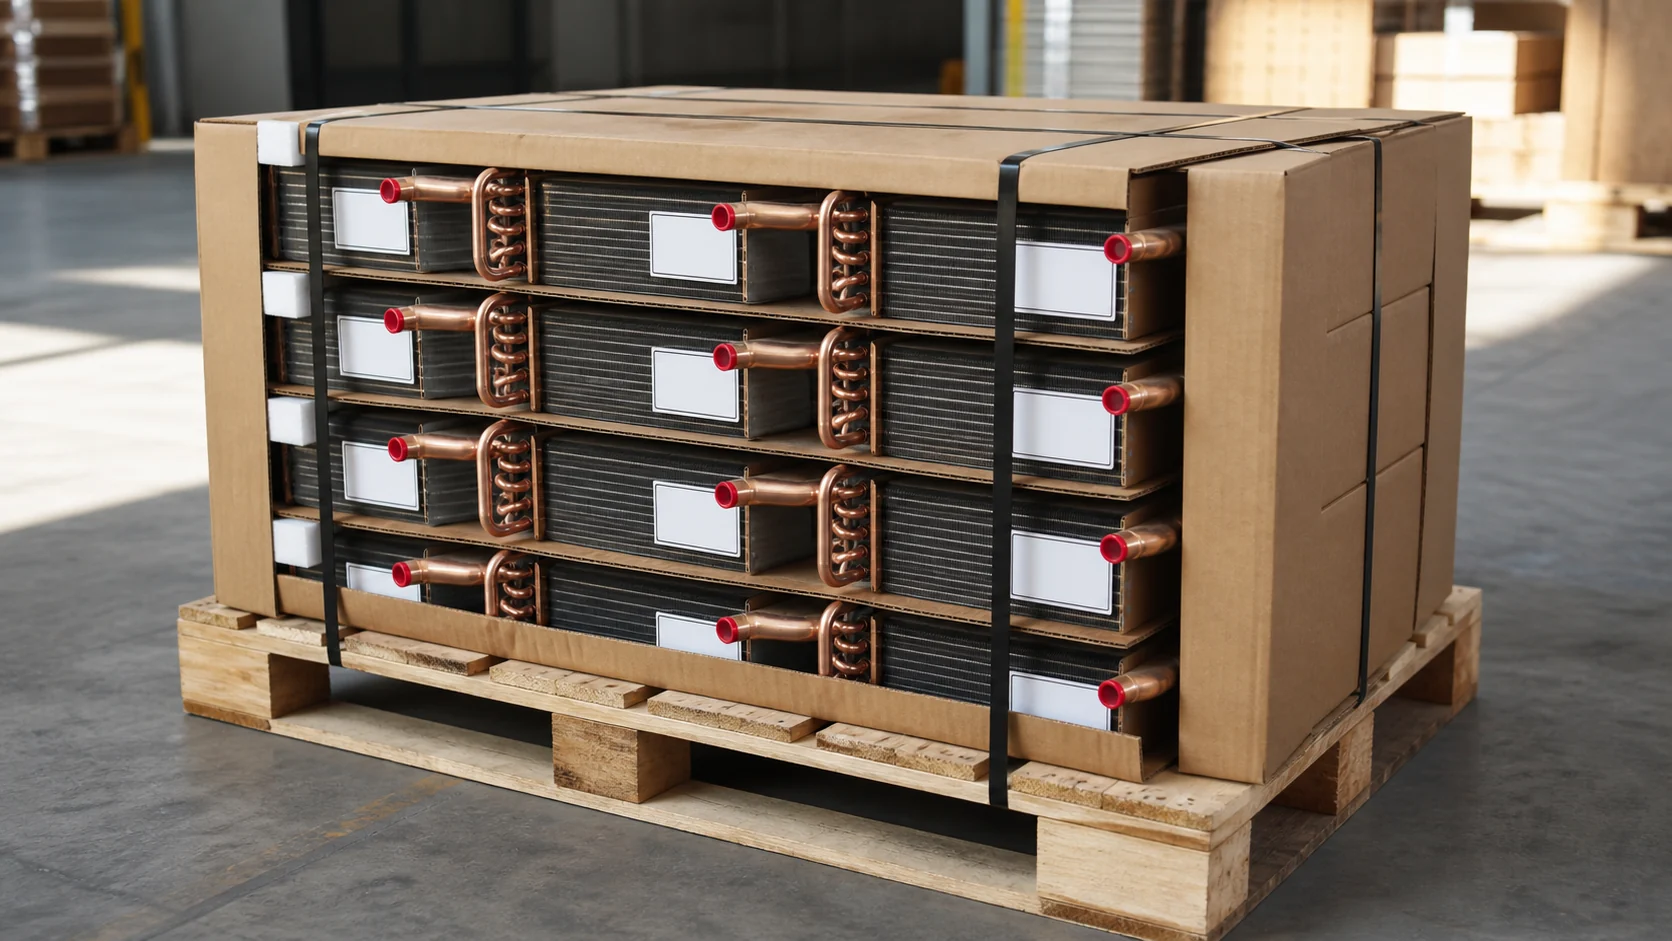
| Empaque y liberación | Instrucciones de embalaje, tapas y tapas de plomo, etiquetas, fotos de paleta, protección de envío, lista de desviaciones | ¿La pieza aprobada puede llegar sin daños o pérdida de identificación? |
El enlace a la página de norma ISO 9001 es un contexto útil para distinguir un sistema de gestión de la calidad de la evidencia del producto. Un certificado ISO 9001, si un proveedor facilita uno, no puede establecer la conformidad de un serpentín con los requisitos de capacidad, presión, fuga, dimensionales o de material del comprador. Verifique el alcance del certificado por separado, luego revise los registros del producto.
Ejecute la muestra con intención de producción
Utilice operadores normales, herramientas, dispositivos, fuentes de material y pasos de prueba siempre que el propósito sea liberar la producción repetitiva. Si una condición temporal es inevitable, regístrela como una desviación y decida si el resultado es adecuado para la liberación o solo para aprendizaje.
Identifique la corrida y las muestras
Anote la fecha de la corrida, línea o centro de trabajo, grupo de operadores, lotes de material, IDs de herramientas o dispositivos, cantidad planificada, cantidad completada, cantidad inspeccionada y cantidad rechazada o reprocesada. Etiquete cada serpentín inspeccionada con el número de parte, revisión, número de muestra y referencia de trazabilidad. Una fotografía sin identificador no puede sustentar una decisión de liberación posterior.
Verifique las dimensiones antes del rendimiento
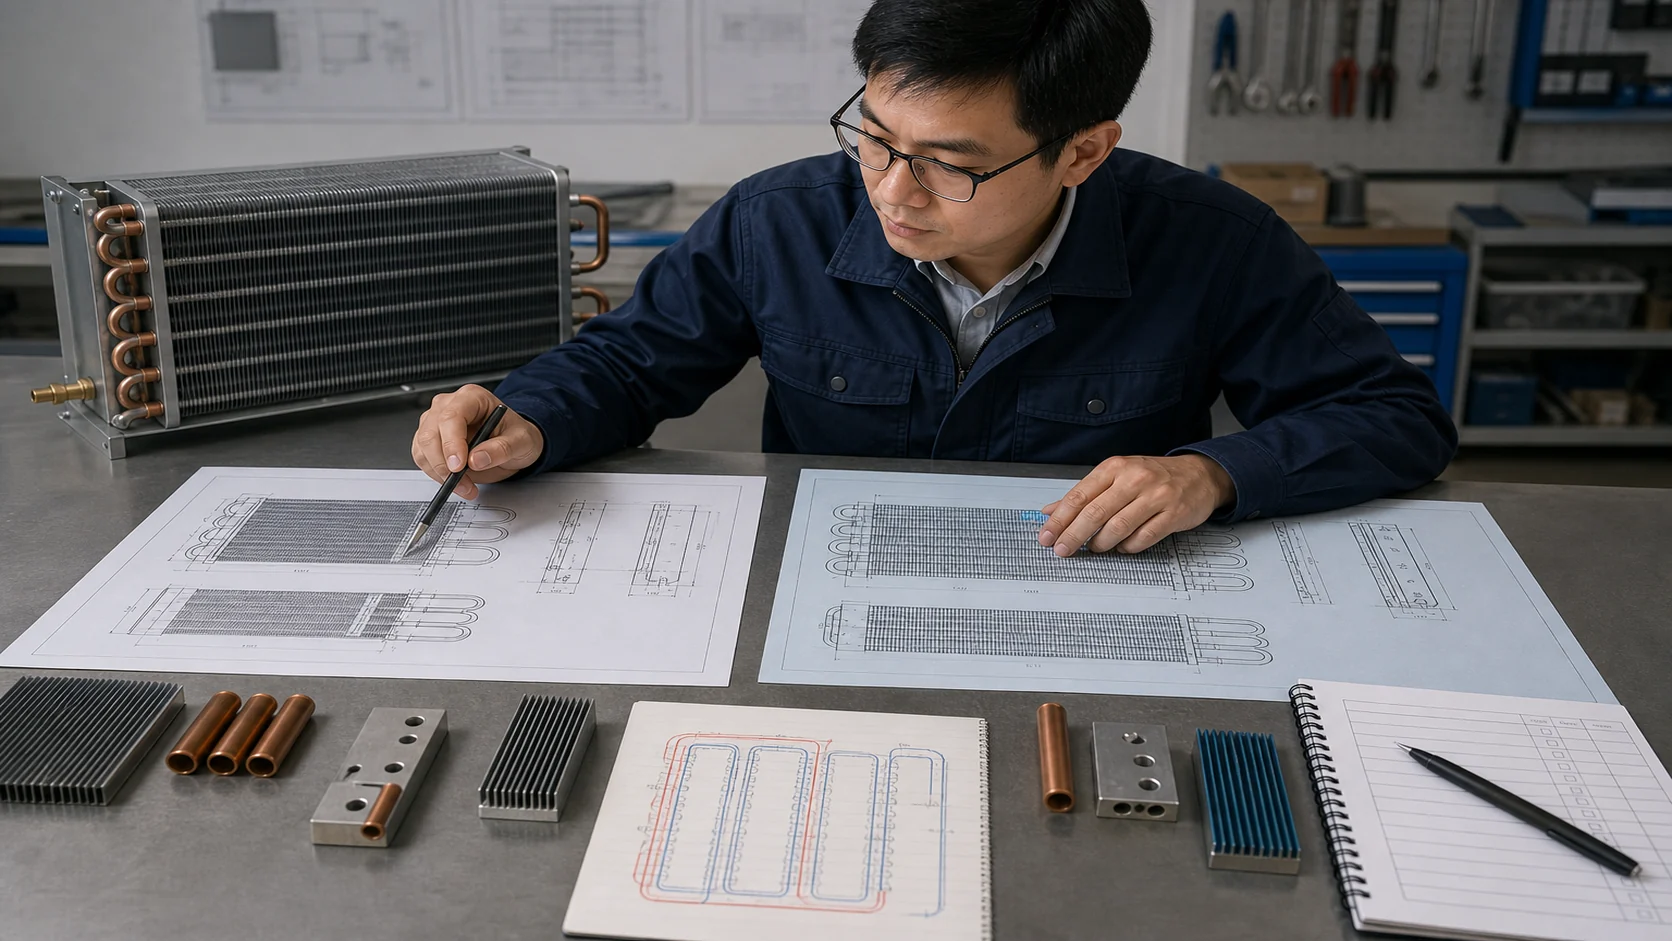
Comienza con las características que pueden hacer que la pieza sea inutilizable incluso cuando el resultado de la transferencia de calor parece bueno: envolvente general, ubicaciones de montaje, centros de conexión, orientación del encabezado, proyección de tubo, daño en aletas, ubicación del drenaje y holguras de servicio. registre valores reales, no solo aprobar o reprobar. Utilice la revisión de dibujo controlada en el informe.
Verificar integridad de presión y fuga
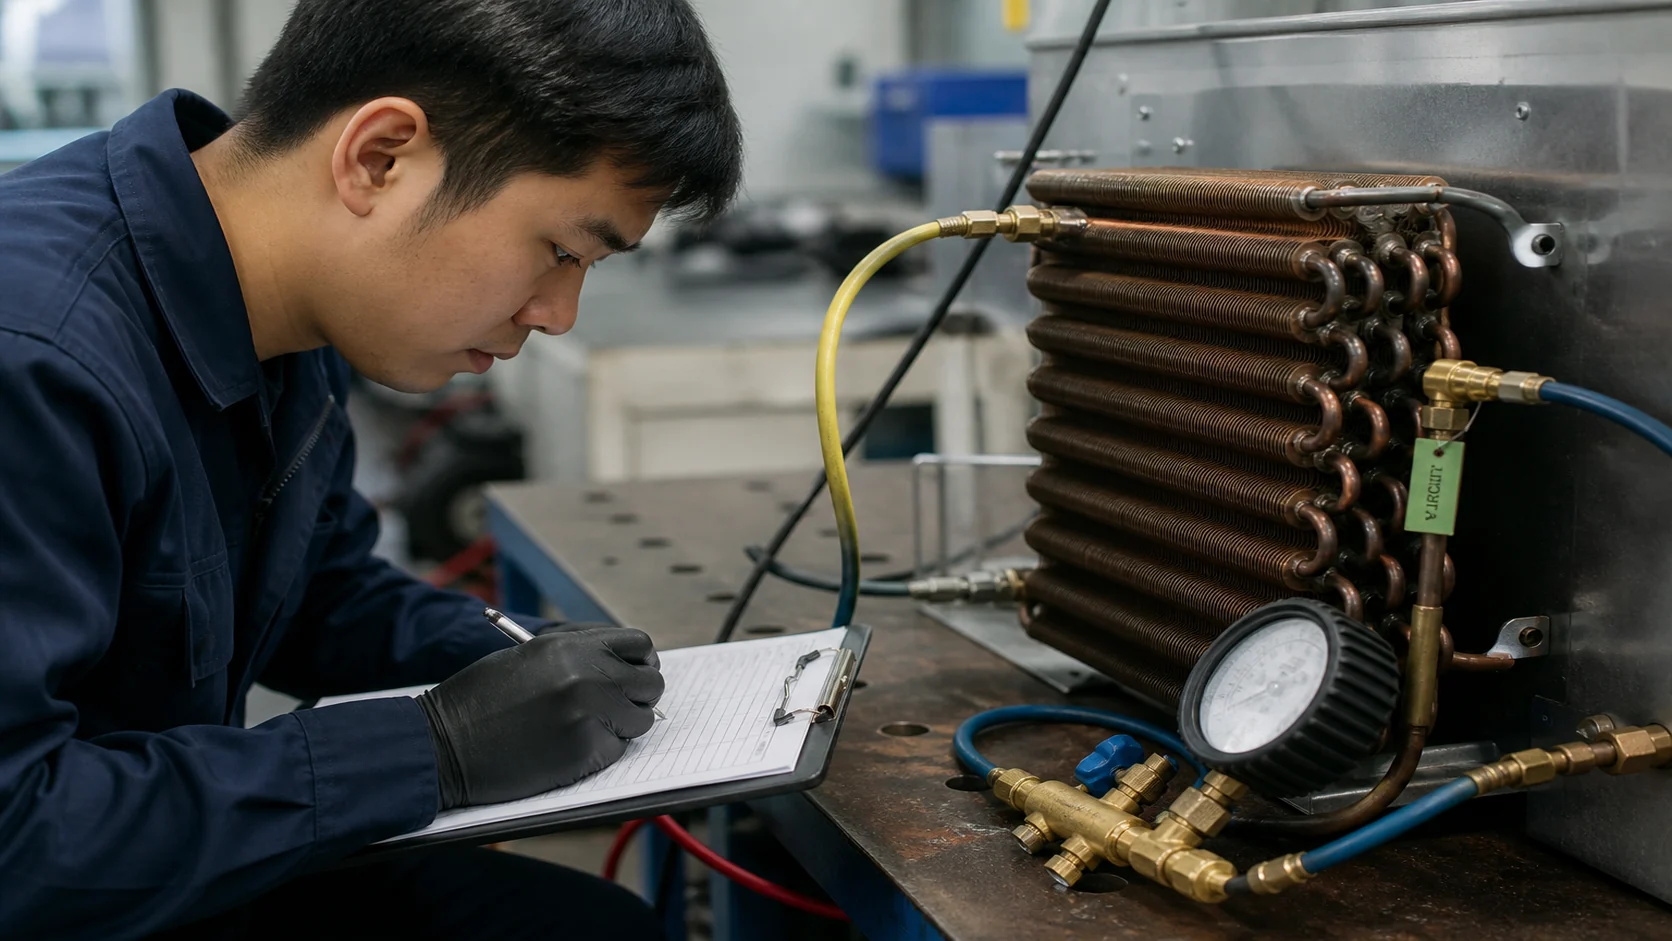
Nombre el gas o fluido de prueba, presión especificada y permanencia, temperatura de la pieza, pérdida permitida, resolución de la manómetro y circuitos cubiertos. Incluya encabezados, uniones soldadas, válvulas y tapas cuando formen parte del conjunto liberado. Mantenga el registro de aceptación de fábrica separado de una prueba de presión de campo. Si el informe sólo dice “probado”, solicite el método y los detalles del instrumento antes de la aprobación.
Compare los resultados de thermal y caudal de aire en la condición liberada
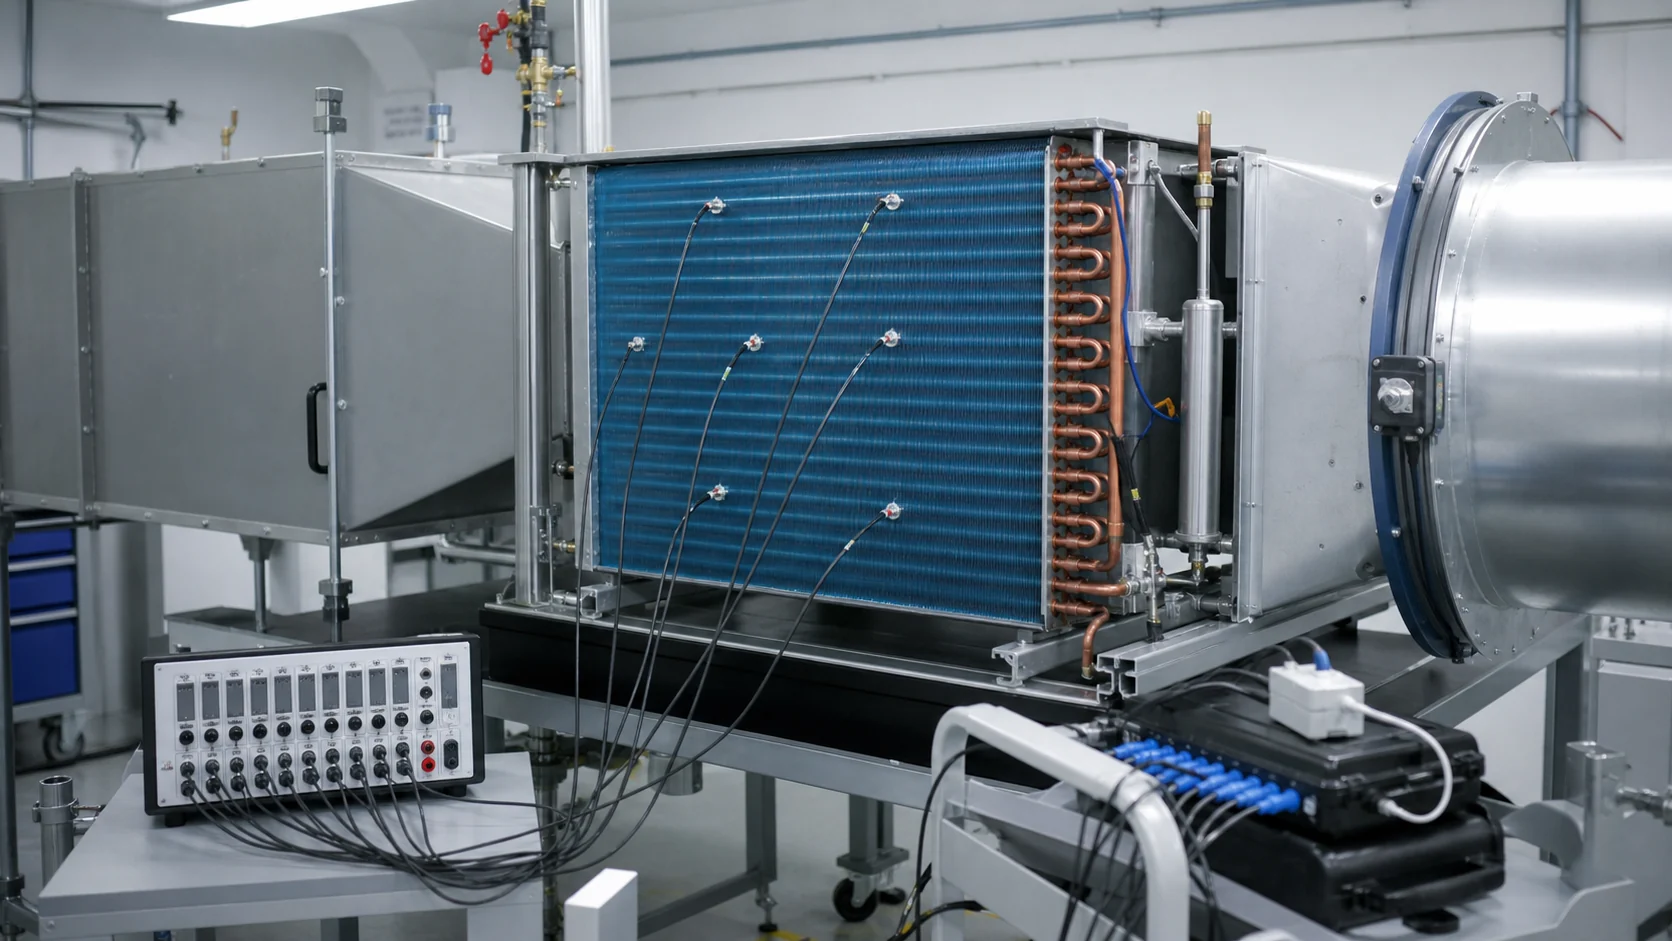
Repita la configuración de la calificación: ingresando aire, caudal de aire, estado del refrigerante, temperatura o presión saturada, condición de salida, límite de caída de presión y ubicaciones de medición. Registre la identidad de los instrumentos y la incertidumbre cuando afecte a la decisión. Un resultado obtenido a otro caudal de aire o diferencia de temperatura puede informar la ingeniería, pero no puede confirmar la calificación liberada por sí solo.
Verifique la trazabilidad de materiales y lotes
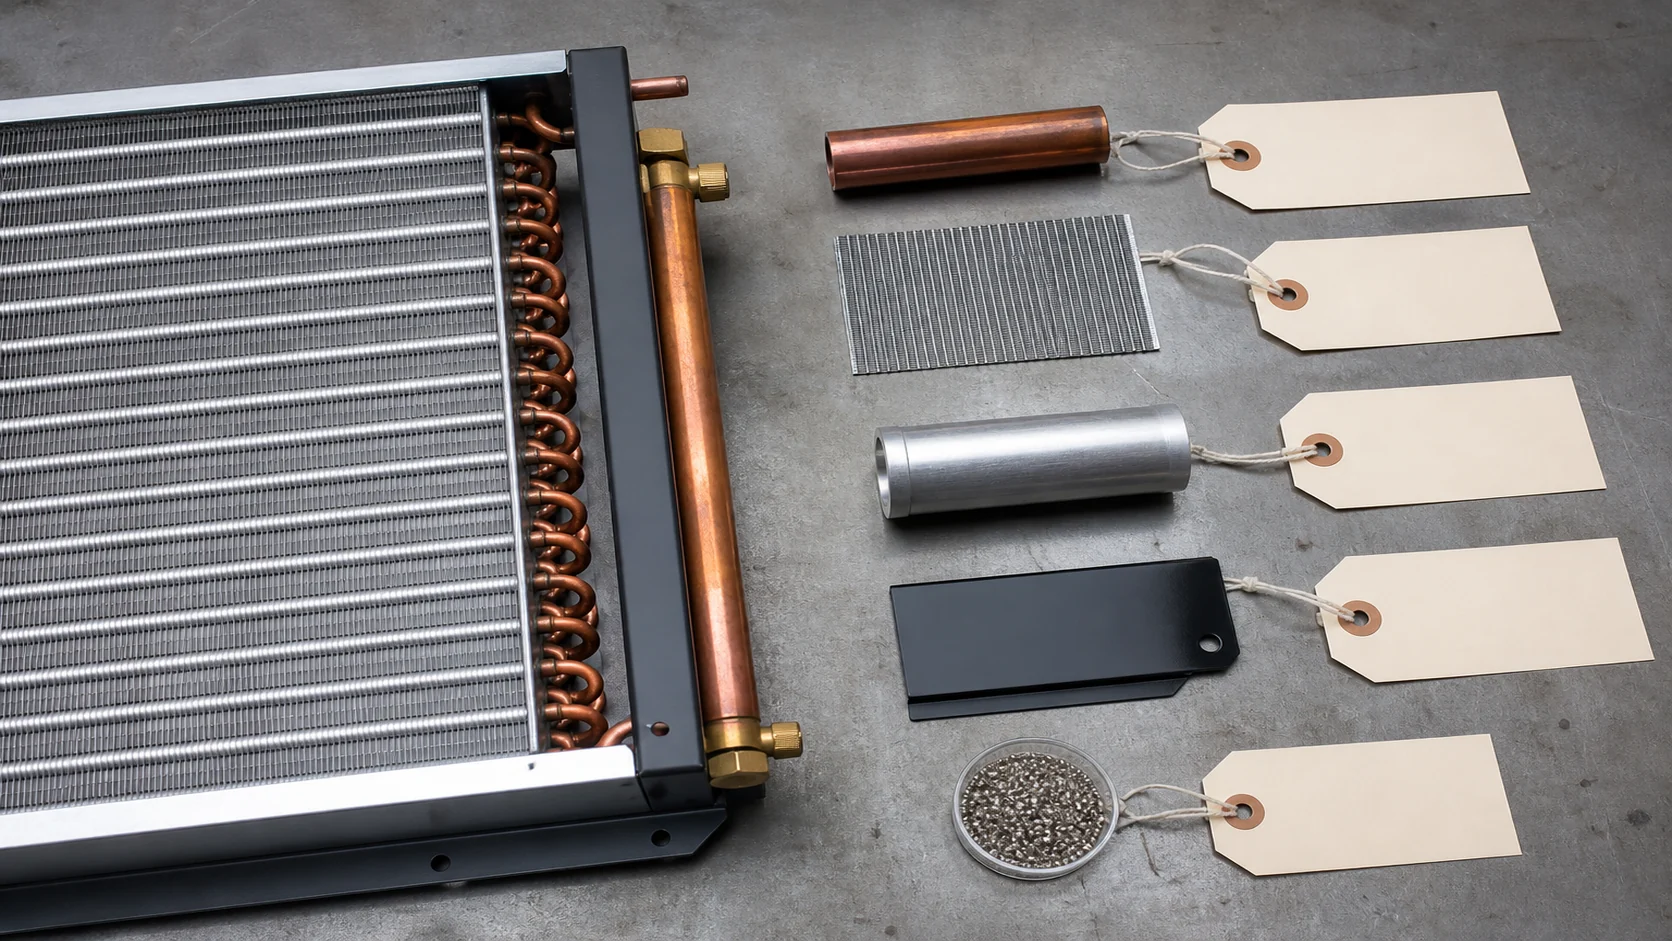
Empareje los certificados de material o declaraciones del proveedor con el lote utilizado en la corrida. Confirme dimensiones de tubería y aletas, material de la cabecera, requisitos de marco o recubrimiento, aleación para soldadura fuerte y cualquier requisito de limpieza o control de corrosión. Si el proveedor propone una fuente alternativa, pause la liberación hasta que el comprador decida si el cambio requiere una nueva muestra o prueba.
Revise los controles de proceso detrás del resultado
La aprobación de producción es más sólida cuando el comprador puede vincular cada resultado crítico a un control en el proceso. Rastree el serpentín a través del formado de aletas, preparación de tubos, expansión o ensamblaje, soldadura fuerte, limpieza, prueba de presión, inspección, etiquetado y empaque. Pregunte dónde el proceso previene el defecto y dónde la inspección lo detecta si la prevención falla.
Para serpentines soldadas, revise la preparación de la junta, la purga cuando corresponda, la identificación de aleación, el soporte de fijación, criterios visuales y cobertura de prueba de fugas. Para ensamblajes expandido mecánicamente, revise las configuraciones de expansión de tubo, criterios de unión o contacto de aleta, proyección de tubo y controles de daño en la aleta. Para serpentines recubiertos, confirme la preparación de la superficie, identificación de recubrimiento, criterios de cobertura, curado o instrucciones de manejo y protección del embalaje.
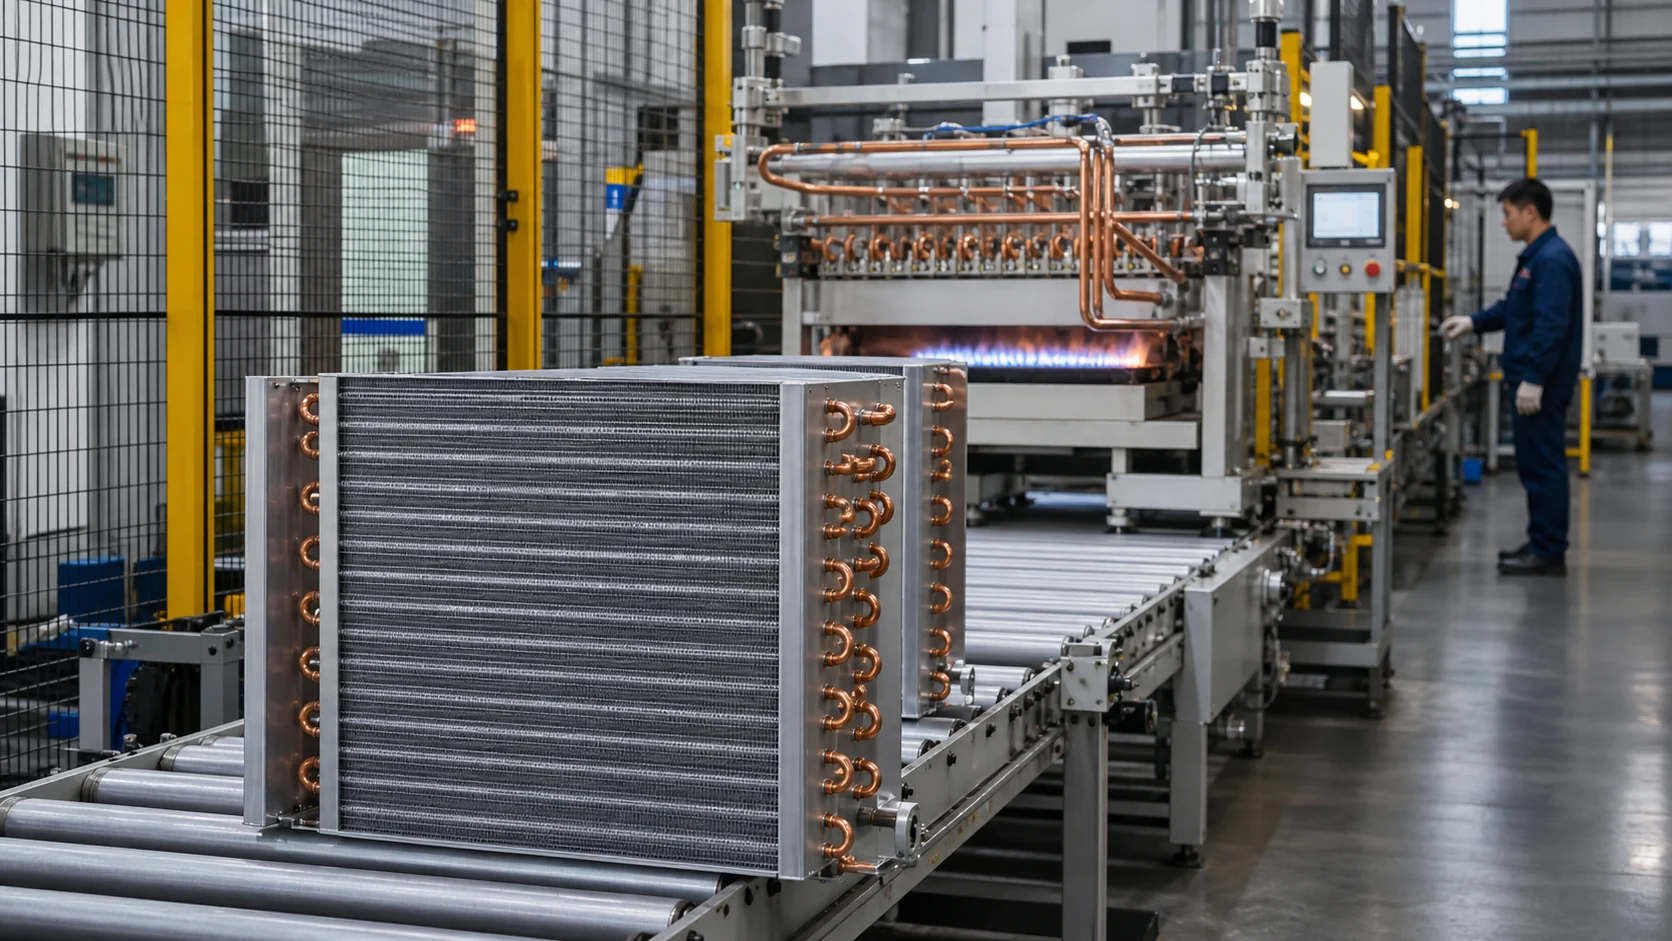
Utilice la Página de proceso de fabricación Domi del serpentín como punto de partida para una discusión de fábrica sobre estampado de aletas, formado de tubos, soldadura fuerte, ensamblaje, prueba de fugas, inspección y embalaje de exportación. La página es una referencia de capacidades. No sustituye registros específicos del proyecto ni una auditoría del comprador.
Usar estados de liberación explícitos
Evitar un correo electrónico vago de “aprobado”. Atribuya un estado a la pieza que indique qué producción puede ocurrir y qué evidencia queda abierta.
| Estado | Significado | Acción permitida | Siguiente paso obligatorio |
|---|---|---|---|
| Liberado | La evidencia requerida cumple con la revisión aprobada y no hay elementos críticos abiertos | Los pedidos repetidos pueden usar la revisión liberada dentro del alcance acordado | Monitorear cambios y actualizar la evidencia cuando ocurran disparadores |
| Liberación condicional | El comprador acepta una brecha de bajo riesgo definida para una cantidad o fecha limitadas | Solo la cantidad, el sitio o el uso listados pueden proceder | Asignar un responsable, fecha de vencimiento y evidencia de cierre |
| Retener | La evidencia o el resultado está incompleto, es contradictorio o está fuera del requisito | No liberar la producción repetida para el alcance afectado | Corregir el registro, volver a probar o resolver el requisito |
| Rechazado | La ejecución de intención de producción falla un requisito rígido o el proveedor no puede proporcionar la evidencia requerida | Detener la liberación y contener el material afectado | Corregir el proceso o rediseñar, luego repetir la puerta de aprobación |
Establecer paradas rígidas para dimensiones de ajuste no resueltas, integridad de presión no verificada, material requerido ausente o evidencia de cumplimiento, una prueba en el punto de calificación incorrecto y un cambio en el sitio de producción o subcontratista no aprobado. Una liberación condicional no es una palabra más suave para una falla de seguridad o de función no resuelta.
ISO 19011 describe la evidencia de auditoría como información relevante para los criterios de auditoría y verificable. Un comprador no necesita realizar una auditoría de certificación para usar el mismo hábito. Mantenga cada elemento abierto vinculado a un requisito, propietario de la evidencia, fecha límite y decisión de aceptación. Véase el notas de lanzamiento ISO 19011:2026 para la descripción oficial actual.
Reabrir la aprobación cuando la pieza liberada cambie
El registro de aprobación pertenece a una pieza y un proceso definidos, no a un nombre de proveedor en abstracto. Un cambio puede preservar el número de dibujo mientras altera el rendimiento o ajuste real del serpentín. Solicite avisos antes de que el cambio entre en producción y decida si volver a calificar, inspeccionar una nueva muestra, repetir una prueba de presión o repetir el paquete completo de evidencia.
| Disparador de cambio | Riesgo posible del serpentín | Respuesta típica del comprador |
|---|---|---|
| Cambio de tubo, aleta, encabezado, marco, recubrimiento o aleación para soldadura fuerte | Capacidad, corrosión, unión, limpieza o cumplimiento pueden cambiar | Revisar evidencia material y decidir entre muestra o nueva prueba |
| Filas, paso de aleta, enrutamiento, cabezal, conexión u orientación cambian | Flujo de aire, caída de presión, distribución, ajuste y acceso a servicio pueden variar | Actualizar el dibujo y el programa de calificaciones, luego validar las características afectadas |
| Proceso de soldadura fuerte, expansión, limpieza o recubrimiento cambia | Tasa de fuga, calidad de unión, residuo o durabilidad del recubrimiento pueden cambiar | Revisar el riesgo del proceso y repetir controles de primer artículo cuando sea necesario |
| Sitio de fabricación, línea, herramental o cambio subcontratista mayor | Ventana de proceso, equipo, operarios y trazabilidad pueden diferir | Auditar o calificar la nueva ruta antes de la liberación |
| Método de prueba, instrumento, condición de calificación o límite de aceptación cambia | Resultados antiguos y nuevos pueden no ser comparables | Reconfirmar la base de la calificación y emitir un nuevo informe controlado |
| Cambio de empaque, etiqueta, tapa, tapón o palé | El daño, la humedad, la contaminación y el riesgo de identificación pueden cambiar | Revisar una muestra empacada y actualizar la instrucción de empaque |
Archivе ambas revisiones con números de pieza afectados, revisión de riesgos, plan de validación y registro de aprobación en una carpeta de cambios Guía de control de revisiones del dibujo Domi cubre el lado documental de esta disciplina. Este artículo añade la decisión de liberación de producción que la sigue.
Convierta la puerta de aprobación en un requisito de RFQ
Informe al proveedor en la etapa de cotización que el proyecto incluye una puerta de aprobación de intención de producción. Eso cambia la respuesta comercial. El proveedor puede planificar la cantidad de muestras, el tiempo de inspección, la capacidad de prueba, la trazabilidad de materiales, la revisión de empaque y el paquete de evidencias en lugar de tratarlas como adiciones tardías.
Enviar:
- el tipo de equipo, función del serpentín, refrigerante o fluido, y puntos de operación objetivo;
- el dibujo de la envolvente, el boceto de conexión, las separaciones de montaje y servicio, y la revisión actual;
- tubo, aleta, encabezado, marco, recubrimiento, soldadura fuerte, limpieza y requisitos de corrosión;
- flujo de aire, caída de presión, capacidad o rechazo de calor, prueba de presión y requisitos de prueba de rendimiento;
- cantidad de muestra, cantidad de intención de producción, características de inspección y registros requeridos;
- demanda anual, patrón de liberación, MOQ, embalaje, ruta de envío, fecha de lanzamiento y expectativas de cambios-nota.
El que contiene la lista de verificación de RFQ de serpentín personalizado para refrigeradores ayuda a organizar el paquete técnico. Después de que el alcance esté claro, los compradores pueden enviar el dibujo a Domi para una cotización OEM o utilizar el página de contacto de Domi para iniciar una revisión técnica. No prometas una fecha de lanzamiento hasta que el dibujo, la ruta de producción, el plan de pruebas y las responsabilidades de evidencia estén de acuerdo.
Preguntas frecuentes
¿Se requiere PPAP para cada serpentín de refrigeración personalizado?
No. PPAP es un proceso de la industria y algunos clientes OEM requieren sus formularios o niveles de envío. Otros compradores utilizan un paquete de primer artículo o de liberación de producción. Acordar los registros requeridos, la cantidad de muestras, la autoridad de aprobación y los desencadenantes de cambios antes de la corrida de intención de producción. No afirmar conformidad con PPAP a menos que el cliente haya definido el requisito y los registros presentados lo cumplan.
¿En qué se diferencia la aprobación de una pieza de producción de la aprobación de un prototipo?
La aprobación de prototipo verifica si un nuevo diseño puede ajustarse, funcionar y corregirse. La aprobación de pieza de producción verifica si la ruta de producción normal puede repetir el diseño aprobado a la velocidad prevista con material, inspección, prueba y registros de embalaje trazables. Un prototipo puede aprobarse mientras que la ruta de producción aún necesita corrección.
¿Qué debería contener un paquete de liberación de producción de un serpentín de refrigeración?
Como mínimo, incluir el dibujo aprobado y el calendario de clasificación, la lista de materiales, el flujo del proceso, el plan de inspección o control, referencias de material y lote, informe dimensional, registro de presión y fuga, resultado térmico o de flujo de aire relevante, registro de desviaciones, instrucción de embalaje y decisión de liberación. Añadir formularios específicos del cliente cuando sea necesario.
¿Puede un proveedor usar un material diferente después de la aprobación?
Solo después de que el comprador revise y acepte el cambio. Cambios en el tubo, aletas, encabezado, recubrimiento, marco o aleación para soldadura fuerte pueden afectar el ajuste, la capacidad, la integridad de la presión, la corrosión, la unión, la limpieza o el cumplimiento. Requerir un aviso de cambio, revisión de riesgos, registros actualizados y la evidencia de muestra o retrabajo especificada por el comprador.
¿Qué significa la liberación condicional para un serpentín OEM?
Significa que el comprador ha aceptado un riesgo definido y limitado para una cantidad, sitio o fecha nombrados. El elemento abierto debe tener un responsable, fecha de vencimiento y evidencia de cierre. La liberación condicionada nunca debe cubrir un fallo de ajuste no resuelto, fuga de presión, condición de clasificación incorrecta o cambio de material o proceso no aprobado.
¿Cómo debe prepararse un comprador de OEM para la ejecución con intención de producción?
Congelar el número de pieza y la revisión, condiciones de clasificación, materiales, conexiones, dimensiones críticas, métodos de prueba, reglas de identidad de muestra, límites de aceptación, registros requeridos y firmantes de aprobación. Indicar la cantidad planificada de corrida y la ruta de proceso normal. Luego enviar el paquete con la RFQ para que el proveedor pueda cotizar y programar el trabajo de aprobación.