Un processus d'approbation des pièces de production d'une bobine OEM confirme que la conception approuvée peut être fabriquée au rythme de production prévu avec les mêmes matériaux, contrôles de processus, méthodes d'inspection, conditions de test et emballages convenus dans le dossier de libération. Il commence après l'approbation du prototype ou du premier échantillon. L'acheteur examine une série de production pilote, vérifie les preuves par rapport à une révision contrôlée, puis enregistre un statut de libération clair. L'objectif est d'empêcher qu'une bobine ayant passé avec succès l'examen d'un échantillon unique ne soit introduite dans des commandes répétées avec des modifications cachées.
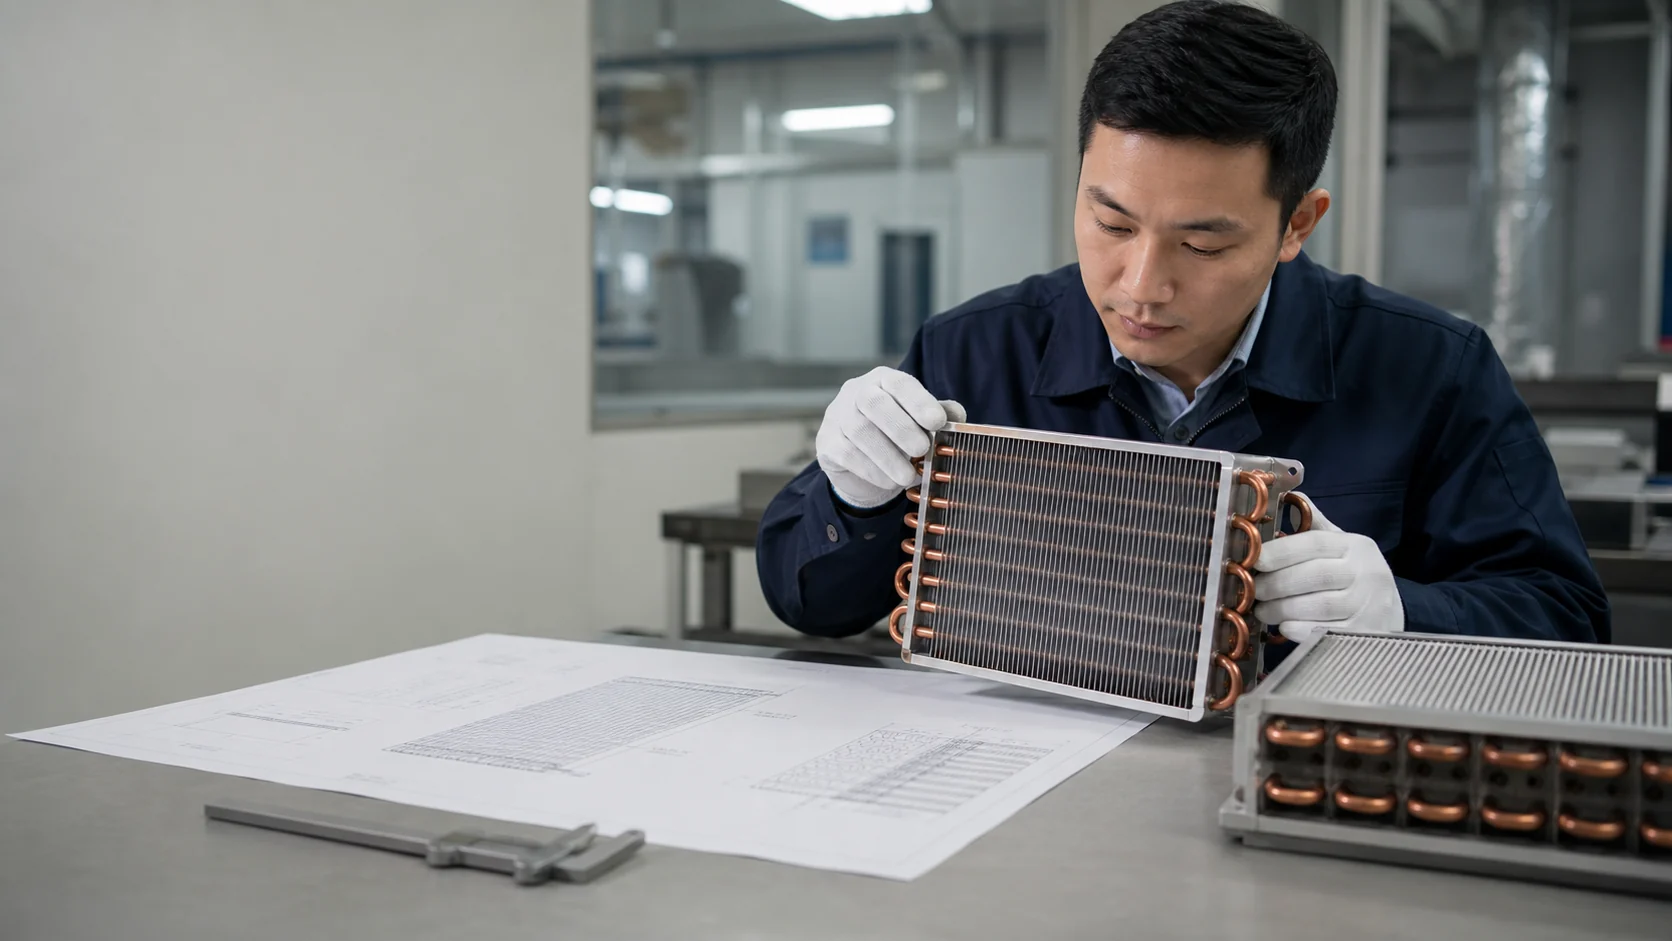
L'approbation des pièces de production est une étape de transfert, et non un nouvel examen de prototype
L'approbation du prototype demande si une nouvelle bobine s'adapte, fonctionne et peut être corrigée. L'approbation des pièces de production pose une question différente : le fournisseur peut-il reproduire ce résultat approuvé grâce au processus normal, au rythme prévu, avec des enregistrements qu'un autre ingénieur pourra auditer plus tard ?
Cette distinction est importante pour les batteries d'évaporateur sur mesure, les batteries de condenseur, les batteries de pompe à chaleur et les échangeurs de chaleur. Un prototype peut nécessiter une attention d'ingénierie supplémentaire, un matériau sélectionné à la main, des montages temporaires ou une condition de test qui n'est pas pratique pour chaque commande. Une série de production pilote expose ces risques de transfert avant que l'acheteur n'émette un bon de commande de renouvellement.
L'AIAG décrit le PPAP comme un processus industriel permettant de vérifier que les dossiers de conception technique et les exigences des spécifications sont respectés lors d'une série de production réelle aux cadences de production. Certains clients utilisent le nom et les formulaires du PPAP. D'autres utilisent une inspection du premier article, une inspection source ou un pack de libération de production interne. L'acheteur doit se mettre d'accord sur le format requis avant le lancement. Le processus est la partie importante, pas l'étiquette. Voir le Aperçu du PPAP de l'AIAG pour la portée publiée du manuel PPAP.
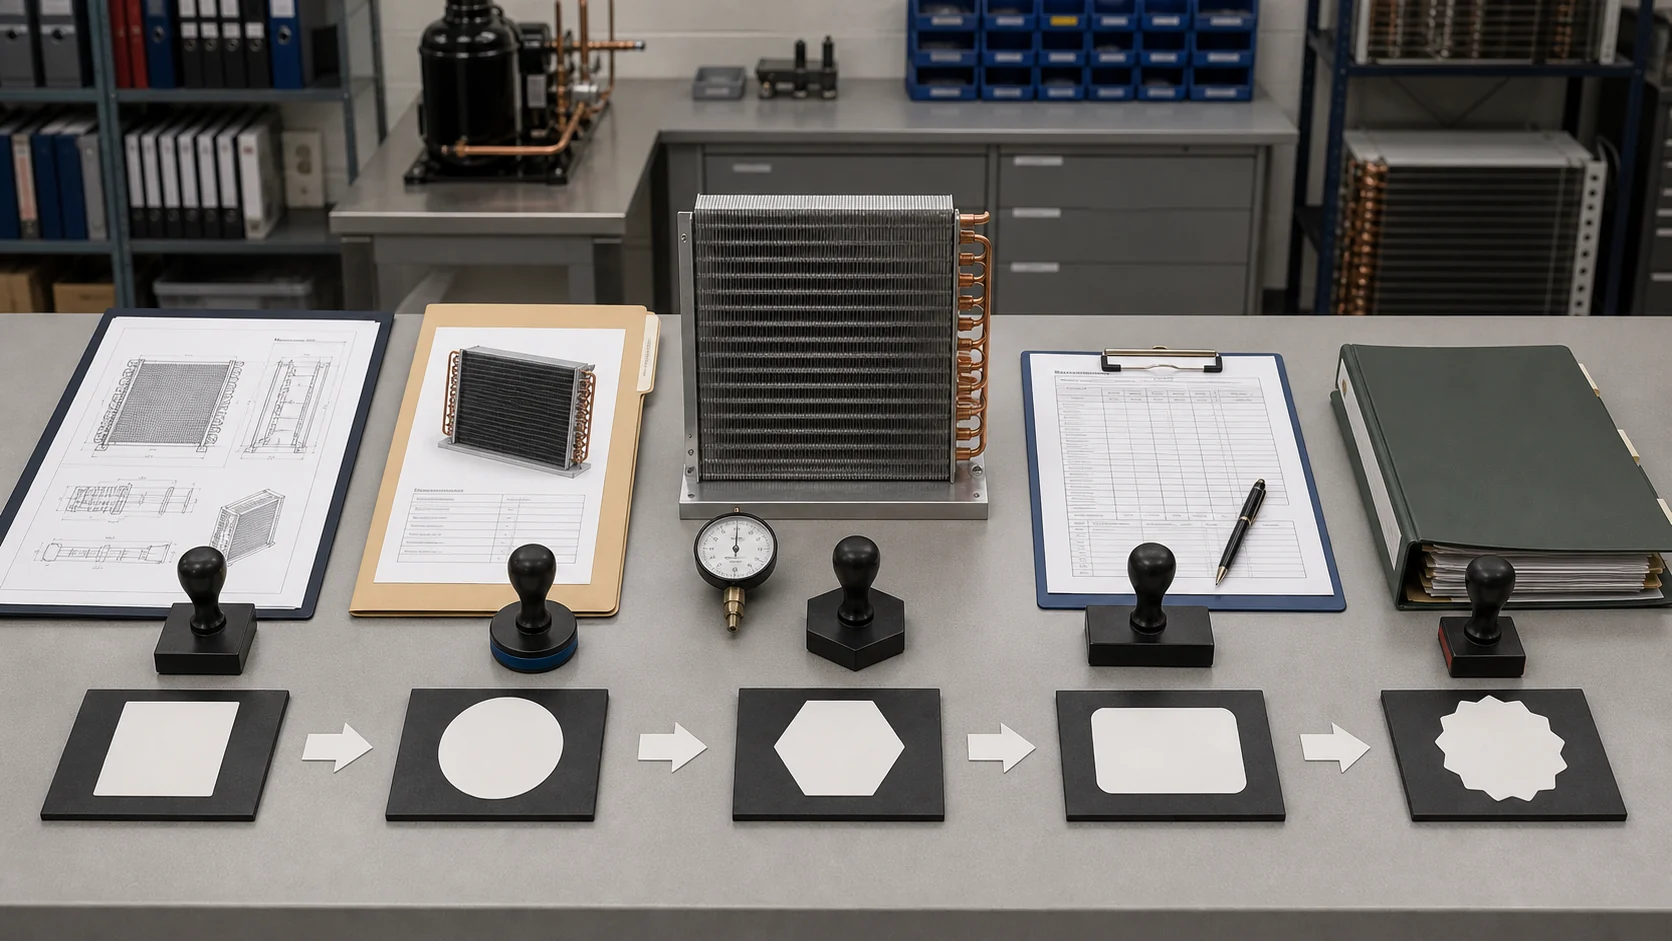
| Étape d'approbation | Décision de l’acheteur | Production minimale | Responsable principal |
|---|---|---|---|
| Gel du dossier de conception | Les exigences sont-elles complètes et univoques ? | Dessin signé, conditions de calcul, matériaux, raccordements et caractéristiques d'inspection | Ingénierie |
| Planification orientée production | La trajectoire normale et la cadence prévue seront-elles utilisées ? | Flux de processus, liste d'outils ou de montages, plan d'inspection et quantité de la série | Qualité fournisseur |
| Série de production pilote | Le processus réel a-t-il produit des bobines conformes ? | Ensemble d'échantillons identifiés, résultats dimensionnels, dossiers de test, dérogations et preuves d'emballage | Fabrication et qualité |
| Revue pluridisciplinaire | Tous les écarts sont-ils comblés ou formellement acceptés ? | Signatures d'approbation, responsable des points ouverts, date d'échéance et décision relative aux risques | Ingénierie, qualité, achats |
| Décision de validation | Les réapprovisionnements peuvent-ils utiliser cette révision ? | Statut validé, conditionnel, suspendu ou rejeté avec la date d'effet | Qualité acheteur |
Geler le dossier de conception avant de demander les preuves de production
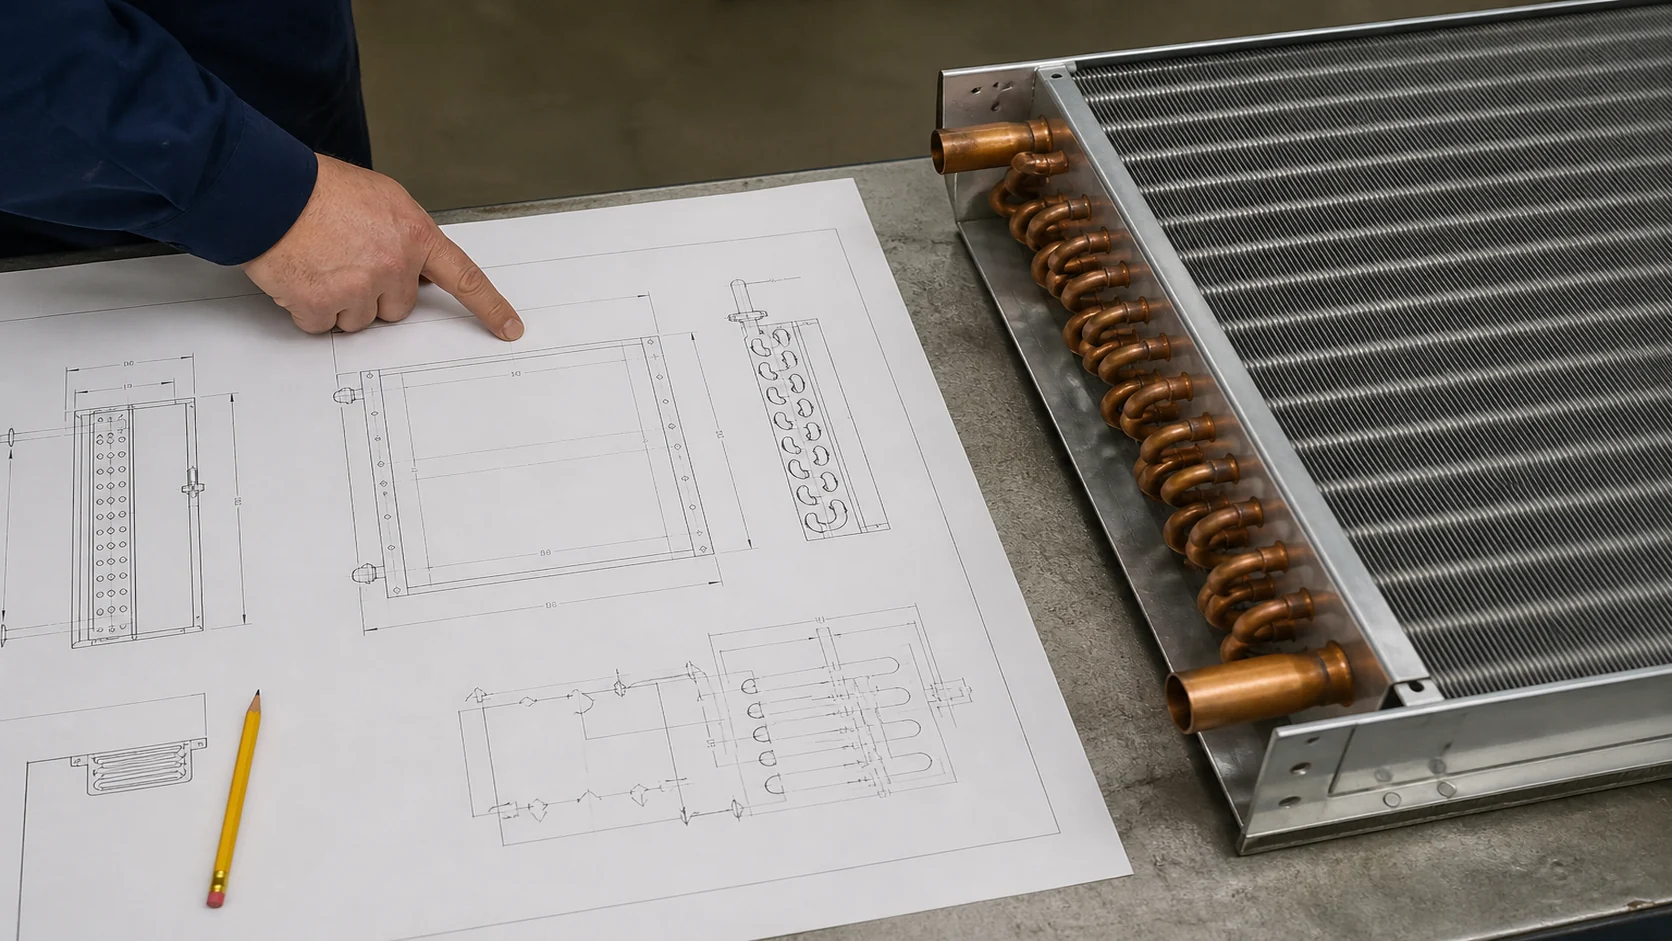
Le dossier de preuve ne peut pas être évalué si la cible change constamment. Commencez par associer chaque exigence susceptible de modifier l'encombrement ou les performances du serpentin à un seul numéro de pièce et à une seule révision. Un dessin technique seul suffit rarement pour un serpentin frigorifique sur mesure.
Définir le serpentin au point de notation
Indiquer si la pièce est un évaporateur, un condenseur, un serpentin extérieur de pompe à chaleur, un refroidisseur de gaz ou un autre échangeur de chaleur. Préciser le fluide frigorigène ou le fluide, les conditions d'entrée d'air, le débit d'air, la capacité cible ou le rejet de chaleur, les limites de pression, la plage de fonctionnement, les limites de perte de charge, les conditions de dégivrage et la méthode d'essai. Si l'acheteur utilise un tableau de notation en dehors du dessin, attribuez-lui sa propre révision et liez-le à la pièce.
Geler l'encombrement et les détails de raccordement
Inclure l'encombrement global, les rangées, l'espacement des ailettes, le diamètre des tubes, le circuit, les collecteurs, les entraxes de raccordement, la saillie des tubes, les trous de fixation, le chemin d'évacuation, le dégagement du ventilateur, le dégagement de service et l'orientation. Indiquer quelles dimensions sont critiques pour l'ajustement et lesquelles sont des dimensions de référence. Un léger décalage de raccordement peut obliger à retravailler l'armoire, même si les résultats thermiques du serpentin sont acceptables.
Rendre les hypothèses visibles
Demander au fournisseur d'envoyer un registre des hypothèses et des exclusions avec à la fois le devis et le fichier de libération. Ne dissimulez pas un matériau de tube substitué, un débit d'air différent ou un maintien de pression raccourci dans une note qui apparaît après l'approbation. Le Liste de contrôle des spécifications de la batterie de condensation OEM peut aider les acheteurs à recueillir les champs de conception et de qualité avant de définir la référence de libération.
Constituer un dossier de preuve destiné à la production
Le dossier doit permettre à un deuxième examinateur de répondre à trois questions sans ouvrir de nouveau fil de discussion : Qu'était-il censé être construit ? Qu'a-t-on réellement construit ? Qui a accepté la différence, le cas échéant ?
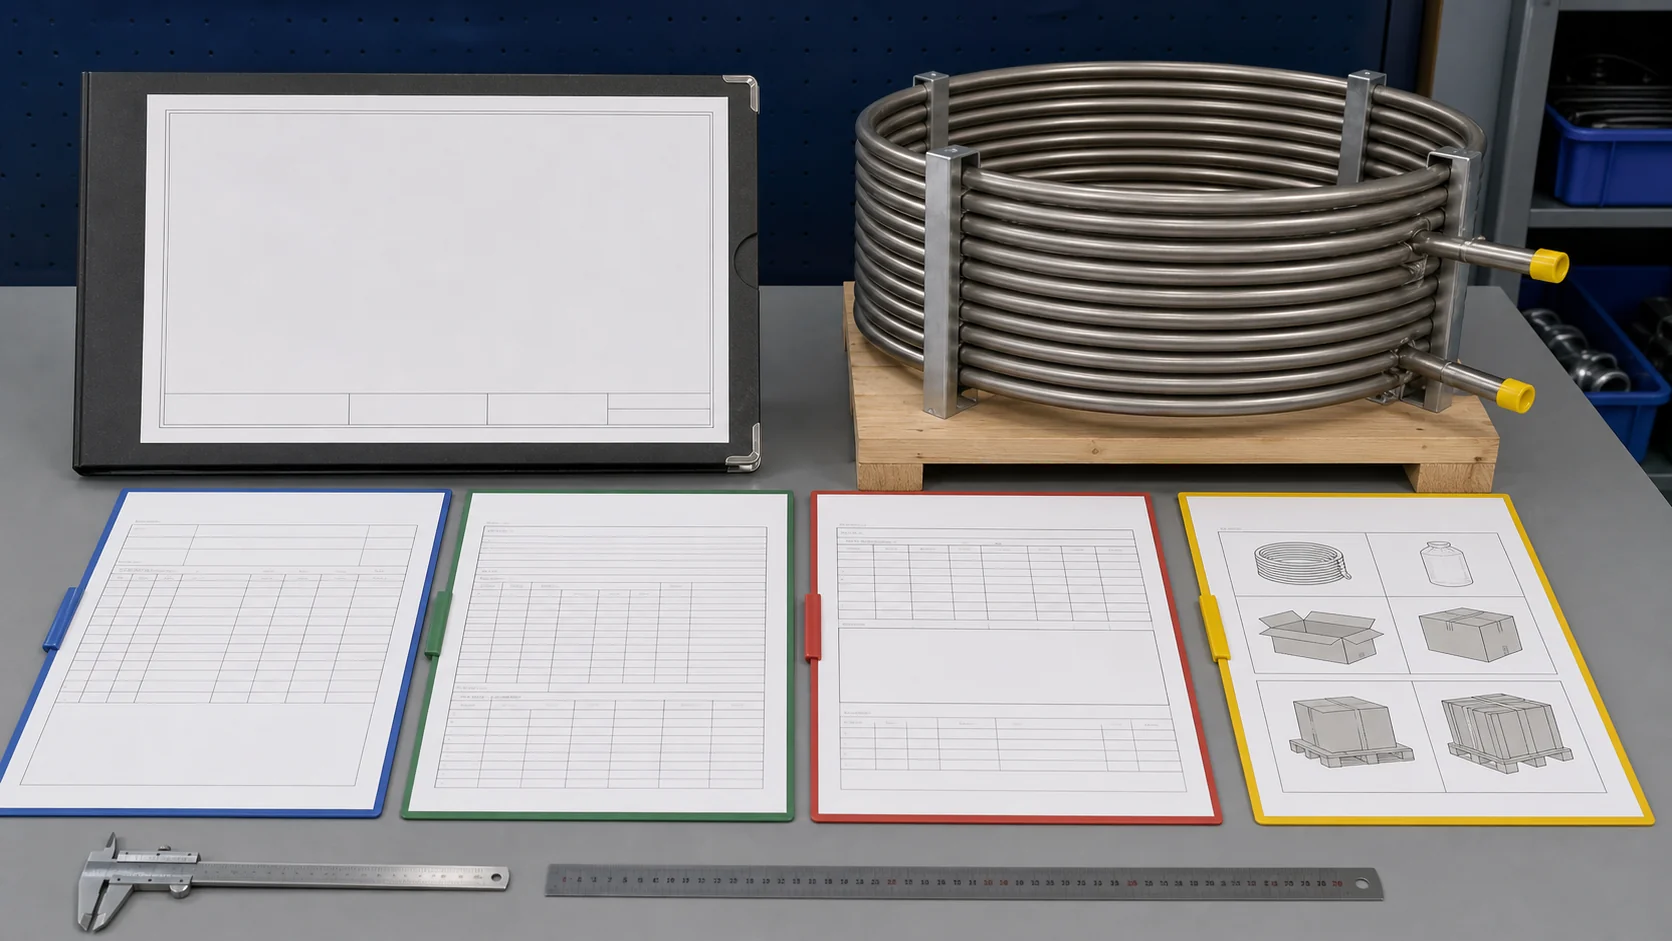
| Groupe de preuves | Registres spécifiques aux serpentins | Question de réception |
|---|---|---|
| Conception et exigences | Plan approuvé, tableau des caractéristiques nominales, nomenclature, schéma de raccordement, historique des révisions | Tous les registres renvoient-ils à un seul numéro de pièce et à une seule révision ? |
| Définition du processus | Flux de processus, instructions de travail, liste des montages, contrôles de brasage ou d'expansion, gamme de nettoyage | La gamme décrite correspond-elle à la série destinée à la production ? |
| Matière et traçabilité | Références de tube, d'ailette, de collecteur, de cadre, de revêtement, d'alliage de brasage et de lot ou de coulée | L'échantillon peut-il être retracé jusqu'aux exigences de matière approuvées ? |
| Inspection et mesure | Plan de surveillance, rapport dimensionnel, liste des calibres, état d'étalonnage, critères visuels | Les caractéristiques critiques sont-elles mesurées avec un équipement approprié ? |
| Pression et performance | Essai de pression, essai d'étanchéité, méthode thermique ou de débit d'air, résultats bruts, identité de l'instrument | Les conditions d'essai sont-elles comparables aux caractéristiques nominales publiées ? |
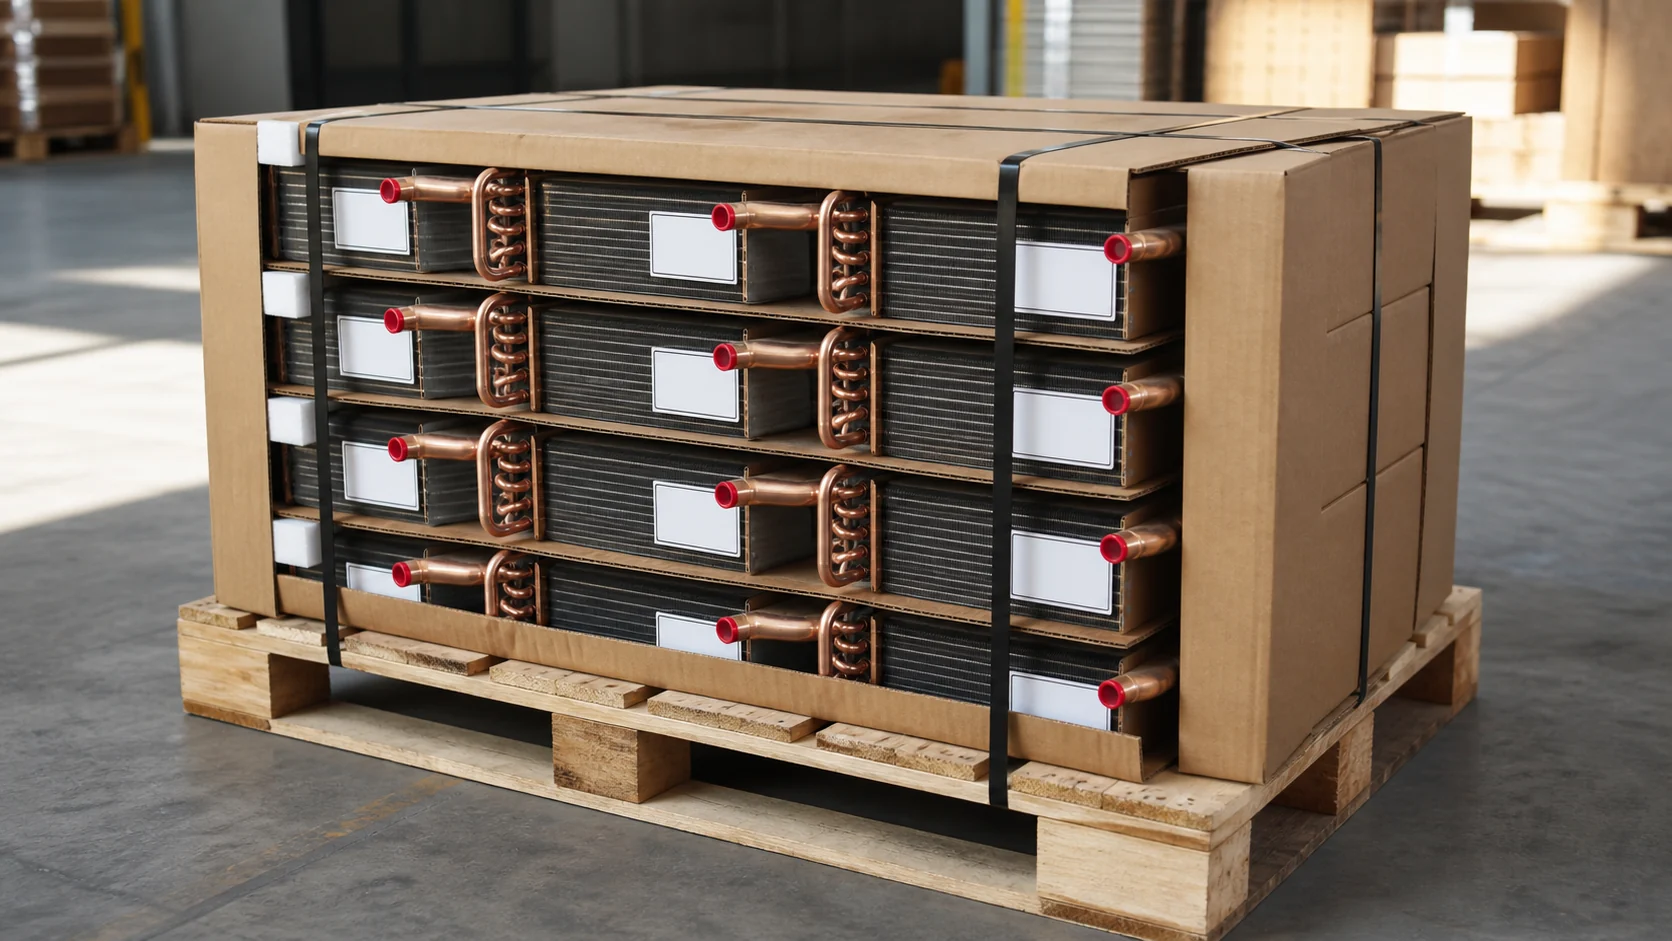
| Emballage et libération | Instruction d'emballage, capuchons et bouchons, étiquettes, photos de palettes, protection pour le transport, liste des dérogations | La pièce approuvée peut-elle arriver sans dommage ni perte d'identification ? |
Le Page de la norme ISO 9001 constitue un contexte utile pour séparer un système de gestion de la qualité des preuves relatives au produit. Un certificat ISO 9001, s'il est fourni par un fournisseur, ne peut pas établir la conformité d'un serpentin aux exigences de l'acheteur en matière de capacité, de pression, d'étanchéité, de dimensions ou de matériaux. Vérifiez séparément la portée du certificat, puis examinez les dossiers du produit.
Exécuter l'échantillon avec l'intention de production
Utiliser des opérateurs, des outillages, des montages, des équipements de contrôle, des sources de matériaux et des étapes de test normaux chaque fois que l'objectif est de lancer une production répétée. Si une condition temporaire est inévitable, consignez-la en tant que déviation et décidez si le résultat convient pour une libération ou uniquement à des fins d'apprentissage.
Identifier la série et les échantillons
Noter la date de fabrication, la ligne ou le centre de travail, le groupe d'opérateurs, les lots de matériaux, les identifiants d'outillage ou de montage, la quantité planifiée, la quantité achevée, la quantité contrôlée et la quantité rejetée ou retravaillée. Étiqueter chaque serpentin contrôlé avec la référence de pièce, la révision, le numéro d'échantillon et la référence de traçabilité. Une photographie sans identifiant ne peut pas appuyer une décision de libération ultérieure.
Vérifier les dimensions avant les performances
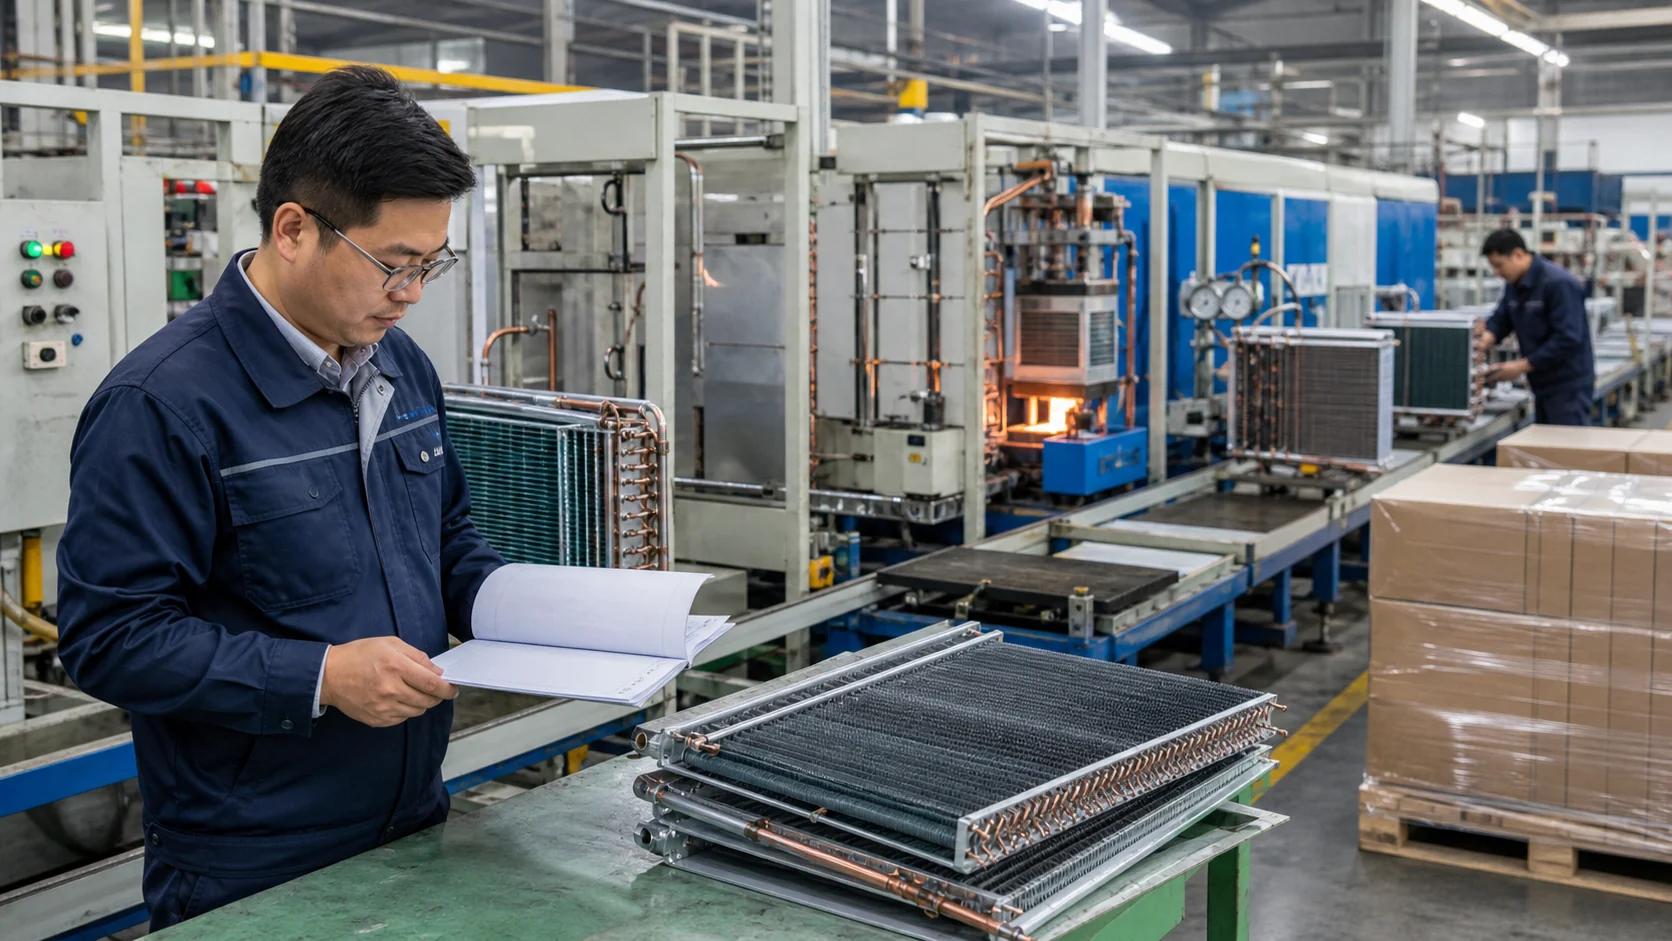
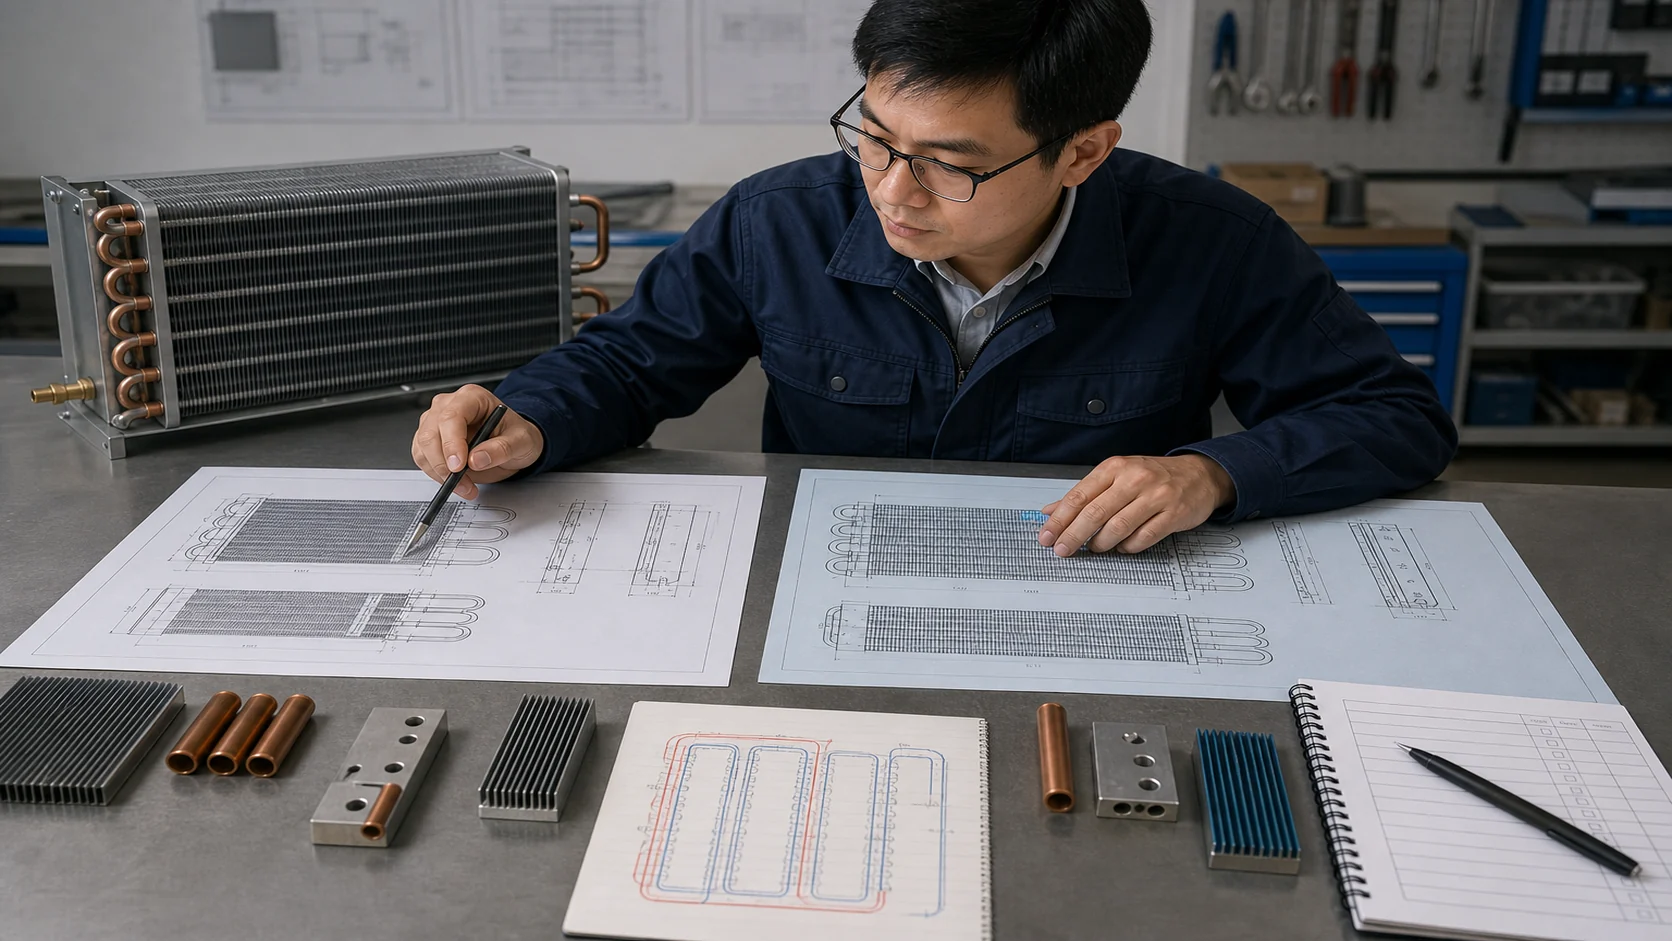
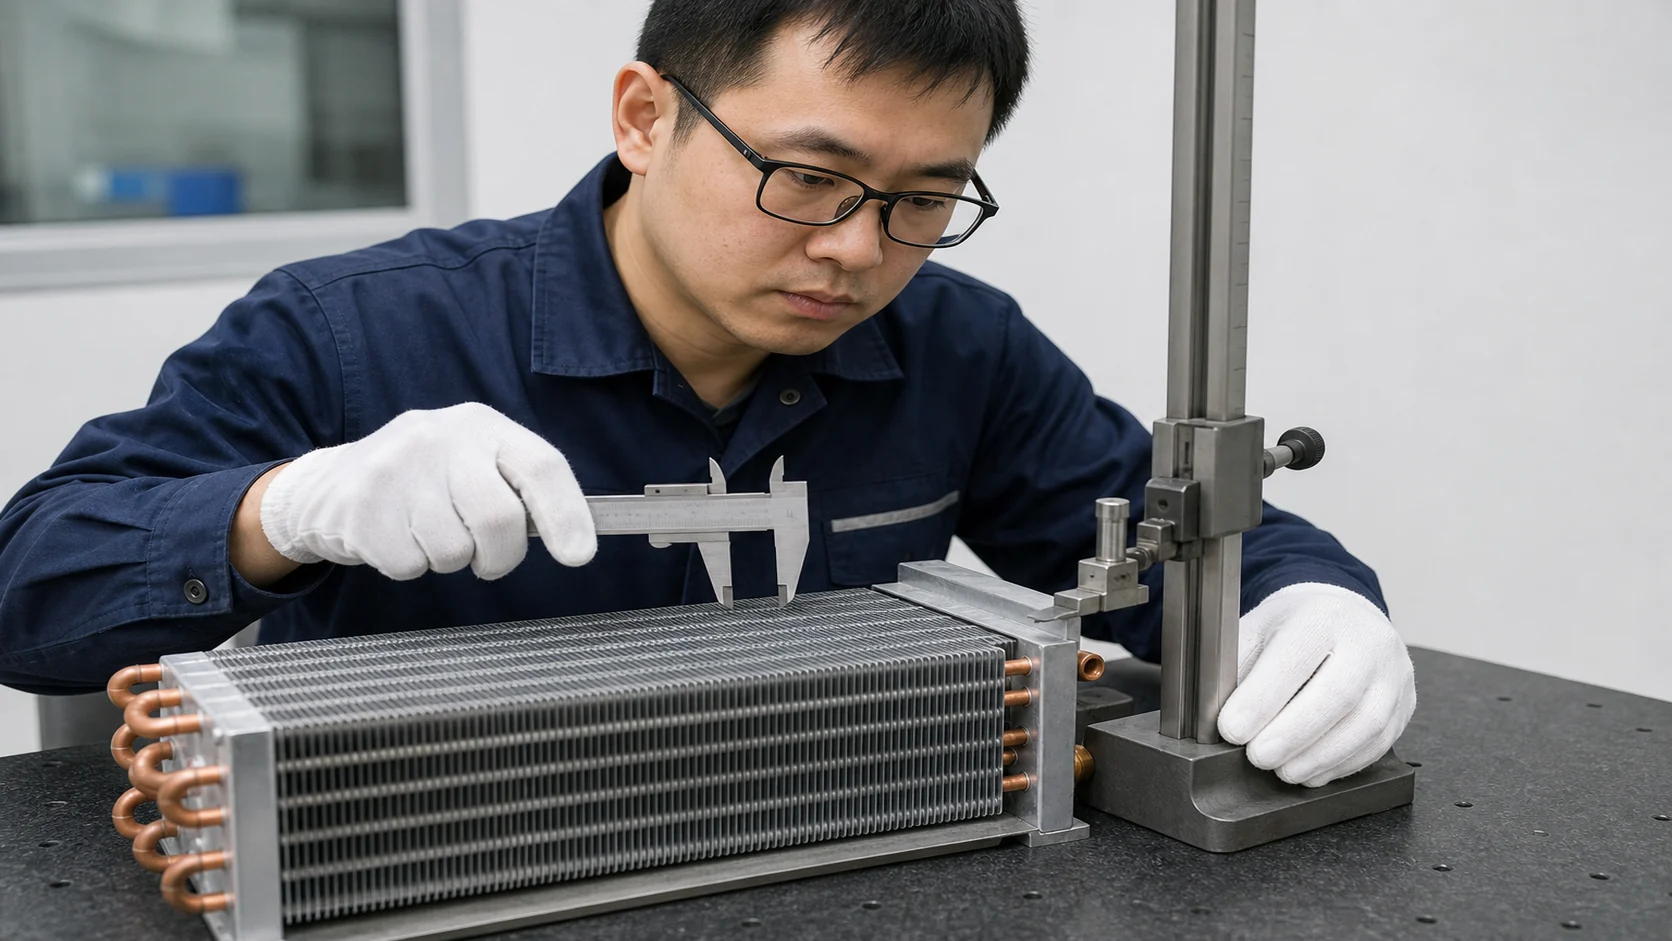
Commencer par les caractéristiques qui peuvent rendre la pièce inutilisable même lorsque le résultat du transfert thermique semble correct : encombrement global, emplacements de montage, entraxes de raccordement, orientation du collecteur, saillie des tubes, dommage des ailettes, emplacement de l'évacuation et dégagements de service. Consigner les valeurs réelles, et pas seulement l'état conforme ou non conforme. Utiliser la révision de dessin contrôlée sur le rapport.
Vérifier l'intégrité de la pression et de l'étanchéité
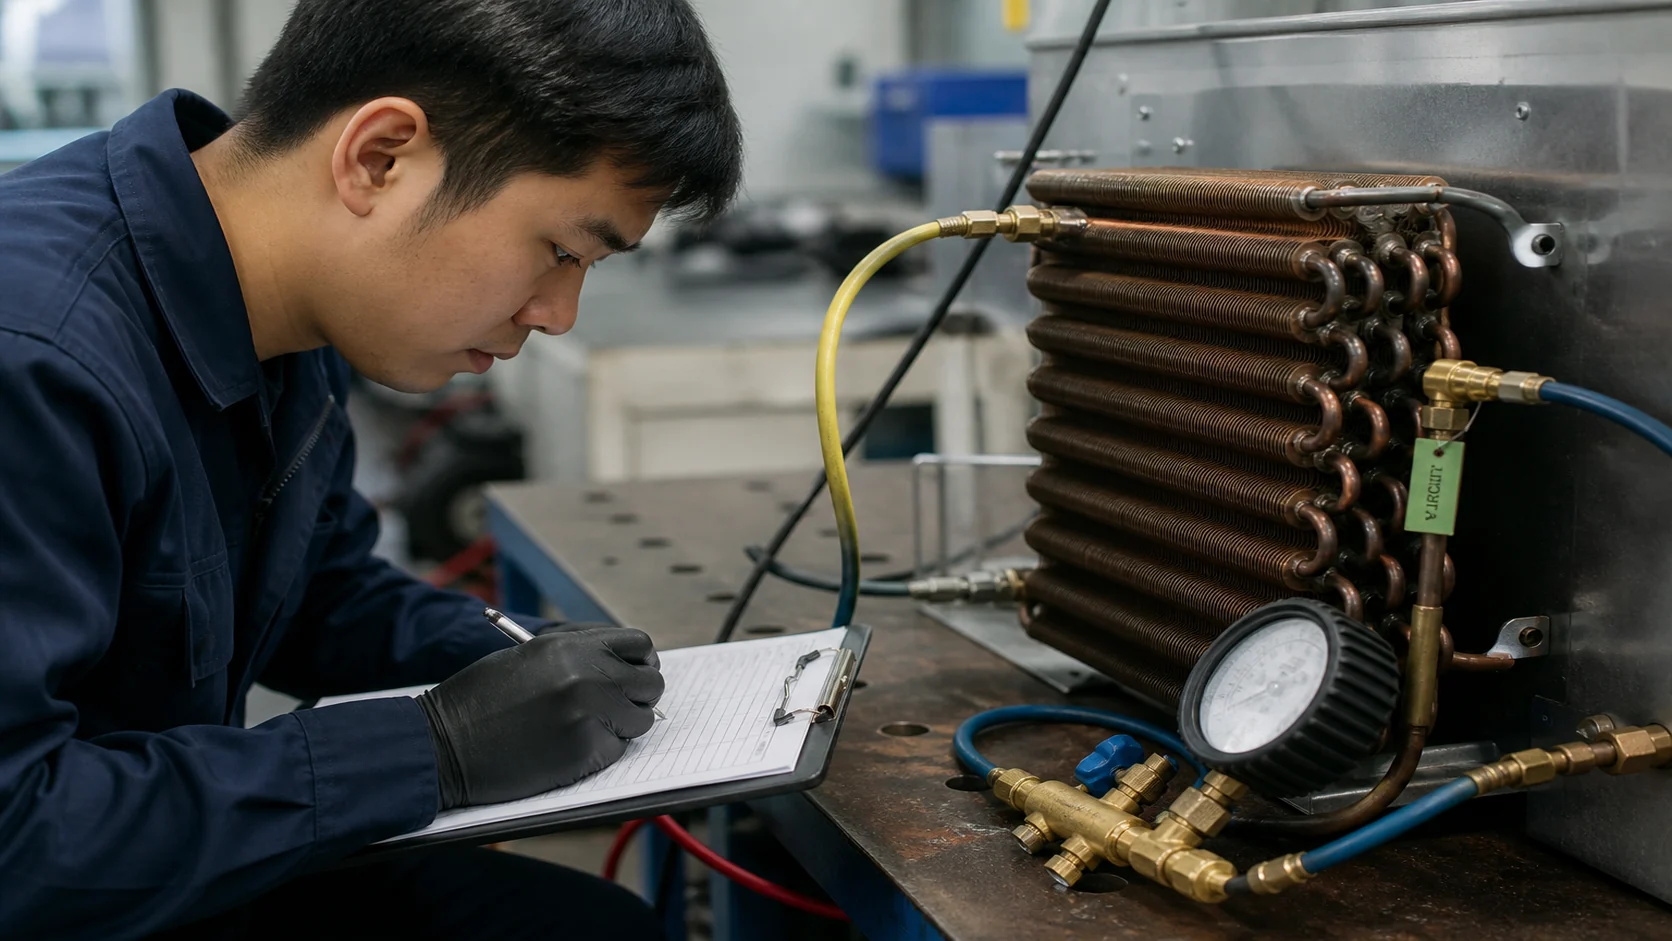
Nommer le gaz ou le fluide de test, la pression spécifiée et la durée de maintien, la température de la pièce, la perte tolérée, la résolution du manomètre et les circuits couverts. Inclure les collecteurs, les joints brasés, les vannes et les bouchons lorsqu'ils font partie de l'assemblage libéré. Garder le dossier d'acceptation en usine séparé d'un test de pression sur site. Si le rapport indique seulement “ testé ”, demander la méthode et les détails des instruments avant approbation.
Comparer les résultats thermiques et de débit d'air dans la condition libérée
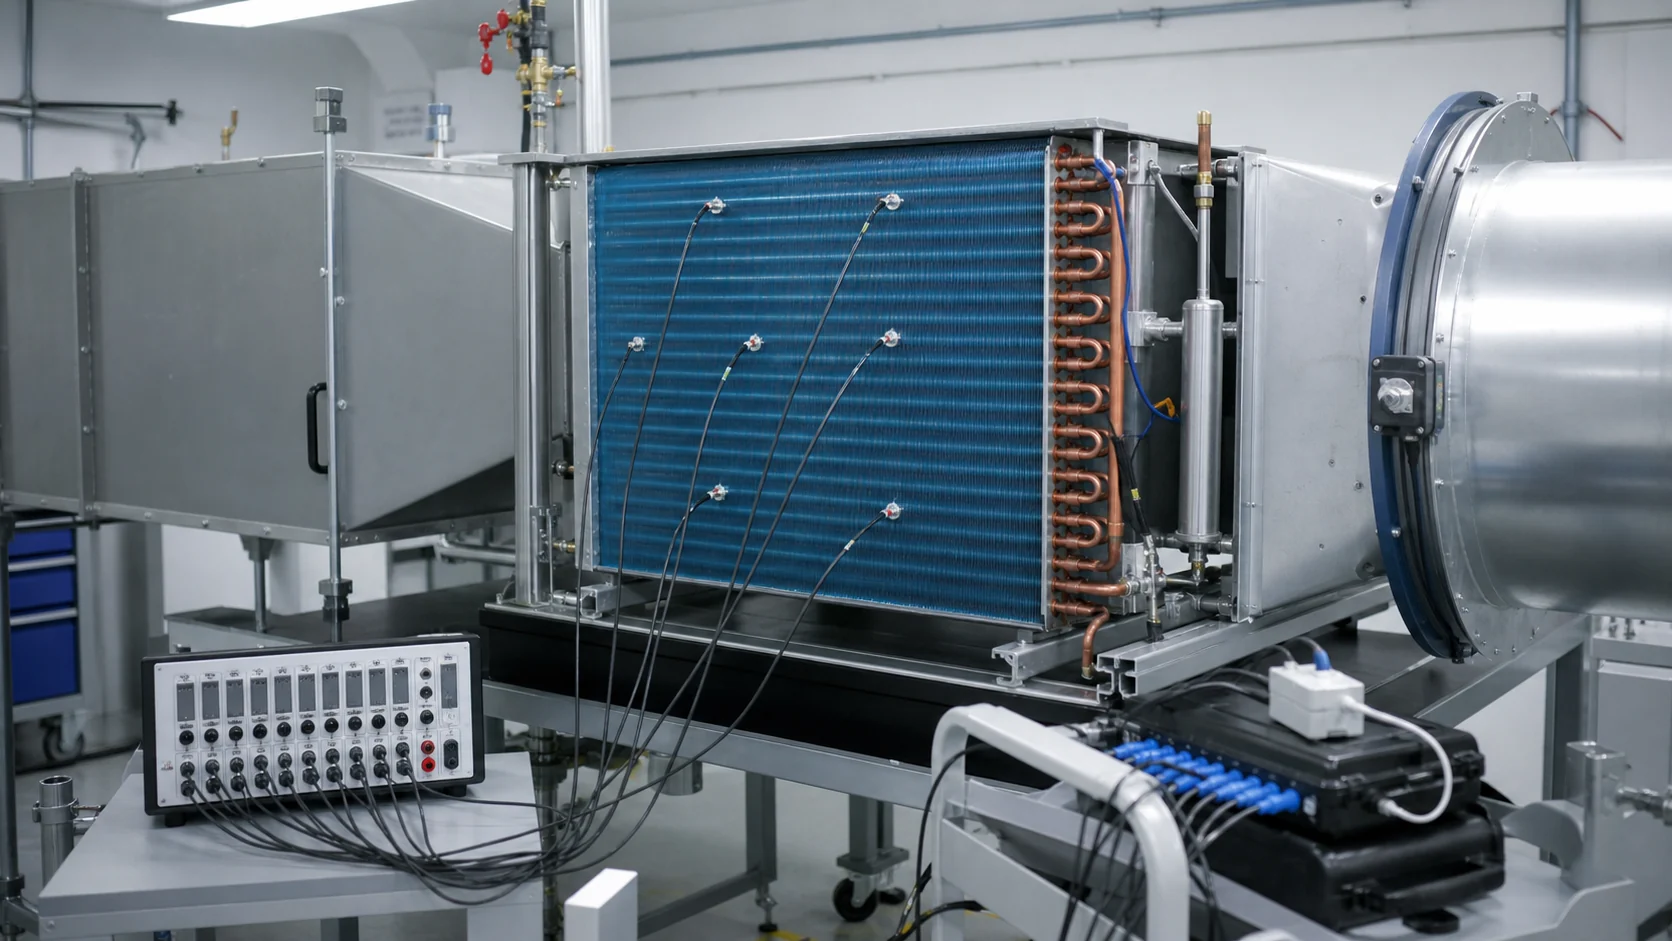
Répéter la configuration d'évaluation : air entrant, débit d'air, état du réfrigérant, température ou pression saturée, condition de sortie, limite de chute de pression et emplacements de mesure. Consigner l'identité de l'instrument et l'incertitude là où elle affecte la décision. Un résultat obtenu à un autre débit d'air ou à une autre différence de température peut informer l'ingénierie, mais il ne peut pas confirmer à lui seul l'évaluation libérée.
Vérifier la traçabilité des matériaux et des lots
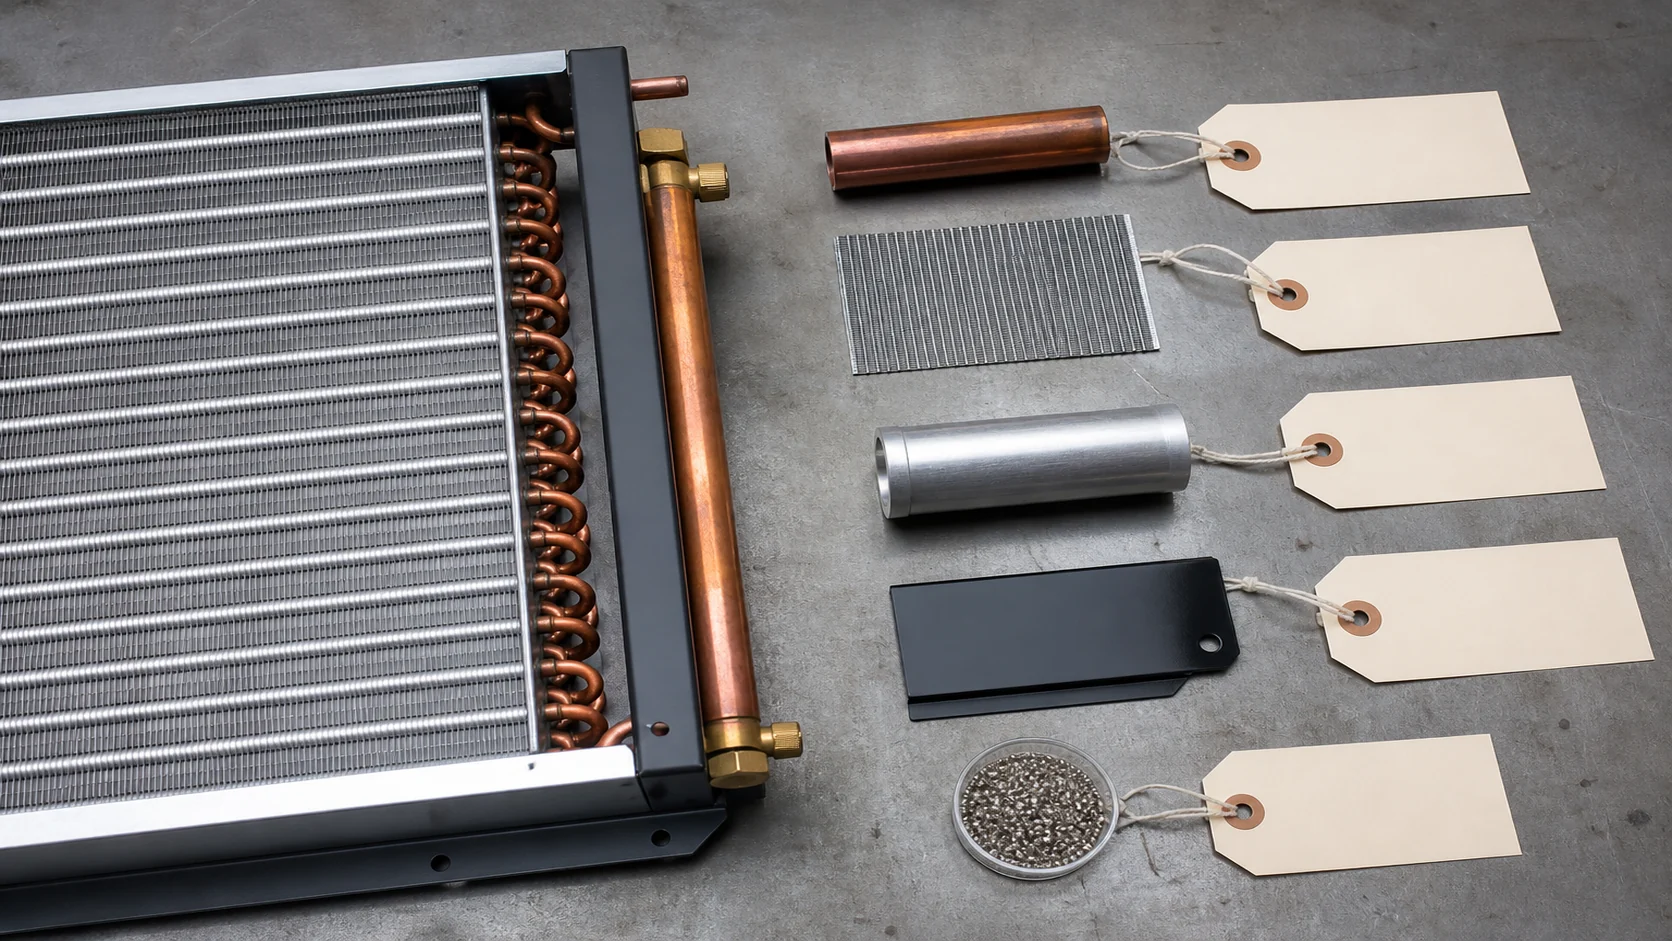
Faire correspondre les certificats de matériaux ou les déclarations des fournisseurs au lot utilisé lors de la fabrication. Confirmer les dimensions des tubes et des ailettes, le matériau du collecteur, les exigences de cadre ou de revêtement, l'alliage de brasage et toute exigence de propreté ou de contrôle de la corrosion. Si le fournisseur propose une source alternative, suspendre la libération jusqu'à ce que l'acheteur décide si le changement nécessite un nouvel échantillon ou un nouveau test.
Examiner les contrôles de processus sous-jacents au résultat
L'approbation de production est plus solide lorsque l'acheteur peut relier chaque résultat critique à un contrôle dans le processus. Tracer le serpentin à travers le formage des ailettes, la préparation des tubes, l'expansion ou l'assemblage, le brasage, le nettoyage, le test de pression, l'inspection, l'étiquetage et l'emballage. Demander où le processus prévient le défaut et où l'inspection le détecte si la prévention échoue.
Pour les serpentins brasés, examiner la préparation des joints, la pratique de purge le cas échéant, l'identification de l'alliage, le support de montage, les critères visuels et la couverture des tests d'étanchéité. Pour les assemblages expansés mécaniquement, examiner les paramètres d'expansion des tubes, la liaison ou les critères de contact des ailettes, la saillie des tubes et les contrôles des dommages aux ailettes. Pour les serpentins revêtus, confirmer la préparation de surface, l'identification du revêtement, les critères de couverture, les instructions de durcissement ou de manipulation, et la protection de l'emballage.
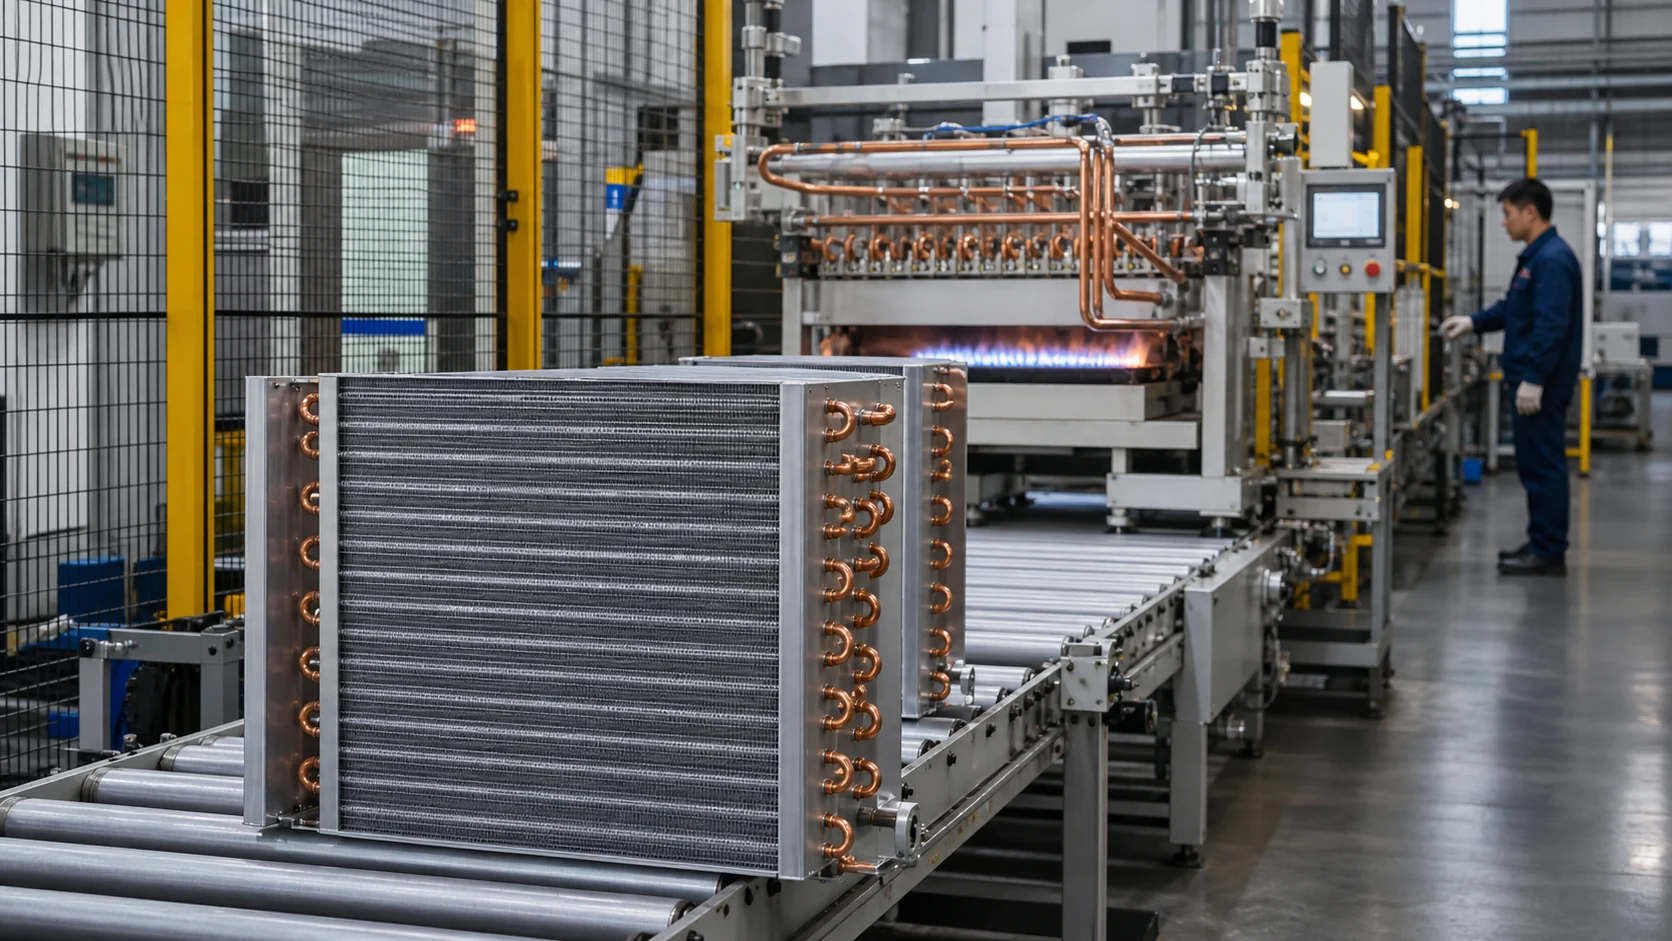
Utilisez le Page du processus de fabrication des serpentins Domi comme point de départ pour une discussion en usine concernant l'estampage des ailettes, le formage des tubes, le brasage, l'assemblage, les tests d'étanchéité, l'inspection et l'emballage d'exportation. La page est une référence de capacité. Elle ne remplace pas les dossiers spécifiques au projet ni un audit de l'acheteur.
Utiliser des statuts de libération explicites
Éviter un e-mail “ approuvé ” vague. Attribuer à la pièce un statut qui indique quelle production peut avoir lieu et quelles preuves restent ouvertes.
| Statut | Signification | Action autorisée | Prochaine étape obligatoire |
|---|---|---|---|
| Publié | Les justificatifs requis correspondent à la révision approuvée et aucun élément critique n'est en suspens | Les commandes répétées peuvent utiliser la révision publiée dans le périmètre convenu | Surveiller les changements et actualiser les justificatifs lorsque des déclencheurs se produisent |
| Libération conditionnelle | L'acheteur accepte un écart défini à faible risque pour une quantité ou une date limitée | Seuls la quantité, le site ou l'utilisation répertoriés peuvent être poursuivis | Attribuer un responsable, une date d'échéance et des justificatifs de clôture |
| Suspension | Les justificatifs ou le résultat sont incomplets, contradictoires ou hors exigence | Ne pas lancer de production répétée pour le périmètre concerné | Corriger l'enregistrement, refaire le test ou satisfaire à l'exigence |
| Rejeté | L'essai de type production échoue à une exigence impérative ou le fournisseur ne peut pas fournir les justificatifs requis | Arrêter la libération et consigner le matériel concerné | Corriger le processus ou redessiner, puis répéter l'étape d'approbation |
Définir des arrêts stricts pour les dimensions d'ajustement non résolues, l'intégrité de la pression non vérifiée, les justificatifs de conformité ou de matière requis manquants, un test au mauvais point de performance, et un changement de site de production ou de sous-traitant non approuvé. Une libération conditionnelle n'est pas un terme atténué pour un échec non résolu lié à la sécurité ou au fonctionnement.
La norme ISO 19011 décrit les preuves d'audit comme des informations pertinentes par rapport aux critères d'audit et vérifiables. Unacheteur n'a pas besoin de réaliser un audit de certification pour appliquer la même habitude. Maintenir chaque élément en suspens lié à une exigence, à un responsable des justificatifs, à une date d'échéance et à une décision d'acceptation. Voir la Note de version ISO 19011:2026 pour la description officielle actuelle.
Rouvrir l'approbation lorsque la pièce libérée change
L'enregistrement d'approbation appartient à une pièce et un processus définis, et non à un nom de fournisseur de manière abstraite. Un changement peut préserver le numéro de dessin tout en modifiant les performances ou l'ajustement de la bobine réelle. Demandez un avis avant que le changement n'entre en production et décidez s'il convient de réévaluer, d'inspecter un nouvel échantillon, de répéter un test de pression ou de répéter l'ensemble du dossier justificatif.
| Déclencheur de changement | Risque potentiel pour la bobine | Réponse type de l'acheteur |
|---|---|---|
| Changement de tube, d'ailette, de collecteur, de cadre, de revêtement ou d'alliage de brasage | La capacité, la corrosion, l'assemblage, la propreté ou la conformité peuvent varier | Examiner les preuves matérielles et décider de l'échantillon ou du nouveau test |
| Changement de rangées, de pas d'ailettes, de circuits, de collecteur, de raccordement ou d'orientation | Le débit d'air, la perte de charge, la distribution, l'ajustement et l'accès pour l'entretien peuvent changer | Mettre à jour le dessin et le calendrier des caractéristiques nominales, puis valider les caractéristiques affectées |
| Changement de processus de brasage, d'expansion, de nettoyage ou de revêtement | Le taux de fuite, la qualité de la liaison, les résidus ou la durabilité du revêtement peuvent varier | Examiner le risque lié au processus et répéter les contrôles du premier article si nécessaire |
| Changement de site de fabrication, de ligne, d'outillage ou de sous-traitant majeur | La fenêtre de processus, l'équipement, les opérateurs et la traçabilité peuvent différer | Auditer ou qualifer le nouveau parcours avant la libération |
| Changement de méthode d'essai, d'instrument, de condition nominale ou de limite d'acceptation | Les anciens et les nouveaux résultats peuvent ne pas être comparables | Reconfirmer la base de calcul et émettre un nouveau rapport contrôlé |
| Modification d'emballage, d'étiquette, de bouchon, de connecteur ou de palette | Le risque de dommage, d'humidité, de contamination et d'identification peut changer | Examiner un échantillon emballé et mettre à jour les instructions d'emballage |
Archiver les deux révisions avec les numéros de pièces concernés, l'analyse des risques, le plan de validation et le dossier d'approbation dans un seul dossier de modification. Le Guide de contrôle des révisions de plan Domi couvre l'aspect documentaire de cette discipline. Cet article ajoute la décision de lancement en production qui en découle.
Transformer le jalon d'approbation en exigence de demande de prix (RFQ)
Indiquer au fournisseur dès l'étape du devis que le projet comprend un jalon d'approbation destiné à la production. Cela modifie la réponse commerciale. Le fournisseur peut planifier la quantité d'échantillons, le temps d'inspection, la capacité d'essai, la traçabilité des matériaux, l'examen de l'emballage, ainsi que le dossier justificatif au lieu de les considérer comme des ajouts tardifs.
Envoyer :
- le type d'équipement, la fonction de l'échangeur, le réfrigérant ou le fluide, et les points de fonctionnement cibles ;
- le dessin d'encombrement, le croquis de raccordement, les dégagements de montage et de service, ainsi que la révision actuelle ;
- les exigences relatives aux tubes, ailettes, collecteurs, cadres, revêtements, brasage, propreté et corrosion ;
- les exigences en matière de débit d'air, de perte de charge, de capacité ou de rejet thermique, d'essai de pression et d'essai de performance ;
- la quantité d'échantillons, la quantité destinée à la production, les caractéristiques d'inspection et les enregistrements requis ;
- la demande annuelle, le rythme des livraisons, la quantité minimale de commande (MOQ), l'emballage, l'itinéraire d'expédition, la date de lancement et les attentes en matière d'avis de modification.
Le liste de vérification pour demande de devis de batterie de réfrigérateur sur mesure aide à organiser le dossier technique. Une fois le périmètre défini, les acheteurs peuvent envoyer le plan à Domi pour un devis OEM ou utiliser le page de contact Domi pour lancer une révision technique. Ne promettez aucune date de lancement tant que le plan, la gamme de fabrication, le plan d'essai et les responsabilités en matière de preuves ne sont pas convenus.
Questions fréquemment posées
Le PPAP est-il requis pour chaque batterie de réfrigération sur mesure ?
Non. Le PPAP est un processus industriel et certains clients OEM exigent ses formulaires ou niveaux de soumission. D'autres acheteurs utilisent un premier article ou un dossier de lancement de production. Mettez-vous d'accord sur les enregistrements requis, la quantité d'échantillons, l'autorité d'approbation et les déclencheurs de modification avant la série de production pilote. Ne revendiquez pas la conformité au PPAP à moins que le client n'ait défini l'exigence et que les enregistrements soumis n'y répondent.
En quoi l'approbation des pièces de production diffère-t-elle de l'approbation des prototypes ?
L'approbation du prototype vérifie si une nouvelle conception peut s'ajuster, fonctionner et être corrigée. L'approbation des pièces de production vérifie si la chaîne de production normale peut reproduire la conception approuvée au rythme prévu, avec des dossiers traçables de matériaux, d'inspection, d'essais et d'emballage. Un prototype peut être validé alors que la chaîne de production nécessite encore des corrections.
Que doit contenir un dossier de lancement de production de serpentins de réfrigération ?
Au minimum, inclure le dessin approuvé et le tableau des puissances, la nomenclature, le diagramme de processus, le plan d'inspection ou de contrôle, les références de matériaux et de lots, le rapport dimensionnel, le registre des pressions et des fuites, le résultat thermique ou de débit d'air pertinent, le journal des écarts, les instructions d'emballage et la décision de libération. Ajouter les formulaires spécifiques au client si nécessaire.
Un fournisseur peut-il utiliser un matériau différent après approbation ?
Uniquement après que l'acheteur a examiné et accepté la modification. Les modifications apportées au tube, à l'ailette, au collecteur, au revêtement, au cadre ou à l'alliage de brasage peuvent affecter l'ajustement, la capacité, l'intégrité sous pression, la corrosion, l'assemblage, la propreté ou la conformité. Exiger un avis de modification, une analyse des risques, des dossiers mis à jour et les échantillons ou preuves de retest spécifiés par l'acheteur.
Que signifie une libération conditionnelle pour un serpentin OEM ?
Cela signifie que l'acheteur a accepté un risque défini et limité pour une quantité, un site ou une date donnés. L'élément en suspens doit comporter un responsable, une date d'échéance et des preuves de clôture. Une libération conditionnelle ne doit jamais couvrir un défaut d'ajustement non résolu, une fuite de pression, une condition de puissance incorrecte ou une modification non approuvée de matériau ou de processus.
Comment un acheteur OEM doit-il se préparer pour la série de production pilote ?
Figer le numéro de pièce et la révision, les conditions de puissance, les matériaux, les raccordements, les dimensions critiques, les méthodes d'essai, les règles d'identité des échantillons, les limites d'acceptation, les dossiers requis et les signataires de l'approbation. Indiquer la quantité de série planifiée et la gamme de fabrication normale. Envoyer ensuite le dossier avec la demande de prix (RFQ) afin que le fournisseur puisse tarifer et planifier le travail d'approbation.