Качество сварки холодильного змеевика определяется контролируемой конструкцией соединения, квалифицированным процессом соединения, подходящим планом контроля, необходимыми подтверждениями герметичности или давления и прослеживаемостью от материала до выпуска изделия. Один лишь визуально гладкий шов не доказывает, что коллектор, обратный отвод, аккумулятор, заглушка или сервисное соединение останутся надёжными в утверждённом рабочем диапазоне. Критерии приёмки должны быть определены чертежом, спецификацией заказчика и применимыми нормативными требованиями.
Данное руководство предназначено для OEM-инженеров, менеджеров по закупкам, дистрибьюторов и команд контроля качества, которым необходимо оценить подтверждения качества соединений поставщика змеевиков. В нём отдельно рассматриваются решения по сварке и пайке, контроль сборки, методы контроля, записи о ремонте и сведения, необходимые до выпуска компонента. Руководство не устанавливает универсальные размеры сварного шва, давление, сплав или периодичность испытаний. Эти значения определяются утверждённой конструкцией и применимыми нормативными требованиями.
Что означает хорошее качество сварных соединений холодильного змеевика
Хорошее соединение одновременно отвечает на четыре вопроса:
- Соответствует ли соединение нужной ревизии чертежа и процедуре соединения?
- Соответствует ли соединение указанным визуальным, размерным, поверхностным или объемным критериям приемки?
- Выдерживает ли готовая граница давления требуемое испытание на герметичность или давление без необъяснённого отклонения?
- Может ли поставщик связать результат с партией материала, оператором или станцией, протоколом контроля и окончательным решением о выпуске?
Ответ зависит от конструкции змеевика. Для коллектора из нержавеющей стали может применяться квалифицированная сварка плавлением. Соединение медной трубки может выполняться пайкой. Небольшая алюминиевая сборка может требовать контролируемой пайки или сварки с учётом окисления, тепловложения и деформации. Если считать каждое соединение одинаковым сварным швом, план контроля получится слабым.
Каталог ASME BPVC содержит раздел IX для квалификации сварки, пайки и соединения. AWS B2.1/B2.1M:2026 охватывает квалификацию процедур сварки, сварщиков и операторов, включая базовые металлы, присадочные материалы, переменные и испытания. Эти ссылки не заменяют код или спецификацию заказчика, выбранные для конкретной змейки. Они показывают, почему покупатель должен запрашивать руководящие документы вместо простого слова “сертифицировано” без указания области применения.
Какие соединения змеевика нужно проверить на качество
Начните с границы давления, затем включите соединения, которые могут передавать вибрацию или тепловое перемещение на эту границу. Перед запросом отчёта поставщика отметьте каждое место на последней версии чертежа.
| Соединение или зона | Типичный риск | Контрольный вопрос для обзора | Полезные доказательства |
|---|---|---|---|
| Коллектор и трубка | Недостаточное слияние, неполное проникновение, локальные искажения | Совместима ли геометрия соединения с утвержденным процессом? | Запись сборки, визуальный осмотр, ссылка на процедуру |
| Обратный изгиб или U-образный изгиб | Трещина, истончение, смещение, остаточные напряжения | Был ли изгиб сформирован и соединен без чрезмерных напряжений в трубе? | Проверка размеров, карта соединения, результат испытания на утечку |
| Распределитель, аккумулятор или ответвление | Загруженная геометрия и труднодоступность | Можно ли осмотреть и испытать полный круг? | Расположение на чертеже, метод контроля, протокол испытания давлением или на герметичность |
| Крышка, заглушка или сервисное соединение | Скрытый путь утечки или некачественный ремонт | Является ли закрывающая часть границей испытания? | Обозначение границы, запись испытания, журнал отклонений |
| Кронштейн крепления рядом с коллектором | Передача вибрации или тепловой нагрузки на соединение | Расположена ли и завершена ли опора как показано? | Проверка приспособления, визуальная запись, итоговый отчёт по размерам |
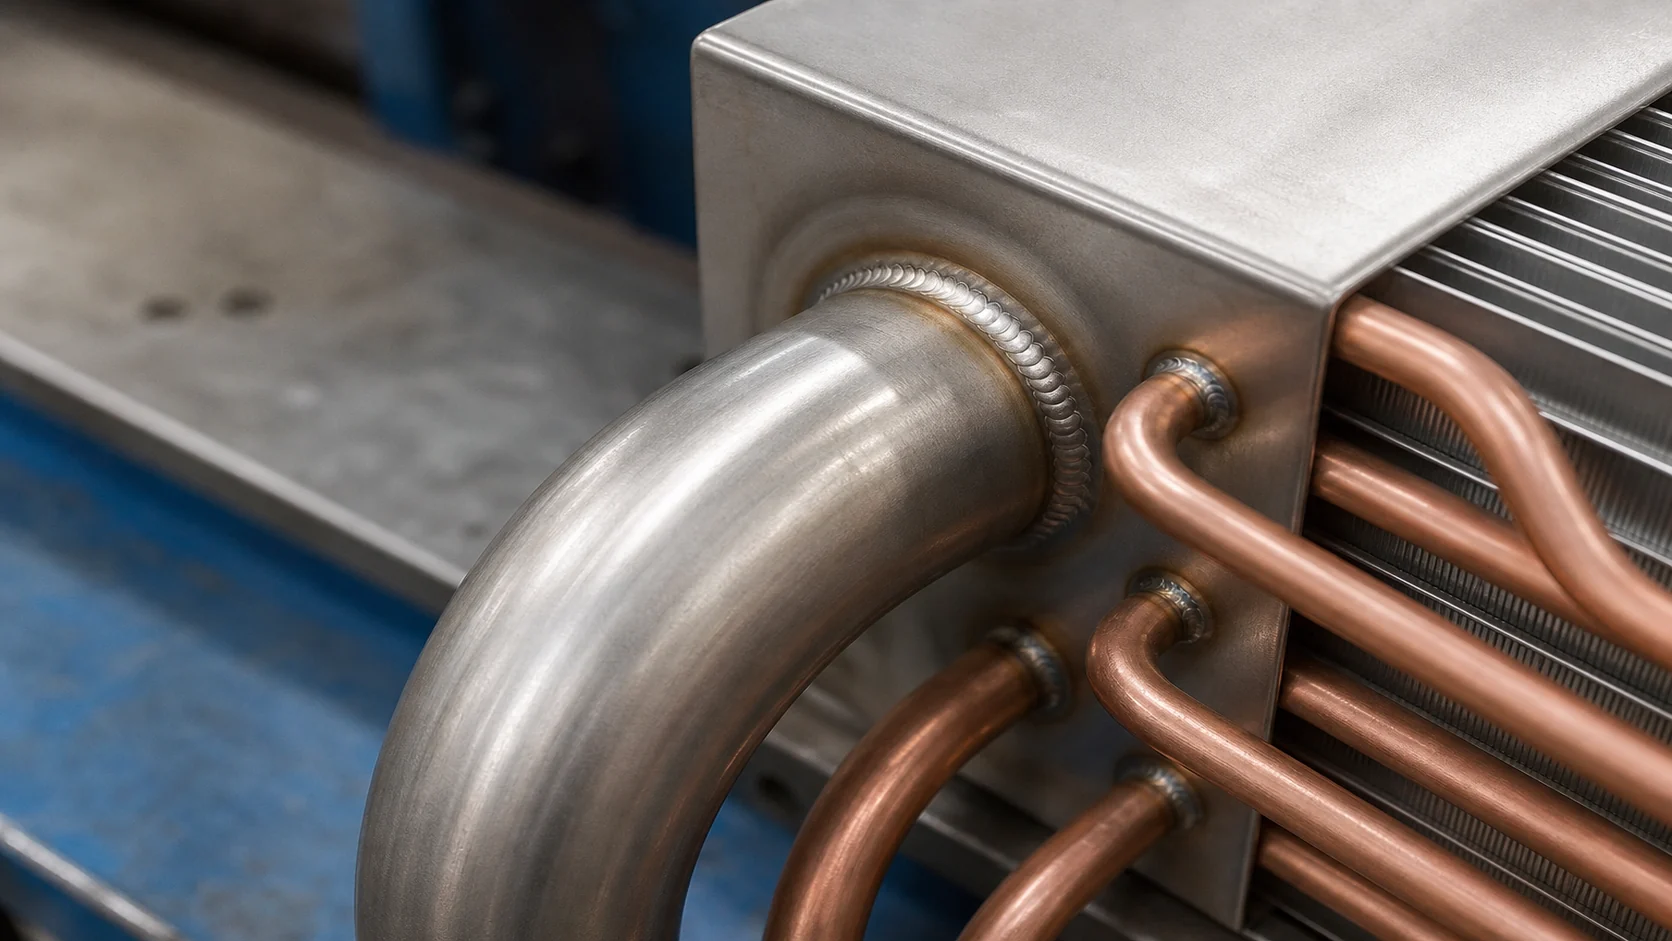
Эта карта предотвращает распространённую ошибку: осмотр наиболее заметного соединения при оставлении закрытой ветки, заглушки или соединения аксессуара за пределами границы доказательств. Статья о диагностика утечки испарительного змеевика полезна, когда проблема связана с утечкой во время эксплуатации. Эта статья сосредоточена на том, как поставщик контролирует и подтверждает соединение перед отправкой.
Сварка или пайка: принимайте решение исходя из конструкции
Сварка и пайка — это методы соединения, а не классы качества. Правильный выбор зависит от базовых материалов, толщины стенки, давления и температуры, рабочей жидкости, доступа к соединению, тепловложения, воздействия коррозии, политики ремонта и действующих правил проектирования.
| Поле решения | Соединение методом плавления | Пайное соединение | Действия покупателя |
|---|---|---|---|
| Механизм соединения | Базовый материал и наполнитель соединяются путём плавления | Наполнитель расплавляется и смачивает подготовленные поверхности без расплавления основных деталей аналогичным образом | Укажите процесс на чертеже или в спецификации |
| Общая проблема | Зона термического воздействия, проницаемость, искажение и металлургические изменения | Подготовка поверхности, зазор соединения, смачивание припоем, контроль флюса или продувки | Узнайте, какие параметры процесса контролируются |
| Основные пункты контроля | Профиль шва, плавление, трещины, недоразогрев, пористость и квалификация процедуры | Смачивание, непрерывность, распределение припоя, контроль окисления и герметичность | Подбирайте контроль под фактический механизм отказа |
| Вопрос о ремонте | Можно ли удалить область и повторно сварить её по утвержденной процедуре? | Можно ли повторно нагревать соединение без повреждения соседних труб или ребер? | Требуется маршрут ремонта до начала производства |
| Доказательства выпуска | WPS или эквивалент, квалификация оператора при необходимости, протокол контроля и испытаний | Процедура пайки или рабочая инструкция, контроль оператора, протокол контроля и испытаний | Ревизия записи, оператор или станция, а также основание для приёмки |
Ресурс стандартной спецификации сварочной процедуры AWS Объясняет, что спецификации процедур поддерживаются записями о квалификации и связаны с определенными материалами, процессами и кодами применения. Поставщик не обязан отправлять все собственные документы, но покупатель должен знать, какая утвержденная процедура и правило приемки регулируют соединение.
Проверяйте сборку до начала работы горелкой или дугой
Большинство проблем соединения становятся дороже после нагрева деталей. Проверка сборки — последняя недорогая возможность обнаружить неправильную трубку, неподходящий зазор, смещённый коллектор, загрязнённую поверхность или оснастку, принуждающую узел занять неверное положение.
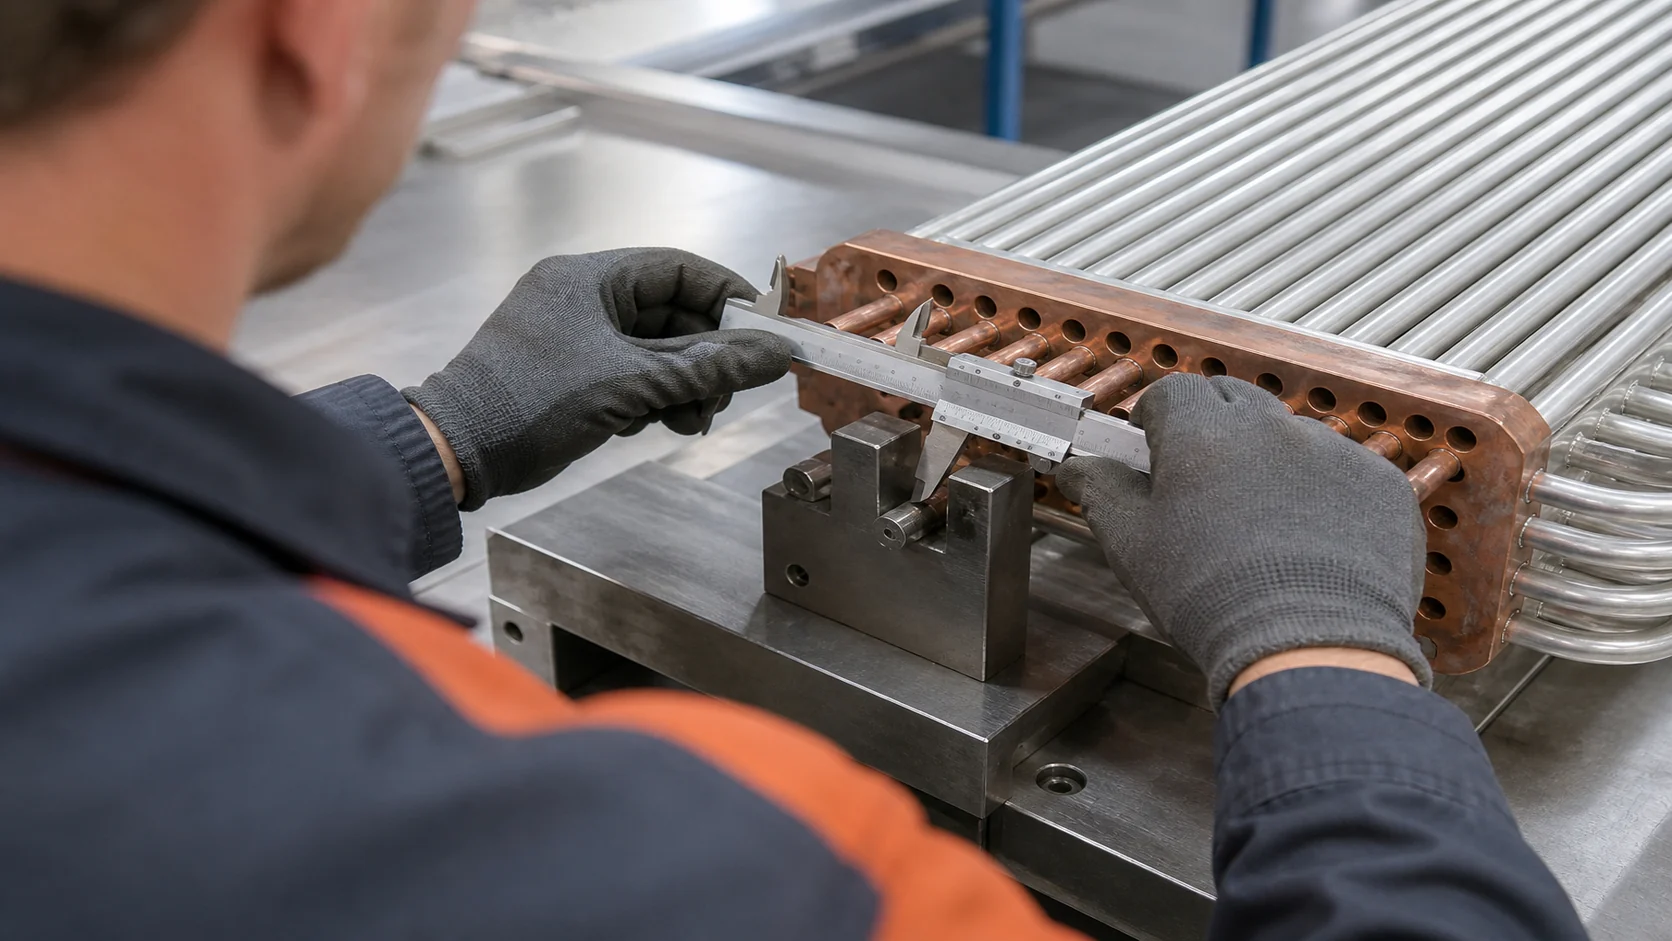
Проверка сборки поставщика должна выявить:
- версию чертежа и номер детали;
- основной материал и его толщину или спецификацию трубы;
- подготовку и ориентацию соединения;
- выравнивание, корневой зазор, глубину вставки или перекрытие, если применимо;
- чистоту и удаление масла, оксидов, покрытий или заусенцев;
- идентификацию приспособления и любые контролируемые предварительный нагрев и продувку;
- идентификация оператора или станции;
- решение по соединению, вышедшему за пределы утверждённого диапазона.
Не превращайте внутреннее значение сборки поставщика в универсальное требование. Значение должно быть взято из чертежа, квалифицированной процедуры или спецификации заказчика. Если поставщик предлагает эквивалентный материал или деталь соединения, пропустите его через инженерное рассмотрение и контроль изменений перед использованием в производстве.
Процесс утверждения производственной детали OEM-змеевика объясняет, почему изменение соединения может быть контролируемым производственным изменением, а не настройкой на цехе. Изменение наполнителя, тепловложения, фиксации, детали соединения или метода ремонта может изменить комплект доказательств, поддерживающий выпуск.
Контроль процесса соединения, а не только его конечного вида
Контроль процесса начинается с квалифицированной процедуры или утверждённой заказчиком рабочей инструкции. В ней должны быть определены параметры, способные повлиять на целостность соединения: группа материалов, присадочный материал, горелка или электрод, защитный или продувочный газ, ток или тепловложение, скорость перемещения, положение, предварительный нагрев, межпроходный контроль, очистка и последовательность операций. Точные параметры зависят от процесса и стандарта.
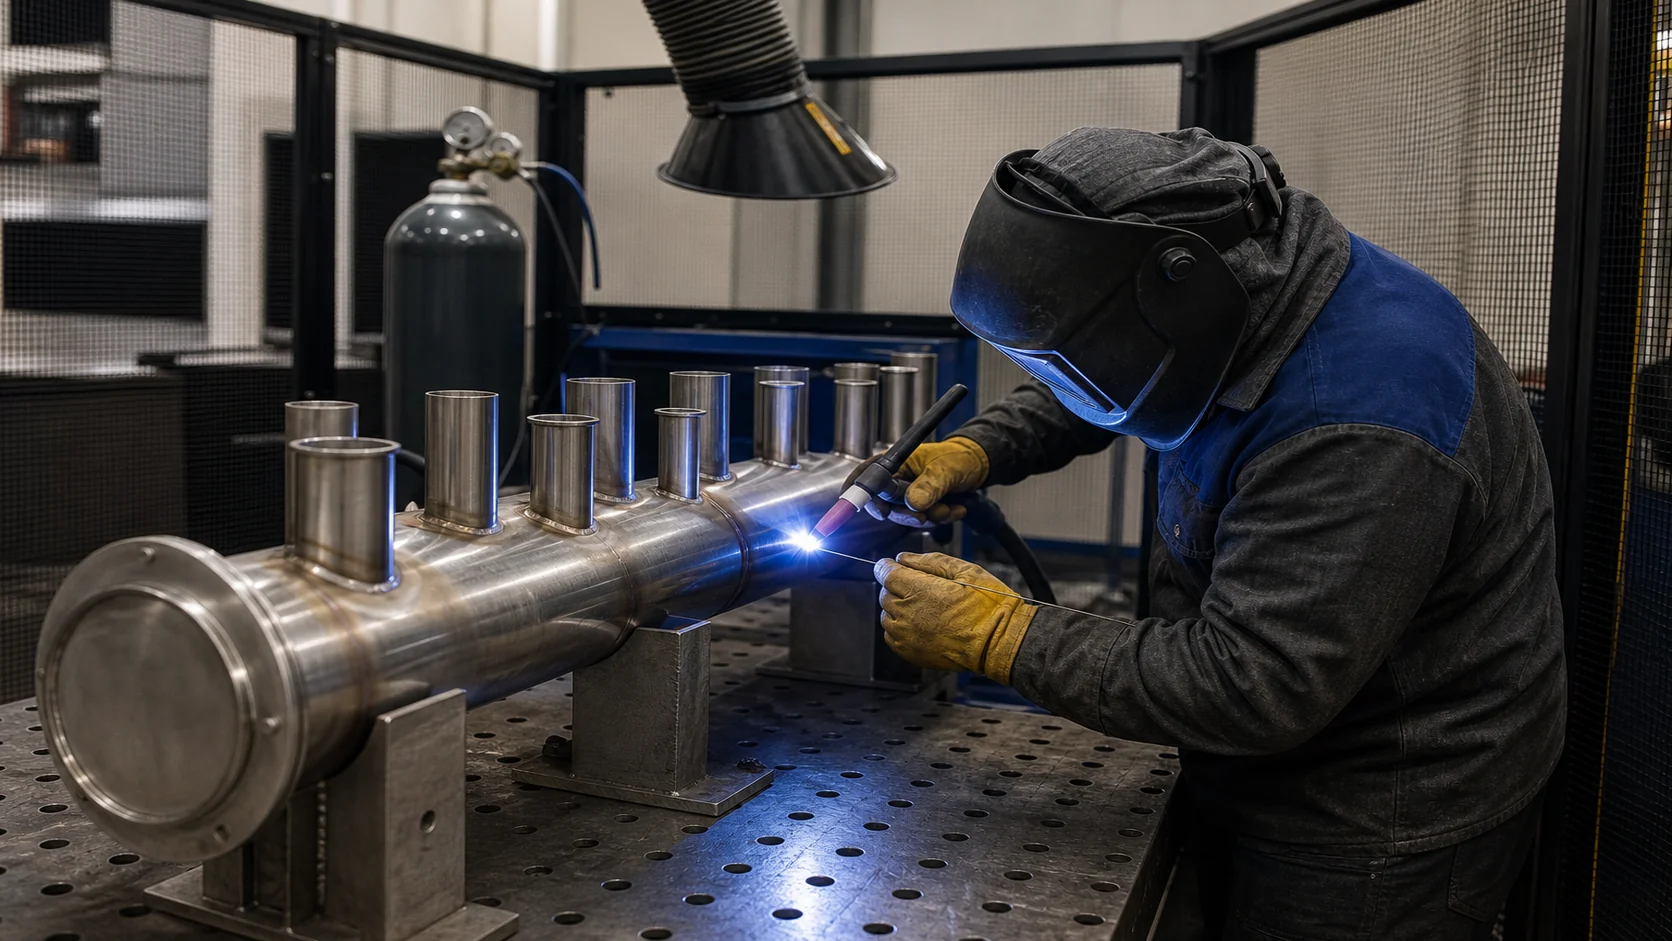
Для паяных соединений укажите подготовку поверхности, зазор, размещение припоя, схему нагрева, контроль флюса или продувки и очистку после пайки, если это применимо. Для сварных коллекторов проверьте доступ, проплавление, деформацию, обработку кратера и зоны термического влияния рядом с тонкостенными трубками. Рабочая зона должна быть достаточно чистой, чтобы соединение не скрывало масло, накипь, флюс или остатки шлифовки.
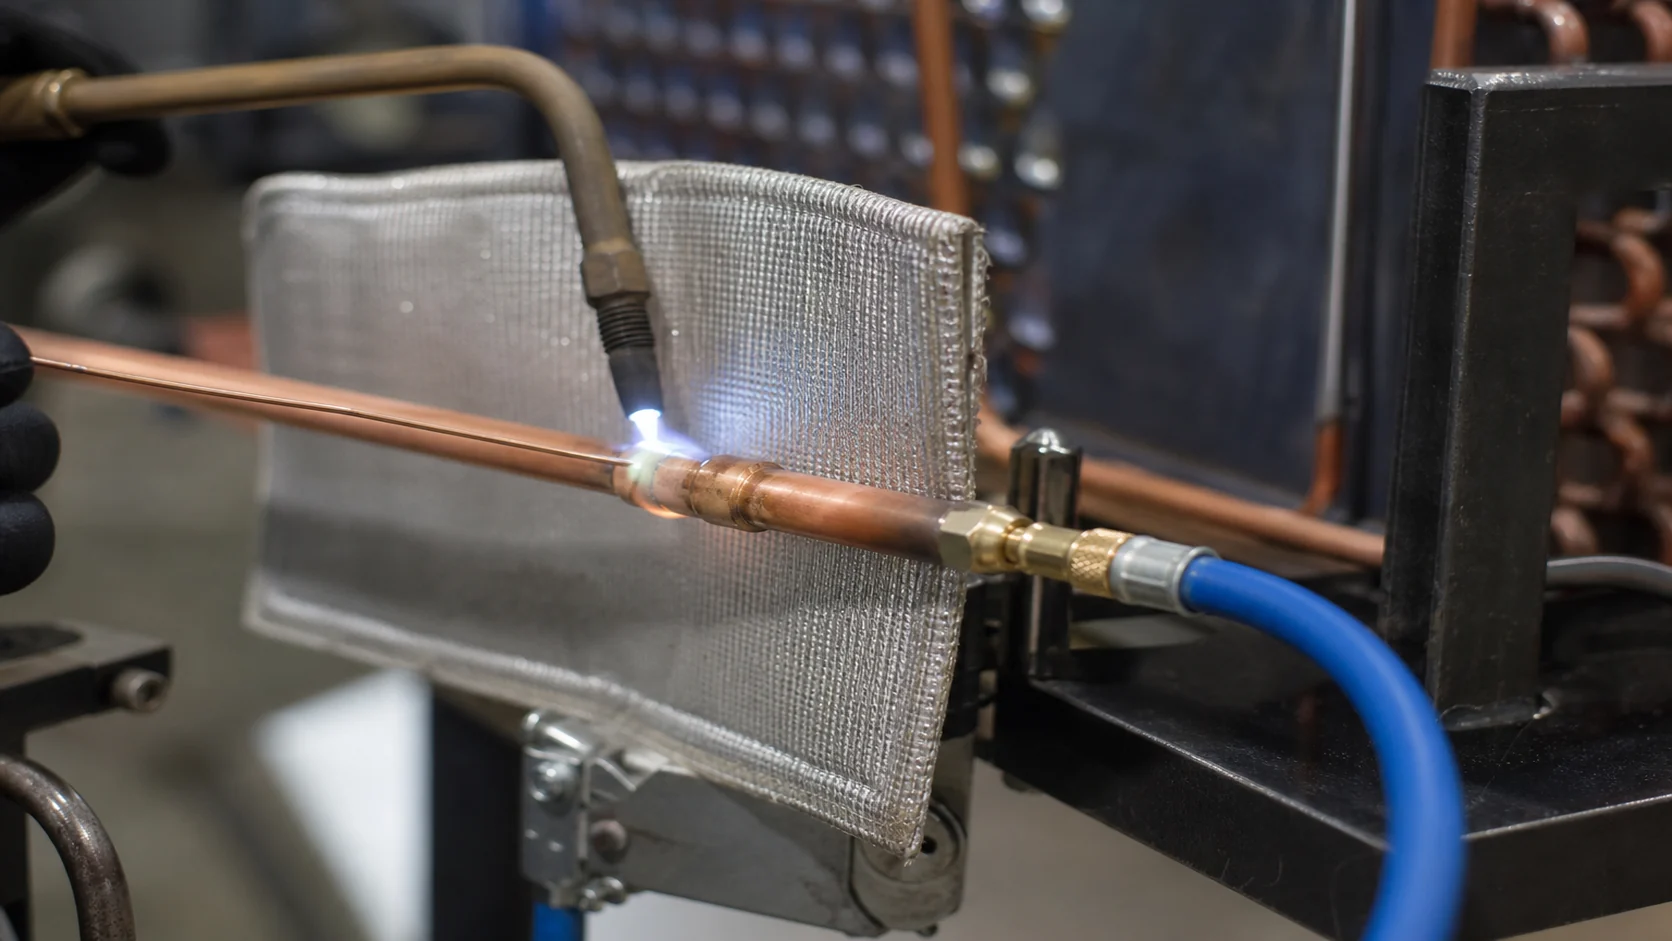
Страница кодов и стандартов AWS отмечает, что требования к сварке разрабатываются для определенных применений, и что компетентный инженер должен решать проблемы за пределами области стандарта. Это полезное правило закупки: запрашивайте соответствующий документ и область применения, а не общие заявления о соблюдении стандартов сварки на заводе.
Используйте последовательность контроля, соответствующую риску
Ни один метод контроля не подтверждает все аспекты соединения. Практический план переходит от недорогих проверок к целевым испытаниям, а критерии приёмки записываются до анализа результата.
| Этап контроля | Что он может показать | Что он не может доказать сам по себе | Запросить запись |
|---|---|---|---|
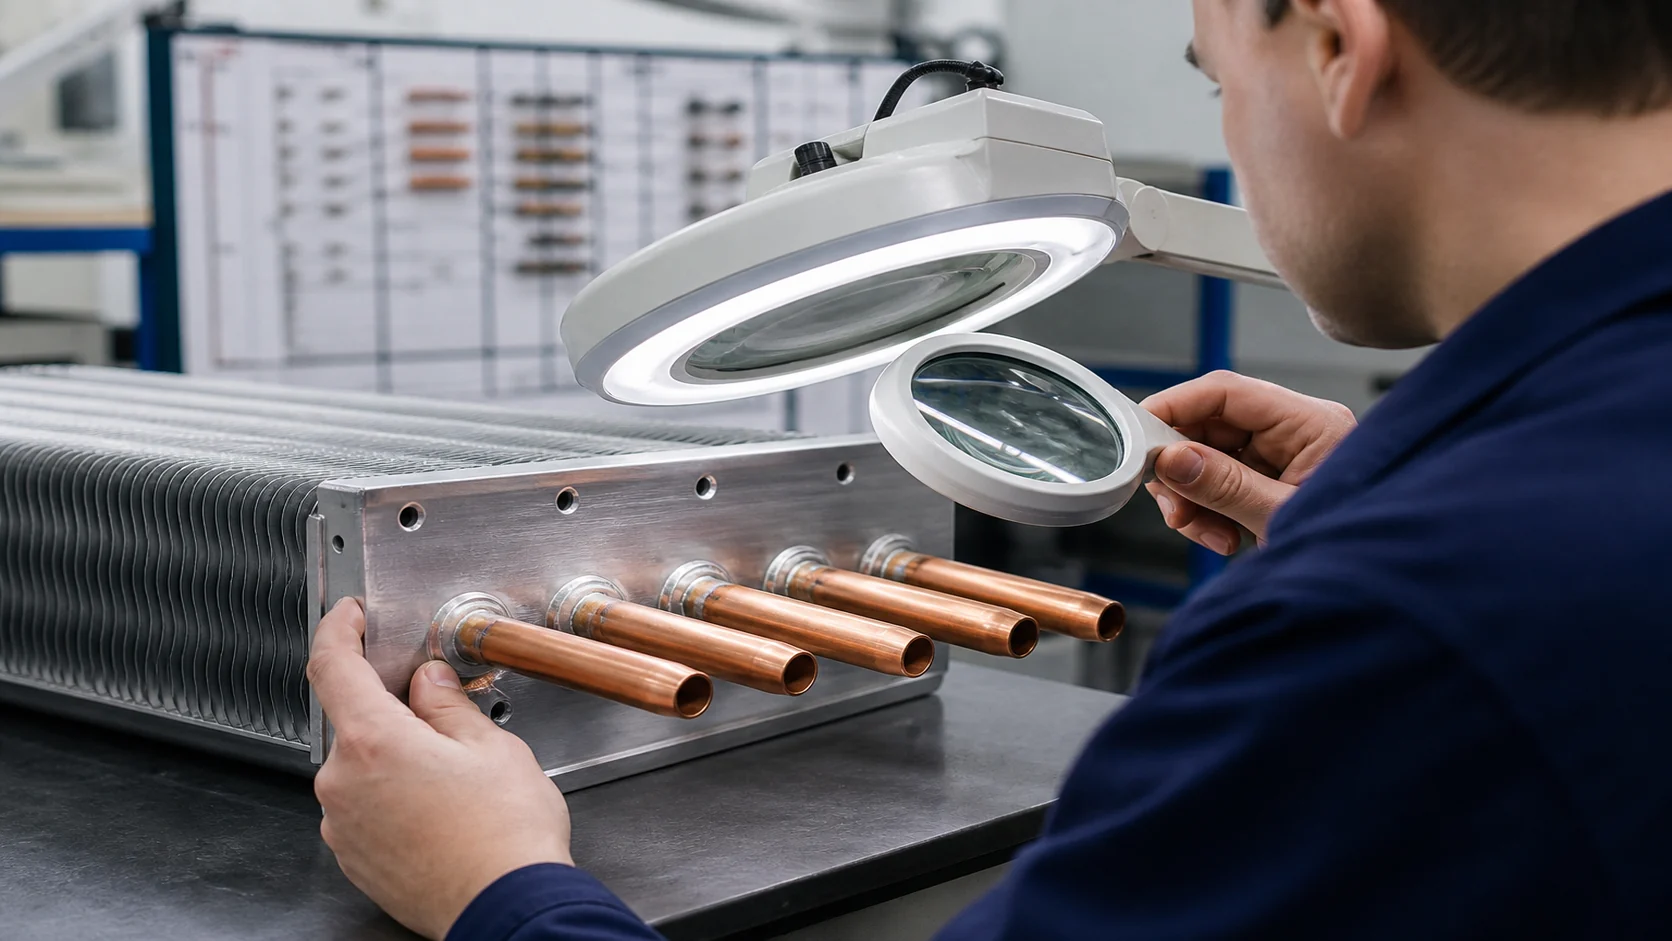
| Визуальная и размерная | Профиль шва, выравнивание, проплавление, подрез, повреждения поверхности, расположение и окончательная геометрия | Внутренние дефекты или долгосрочная эксплуатационная надежность | Подписанный чек-лист, фотографии, ревизия чертежа |
| Осмотр поверхности | Обнаружение повреждений поверхности там, где метод подходит для материала и отделки | Дефекты под проверенной поверхностью или полная граница давления | Метод, область применения, инспектор, результат и правило приёмки |
| Объемное исследование | Выбранные внутренние показания, когда метод, толщина, доступ и материал это позволяют | Герметичность каждого пути или тепловая эффективность | Техника, покрытие, калибровка, изображения или отчет |
| Испытание на герметичность или давление | Целостность границы при заданных условиях и настройках теста | Квалификация процедуры сварки или усталостная долговечность за пределами испытания | Граница испытания, среда, давление или предел, время выдержки, прибор, результат |
| Проверка чистоты и функциональности | Остатки, засоры, состояние соединений и готовность к установке | Приёмка соединения по прочности | Запись очистки, финальный осмотр, подпись о выпуске |
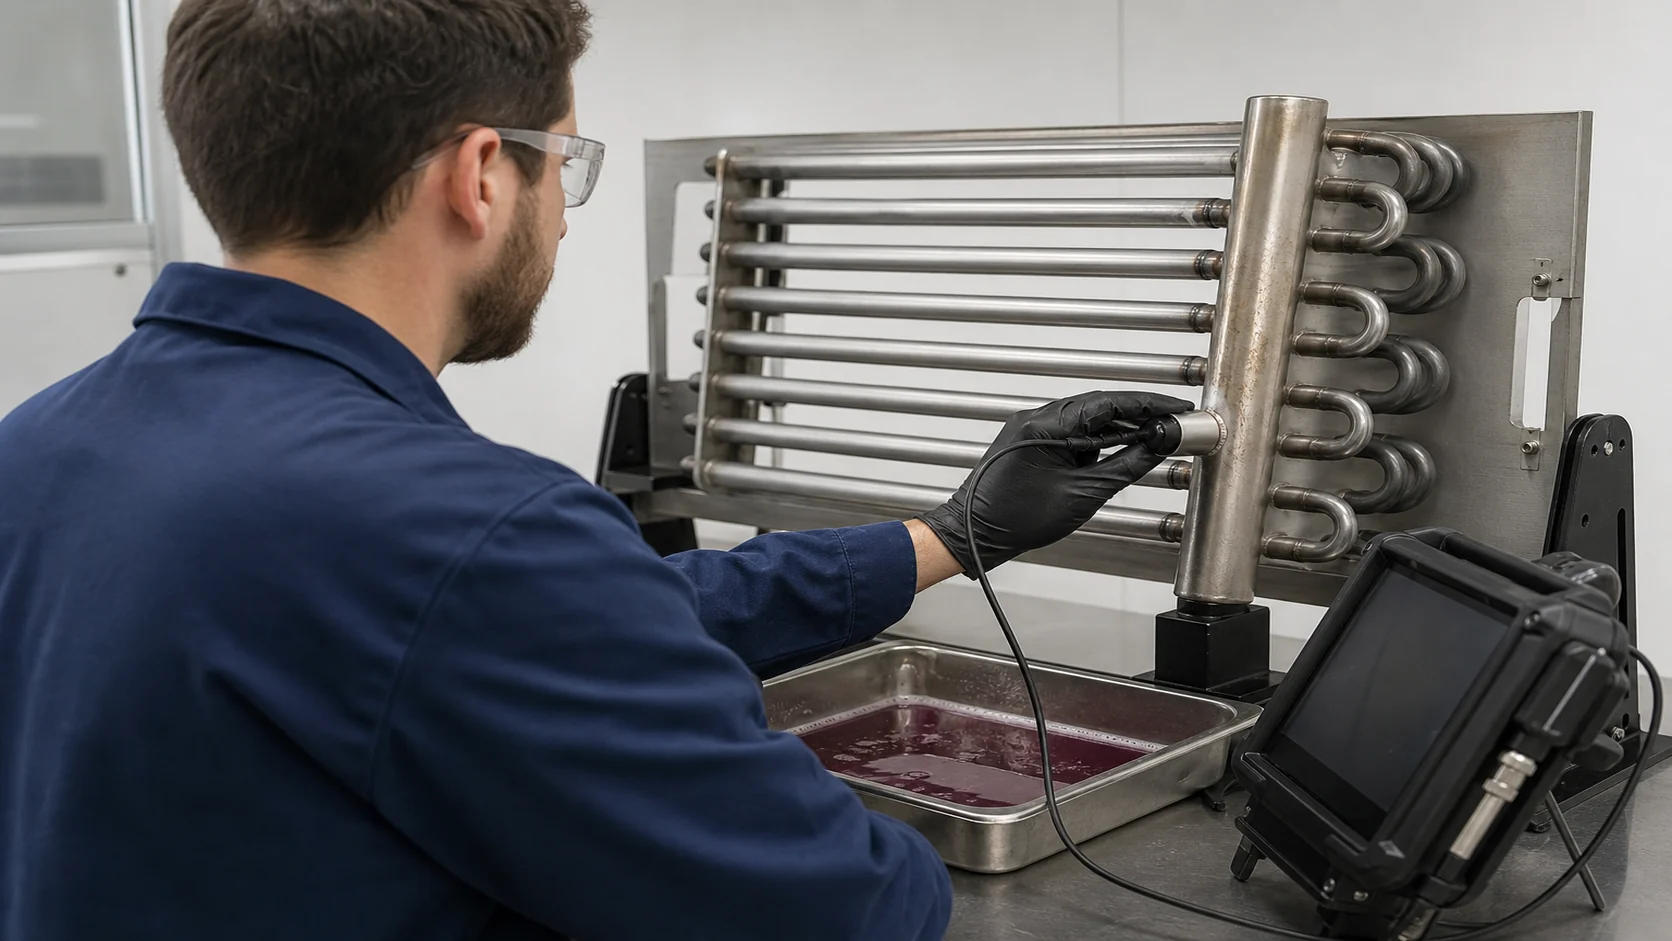
Выбирайте неразрушающий контроль только тогда, когда он отвечает на конкретный риск. Радиография, ультразвуковой контроль, капиллярный, магнитопорошковый, вихретоковый или другой метод могут подходить для одних конструкций и быть избыточными или неприменимыми для других. Не следует подразумевать, что каждый змеевик должен проходить все методы. Попросите поставщика объяснить, почему выбранный метод выявит конкретный тип дефекта в реальном материале и при данной геометрии.
Читайте запись об испытаниях на герметичность и давление как документ о границе испытания
Запись давления или утечки должна указывать, что было протестировано, а не только подтверждать, что пункт был отмечен. Подтвердите чертеж границы, изолированные цепи, заглушки и пробки, тестовую среду, последовательность теста, идентичность прибора, статус калибровки, начальные и конечные условия, критерий приемки, оператора, дату и решение по любым аномальным результатам.
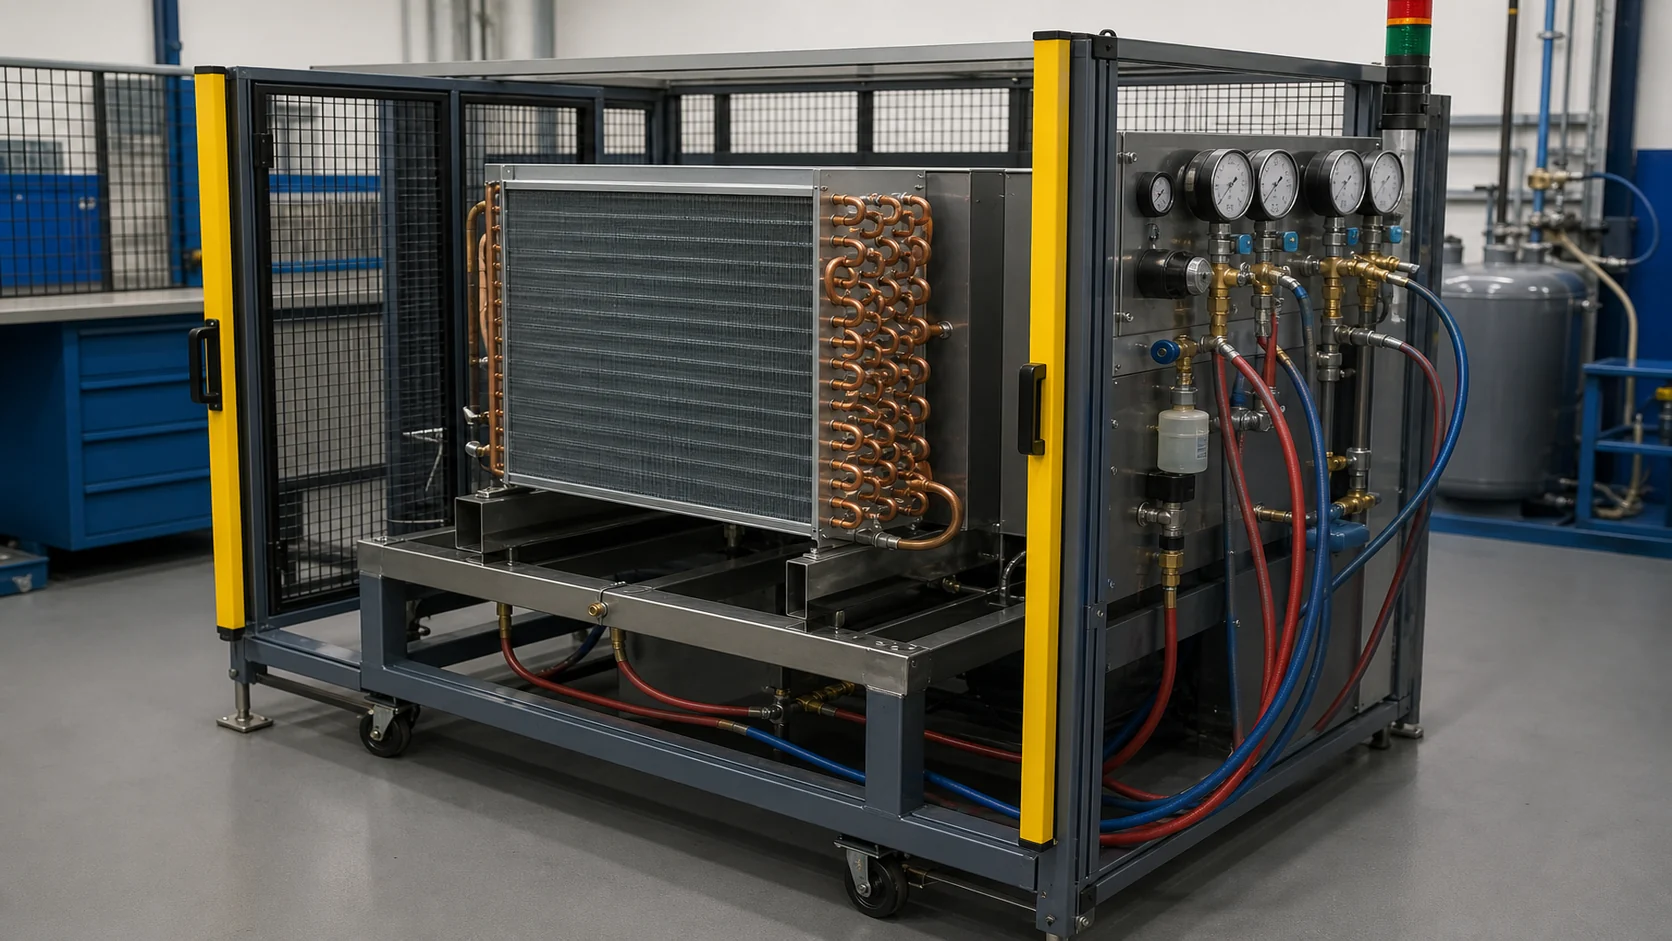
Для змеевика с несколькими контурами проверьте, охватывает ли запись все контуры. Испытание одного контура само по себе не подтверждает отсутствие проблемы в неподключённой ветви или аксессуаре. Поставщик может провести отдельное испытание на герметичность, пробное испытание давлением или квалификационное разрушающее испытание. Разделяйте назначение этих испытаний. При этом Руководство по испытаниям холодильных змеевиков CO₂ на разрывное давление дает отдельное объяснение доказательств проверки, работы, утечки и разрыва для проектов высокого давления CO2.
Требуйте прослеживаемость, которая следует за соединением
Прослеживаемость должна сохраняться после передачи змеевика между производством, контролем, упаковкой и сервисным учётом. Для этого не требуется большая программная система — нужны стабильный идентификатор и контролируемая передача данных.
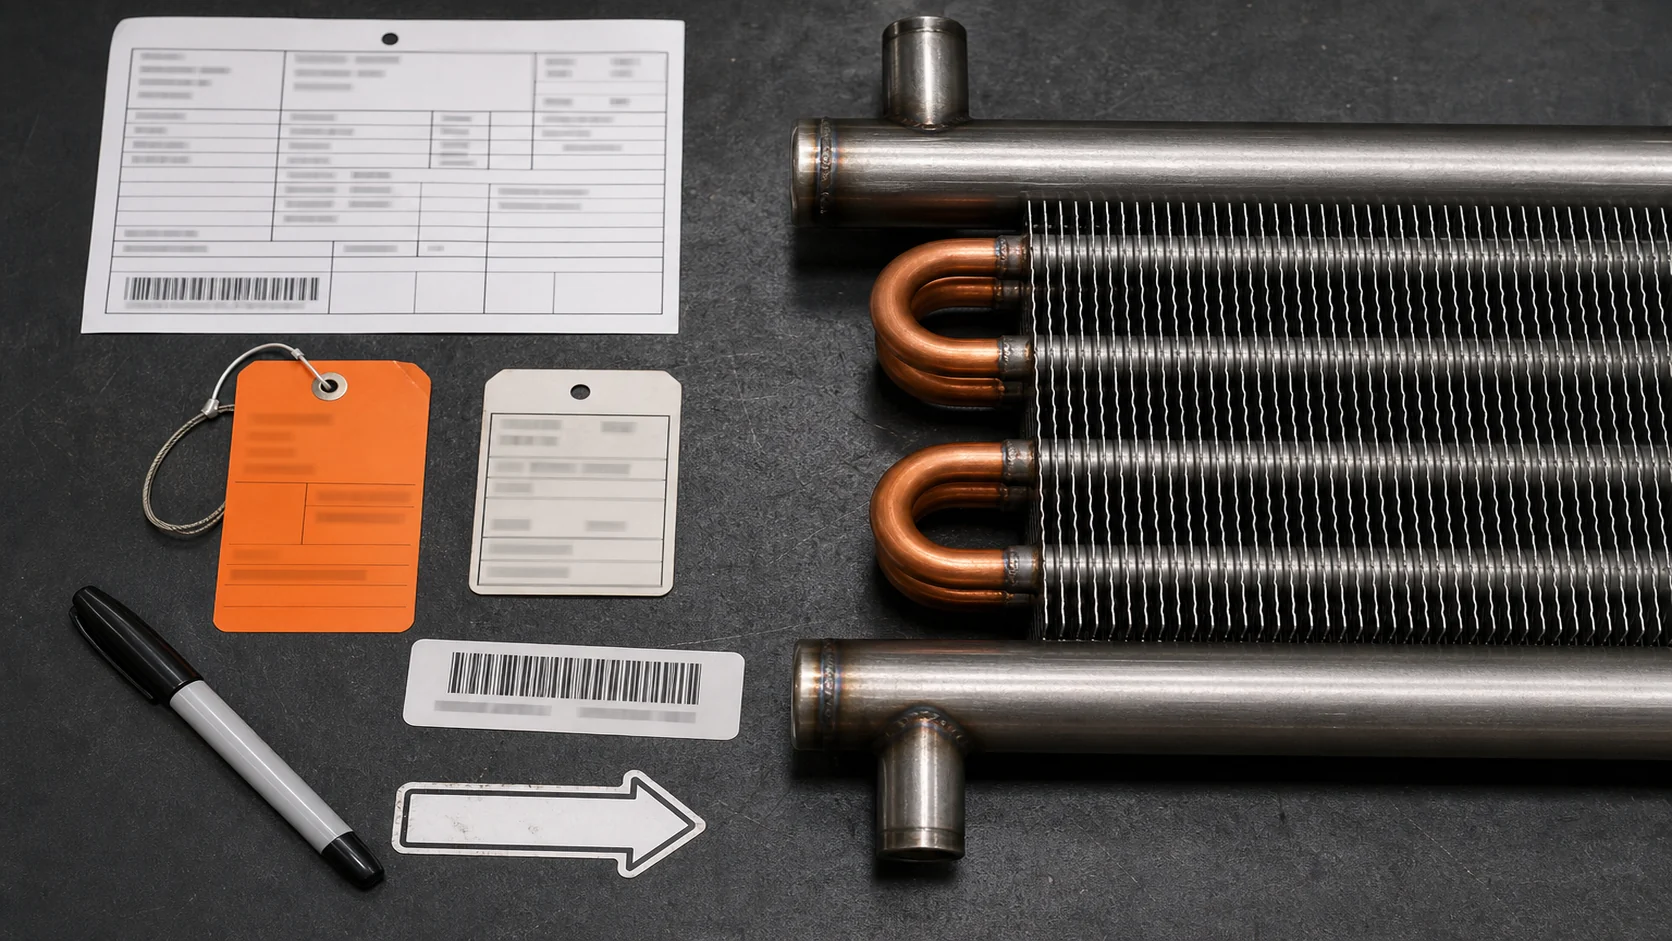
Полезная цепочка отслеживаемости связывает:
- номер детали змеевика, ревизию чертежа и серийный или партийный номер;
- партии трубок, коллекторов, припоя и других материалов границы давления;
- ревизию процедуры соединения и оператора или станции;
- карту расположения соединений или ссылку на протокол контроля;
- визуальные, НК, испытания на герметичность, давление и размеры;
- решения по ремонту, отклонениям, согласованным отступлениям и повторному контролю;
- финальный акт о качестве и записи о отгрузке.
чек-лист RFQ для индивидуального холодильного змеевика может помочь покупателю собрать чертёж, образец, сведения о соединениях и материалах, количество и требования к контролю до расчёта стоимости. Добавьте поля прослеживаемости в RFQ, если соединение критично для безопасности или его трудно проверить после установки.
Контролируйте ремонты и отклонения как новые доказательства
Шлифовка, полировка, повторный нагрев, заделка или добавление присадочного материала могут изменить исходное соединение. Поэтому ремонт должен иметь обоснование, утверждённый метод, ответственное лицо и порядок повторного контроля. Не удаляйте исходное несоответствие из записи. Сохраните первоначальный результат, укажите место ремонта и свяжите новый контроль с той же деталью и версией чертежа.
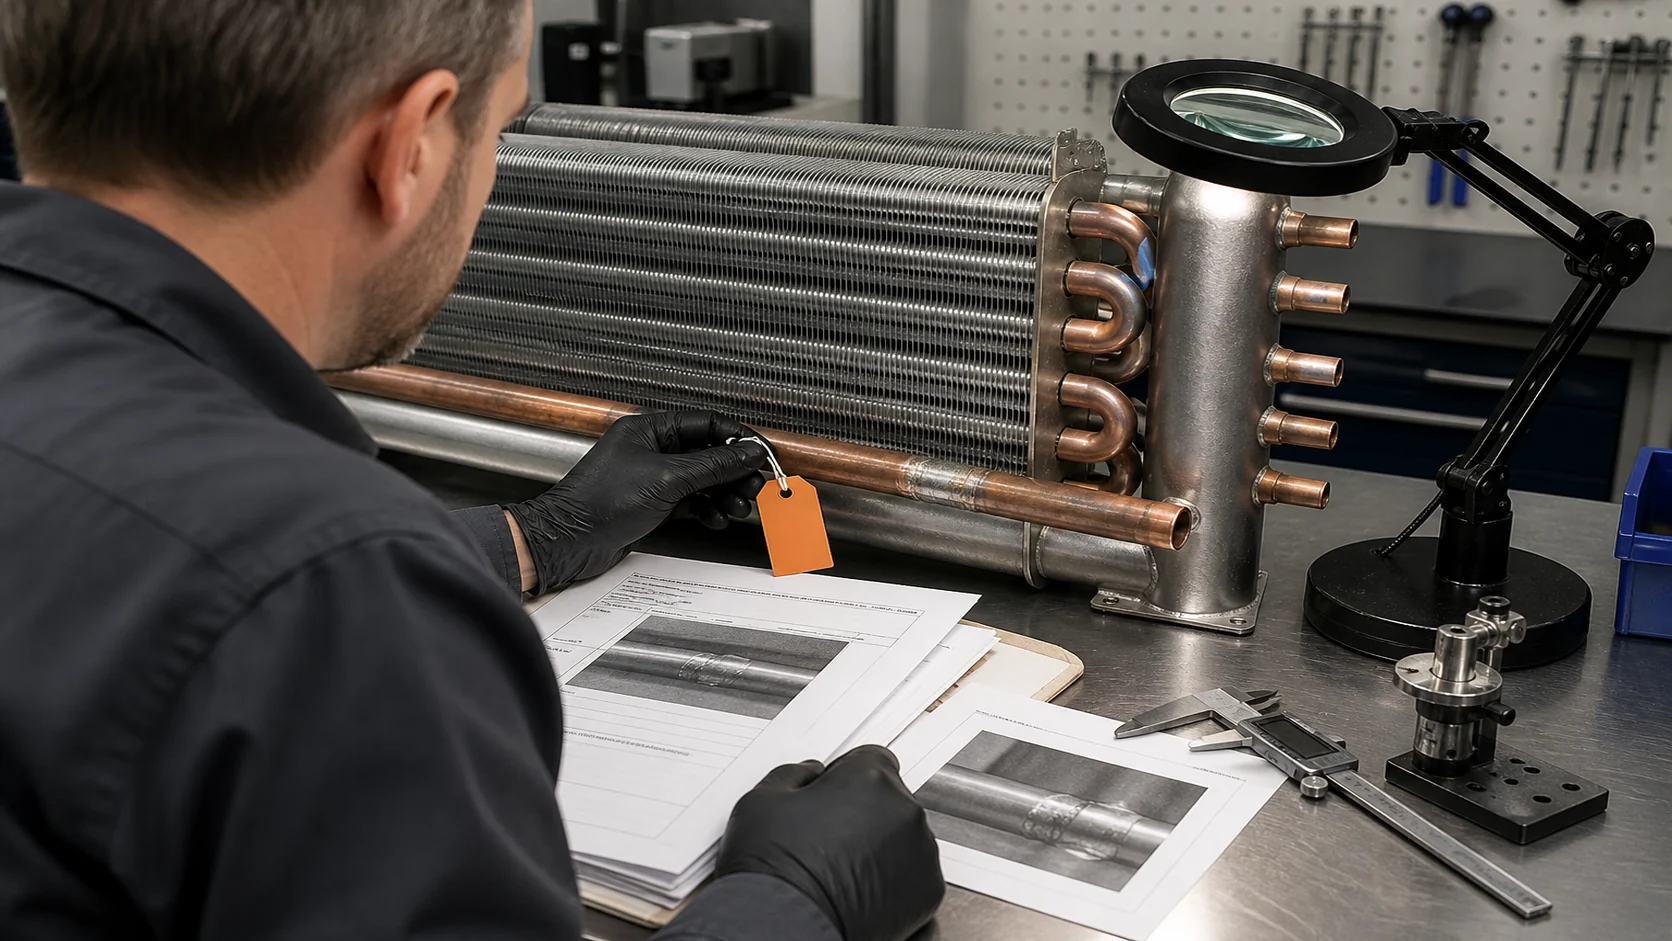
Задавайте эти вопросы, когда в отчете есть ремонт или уступка:
- Был ли ремонт разрешен чертежом, процедурой, кодексом или спецификацией заказчика?
- Изменил ли ремонт материал, присадочный материал, тепловложение, геометрию соединения или границу испытания?
- Прошла ли отремонтированная область повторную проверку методом, способным обнаружить исходный дефект?
- Был ли весь змеевик повторно испытан, если ремонт мог повлиять на границу давления?
- Кто принял отклонение и где хранится одобрение?
Повторные ремонты в одном и том же месте являются сигналом о процессе. Правильным ответом может быть исправление крепежа, пересмотр процедуры, изменение материала или изменение конструкции. Не всегда это означает еще один косметический проход по шву.
Что должен запросить покупатель перед выпуском в производство
Финальный пакет выпуска должен позволить инженеру ответить на вопросы, что было изготовлено, как было соединено, как было проверено и что остается открытым. Отчет, который просто говорит “пройдено”, оставляет слишком много решений на память.
| Элемент выпуска | Минимальный полезный контент | Почему это важно |
|---|---|---|
| Чертеж и конфигурация | Номер детали, версия чертежа, карта соединений, определение контура или границы | Определяет, к чему принадлежит доказательство |
| Доказательство процесса | Ревизия процедуры соединения, материал и присадочный материал, оператор или станция, контролируемые параметры | Показывает, как было выполнено соединение |
| Документы контроля | Визуальные, размерные, НК, испытания на герметичность или давление — по необходимости | Связывает решение о приёмке с методом |
| Запись отклонений и ремонтов | Исходный результат, метод ремонта, повторный контроль, утверждение | Предотвращает скрытую переработку от превращения в предположение о отгрузке |
| Окончательный выпуск | Назначенный рецензент, дата, открытые пункты, статус упаковки и отгрузки | Показывает, кто принял конфигурацию и что покидает завод |
Если проект включает границу давления, регулируемую нормативными требованиями, попросите ответственного инженера определить применимый нормативный код и необходимый путь сертификации. Поставщик может предоставить протокол испытаний или сертификат материала, не имея права заявлять о соответствии всего комплекса нормативному коду. Разделяйте подтверждения поставщика, одобрение заказчика и окончательную сертификацию системы.
Постройте запрос на предложение вокруг совместного риска
Отправляйте больше, чем просто ключевую фразу «сварной змеевик». Приложите чертёж или фотографии образца, рабочую среду, условия эксплуатации и проектирования, требования к давлению или испытаниям, ограничения по материалам, схему соединений, места соединений, окружающую среду, план контроля, градацию количества, упаковку, пункт назначения и требуемые сроки. Если конструкция не зафиксирована, укажите, какие варианты открыты для предложения поставщика.
Для нового или доработанного узла попросите поставщика предоставить реестр допущений, предлагаемую схему соединений, карту соединений и контроля, план изготовления образцов и список открытых вопросов. Страница теплотехнических расчетов и CFD Domi является актуальной отправной точкой, когда чертеж требует технического обзора. Страница лаборатории испытаний является лучшим местом для запроса, когда проект нуждается в определенной проверке или валидационной беседе.
Часто задаваемые вопросы
Какие методы контроля используют для проверки качества сварных соединений холодильного змеевика?
Начните с визуального контроля и контроля размеров, затем добавляйте поверхностный или объёмный неразрушающий контроль, испытания на герметичность или давлением, если это оправдано риском соединения и применимыми требованиями. Поставщик должен указать метод, охват, критерии приёмки, контролёра или оператора и протокол. Метод испытания полезен только тогда, когда он позволяет выявить тип дефекта, существенный для фактического материала и геометрии.
Как проверить герметичность и стойкость соединения змеевика к давлению?
Сначала определите полную границу испытания, включая контуры, коллекторы, крышки, заглушки и принадлежности. Затем зафиксируйте заданную среду, условия испытания, идентификатор прибора, время выдержки или наблюдения, критерий приёмки и результат. Одна проверенная цепь или одно соединение не является доказательством для непроверенной границы.
Какую прослеживаемость должен обеспечить поставщик змеевиков?
Запись должна связывать деталь и версию чертежа с партиями материалов, процедурой соединения, оператором или станцией, местом соединения, результатами контроля, историей ремонта и окончательным выпуском. Форматом может быть маршрутная карта, цифровая запись или контролируемый протокол. Главное, чтобы другой проверяющий мог проследить всю цепочку без догадок.
Как поставщику контролировать отремонтированное сварное или паяное соединение?
Сохраните исходное несоответствие, укажите метод ремонта и лицо, ответственное за утверждение, а затем повторите контроль, связанный с исходным риском. Если ремонт изменяет границу давления или процедуру, проверьте, требуется ли повторное испытание всего змеевика на герметичность или давление. Отремонтированное соединение не должно исчезать на новой фотографии, где оно выглядит чистым.
Какие доказательства подтверждают качество соединения без чрезмерных требований к соответствию?
Запросите утверждённый чертёж и ссылку на процедуру, сведения о материалах и присадочном материале, отчёты о контроле, протоколы испытаний, данные о калибровке и приборах, идентификаторы прослеживаемости, записи о ремонте или отклонениях и итоговое подтверждение выпуска. Попросите поставщика указать точный нормативный код или спецификацию заказчика, на основании которых выполнялся контроль. Не принимайте общее заявление о сертификации, если объём подтверждения неясен.
Когда сварной или паяный змеевик можно выпускать в производство?
Выпуск следует оформлять после завершения проверок конфигурации, процесса, контроля, испытаний и документации. Ответственный специалист по качеству или инженер должен закрыть открытые отклонения и подтвердить, что отгруженная деталь соответствует испытанной версии. Выпуск в производство — это контролируемое решение, а не визуальная оценка шва.
Преобразуйте доказательства сварки в решение о допуске
Проверка качества сварных соединений холодильного змеевика должна быть достаточно краткой для использования при расчёте стоимости и достаточно подробной, чтобы выдержать изменение конструкции. Определите границу давления, выберите процесс соединения с учётом конструкции, квалифицируйте и контролируйте процесс, проверьте нужные места, сохраните прослеживаемость и закройте вопросы по ремонту до выпуска. Отправляя поставщику чертёж или образец, запросите вместе с расчётом стоимости предлагаемую карту соединений и комплект подтверждающих документов. Это превращает расплывчатый запрос о качестве в инженерное решение.