La calidad de la soldadura del serpentín de refrigeración es el resultado de un diseño de junta controlado, un proceso de unión calificado, un plan de inspección adecuado, evidencia de fugas o presión cuando sea necesario, y trazabilidad desde el material hasta la liberación de la producción. Una cordón de aspecto suave por sí solo no prueba que un cabezal, codo de retorno, acumulador, tapa o conexión de servicio permanezcan en buen estado dentro del rango operativo aprobado. El dibujo, la especificación del cliente y el código aplicable deben definir los criterios de aceptación.
Esta guía es para ingenieros de OEM, gerentes de adquisiciones, distribuidores y equipos de calidad que necesiten revisar la evidencia de unión de un proveedor de serpentines. Separa las decisiones de soldadura y soldadura blanda, controles de ajuste, métodos de inspección, registros de reparación y la información necesaria antes de que un componente pueda ser liberado. No asigna un tamaño universal de soldadura, presión, aleación o frecuencia de pruebas. Esos valores pertenecen al diseño aprobado y a los requisitos gobernantes.
Qué significa una buena calidad de soldadura de serpentines de refrigeración
Una buena unión responde a cuatro preguntas al mismo tiempo:
- ¿Se realizó la unión según la revisión de dibujo correcta y el procedimiento de unión?
- ¿La unión cumple con los criterios de aceptación visual, dimensional, de superficie o volumétricos especificados?
- ¿El límite de presión completado pasa la prueba de fuga o de presión requerida sin una desviación inexplicada?
- ¿Puede el proveedor vincular el resultado al lote de material, al operario o estación, al registro de inspección y a la decisión de liberación final?
La respuesta cambia con la construcción del serpentín. Un cabezal de acero inoxidable puede utilizar una soldadura de fusión calificada. Una conexión de tubo de cobre puede usar soldadura fuerte. Un pequeño ensamblaje de aluminio puede usar un proceso controlado de soldadura o soldadura fuerte que es sensible al óxido, a la entrada de calor y a la distorsión. Tratar cada unión como la misma soldadura crea un plan de inspección débil.
El Catálogo ASME BPVC enumera Sección IX para calificaciones de soldadura, soldadura fuerte y fusión. AWS B2.1/B2.1M:2026 cubre la calificación de procedimientos de soldadura, soldadores y operadores, incluyendo metales base, metales de aporte, variables y pruebas. Estas referencias no reemplazan el código o la especificación del cliente seleccionados para un serpentín en particular. Muestran por qué un comprador debería solicitar la base gobernante en lugar de aceptar la palabra “certificado” sin alcance.
Qué juntas del serpentín requieren revisión de calidad
Comience con la frontera de presión, luego incluya juntas que puedan transferir vibración o movimiento térmico a esa frontera. Marque cada ubicación en el último dibujo antes de pedir un informe al proveedor.
| Junta o área | Riesgo típico | Pregunta de revisión | Evidencia útil |
|---|---|---|---|
| Encabezado a tubo | Falta de fusión, penetración incompleta, distorsión local | ¿La geometría de la junta es compatible con el proceso aprobado? | Registro de ajuste, inspección visual, referencia de procedimiento |
| Curva de retorno o U | Fisura, adelgazamiento, desalineación, tensión residual | ¿Se formó y unió el codo sin sobrecargar el tubo? | Verificación dimensional, mapa de juntas, resultado de fuga |
| Distribuidor, acumulador o derivación | Geometría congestionada y acceso difícil | ¿Se puede inspeccionar y probar toda la circunferencia? | Ubicación del dibujo, método de inspección, registro de presión o fugas |
| Tapa, tapón o conexión de servicio | Ruta de fuga oculta o retrabajo deficiente | ¿La tapa forma parte del límite de prueba? | Marcado de límites, registro de prueba, diario de desviaciones |
| Soporte de montaje cerca de una cabecera | Carga de vibración o térmica transferida a una unión | ¿El soporte está ubicado y rematado como se muestra? | Comprobación de accesorio, registro visual, informe dimensional final |
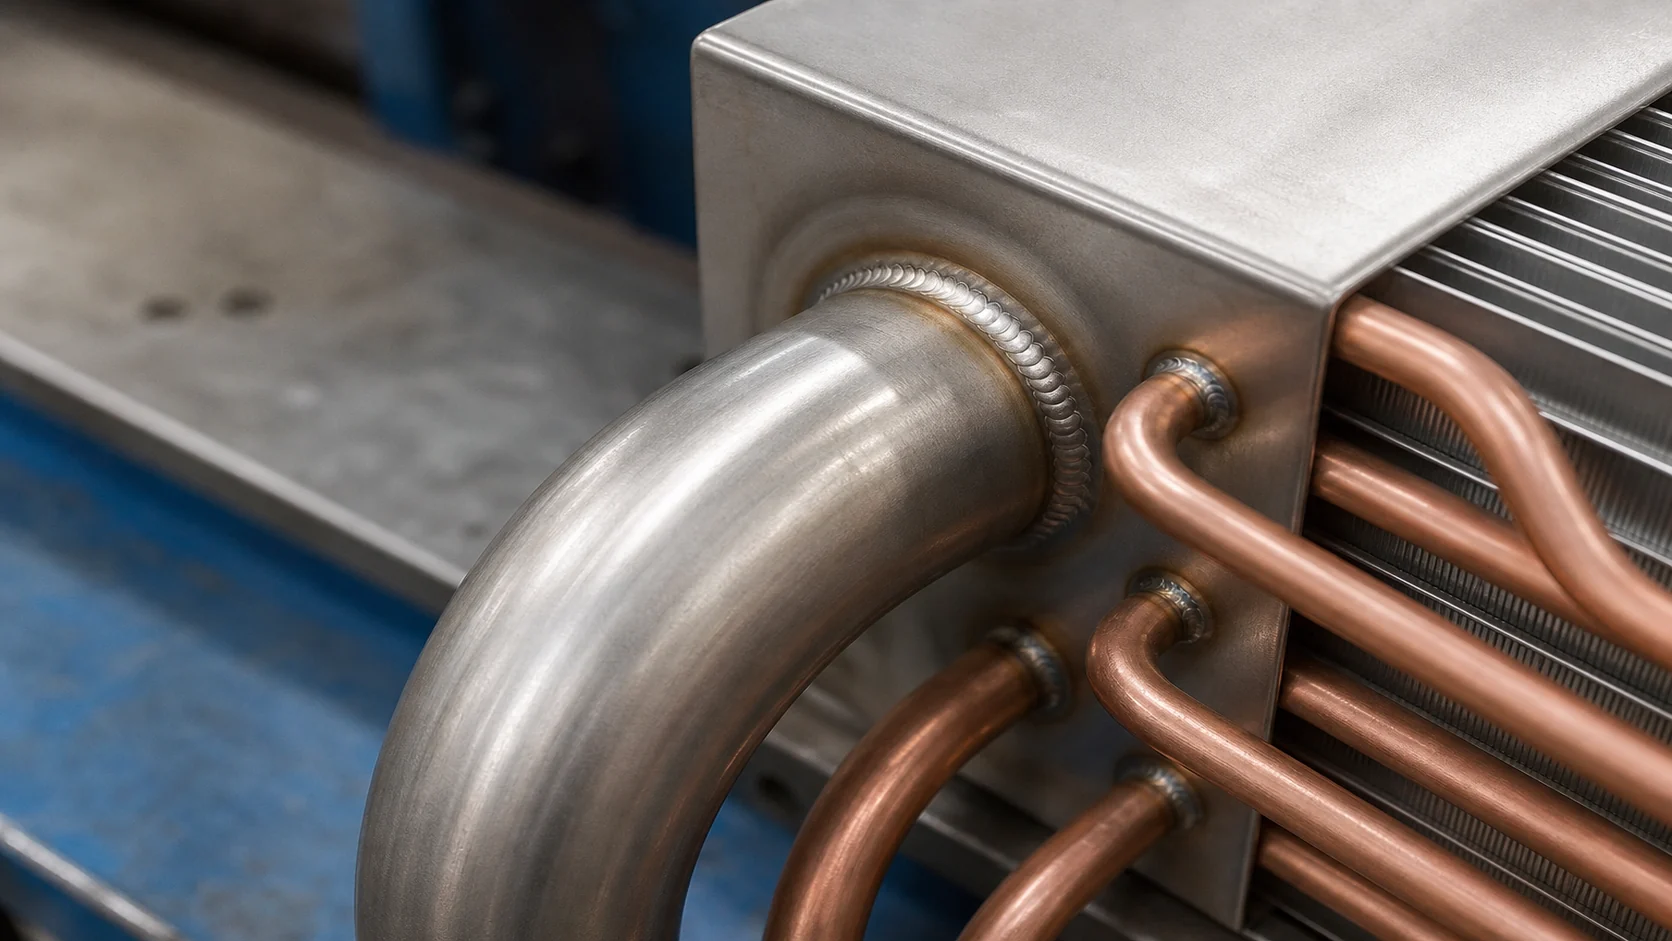
Este mapa evita un error común: inspeccionar la unión más visible dejando fuera del límite de evidencia una derivación tapada, tapón o conexión de accesorio. El artículo sobre fugas del serpentín de evaporador es útil cuando el problema es una fuga en servicio. Este artículo se centra en cómo un proveedor controla y prueba la junta antes del envío.
Soldar o realizar soldadura fuerte: tomar la decisión desde el diseño
La soldadura y la soldadura fuerte son métodos de unión, no grados de calidad. La elección correcta depende de los materiales base, espesor de pared, presión y temperatura, fluido de servicio, acceso a la junta, entrada de calor, exposición a la corrosión, política de reparación y las reglas de diseño que rigen.
| Campo de decisión | Soldadura de fusión | Junta soldada mediante soldadura fuerte | Acción del comprador |
|---|---|---|---|
| Mecanismo de junta | El material base y el filler se unen por fusión | El filler se funde y moja las superficies preparadas sin fundir las piezas progenitoras de la misma manera | Nombrar el proceso en el dibujo o especificación |
| Preocupación común | Zona afectada por calor, penetración, distorsión y cambio metalúrgico | Preparación de la superficie, holgura de la junta, humedecimiento del rellenador, control de fundente o purga | Pregunta qué variables de proceso se controlan |
| Énfasis de la inspección | Perfil de cordón, fusión, grietas, estarcido, porosidad y calificación de procedimiento | Acuñamiento, continuidad, distribución de relleno, control de oxidación e integridad de fuga | Alinee la inspección con el modo de fallo real |
| Pregunta de reparación | ¿Se puede eliminar el área y soldarla de nuevo bajo un procedimiento aprobado? | ¿Se puede recalentar la junta sin dañar tubos o aletas cercanas? | Requerir una ruta de reparación antes de la producción |
| Evidencia de liberación | WPS o equivalente, calificación del operador cuando sea requerido, registro de inspección y ensayo | Procedimiento de soldadura fuerte o instrucción de trabajo, control del operador, registro de inspección y ensayo | Revisión de registro, operador o estación, y base de aceptación |
El Recurso de procedimiento de soldadura estándar AWS explica que las especificaciones de procedimiento están respaldadas por registros de calificación y vinculadas a materiales definidos, procesos y códigos de aplicación. Un proveedor no necesita enviar todos los documentos propietarios, pero el comprador debe saber qué procedimiento aprobado y qué regla de aceptación rigen la junta.
Ajuste de control antes de que empiece la soldadura por aporte o arco
La mayoría de los problemas de junta se vuelven más caros después de calentar las piezas. El ajuste es la última oportunidad de bajo costo para detectar un tubo incorrecto, un hueco deficiente, un encabezado desalineado, una superficie contaminada o una fijación que obliga a la asamblea a posición.
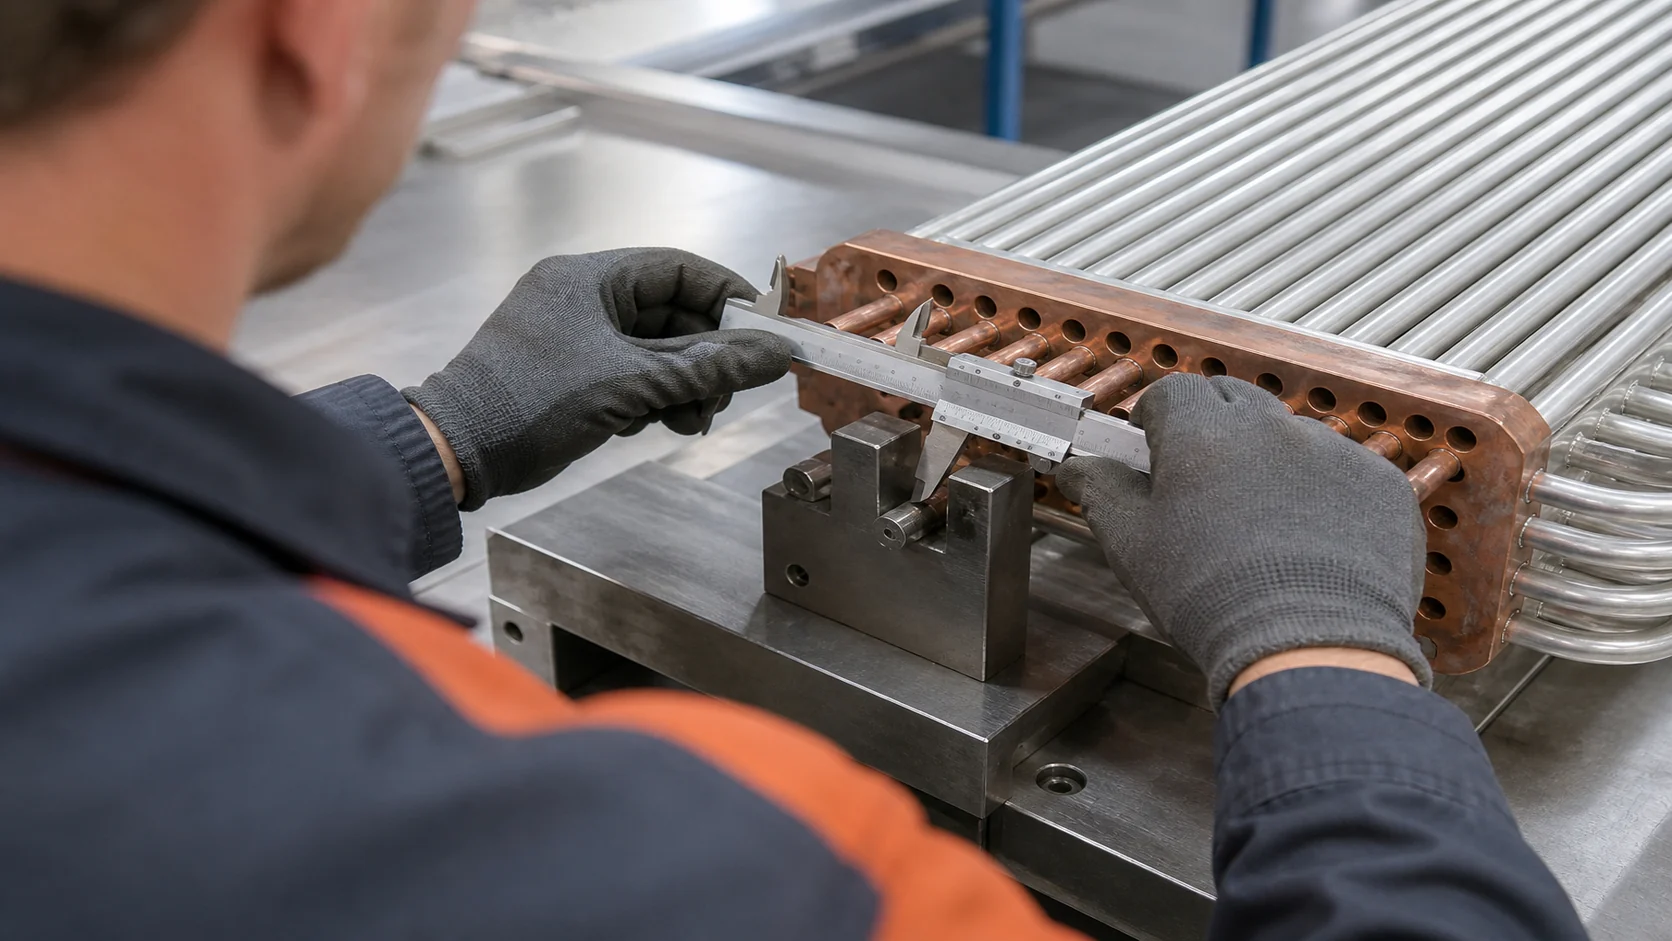
La verificación de ajuste del proveedor debería identificar:
- revisión del dibujo y número de pieza;
- material base y espesor o especificación de tubo;
- preparación y orientación de la junta;
- alineación, apertura de raíz, profundidad de inserción o superposición según corresponda;
- limpieza y eliminación de aceite, óxido, recubrimiento o rebabas;
- identificación de la fijación y cualquier pre-calentamiento o purga controlados;
- identificación de operador o estación;
- disposición de una unión que cae fuera del rango aprobado.
No convierta el valor interno de ajuste de un proveedor en un requisito universal. El valor debe provenir del dibujo, procedimiento calificado o especificación del cliente. Si el proveedor propone un material equivalente o un detalle de unión, enrútelo a revisión de ingeniería y control de revisión antes de que se use en producción.
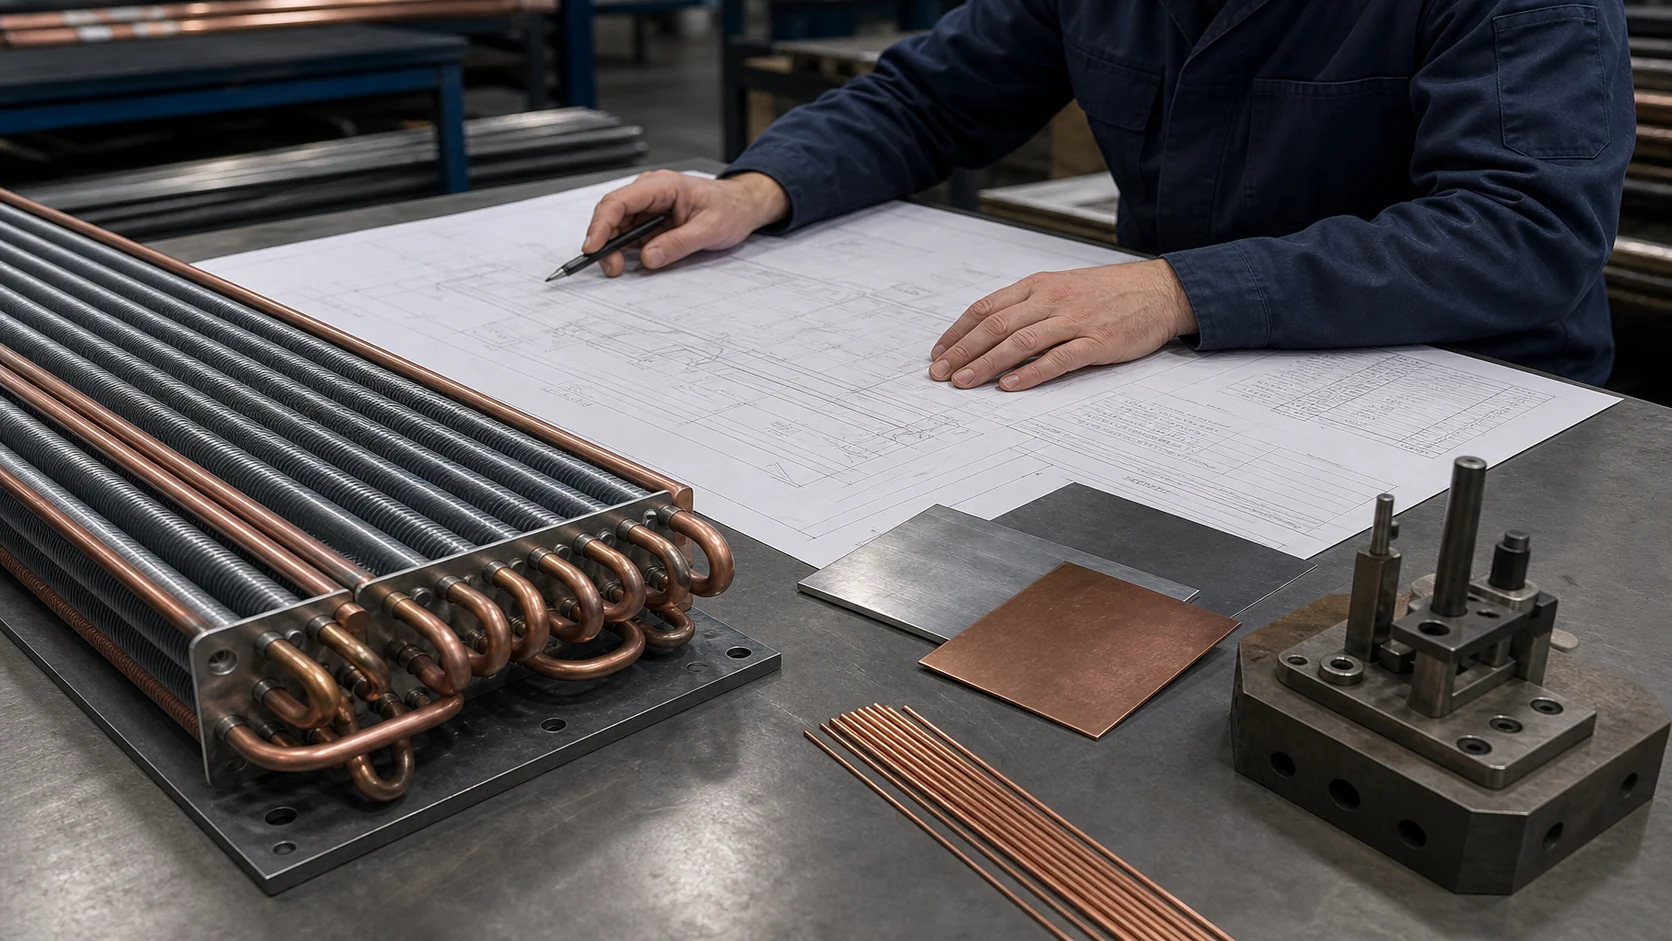
El proceso de aprobación de piezas de producción de serpentín OEM explica por qué un cambio de unión puede ser un cambio de producción controlado en lugar de un ajuste en el taller. Un cambio en el relleno, la entrada de calor, la fijación, el detalle de la unión o el método de reparación puede modificar el paquete de evidencia que respalda la liberación.
Controlar el proceso de unión, no solo la apariencia final
El control de procesos comienza con un procedimiento calificado o una instrucción de trabajo aprobada por el cliente. Debe definir las variables que pueden cambiar la integridad de la unión, como familia de material, relleno, antorcha o electrodo, gas de protección o purga, corriente o entrada de calor, velocidad de desplazamiento, posición, precalentamiento, control entre pasadas, limpieza y secuencia. Las variables exactas dependen del proceso y del código.
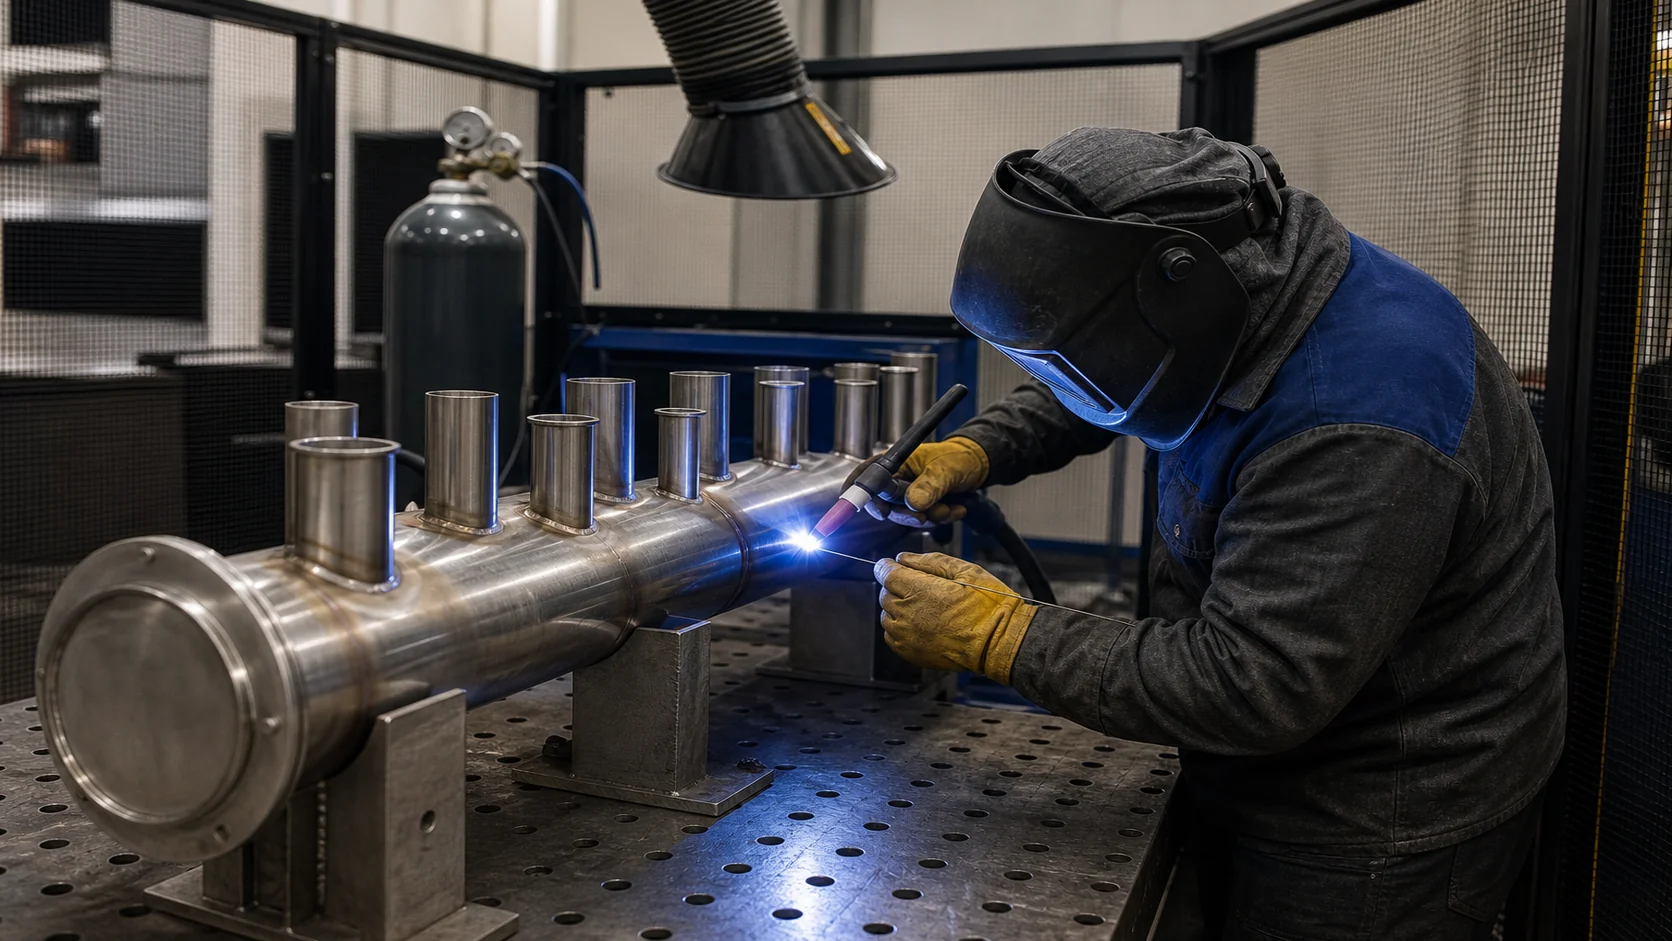
Para las conexiones de soldadura fuerte, añada la preparación de superficies, la holgura de la junta, la colocación del material de aporte, el patrón de calentamiento, el control del fundente o de la purga y la limpieza posterior a la soldadura, cuando corresponda. Para los colectores soldados, preste atención al acceso, la penetración, la distorsión, el tratamiento de cráteres y las zonas afectadas por el calor cerca de las paredes delgadas de los tubos. Mantenga el área de trabajo lo bastante limpia para que la junta no oculte aceite, cascarilla, fundente ni residuos de desbaste.
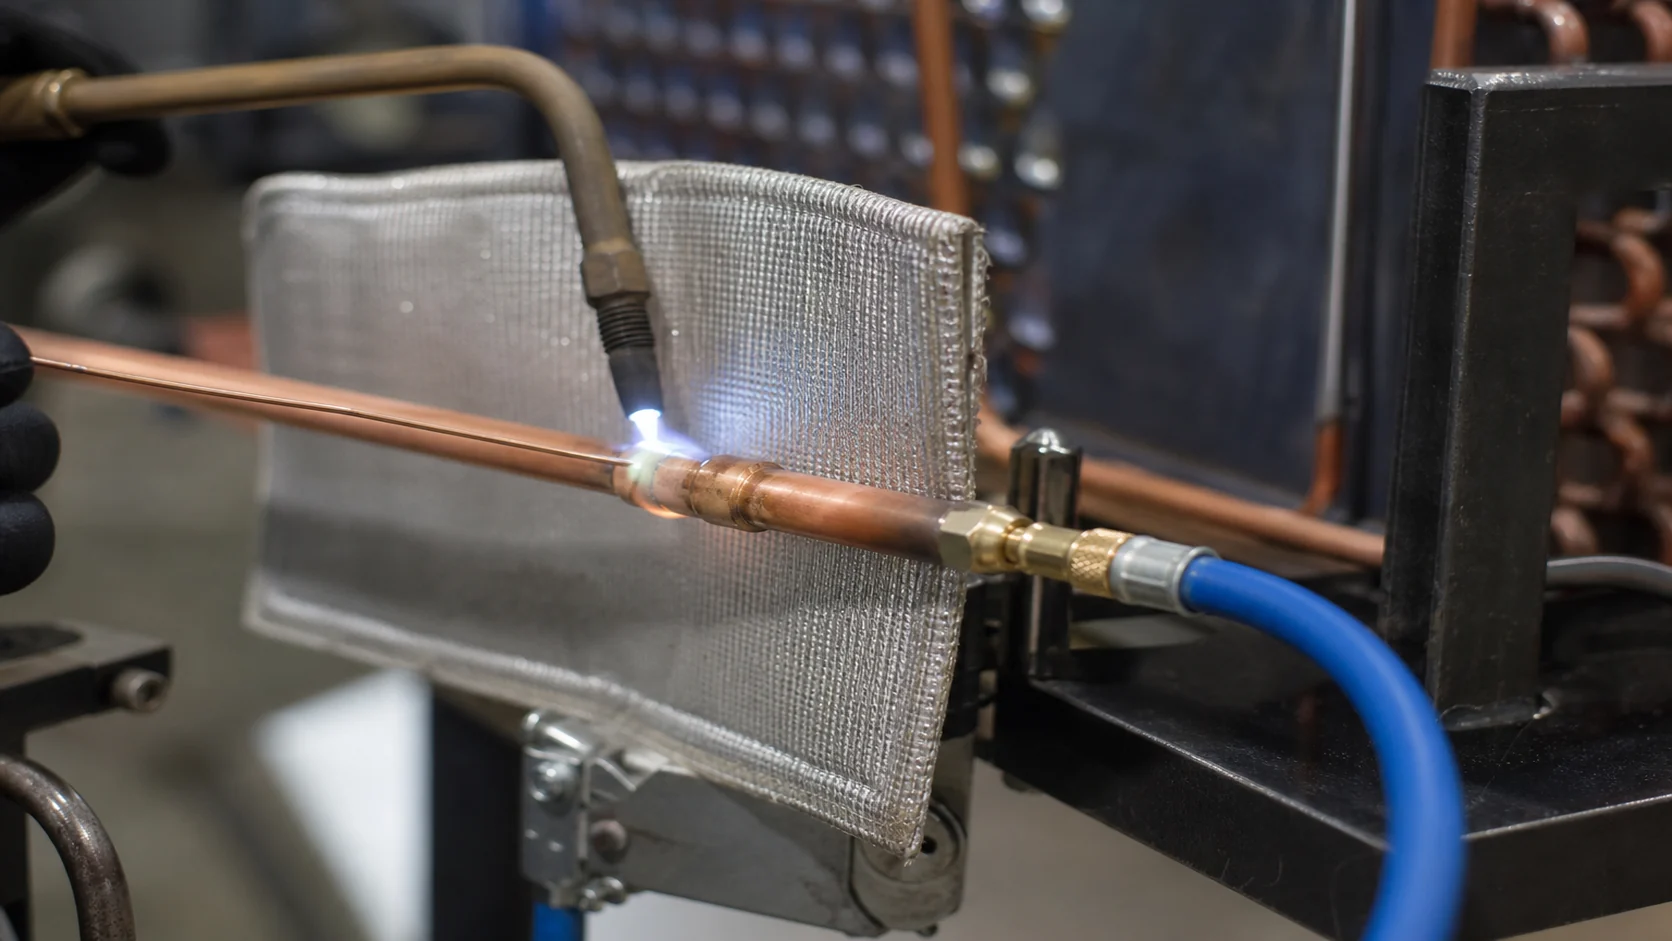
El enlace a la página de códigos y normas de AWS señala que los requisitos de soldadura se desarrollan para aplicaciones definidas y que un ingeniero competente debe abordar problemas fuera del alcance de una norma. Eso es una regla de aprovisionamiento útil: solicite el documento aplicable y el alcance, no una declaración genérica de que la fábrica sigue normas de soldadura.
Utilice una escalera de inspección que coincida con el riesgo
No existe un único método de inspección que pruebe todos los aspectos de una unión. Un plan práctico avanza de verificaciones de bajo costo a pruebas focalizadas, con los criterios de aceptación redactados antes de que se revise el resultado.
| Etapa de inspección | Qué puede mostrar | Lo que no puede demostrar por sí mismo | Registro para solicitar |
|---|---|---|---|
| Visual y dimensional | Perfil de perla, alineación, burn-through, hendidura, daño de la superficie, ubicación y geometría terminada | Discontinuidades internas o rendimiento de servicio a largo plazo | Lista de verificación firmada, fotos, revisión del dibujo |
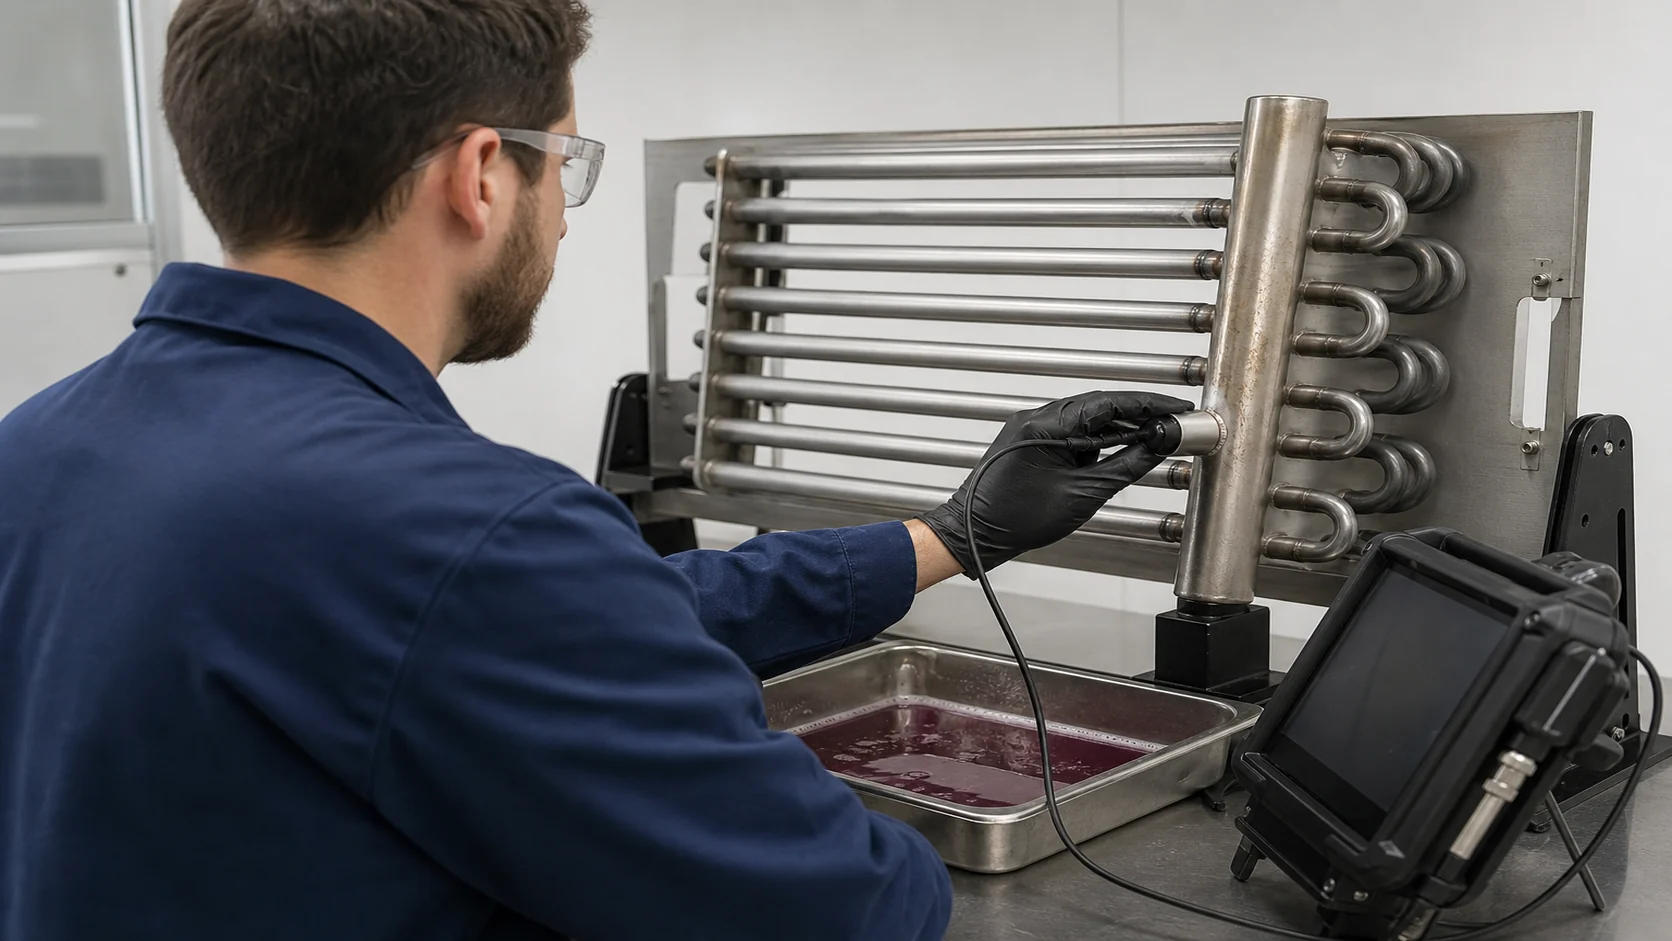
| Examen de superficie | Indicaciones de ruptura de superficie donde el método es adecuado para el material y el acabado | Defectos bajo la superficie inspeccionada o un borde de presión completo | Método, área, examinador, resultado, regla de aceptación |
| Examen volumétrico | Indicaciones internas seleccionadas cuando el método, espesor, acceso y material lo respaldan | Prueba de hermeticidad de cada camino o rendimiento térmico | Técnica, cobertura, calibración, imágenes o informe |
| Prueba de fugas o de presión | Integridad de los límites bajo la configuración de prueba y condiciones especificadas | Calificación del procedimiento de soldadura o vida de fatiga fuera de la prueba | Límite de prueba, medio, presión o límite, retención, instrumento, resultado |
| Limpieza y verificación funcional | Residuo, bloqueo, condición de la conexión y preparación para la instalación | Aceptación estructural de la junta | Registro de limpieza, inspección final, entrega y liberación |
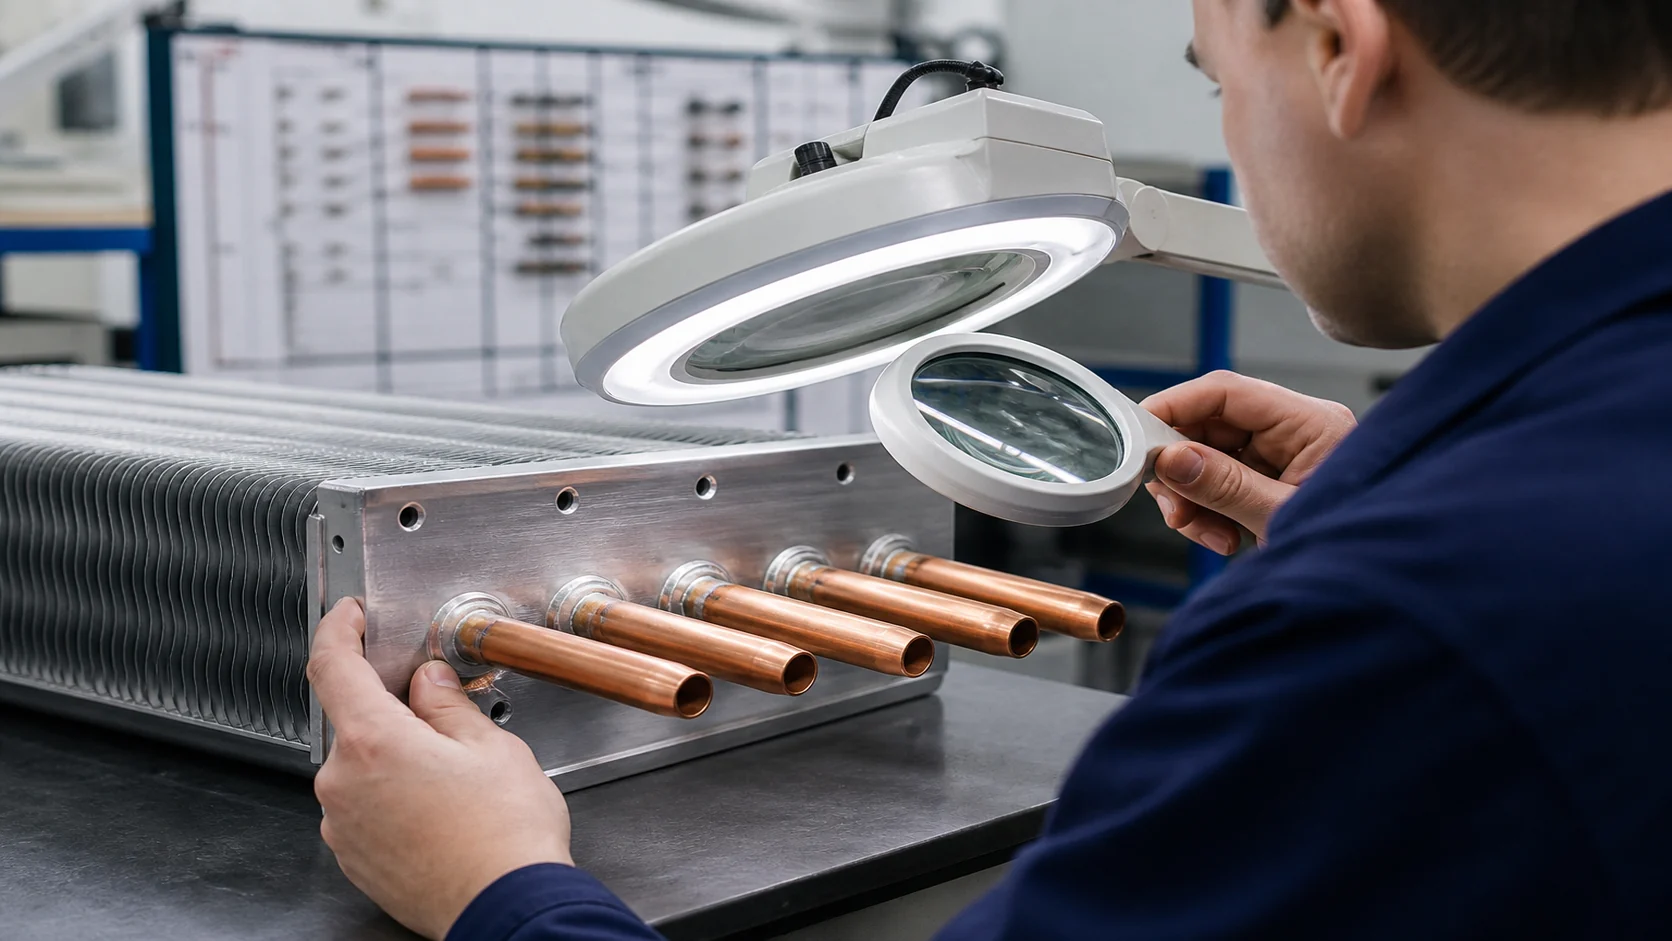
Elija pruebas no destructivas solo cuando respondan a un riesgo definido. La radiografía, la inspección ultrasonica, el penetrante, las partículas magnéticas, la corrientes de Eddy u otro método pueden ser apropiados en algunos diseños y no en otros. El artículo nunca debe dar a entender que cada serpentín necesita todos los métodos. Pida al proveedor que indique por qué el método seleccionado puede detectar el tipo de defecto especificado en el material y la geometría reales.
Lee el registro de fuga y presión como documento límite
El registro de presión o fuga debe identificar qué se probó, no solo si se marcó una casilla. Confirma el dibujo límite, circuitos aislados, tapas y tapones, medio de prueba, secuencia de prueba, identidad del instrumento, estado de calibración, condiciones de inicio y fin, criterio de aceptación, operador, fecha y disposición de cualquier resultado anómalo.
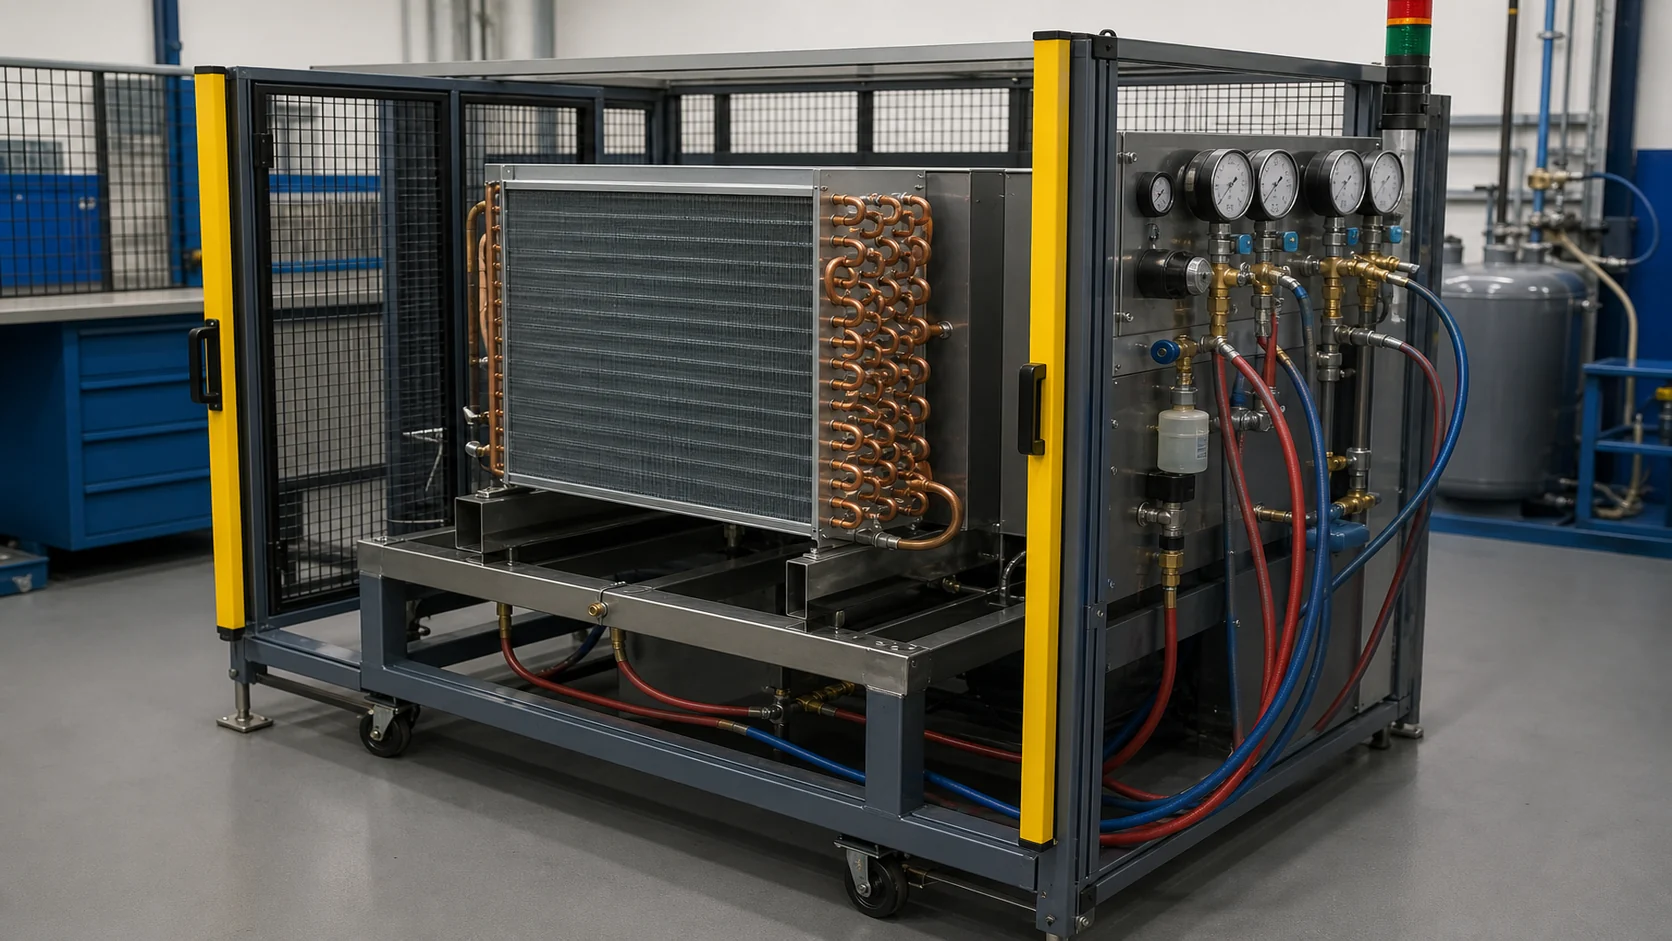
Para un serpentín con varios circuitos, verifica si el registro los cubre todos. Una prueba en un solo circuito no demuestra automáticamente una derivación o accesorio no conectado. Un proveedor puede usar una prueba de fuga separada, prueba de comprobación o prueba de calificación destructiva. Mantén esos propósitos distintos. El documento guía de pruebas de presión de ruptura de serpentines de CO2 da una explicación separada de la prueba de comprobación, trabajo, fuga y evidencia de ruptura para proyectos de CO2 a alta presión.
Requerir trazabilidad que siga a la junta
La trazabilidad debe seguir funcionando después de que un serpentín se mueva desde la fabricación hasta inspección, empaque y registros de servicio. No se requiere un gran sistema de software. Se necesita un identificador estable y una transferencia controlada.
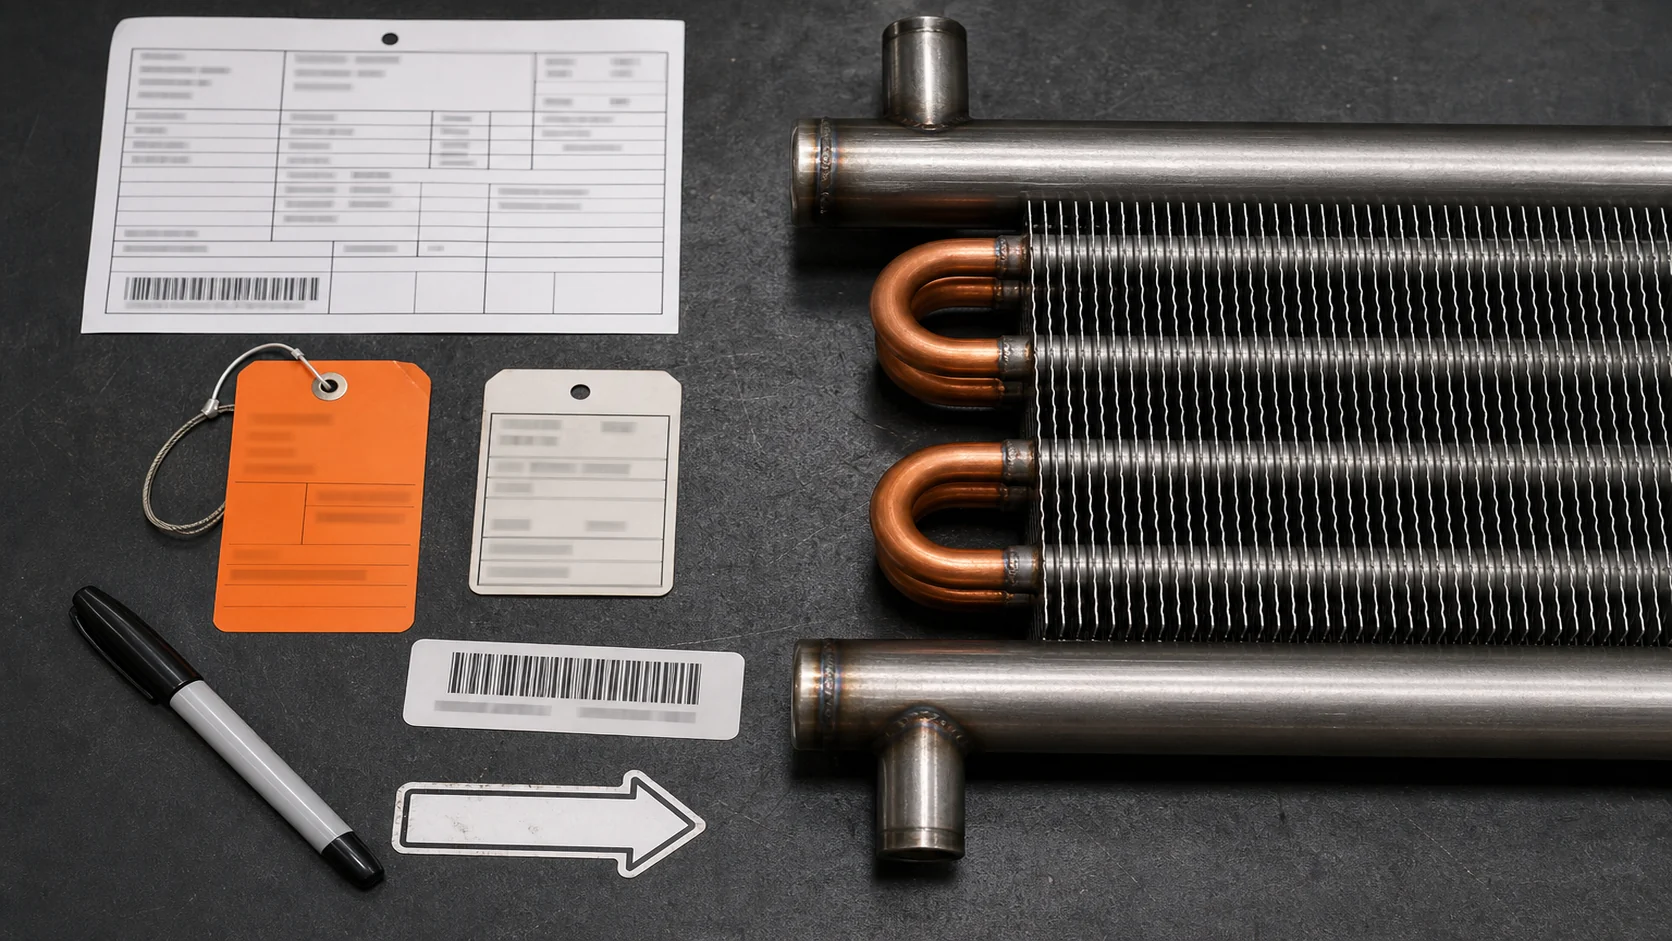
Una cadena de trazabilidad útil conecta:
- número de pieza del serpentín, revisión del dibujo y serial o lote;
- lotes de tubo, encabezado, rellenador y otros materiales de límite de presión;
- revisión del procedimiento de unión y operador o estación;
- mapa de ubicación de la junta o referencia de inspección;
- registros visuales, NDT, fuga, presión y dimensionales;
- decisiones de reparación, desviación, concesión y reinspección;
- liberación final de calidad y registro de envío.
El listado de verificación de RFQ para serpentín de refrigeración personalizado puede ayudar a un comprador a recopilar el dibujo, la muestra, las conexiones, los materiales, la cantidad y las expectativas de inspección antes de la cotización. Añada los campos de trazabilidad al RFQ cuando una junta sea crítica para la seguridad o difícil de inspeccionar después de la instalación.
Controlar reparaciones y desviaciones como nueva evidencia
El rectificado, pulido, recalentamiento, taponado o la adición de relleno pueden cambiar la junta original. Por lo tanto, una reparación debe tener una razón, método aprobado, persona responsable y ruta de reinspección. No borre el fallo inicial del registro. Mantenga el resultado original, identifique la ubicación reparada y vincule la nueva inspección a la misma pieza y revisión.
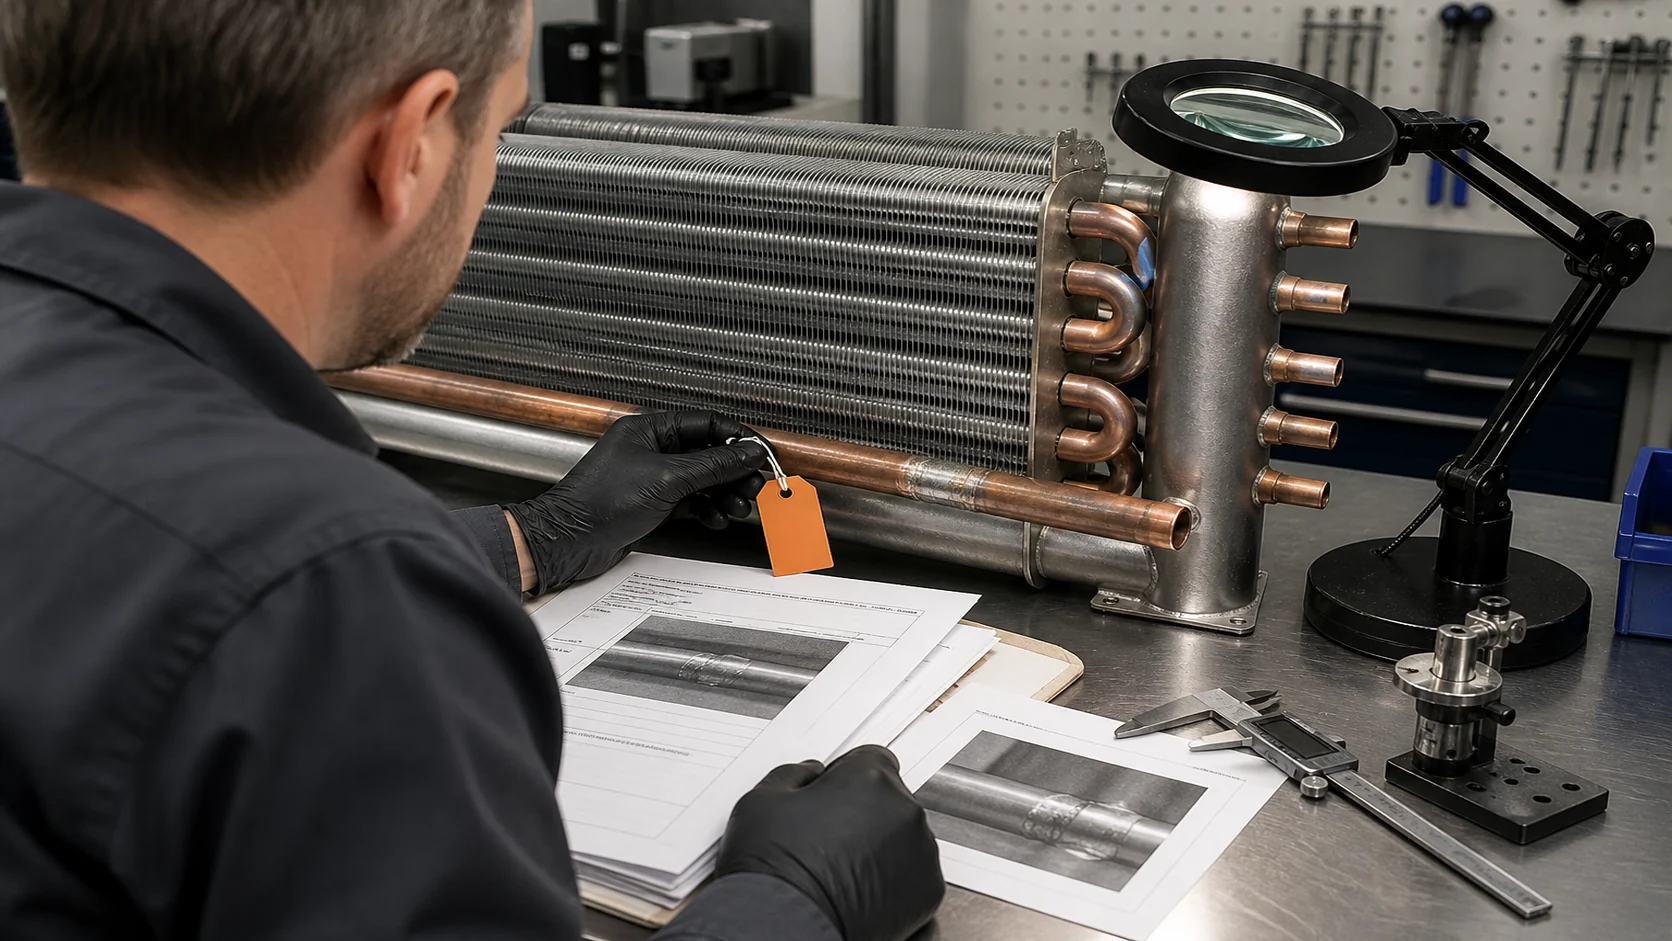
Haz estas preguntas cuando un informe contiene una reparación o una concesión:
- ¿La reparación estaba permitida por el dibujo, procedimiento, código o especificación del cliente?
- ¿La reparación cambió el material, relleno, entrada de calor, geometría de la junta o límite de prueba?
- ¿La zona reparada fue reinspeccionada utilizando un método capaz de detectar el defecto original?
- ¿El serpentín completo fue reevaluada cuando la reparación podría afectar al límite de presión?
- ¿Quién aceptó la desviación, y dónde se almacena la aprobación?
Las reparaciones repetidas en el mismo lugar son una señal de proceso. La respuesta correcta puede ser corrección del dispositivo, revisión de un procedimiento, cambio de material o cambio de diseño. No siempre es otra pasada cosmética sobre la costura.
Qué debe solicitar un comprador antes de la liberación de la producción
El paquete de liberación final debe permitir a un ingeniero responder qué se construyó, cómo se unió, cómo se inspeccionó y qué queda abierto. Un informe que solo diga “aprobado” deja demasiada decisión a la memoria.
| Elemento de liberación | Contenido mínimo útil | Por qué es importante |
|---|---|---|
| Dibujo y configuración | Número de pieza, revisión, mapa de juntas, definición de circuito o límite | Establece a qué pertenece la evidencia |
| Evidencia de proceso | Revisión del procedimiento de unión, material y relleno, operador o estación, variables controladas | Muestra cómo se realizó la junta |
| Evidencia de inspección | Registros visuales, dimensionales, NDT, fuga o presión según sea necesario | Conecta la decisión de aceptación con un método |
| Registro de desviación y reparación | Resultado original, método de reparación, nueva inspección, aprobación | Previene que retrabajo oculto se convierta en una asunción de envío |
| Liberación final | Revisor nombrado, fecha, elementos abiertos, estado de embalaje y envío | Muestra quién aceptó la configuración y qué sale de la fábrica |
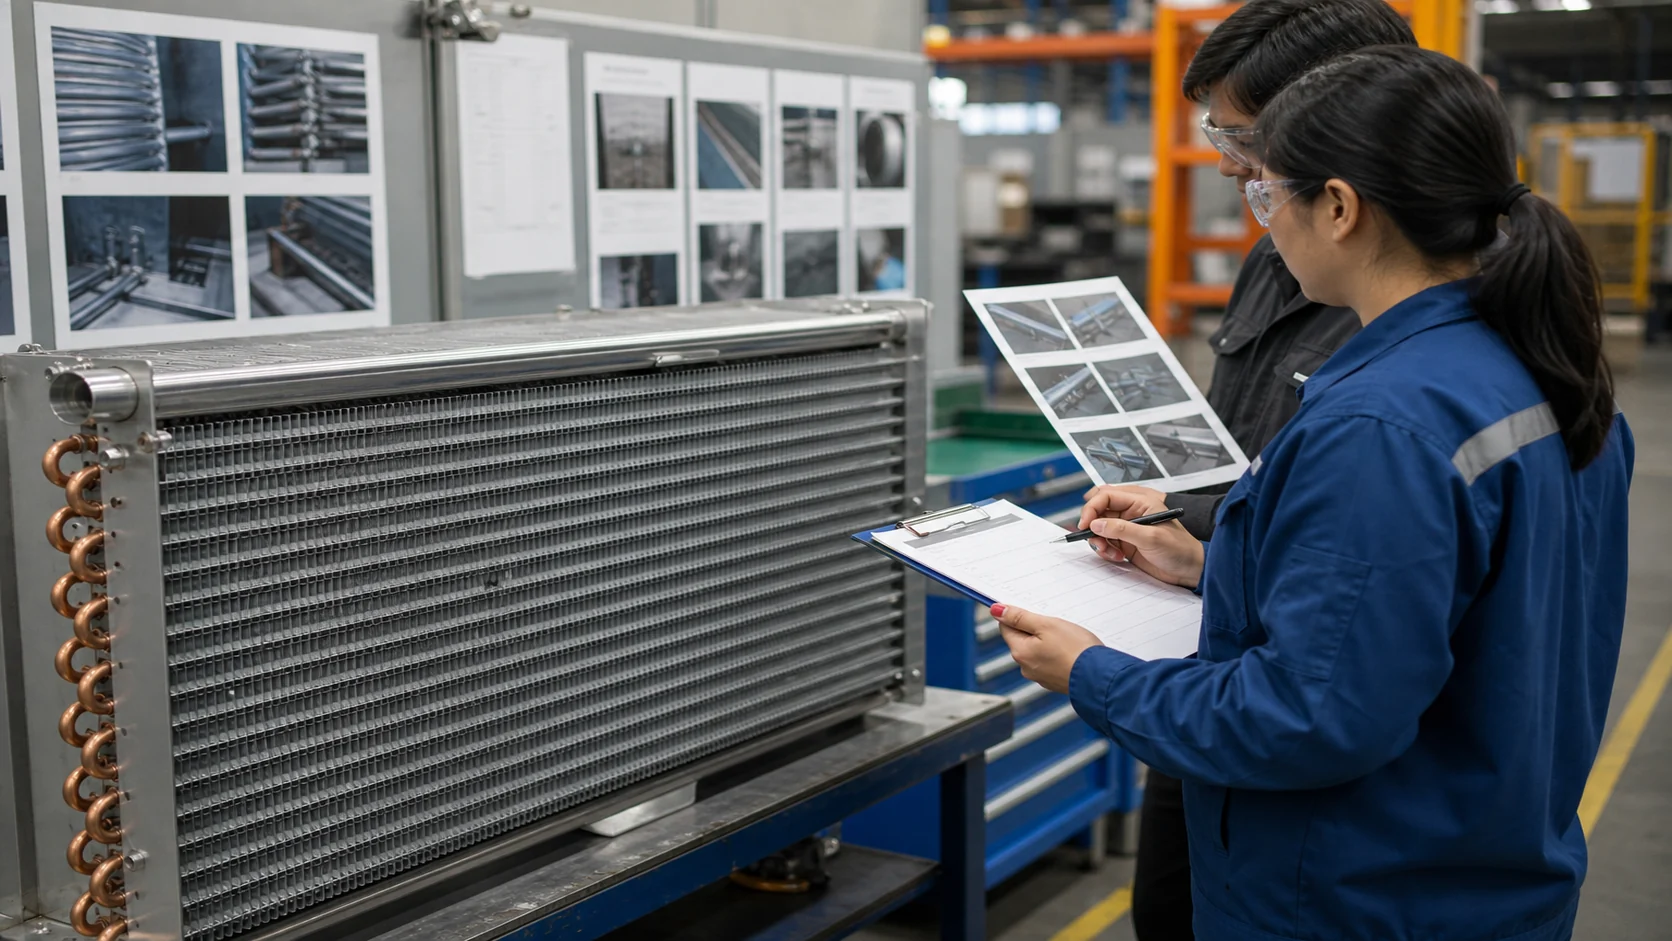
Si el proyecto implica un límite de presión regulado, pida al ingeniero responsable que identifique el código de gobernanza y la ruta de certificación requerida. Un proveedor puede presentar un informe de prueba o certificado de material sin estar autorizado para realizar una reclamación de conformidad al código para el sistema completo. Mantenga las pruebas del proveedor, la aprobación del cliente y la certificación final del sistema como decisiones separadas.
Construya la RFQ alrededor del riesgo conjunto
Envíe más que una palabra clave como “serpentín soldada”. Adjunte el dibujo o fotos de muestra, fluidos, condiciones de operación y diseño, requisitos de presión o prueba, restricciones de material, distribución de conexiones, ubicaciones de juntas, entorno, plan de inspección, escalera de cantidades, embalaje, destino y fechas solicitadas. Si el diseño no está fijado, identifique qué opciones están abiertas a la propuesta del proveedor.
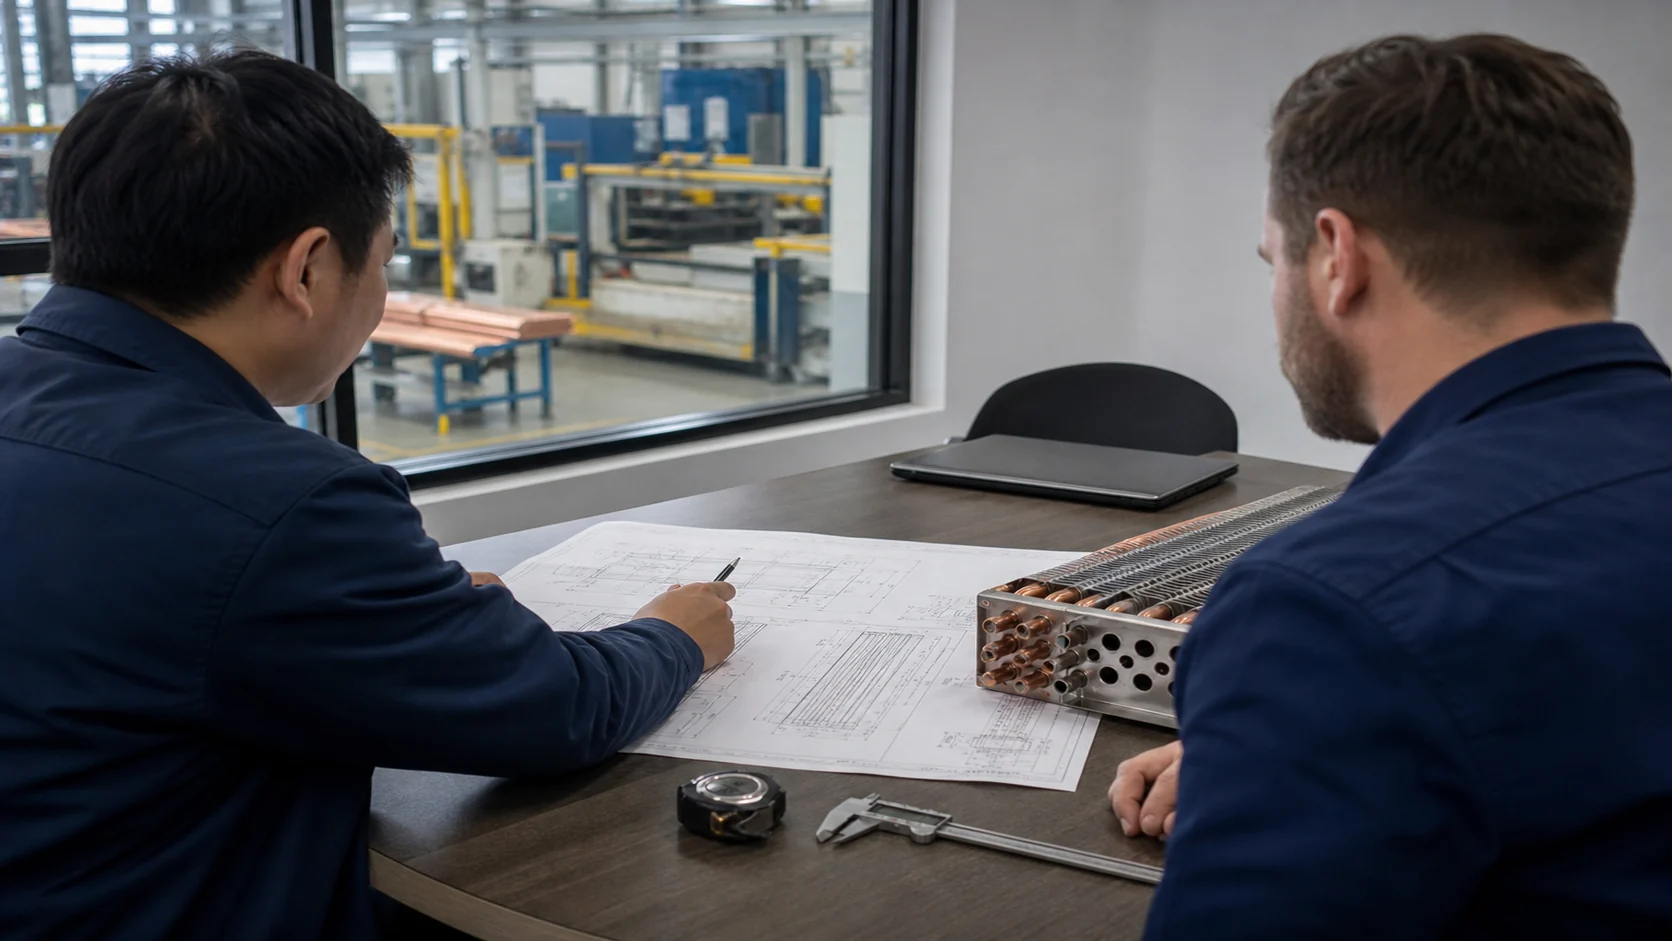
Para un ensamblaje nuevo o revisado, pida al proveedor que devuelva un registro de suposiciones, una ruta de unión propuesta, un mapa de juntas e inspección, un plan de muestra y una lista de preguntas abiertas. La página de ingeniería térmica y CFD de Domi es un punto de partida relevante cuando se necesita revisión técnica del dibujo. El enlace a la página del laboratorio de pruebas es el destino de consulta más adecuado cuando el proyecto necesita una conversación definida de inspección o validación.
Preguntas frecuentes
¿Qué métodos de inspección se utilizan para verificar la calidad de la soldadura del serpentín de refrigeración?
Comience con la inspección visual y dimensional, luego agregue pruebas de superficie, volumétricas, de fugas o de presión cuando el riesgo de junta y los requisitos aplicables lo justifiquen. El proveedor debe indicar el método, la cobertura, la regla de aceptación, el examinador u operador y registrar. Un método de prueba solo es útil cuando puede detectar el tipo de defecto que importa en el material y la geometría reales.
¿Cómo verifica la resistencia a la fuga y a la presión en una unión enrollada?
Defina primero el límite de prueba completo, incluidos circuitos, encabezados, tapas, tapas de cierre y accesorios. Luego registre el medio especificado, las condiciones de prueba, la identidad del instrumento, el periodo de retención u observación, el criterio de aceptación y el resultado. No trate un único circuito o una única junta como prueba de un límite no probado.
¿Qué trazabilidad debe proporcionar un proveedor de serpentines?
El registro debe vincular la pieza y la revisión del dibujo con los lotes de material, procedimiento de unión, operador o estación, ubicación de la junta, resultados de inspección, historial de reparaciones y liberación final. El formato puede ser un viajero, un registro digital o un informe controlado. Lo importante es que otro revisor pueda seguir la cadena sin adivinar.
¿Cómo debe un proveedor controlar una soldadura o una unión con soldadura fuerte reparada?
Mantenga la no conformidad original, identifique el método de reparación y la aprobación responsable, y repita la inspección que aborda el riesgo original. Si la reparación cambia el límite de presión o el procedimiento, revise si toda el serpentín necesita otra prueba de fuga o de presión. Una junta reparada nunca debe desaparecer en una nueva fotografía que parezca limpia.
¿Qué evidencia demuestra la calidad de la junta sin exceder las afirmaciones de cumplimiento?
Solicite el dibujo aprobado y la referencia del procedimiento, información de material y relleno, informes de inspección, registros de prueba, calibración o referencias de instrumentos, identificadores de trazabilidad, registros de reparación o desvío y la firma de liberación final. Pida al proveedor que indique el código exacto o la especificación del cliente utilizada. No acepte una afirmación de certificación general cuando el alcance no esté claro.
¿Cuándo puede liberarse para producción un serpentín soldado o unido mediante soldadura fuerte?
La liberación sigue a la finalización de las verificaciones requeridas de configuración, proceso, inspección, prueba y documentación. La autoridad responsable de calidad o ingeniería debe cerrar las desviaciones abiertas y confirmar que la pieza enviada coincide con la revisión probada. La liberación de producción es una decisión controlada, no una opinión visual sobre una costura.
Convierta la evidencia de soldadura en una decisión de aprobación
La revisión de calidad de soldadura de serpentines de refrigeración más útil es lo suficientemente corta para usar en el mostrador de cotizaciones y lo suficientemente detallada para sobrevivir a un cambio de diseño. Defina el límite de presión, seleccione el proceso de unión desde el diseño, califique y controle el proceso, inspeccione los lugares correctos, preserve la trazabilidad y cierre reparaciones antes de la liberación. Cuando envíe un dibujo o una muestra a un proveedor, pida el mapa de juntas propuesto y el paquete de evidencia junto con la cotización. Eso convierte una solicitud de calidad vaga en una decisión de ingeniería.