Die Schweißqualität von Kühlschlangen ist das Ergebnis eines kontrollierten Verbindungsdesigns, eines qualifizierten Fügeverfahrens, eines geeigneten Prüfplans, eines Nachweises von Dichtheit oder Druck, wo erforderlich, und der Rückverfolgbarkeit vom Material bis zur Freigabe der Produktion. Ein glatt aussehender Schweißwulst allein beweist nicht, dass ein Sammler, Rücklaufbogen, Akkumulator, Endkappe oder Serviceanschluss im freigegebenen Betriebsbereich dauerhaft zuverlässig bleibt. Die Zeichnung, Kundenspezifikation und der geltende Code müssen die Annahmekriterien definieren.
Dieser Leitfaden richtet sich an Ingenieure von Erstausrüstern, Einkaufsleiter, Händler und Qualitätsteams, die die Fügeverfahren eines Kühlschlangenlieferanten überprüfen müssen. Er trennt Entscheidungen zu Schweißen und Löten, Passgenauigkeitskontrollen, Prüfmethoden, Reparaturnachweise und die Informationen, die vor der Freigabe einer Komponente benötigt werden. Er legt keine universelle Schweißgröße, keinen Druck, keine Legierung oder Prüffrequenz fest. Diese Werte gehören zum freigegebenen Design und den geltenden Anforderungen.
Was gute Schweißqualität bei Kühlschlangen bedeutet
Eine gute Verbindung beantwortet vier Fragen gleichzeitig:
- Wurde die Verbindung gemäß der richtigen Zeichnungsrevision und dem Fügeverfahren hergestellt?
- Erfüllt die Verbindung die angegebenen visuellen, dimensionalen, Oberflächen- oder volumetrischen Annahmekriterien?
- Besteht die abgeschlossene Druckgrenze die erforderliche Dichtheits- oder Druckprüfung ohne unerklärte Abweichung?
- Kann der Lieferant das Ergebnis mit der Materialcharge, dem Bediener oder der Station, dem Prüfprotokoll und der endgültigen Freigabeentscheidung verknüpfen?
Die Antwort variiert je nach Aufbau der Kühlschlange. Ein Edelstahl-Sammler kann eine qualifizierte Schweißverbindung verwenden. Eine Kupferrohrverbindung kann gelötet werden. Eine kleine Aluminium-Baugruppe kann ein kontrolliertes Löt- oder Schweißverfahren verwenden, das empfindlich auf Oxid, Wärmeeintrag und Verformung reagiert. Jede Verbindung als identische Schweißnaht zu behandeln, führt zu einem schwachen Prüfplan.
Der ASME BPVC Katalog listet Abschnitt IX für Qualifikationen beim Schweißen, Löten und Verschmelzen auf. AWS B2.1/B2.1M:2026 behandelt die Qualifikation von Schweißverfahren, Schweißern und Bedienern, einschließlich Grundwerkstoffen, Zusatzwerkstoffen, Variablen und Prüfungen. Diese Referenzen ersetzen nicht den Code oder die Kundenspezifikation, die für eine bestimmte Kühlschlange ausgewählt wurden. Sie zeigen, warum ein Käufer die zugrunde liegende Basis anfordern sollte, anstatt das Wort “zertifiziert” ohne Umfang zu akzeptieren.
Welche Kühlschlangenverbindungen eine Qualitätsprüfung benötigen
Beginnen Sie mit der Druckgrenze und beziehen Sie dann Verbindungen ein, die Vibrationen oder thermische Bewegungen in diese Grenze übertragen können. Markieren Sie jede Position auf der neuesten Zeichnung, bevor Sie einen Lieferantenbericht anfordern.
| Verbindung oder Bereich | Typisches Risiko | Prüffrage | Nützlicher Nachweis |
|---|---|---|---|
| Sammler zu Rohr | Mangelnde Verschmelzung, unvollständige Durchdringung, lokale Verformung | Ist die Verbindungsgeometrie mit dem freigegebenen Verfahren kompatibel? | Montageprotokoll, Sichtprüfung, Verfahrensreferenz |
| Rücklaufbogen oder U-Bogen | Riss, Wanddünnung, Fehlstellung, Eigenspannung | Wurde der Bogen geformt und verbunden, ohne das Rohr zu überbeanspruchen? | Maßkontrolle, Verbindungsübersicht, Lecktestergebnis |
| Verteiler, Sammler oder Abzweig | Enge Geometrie und schwieriger Zugang | Kann der gesamte Umfang inspiziert und geprüft werden? | Zeichnungsposition, Prüfverfahren, Druck- oder Leckprotokoll |
| Kappe, Stopfen oder Serviceanschluss | Versteckter Leckpfad oder schlechte Nacharbeit | Ist der Abschluss Teil der Prüfgrenze? | Grenzmarkierung, Prüfprotokoll, Abweichungsprotokoll |
| Befestigungswinkel in der Nähe eines Sammlers | Schwingungs- oder Wärmelast, die auf eine Verbindung übertragen wird | Ist die Halterung wie gezeigt positioniert und fertiggestellt? | Vorrichtungskontrolle, Sichtprotokoll, abschließender Maßbericht |
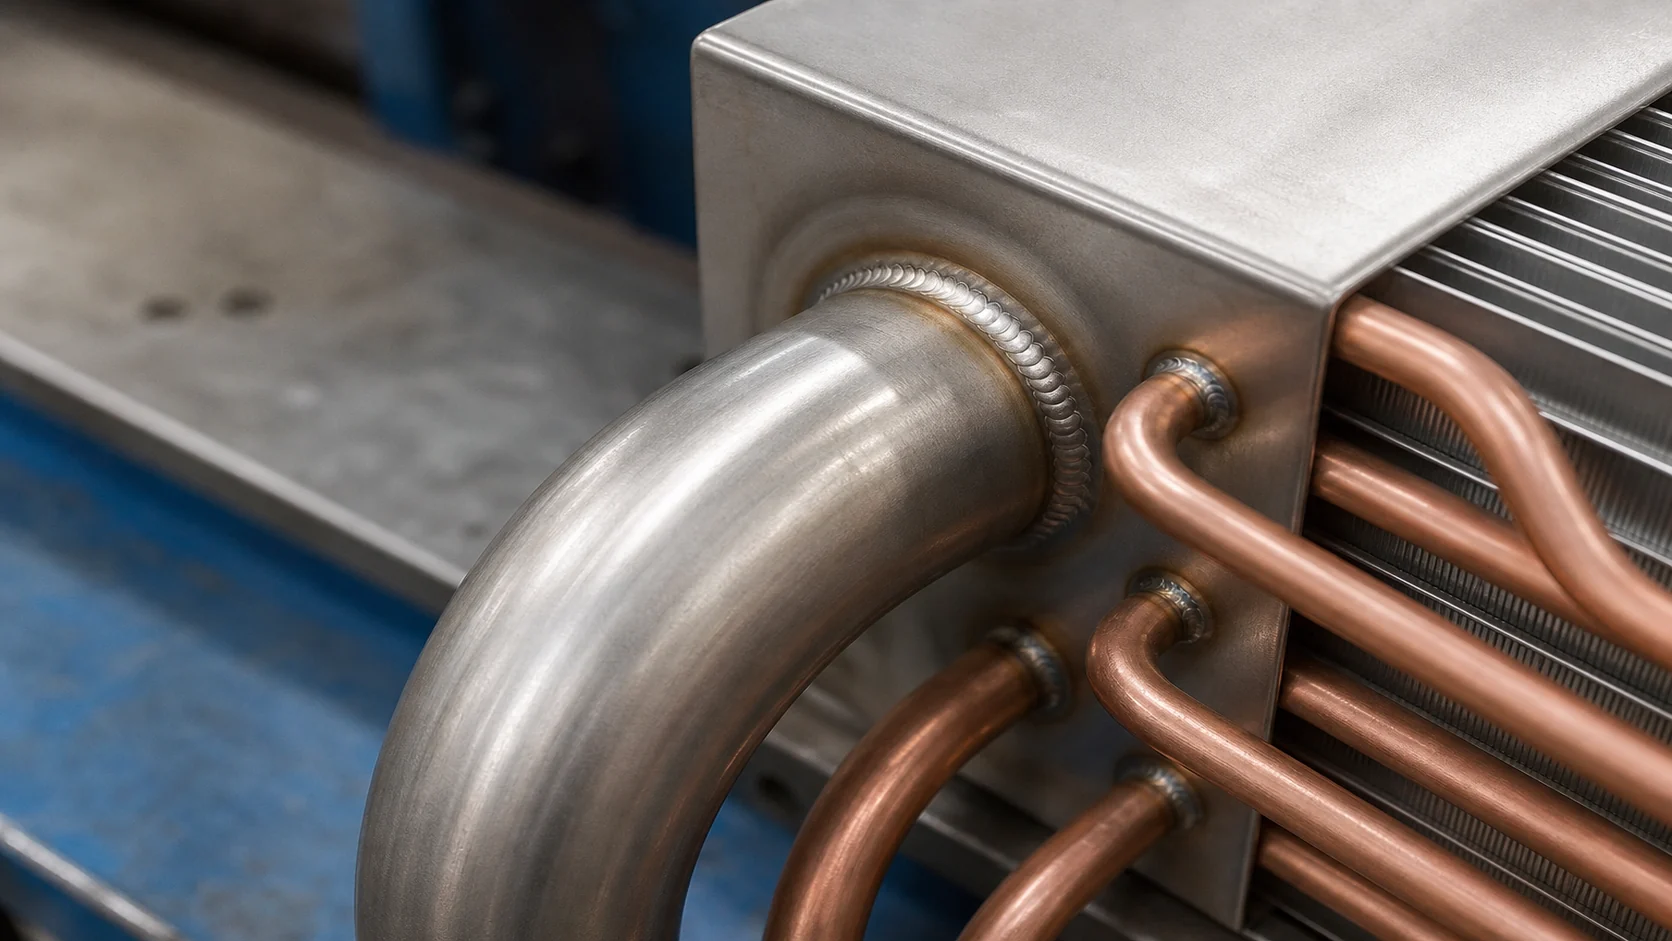
Diese Übersicht verhindert einen häufigen Fehler: Die sichtbarste Verbindung zu prüfen und dabei einen abgedeckten Abzweig, Stopfen oder Zubehöranschluss außerhalb des Nachweisbereichs zu belassen. Der Artikel über Diagnose von Verdampferrohr-Leckagen ist nützlich, wenn das Problem ein Leck im Betrieb ist. Dieser Artikel konzentriert sich darauf, wie ein Lieferant die Verbindung vor dem Versand kontrolliert und nachweist.
Schweißen oder Löten: Entscheidung aus dem Design treffen
Schweißen und Löten sind Fügeverfahren, keine Qualitätsstufen. Die richtige Wahl hängt von Grundmaterialien, Wandstärke, Druck und Temperatur, Betriebsmedium, Zugänglichkeit der Verbindung, Wärmeeintrag, Korrosionsbelastung, Reparaturrichtlinien und den geltenden Konstruktionsregeln ab.
| Entscheidungsfeld | Schmelzschweißung | Gelötete Verbindung | Käuferaktion |
|---|---|---|---|
| Verbindungsmechanismus | Grundmaterial und Zusatzwerkstoff werden durch Schmelzen verbunden | Der Zusatzwerkstoff schmilzt und benetzt die vorbereiteten Oberflächen, ohne die Grundteile auf die gleiche Weise zu schmelzen | Benennen Sie das Verfahren in der Zeichnung oder Spezifikation |
| Häufige Sorge | Wärmeeinflusszone, Durchdringung, Verformung und metallurgische Veränderung | Oberflächenvorbereitung, Verbindungsabstand, Benetzung des Zusatzwerkstoffs, Flussmittel- oder Spülkontrolle | Fragen Sie, welche Prozessvariablen kontrolliert werden |
| Prüfschwerpunkt | Nahtprofil, Verschmelzung, Risse, Einbrandkerben, Porosität und Verfahrensqualifikation | Benetzung, Kontinuität, Verteilung des Zusatzwerkstoffs, Oxidationskontrolle und Dichtheit | Prüfung an den tatsächlichen Ausfallmodus anpassen |
| Reparaturfrage | Kann der Bereich entfernt und nach einem genehmigten Verfahren erneut geschweißt werden? | Kann die Verbindung erneut erhitzt werden, ohne benachbarte Rohre oder Lamellen zu beschädigen? | Eine Reparaturroute ist vor der Produktion erforderlich |
| Freigabe von Nachweisen | WPS oder gleichwertig, Bedienerqualifikation, wo erforderlich, Prüf- und Testprotokoll | Lötverfahren oder Arbeitsanweisung, Bedienerkontrolle, Prüf- und Testprotokoll | Protokollrevision, Bediener oder Station und Abnahmegrundlage |
Der AWS-Standard-Schweißverfahrensspezifikation Ressource erklärt, dass Verfahrensspezifikationen durch Qualifikationsnachweise unterstützt werden und an definierte Materialien, Prozesse und Anwendungscodes gebunden sind. Ein Lieferant muss nicht jedes proprietäre Dokument senden, aber der Käufer sollte wissen, welches genehmigte Verfahren und welche Abnahmeregel die Verbindung regeln.
Kontrolle des Zusammenbaus vor Beginn des Brenners oder Lichtbogens
Die meisten Verbindungsprobleme werden nach dem Erhitzen der Teile teurer. Die Passgenauigkeit ist die letzte kostengünstige Möglichkeit, ein falsches Rohr, einen schlechten Spalt, einen falsch ausgerichteten Sammler, eine verunreinigte Oberfläche oder eine Vorrichtung, die die Baugruppe in Position zwingt, zu erkennen.
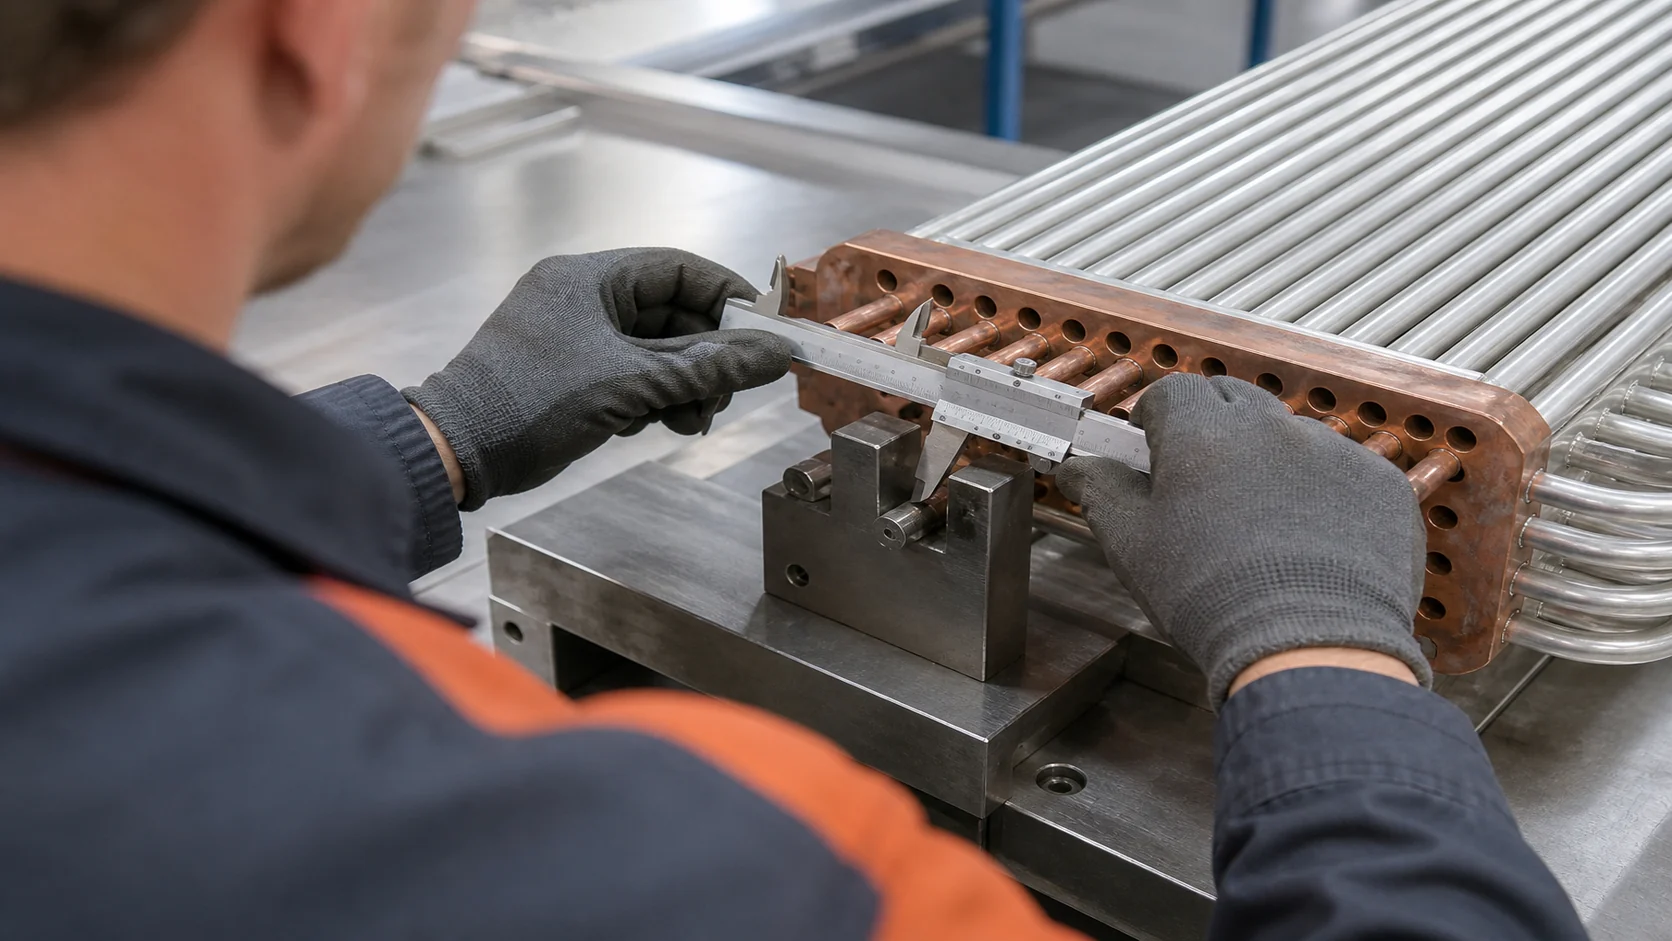
Die Passgenauigkeitsprüfung des Lieferanten sollte Folgendes identifizieren:
- Zeichnungsrevision und Teilenummer;
- Grundmaterial und Dicke oder Rohr-Spezifikation;
- Verbindungsvorbereitung und Ausrichtung;
- Ausrichtung, Wurzelöffnung, Einstecktiefe oder Überlappung, falls zutreffend;
- Sauberkeit und Entfernung von Öl, Oxid, Beschichtung oder Graten;
- Vorrichtungsidentifikation und jede kontrollierte Vorwärm- oder Spülungseinrichtung;
- Bediener- oder Stationsidentifikation;
- Umgang mit einer Verbindung, die außerhalb des genehmigten Bereichs liegt.
Verwandeln Sie den internen Passgenauigkeitswert eines Lieferanten nicht in eine universelle Anforderung. Der Wert muss aus der Zeichnung, dem qualifizierten Verfahren oder der Kundenspezifikation stammen. Wenn der Lieferant ein gleichwertiges Material oder Verbindungsdetail vorschlägt, leiten Sie es vor der Produktion über die technische Prüfung und Revisionskontrolle.
Der OEM-Freigabeprozess für Serienwärmetauscher erklärt, warum eine Änderung der Verbindung eine kontrollierte Produktionsänderung und keine Anpassung auf Werkstattebene sein kann. Eine Änderung des Zusatzwerkstoffs, der Wärmeeinbringung, der Vorrichtung, des Verbindungsdetails oder der Reparaturmethode kann das Nachweispaket ändern, das die Freigabe unterstützt.
Steuern Sie den Verbindungsprozess, nicht nur das Endergebnis
Die Prozesskontrolle beginnt mit einem qualifizierten Verfahren oder einer vom Kunden genehmigten Arbeitsanweisung. Diese sollte die Variablen definieren, die die Verbindungsintegrität beeinflussen können, wie Materialfamilie, Zusatzwerkstoff, Brenner oder Elektrode, Schutz- oder Spülgas, Stromstärke oder Wärmeeintrag, Vorschubgeschwindigkeit, Position, Vorwärmung, Zwischenlagentemperatur, Reinigung und Reihenfolge. Die genauen Variablen hängen vom Prozess und dem Regelwerk ab.
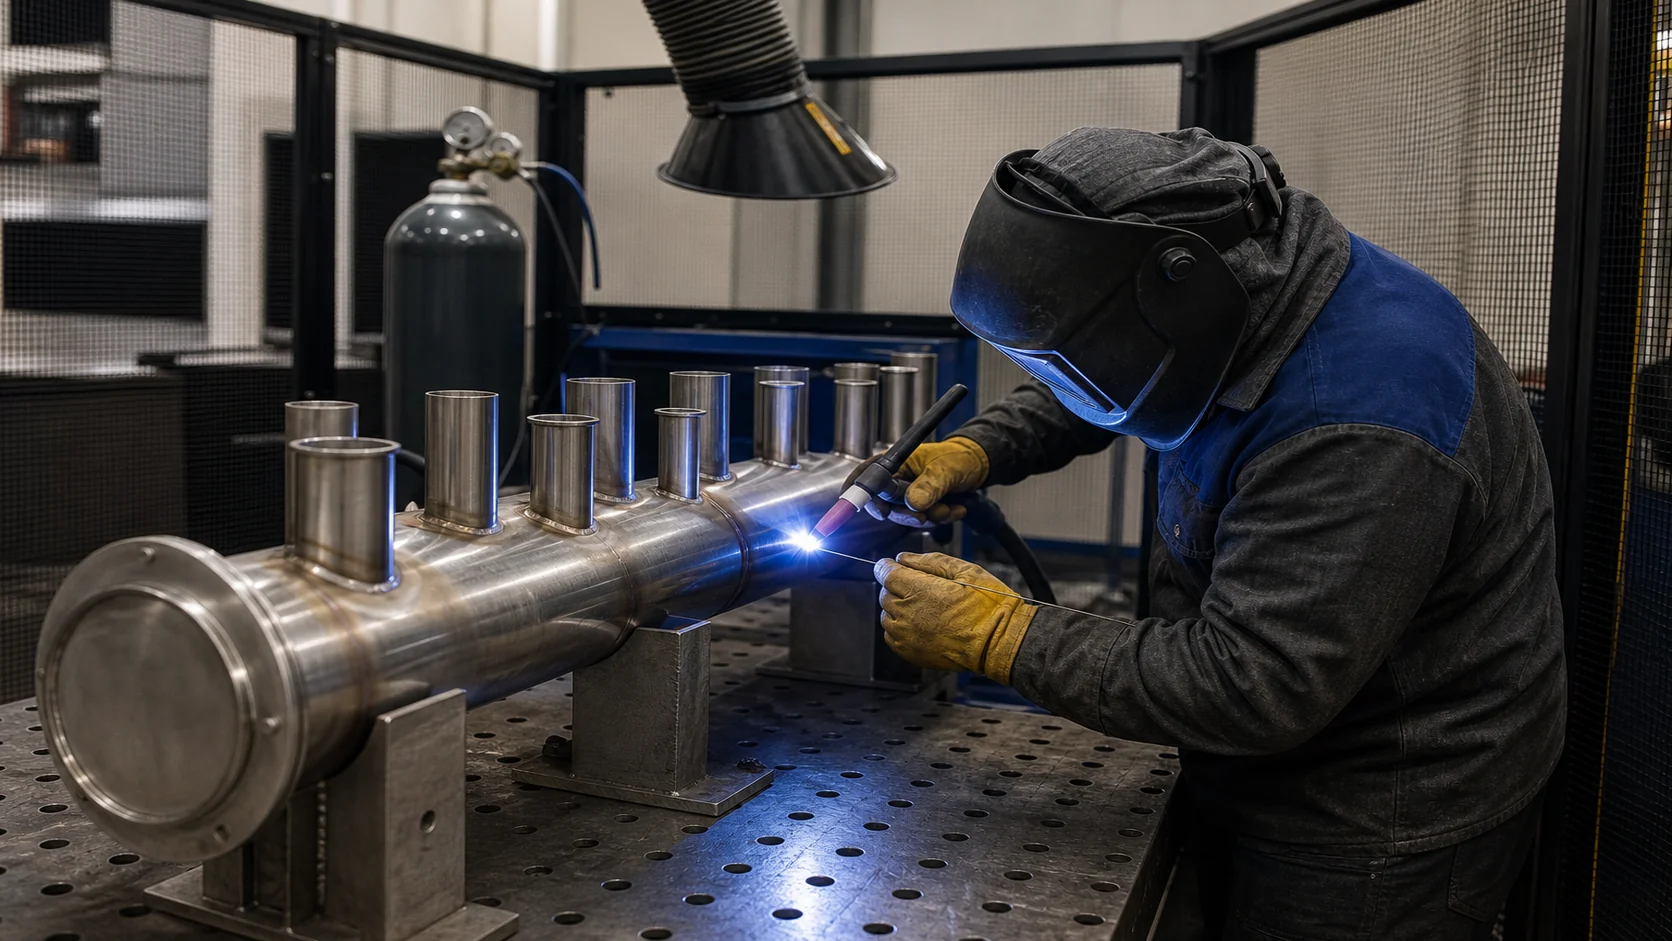
Für gelötete Verbindungen fügen Sie die Oberflächenvorbereitung, Fugenmaß, Zusatzwerkstoffplatzierung, Erwärmungsmuster, Flussmittel- oder Spülsteuerung und Nachreinigung nach dem Löten hinzu, wo zutreffend. Bei geschweißten Sammlern achten Sie auf Zugänglichkeit, Durchdringung, Verzug, Kraterbehandlung und wärmebeeinflusste Bereiche in der Nähe dünner Rohrwände. Halten Sie den Arbeitsbereich so sauber, dass die Verbindung nicht Öl, Zunder, Flussmittel oder Schleifreste verbirgt.
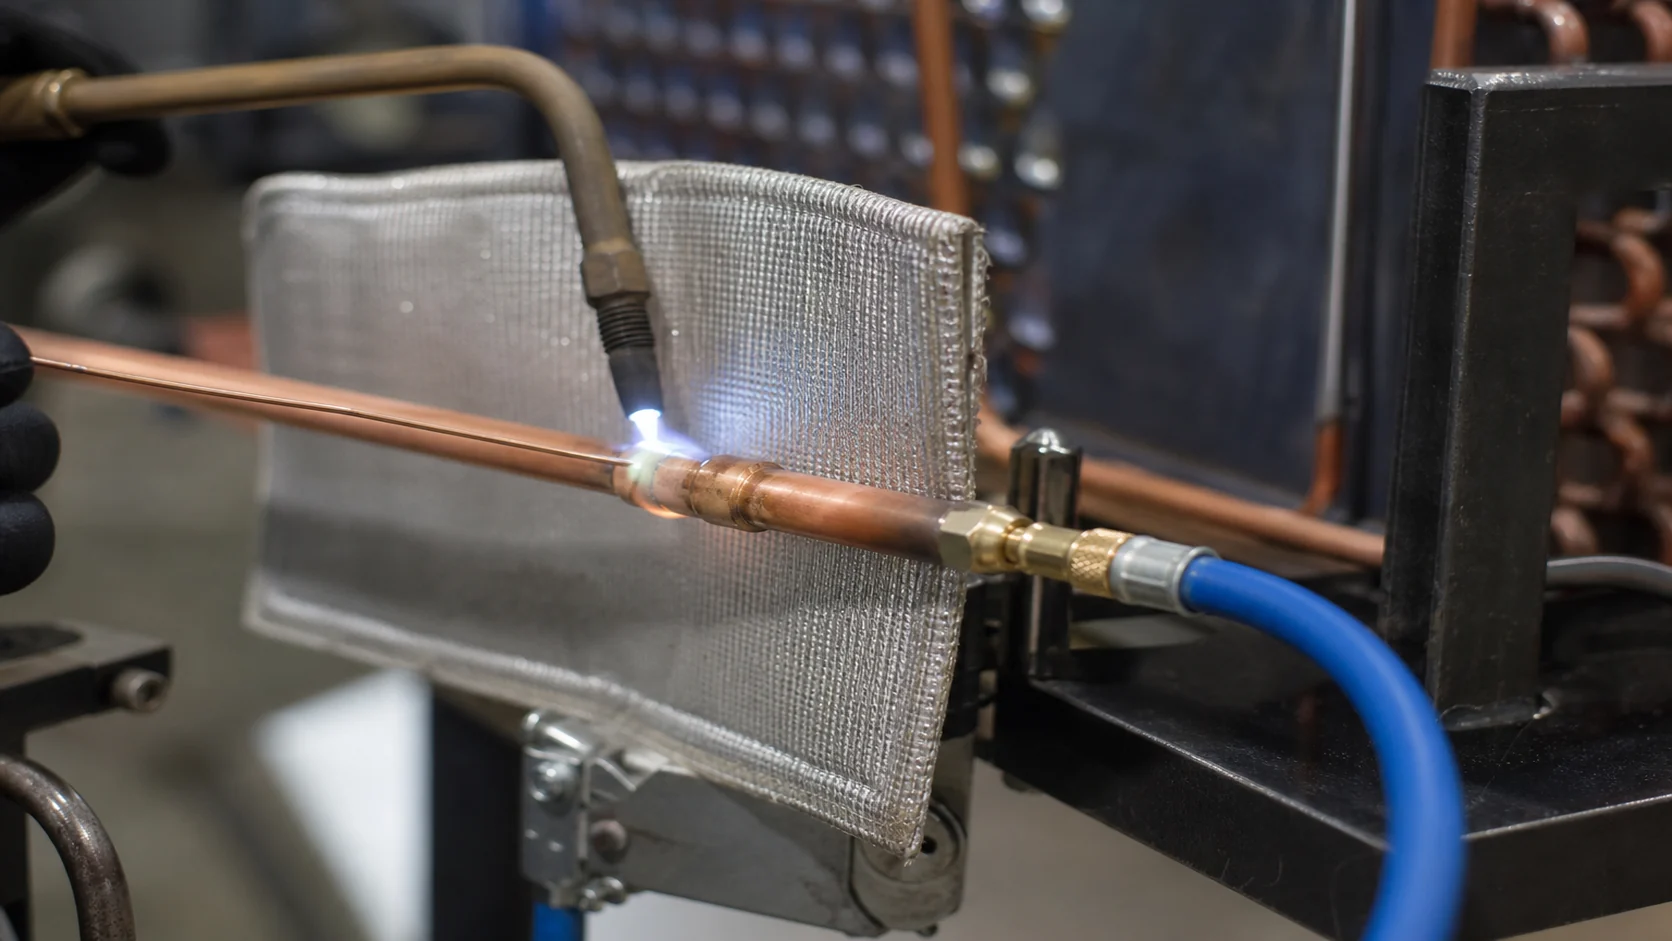
Der Seite für AWS-Normen und Standards weist darauf hin, dass Schweißanforderungen für definierte Anwendungen entwickelt werden und dass ein kompetenter Ingenieur Probleme außerhalb des Geltungsbereichs einer Norm behandeln sollte. Das ist eine nützliche Beschaffungsregel: Fordern Sie das zutreffende Dokument und den Geltungsbereich an, nicht eine allgemeine Aussage, dass die Fabrik Schweißnormen einhält.
Verwenden Sie eine Inspektionsleiter, die dem Risiko entspricht
Keine einzelne Inspektionsmethode beweist jeden Aspekt einer Verbindung. Ein praxisnaher Plan bewegt sich von kostengünstigen Kontrollen zu gezielten Prüfungen, wobei die Abnahmekriterien vor der Auswertung der Ergebnisse festgelegt werden.
| Inspektionsstufe | Was sie zeigen kann | Was sie allein nicht beweisen kann | Angeforderter Nachweis |
|---|---|---|---|
| Visuell und maßlich | Nahtprofil, Ausrichtung, Durchbrand, Einbrandkerbe, Oberflächenschäden, Lage und Endgeometrie | Interne Unregelmäßigkeiten oder Langzeitverhalten im Betrieb | Unterschriebene Checkliste, Fotos, Zeichnungsstand |
| Oberflächenprüfung | Oberflächennahe Anzeigen, sofern die Methode für Material und Oberfläche geeignet ist | Fehler unterhalb der geprüften Oberfläche oder eine vollständige Druckbegrenzung | Methode, Bereich, Prüfer, Ergebnis, Abnahmeregel |
| Volumenprüfung | Ausgewählte interne Anzeigen, wenn Methode, Dicke, Zugang und Material dies unterstützen | Dichtheit jeder Leitung oder thermische Leistung | Technik, Abdeckung, Kalibrierung, Bilder oder Bericht |
| Leck- oder Druckprüfung | Grenzintegrität unter den angegebenen Prüfaufbau- und Bedingungen | Schweißverfahrensqualifikation oder Ermüdungslebensdauer außerhalb der Prüfung | Prüfgrenze, Medium, Druck oder Grenze, Haltezeit, Instrument, Ergebnis |
| Sauberkeit und Funktionsprüfung | Rückstände, Blockaden, Verbindungszustand und Montagebereitschaft | Strukturelle Abnahme der Verbindung | Reinigungsprotokoll, Endkontrolle, Freigabebestätigung |
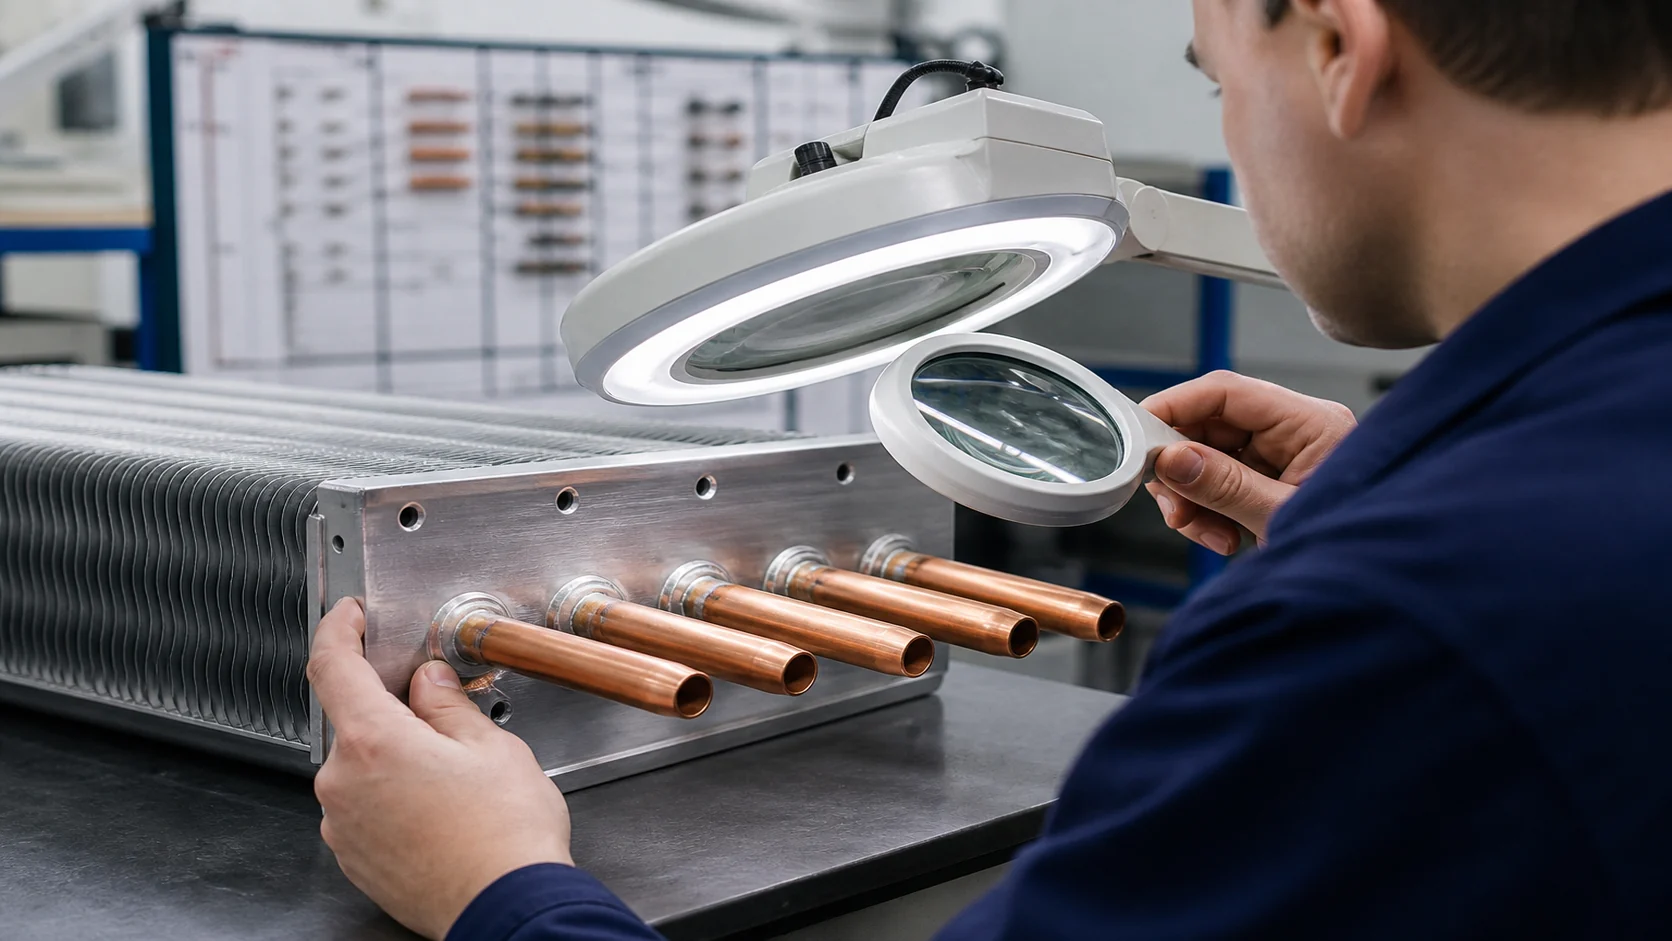
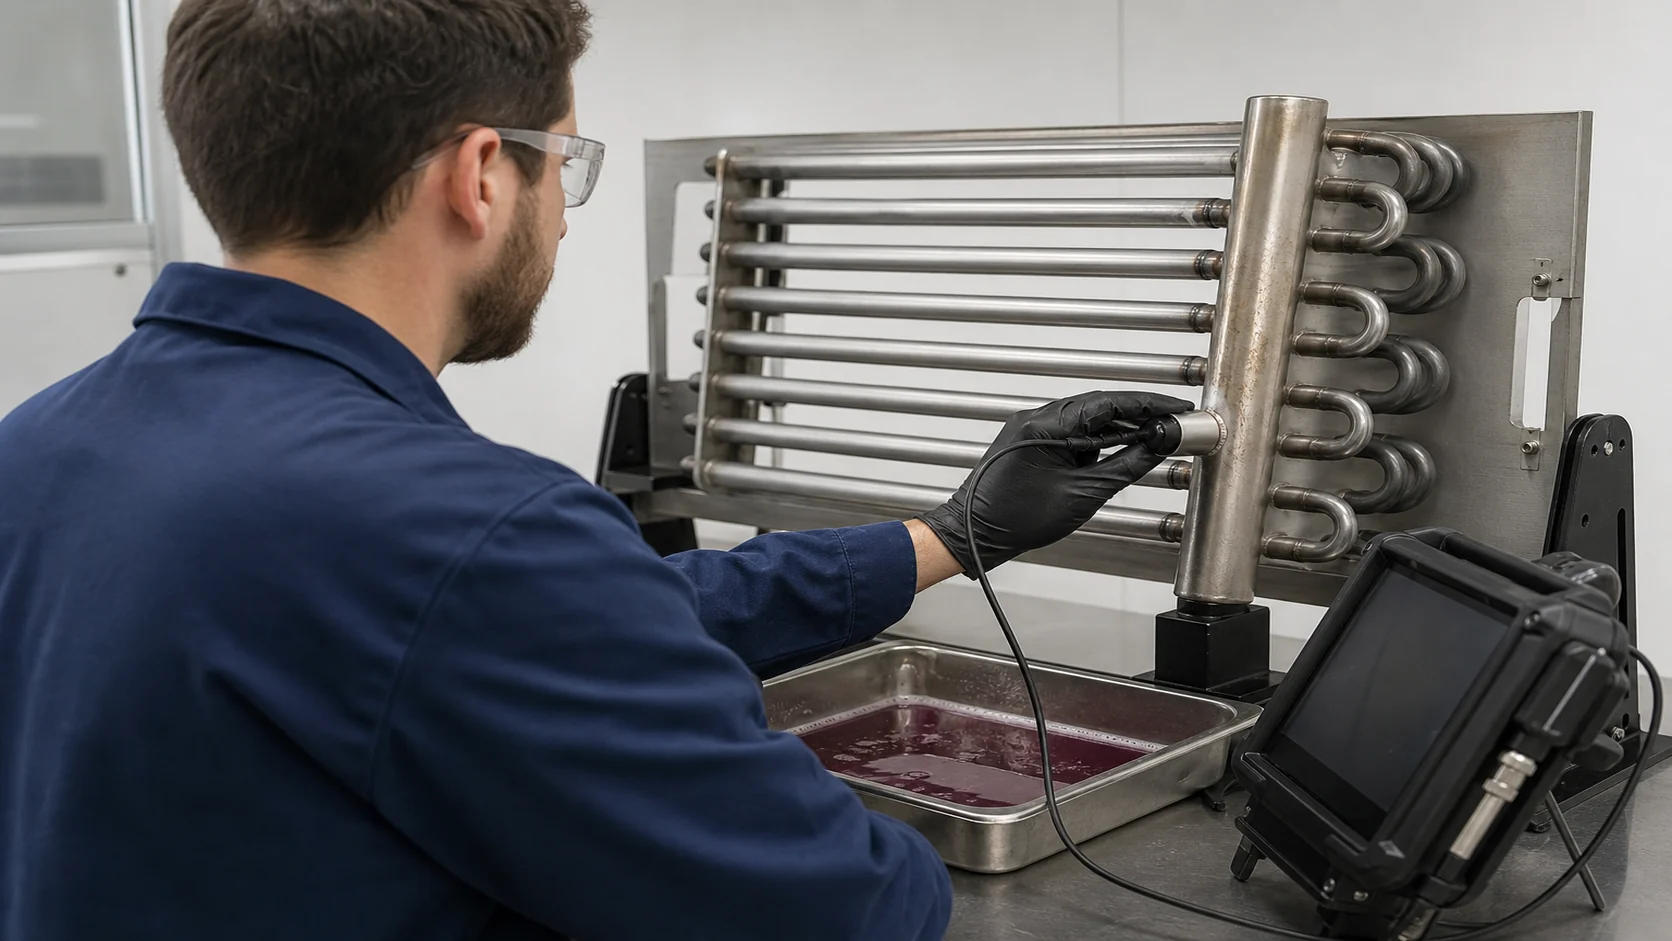
Wählen Sie zerstörungsfreie Prüfungen nur, wenn sie ein definiertes Risiko beantworten. Röntgenprüfung, Ultraschallprüfung, Farbeindringprüfung, Magnetpulverprüfung, Wirbelstromprüfung oder eine andere Methode kann in einigen Konstruktionen geeignet und in anderen ungeeignet sein. Der Artikel sollte niemals implizieren, dass jede Spule jede Methode benötigt. Bitten Sie den Lieferanten anzugeben, warum die gewählte Methode den angegebenen Fehler in dem tatsächlichen Material und der Geometrie erkennen kann.
Lesen Sie das Leck- und Druckprotokoll als Grenzdokument
Das Druck- oder Leckprotokoll sollte angeben, was geprüft wurde, nicht nur, ob ein Feld abgehakt wurde. Bestätigen Sie die Grenzziehung, isolierte Kreise, Kappen und Stopfen, Prüfmedium, Prüfablauf, Instrumentenidentität, Kalibrierungsstatus, Anfangs- und Endbedingungen, Abnahmekriterium, Bediener, Datum und die Behandlung eines abweichenden Ergebnisses.
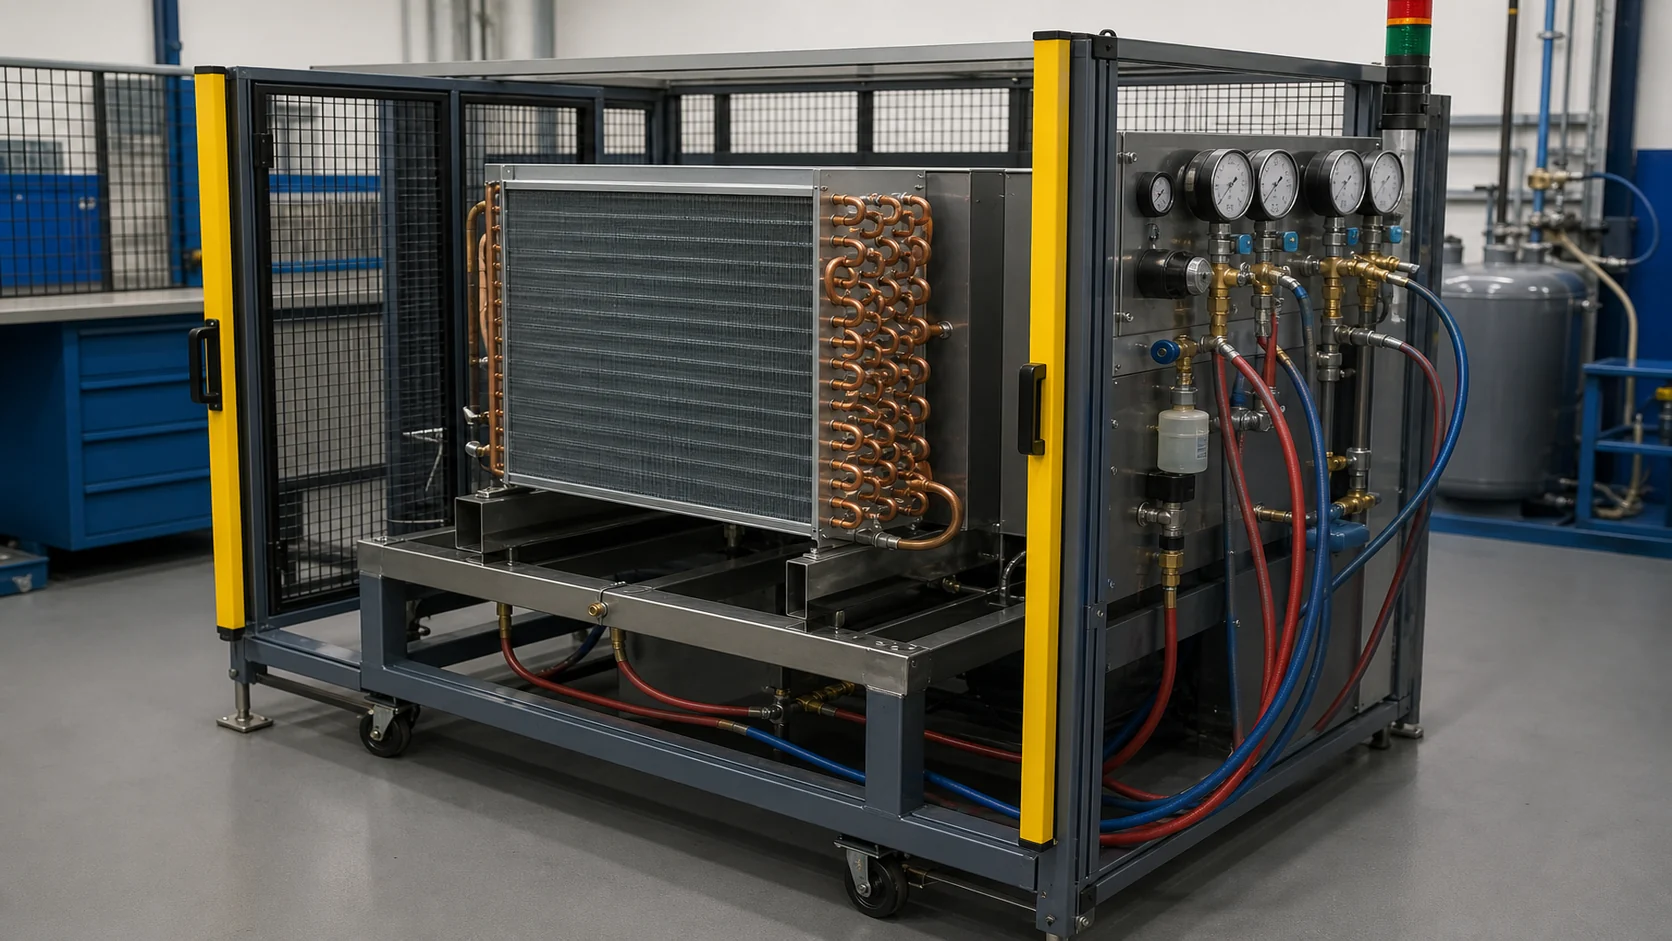
Bei einer Spule mit mehreren Kreisen prüfen Sie, ob das Protokoll alle abdeckt. Ein Test an einem Kreis beweist nicht automatisch einen nicht angeschlossenen Zweig oder ein Zubehörteil. Ein Lieferant kann eine separate Leckprüfung, Druckprüfung oder zerstörende Qualifikationsprüfung verwenden. Halten Sie diese Zwecke getrennt. Leitfaden zur CO2-Spulenberstdruckprüfung liefert eine separate Erklärung zu Nachweis, Betriebs-, Leck- und Berstnachweis für Hochdruck-CO2-Projekte.
Verlangen Sie Rückverfolgbarkeit, die der Verbindung folgt
Die Rückverfolgbarkeit muss auch nach dem Transport der Spule von der Fertigung zur Inspektion, Verpackung und zu den Serviceunterlagen funktionieren. Es ist kein großes Softwaresystem erforderlich. Es braucht eine stabile Kennung und eine kontrollierte Übergabe.
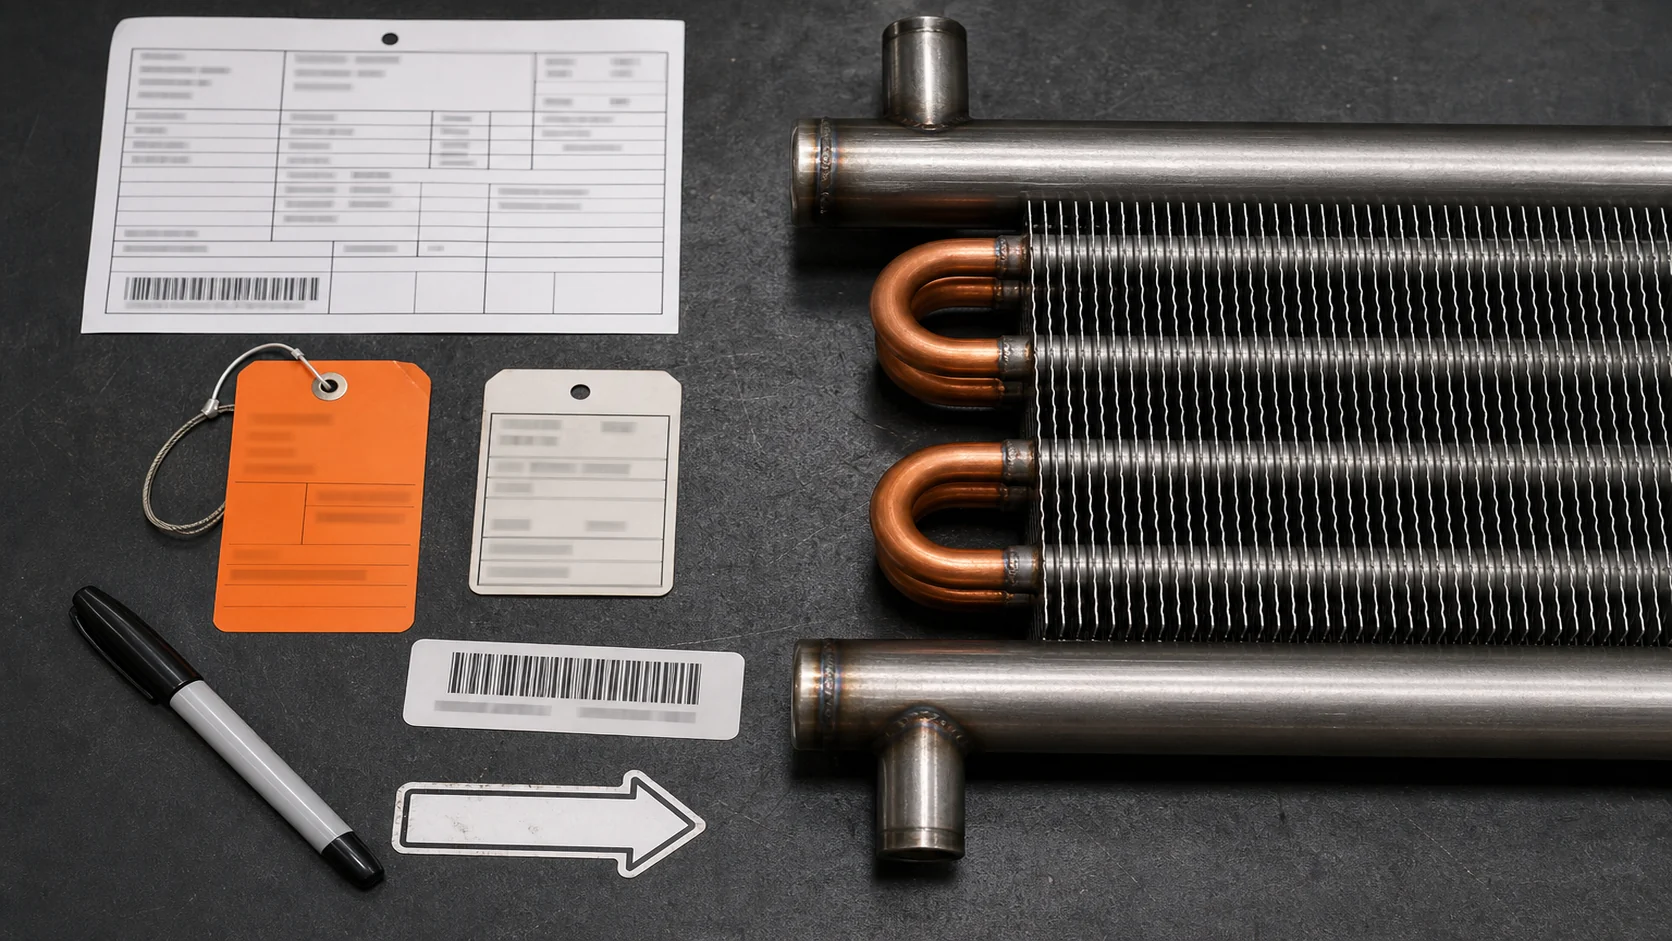
Eine nützliche Rückverfolgungskette verbindet:
- Wickelteilnummer, Zeichnungsrevision und Serien- oder Chargennummer;
- Rohre, Sammler, Füller und andere drucktragende Materialchargen;
- Verbindungsverfahrensrevision und Bediener oder Station;
- Verbindungsortkarte oder Prüfungsreferenz;
- Sicht-, ZfP-, Leck-, Druck- und Maßprotokolle;
- Entscheidungen zu Reparatur, Abweichung, Sonderfreigabe und Nachprüfung;
- Endgültige Qualitätsfreigabe und Versandprotokoll.
Der Checkliste für individuelle Kältewendel-Anfrage (RFQ) kann einem Käufer helfen, die Zeichnung, das Muster, die Anschlüsse, Materialien, Menge und Prüferwartungen vor dem Angebot einzuholen. Fügen Sie die Rückverfolgbarkeitsfelder zur Anfrage hinzu, wenn eine Verbindung sicherheitskritisch oder nach der Installation schwer zu prüfen ist.
Steuern Sie Reparaturen und Abweichungen als neue Nachweise
Schleifen, Polieren, Wiedererhitzen, Verschließen oder das Hinzufügen von Füllmaterial kann die ursprüngliche Verbindung verändern. Eine Reparatur sollte daher einen Grund, eine genehmigte Methode, eine verantwortliche Person und einen Nachprüfungsweg haben. Löschen Sie das ursprüngliche Versagen nicht aus dem Protokoll. Bewahren Sie das ursprüngliche Ergebnis auf, kennzeichnen Sie die reparierte Stelle und verknüpfen Sie die neue Prüfung mit demselben Teil und der Revision.
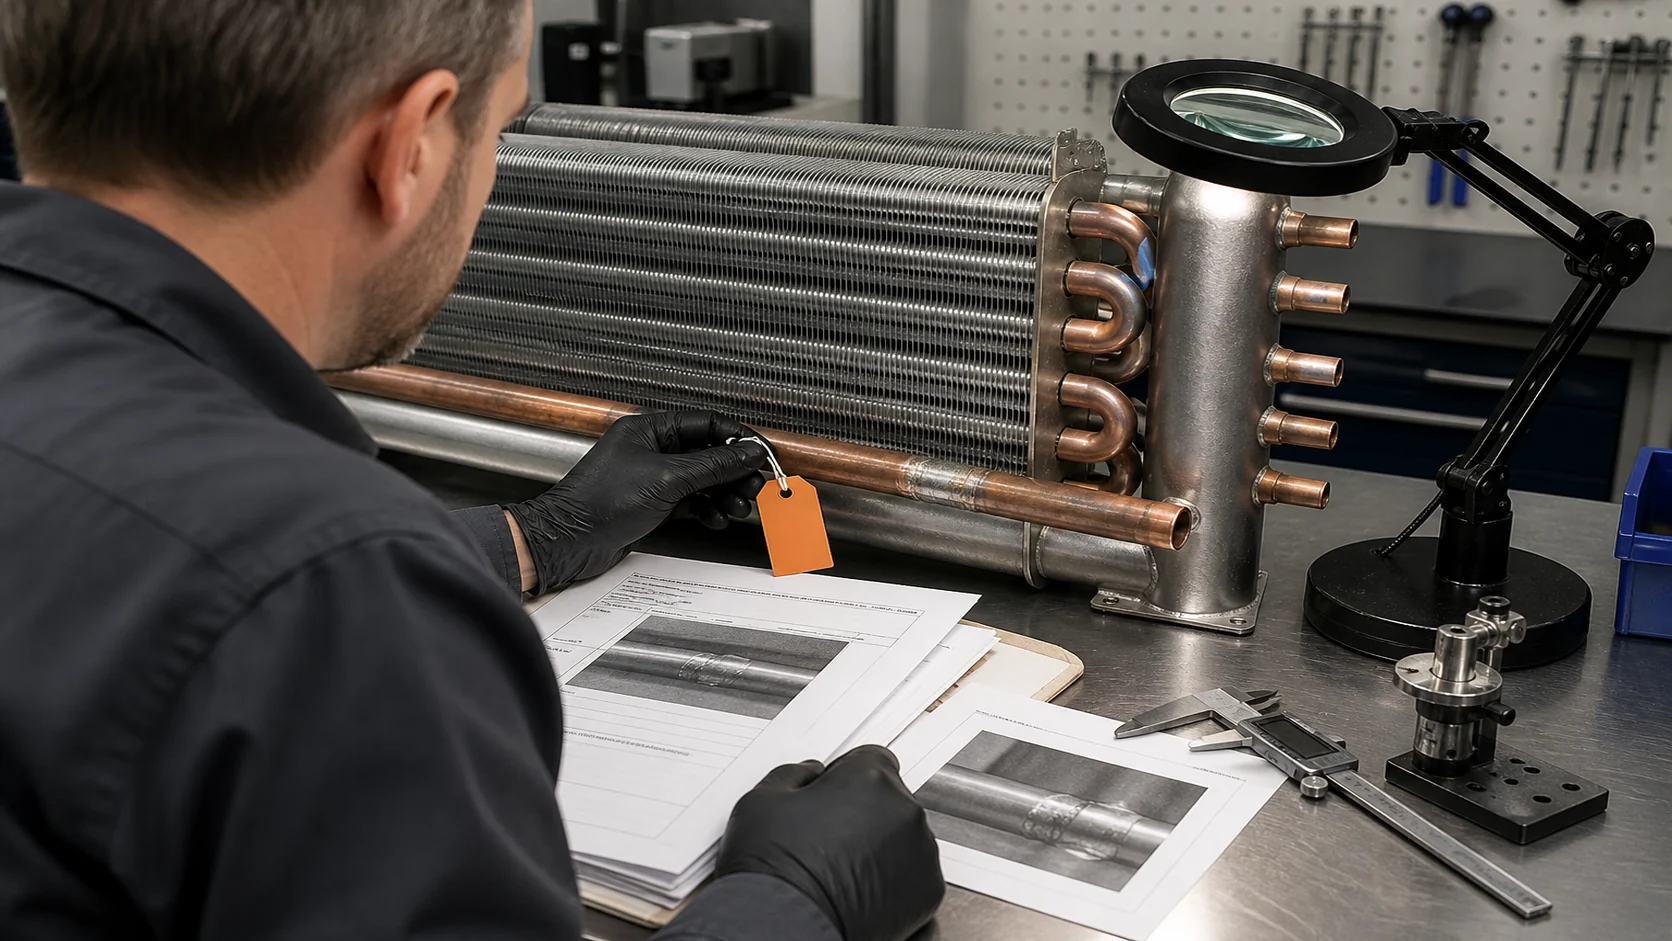
Stellen Sie diese Fragen, wenn ein Bericht eine Reparatur oder Sonderfreigabe enthält:
- War die Reparatur durch die Zeichnung, das Verfahren, den Code oder die Kundenspezifikation erlaubt?
- Hat die Reparatur Material, Füller, Wärmeeintrag, Verbindungsgeometrie oder Prüfgrenze verändert?
- Wurde der reparierte Bereich mit einer Methode nachgeprüft, die den ursprünglichen Fehler finden kann?
- Wurde die gesamte Wendel erneut geprüft, wenn die Reparatur die Druckgrenze beeinflussen konnte?
- Wer hat die Abweichung akzeptiert und wo ist die Genehmigung gespeichert?
Wiederholte Reparaturen an derselben Stelle sind ein Prozesssignal. Die richtige Reaktion kann eine Vorrichtungskorrektur, eine Verfahrensüberprüfung, ein Materialwechsel oder eine Designänderung sein. Es ist nicht immer ein weiterer kosmetischer Durchgang über die Naht.
Was ein Käufer vor der Produktionsfreigabe anfordern sollte
Das endgültige Freigabepaket sollte einem Ingenieur ermöglichen zu beantworten, was gebaut wurde, wie es verbunden wurde, wie es geprüft wurde und was noch offen ist. Ein Bericht, der nur “bestanden” sagt, überlässt zu viel der Entscheidung dem Gedächtnis.
| Freigabeartikel | Minimale nützliche Inhalte | Warum es wichtig ist |
|---|---|---|
| Zeichnung und Konfiguration | Teilenummer, Revision, Verbindungsübersicht, Schaltkreis- oder Grenzdefinition | Legt fest, zu welchem Nachweis das gehört |
| Prozessnachweis | Verbindungsverfahrensrevision, Material und Zusatzwerkstoff, Bediener oder Station, kontrollierte Variablen | Zeigt, wie die Verbindung hergestellt wurde |
| Prüfnachweis | Visuelle, maßliche, zerstörungsfreie, Leck- oder Druckaufzeichnungen nach Bedarf | Verbindet die Annahmeentscheidung mit einer Methode |
| Abweichungs- und Reparaturnachweis | Originalergebnis, Reparaturmethode, Nachprüfung, Freigabe | Verhindert, dass verdeckte Nacharbeiten als Versandannahme gelten |
| Endgültige Freigabe | Benannter Prüfer, Datum, offene Punkte, Verpackungs- und Versandstatus | Zeigt, wer die Konfiguration akzeptiert hat und was das Werk verlässt |
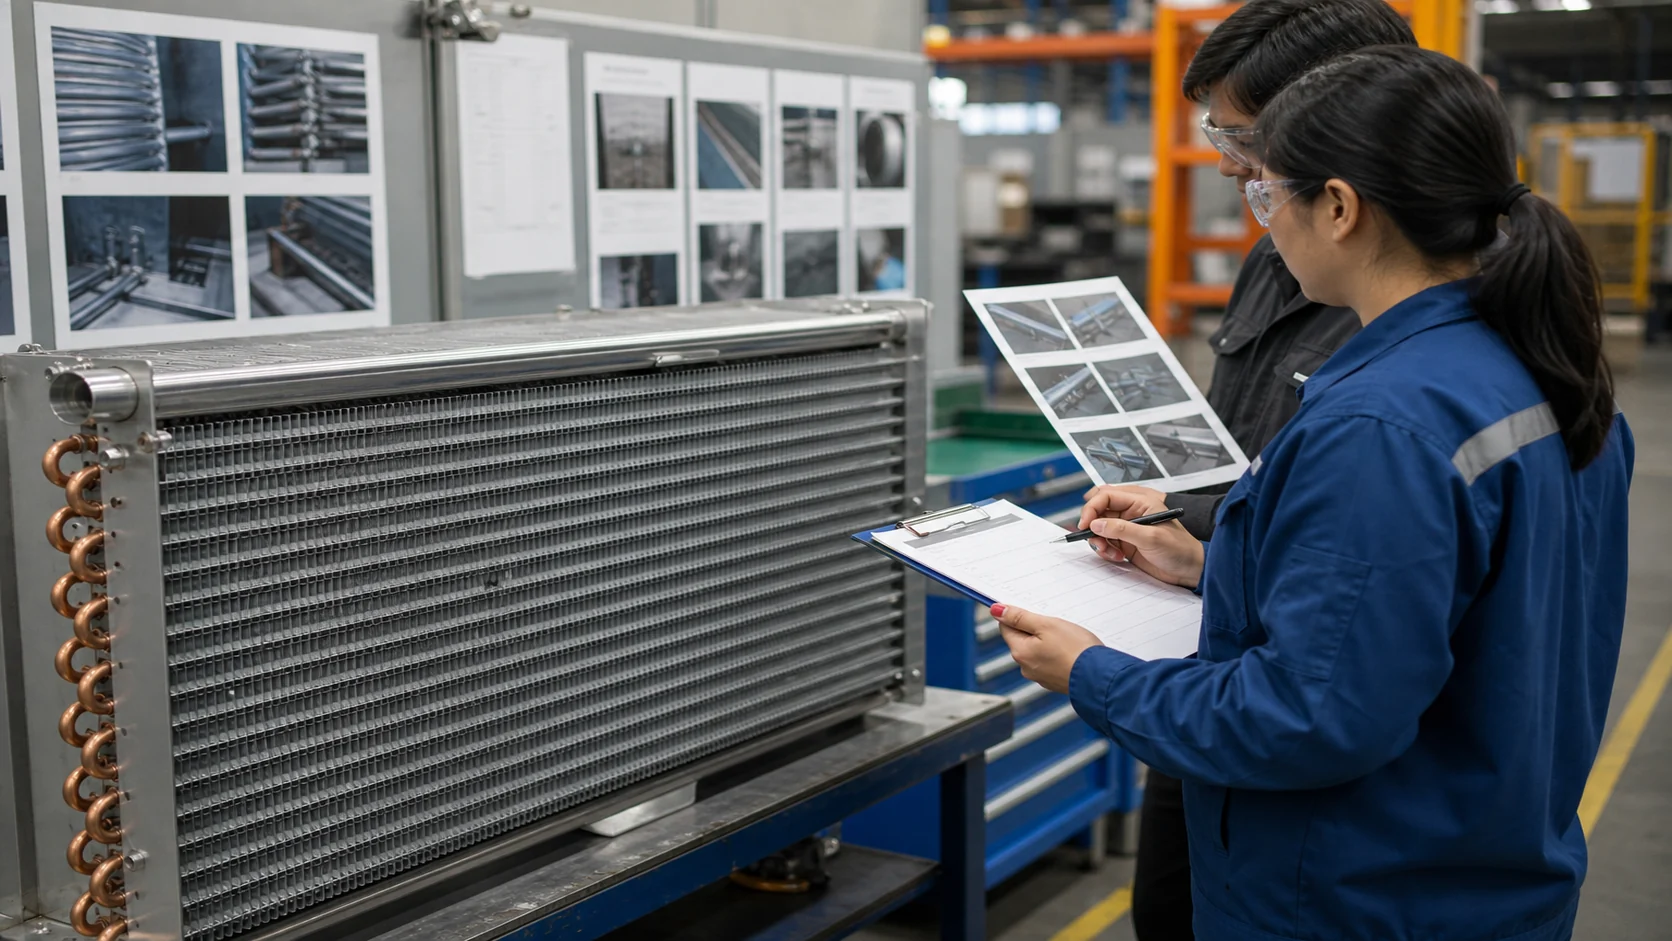
Wenn das Projekt eine regulierte Druckgrenze umfasst, fragen Sie den verantwortlichen Ingenieur nach dem maßgeblichen Regelwerk und dem erforderlichen Zertifizierungsweg. Ein Lieferant kann einen Prüfbericht oder ein Materialzertifikat bereitstellen, ohne berechtigt zu sein, eine Regelkonformität für das gesamte System zu beanspruchen. Halten Sie Lieferantennachweise, Kundenfreigabe und endgültige Systemzertifizierung als separate Entscheidungen.
Stellen Sie die Anfrage rund um das Verbindungsrisiko zusammen
Senden Sie mehr als nur ein Stichwort wie “geschweißte Spule”. Fügen Sie die Zeichnung oder Musterfotos, Fluid, Betriebs- und Auslegungsbedingungen, Druck- oder Prüfanforderungen, Materialbeschränkungen, Anschlusslayout, Verbindungsorte, Umgebung, Prüfplan, Mengengerüst, Verpackung, Zielort und gewünschte Termine bei. Wenn das Design nicht festgelegt ist, geben Sie an, welche Optionen für Lieferantenangebote offen sind.
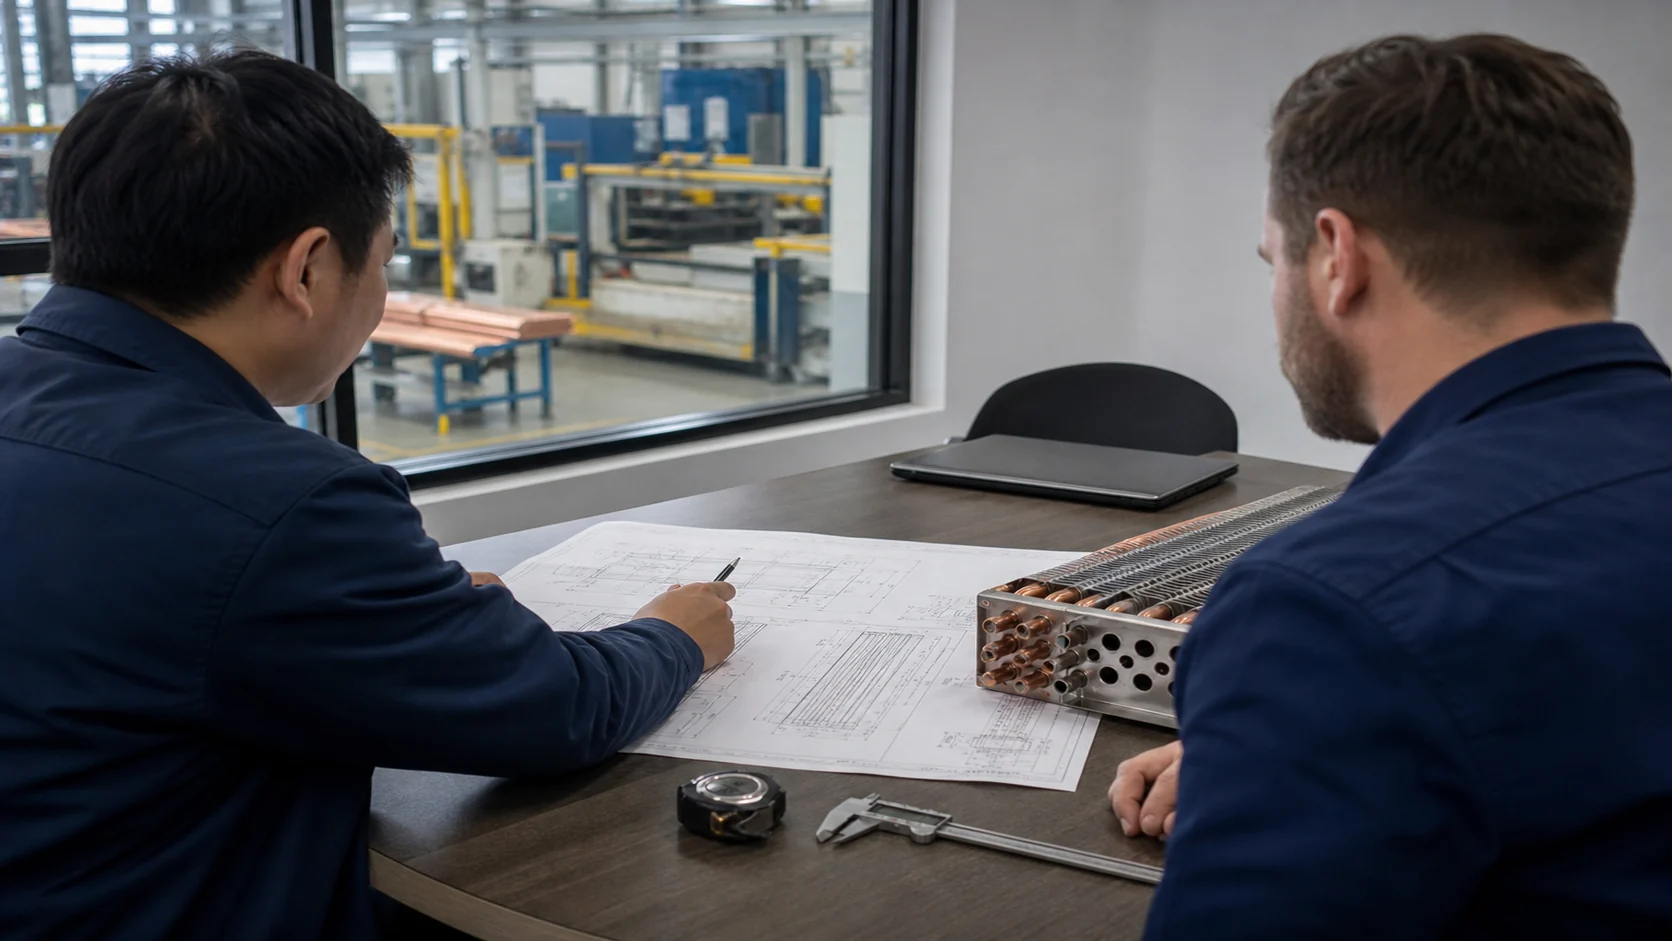
Für eine neue oder überarbeitete Baugruppe bitten Sie den Lieferanten, ein Annahmeregister, einen vorgeschlagenen Verbindungsweg, eine Verbindungs- und Prüfkarte, einen Musterplan und eine Liste offener Fragen zurückzugeben. Domis Seite für Thermotechnik und CFD ist ein relevanter Ausgangspunkt, wenn die Zeichnung einer technischen Überprüfung bedarf. Die Testlabor-Seite ist das bessere Ziel für Anfragen, wenn das Projekt eine definierte Inspektion oder Validierung benötigt.
Häufig gestellte Fragen
Welche Prüfmethoden werden zur Kontrolle der Schweißnahtqualität von Kältespulen eingesetzt?
Beginnen Sie mit der visuellen und maßlichen Prüfung, fügen Sie dann Oberflächen-, Volumen-, Leck- oder Druckprüfungen hinzu, wenn das Verbindungsrisiko und die geltenden Anforderungen dies rechtfertigen. Der Lieferant sollte die Methode, den Umfang, die Annahmeregel, den Prüfer oder Bediener und das Protokoll benennen. Eine Prüfmethode ist nur dann nützlich, wenn sie den relevanten Defekttyp im tatsächlichen Material und der Geometrie erkennen kann.
Wie überprüfen Sie die Dichtheit und Druckbeständigkeit einer Spulenverbindung?
Definieren Sie zuerst den vollständigen Prüfbereich, einschließlich Kreisläufen, Sammlern, Kappen, Stopfen und Zubehör. Zeichnen Sie dann das spezifizierte Medium, die Prüfbedingungen, die Instrumentenidentität, die Halte- oder Beobachtungszeit, das Annahmekriterium und das Ergebnis auf. Behandeln Sie nicht einen Kreislauf oder eine Verbindung als Nachweis für einen ungetesteten Bereich.
Welche Rückverfolgbarkeit sollte ein Spulenlieferant bereitstellen?
Das Protokoll sollte das Teil und die Zeichnungsrevision mit Materialchargen, Fügeverfahren, Bediener oder Station, Verbindungsort, Prüfergebnissen, Reparaturhistorie und endgültiger Freigabe verbinden. Das Format kann ein Laufzettel, ein digitales Protokoll oder ein kontrollierter Bericht sein. Wichtig ist, dass ein anderer Prüfer die Kette nachvollziehen kann, ohne zu raten.
Wie sollte ein Lieferant eine reparierte Schweiß- oder Lötverbindung kontrollieren?
Bewahren Sie die ursprüngliche Nichtkonformität auf, identifizieren Sie die Reparaturmethode und die verantwortliche Freigabe, und wiederholen Sie die Prüfung, die das ursprüngliche Risiko adressiert. Wenn die Reparatur die Druckgrenze oder das Verfahren verändert, prüfen Sie, ob die gesamte Wicklung einen weiteren Leck- oder Drucktest benötigt. Eine reparierte Verbindung sollte niemals in einem neuen, sauber aussehenden Foto verschwinden.
Welche Nachweise belegen die Qualität der Verbindung, ohne die Konformität übermäßig zu beanspruchen?
Fordern Sie die freigegebene Zeichnung und Verfahrensreferenz, Material- und Zusatzinformationen, Prüfberichte, Testprotokolle, Kalibrierungs- oder Instrumentenreferenzen, Rückverfolgbarkeitskennungen, Reparatur- oder Abweichungsprotokolle und die endgültige Freigabe an. Bitten Sie den Lieferanten, den genauen Code oder die Kundenspezifikation zu nennen. Akzeptieren Sie keine allgemeine Zertifizierungsbehauptung, wenn der Umfang unklar ist.
Wann kann eine geschweißte oder gelötete Spule zur Produktion freigegeben werden?
Die Freigabe erfolgt nach Abschluss der erforderlichen Konfigurations-, Prozess-, Prüf-, Test- und Dokumentationskontrollen. Die verantwortliche Qualitäts- oder Technikabteilung sollte offene Abweichungen schließen und bestätigen, dass das gelieferte Teil der geprüften Revision entspricht. Die Produktionsfreigabe ist eine kontrollierte Entscheidung, keine visuelle Meinung über eine Naht.
Schweißevidenz in eine Freigabeentscheidung umwandeln
Die nützlichste Qualitätsprüfung von Schweißnähten an Kältemittelwicklungen ist kurz genug für den Angebotsplatz und detailliert genug, um eine Designänderung zu überstehen. Definieren Sie die Druckgrenze, wählen Sie das Fügeverfahren aus dem Design, qualifizieren und kontrollieren Sie das Verfahren, prüfen Sie die richtigen Stellen, bewahren Sie die Rückverfolgbarkeit und schließen Sie Reparaturen vor der Freigabe ab. Wenn Sie eine Zeichnung oder ein Muster an einen Lieferanten senden, fordern Sie den vorgeschlagenen Verbindungsplan und das Nachweispaket mit dem Angebot an. Das macht eine vage Qualitätsanfrage zu einer technischen Entscheidung.