冷凍コイルの溶接品質は、管理された継手設計、適格性が確認された接合プロセス、適切な検査計画、必要に応じた漏れや圧力の証拠、そして材料から製品出荷までのトレーサビリティの成果です。見た目が滑らかなビードがあるというだけでは、ヘッダー、リターンベンド、アキュムレータ、キャップ、またはサービス接続部が、承認された作動範囲内で健全性を保つことの証明にはなりません。図面、顧客仕様書、および適用される規格によって、合否判定基準が定義されていなければなりません。.
このガイドは、コイルサプライヤーの接合実績を審査する必要があるOEMエンジニア、調達マネージャー、ディストリビューター、および品質管理チームのためのものです。溶接とろう付けの選定基準、嵌合管理、検査方法、修理記録、およびコンポーネントの出荷前に必要な情報を切り分けて解説しています。普遍的な溶接サイズ、圧力、合金、または試験頻度を指定するものではありません。それらの値は、承認された設計および準拠すべき要件に属するものです。.
優れた冷凍コイル溶接品質が意味するもの
優れた継手は、同時に4つの質問に答えられます:
- 継手は、正しい図面の改訂版および接合手順書に従って作製されたか?
- 継手は、指定された外観、寸法、表面、または体積の合否判定基準を満たしているか?
- 完成した圧力境界は、説明のつかない逸脱なしに、必要な漏れ試験または耐圧試験に合格しているか?
- サプライヤーは、その結果を材料ロット、作業者またはステーション、検査記録、および最終出荷判定に関連付けることができるか?
その答えはコイルの構造によって異なります。ステンレス製ヘッダーには、適格性が確認された融接が使用される場合があります。銅管の接続には、ろう付けが使用される場合があります。小型のアルミニウム製アセンブリでは、酸化物、入熱、および歪みに敏感な、管理されたろう付けまたは溶接プロセスが使用される場合があります。すべての継手を同じ溶接として扱うと、不十分な検査計画につながります。.
この ASME BPVCカタログ は、溶接、ろう付け、および融着の資格認定に関するセクションIXを掲載しています。. AWS B2.1/B2.1M:2026 は、母材、溶加材、変数、試験を含め、溶接手順、溶接士、およびオペレータの資格認定を網羅しています。これらの参考文献は、特定のコイルに対して選択された規格や顧客仕様書に置き換わるものではありません。これらは、範囲を確認することなく「認定済み」という言葉をそのまま受け入れるのではなく、購入者が準拠の根拠を要求すべき理由を示しています。.
品質レビューが必要なコイル継手
まず圧力境界から始め、次にその境界に振動や熱移動を伝える可能性のある継手を含めます。サプライヤーのレポートを要求する前に、最新図面の各箇所に印を付けてください。.
| 継手または領域 | 一般的なリスク | 確認の質問 | 有用な証拠 |
|---|---|---|---|
| ヘッダーからチューブ | 融解不良、溶け込み不良、局部的歪み | 継手の形状は承認されたプロセスと適合しているか? | 組立記録、外観検査、手順書参照 |
| リターンベンドまたはUベンド | 亀裂、肉厚減少、芯ずれ、残留応力 | チューブに過度の応力をかけずにベンドの成形と接合が行われたか? | 寸法確認、継手マップ、漏れ試験結果 |
| 分配器、アキュムレーター、または分岐管 | 複雑な形状とアクセス困難 | 全周の検査と試験が可能か? | 図面上の位置、検査方法、圧力または漏れ試験の記録 |
| キャップ、プラグ、またはサービス接続部 | 隠れた漏れ経路または不十分な手直し | 閉止部は試験境界の一部か? | 境界マーキング、試験記録、偏差ログ |
| ヘッダー近傍の取付ブラケット | 継手に伝達される振動または熱荷重 | 支持部は図示された位置に配置され、仕上げられているか? | 治具確認、外観記録、最終寸法報告書 |
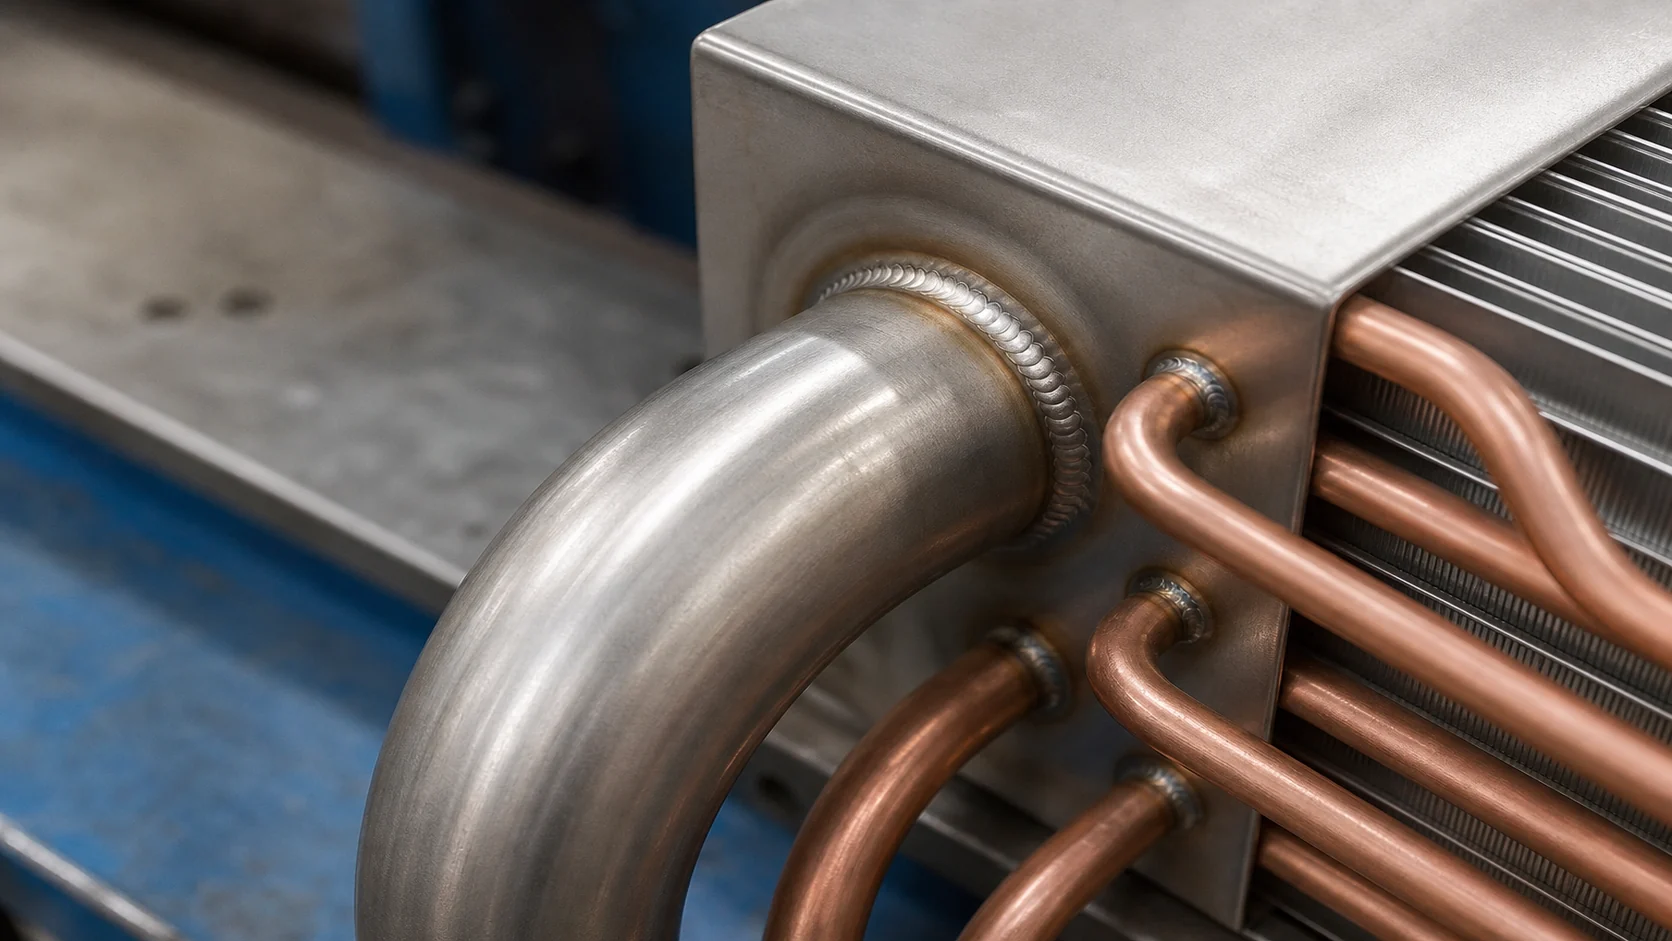
このマップは、最も目立つ継ぎ目を検査する一方で、キャップ付きの分岐、プラグ、または付属品の接続部を残して証拠の境界線の外側に放置するという、よくある間違いを防ぎます。以下の記事 エバポレータコイルの漏れ診断 は、問題が稼働中の漏れである場合に役立ちます。この記事では、サプライヤーが出荷前にどのように継ぎ目を管理し、証明するかについて焦点を当てています。.
溶接かロウ付けか:設計から決定を下す
溶接とロウ付けは接合方法であり、品質の等級ではありません。正しい選択は、母材、肉厚、圧力と温度、使用流体、継ぎ目のアクセス性、入熱、腐食への曝露、修理ポリシー、および適用される設計規則によって異なります。.
| 以下の比較は意思決定の補助であり、普遍的な性能ランキングではありません。最終選択は実際の部屋、負荷、冷媒、制御シーケンスによって決まります。 | 融接 | ロウ付け継ぎ目 | バイヤーの対応 |
|---|---|---|---|
| 接合メカニズム | 母材とフィラーが溶融によって接合される | 親部品を同様に溶かすことなく、フィラーが溶融して準備された表面を濡らす | 図面または仕様書にプロセス名を記載する |
| 一般的な懸念事項 | 熱影響部、溶け込み、歪み、および冶金学的変化 | 表面処理、継ぎ目のクリアランス、フィラーの濡れ、フラックスまたはパージの制御 | どのようなプロセス変数が制御されているかを尋ねる |
| 検査の重点 | ビードプロファイル、溶融、亀裂、アンダーカット、気孔、および手順認定 | 濡れ、連続性、フィラーの分布、酸化制御、および漏れの完全性 | 実際の故障モードに検査を適合させる |
| 修理に関する質問 | 承認された手順に従って該当部分を切断し、再溶接することは可能ですか? | 近接するチューブやフィンを損傷することなく、継手を再加熱することは可能ですか? | 製造前に修理工程の提示が必要 |
| リリース証拠 | WPSまたは同等の仕様書、必要に応じた作業員資格、検査・試験記録 | ロウ付け手順または作業指示書、作業員管理、検査・試験記録 | 記録の改訂、作業員またはステーション、および合格基準 |
この AWS標準溶接施工要領書の資料 施工要領書が資格試験記録によって裏付けられ、定義された材料、プロセス、適用規格に関連付けられていることを説明しています。サプライヤーはすべての独自文書を送付する必要はありませんが、どの承認済み手順と合格基準がその継手に適用されるかをバイヤーが把握しておく必要があります。.
トーチやアークが開始される前に、組立て(フィットアップ)状態を確認する
継手の問題のほとんどは、部品が加熱された後では修正コストが高くなります。組立てチェックは、誤ったチューブ、不適切な隙間、位置のずれたヘッダー、汚染された表面、またはアセンブリを強制的に固定する治具などを発見するための、コストがかからない最後のチャンスです。.
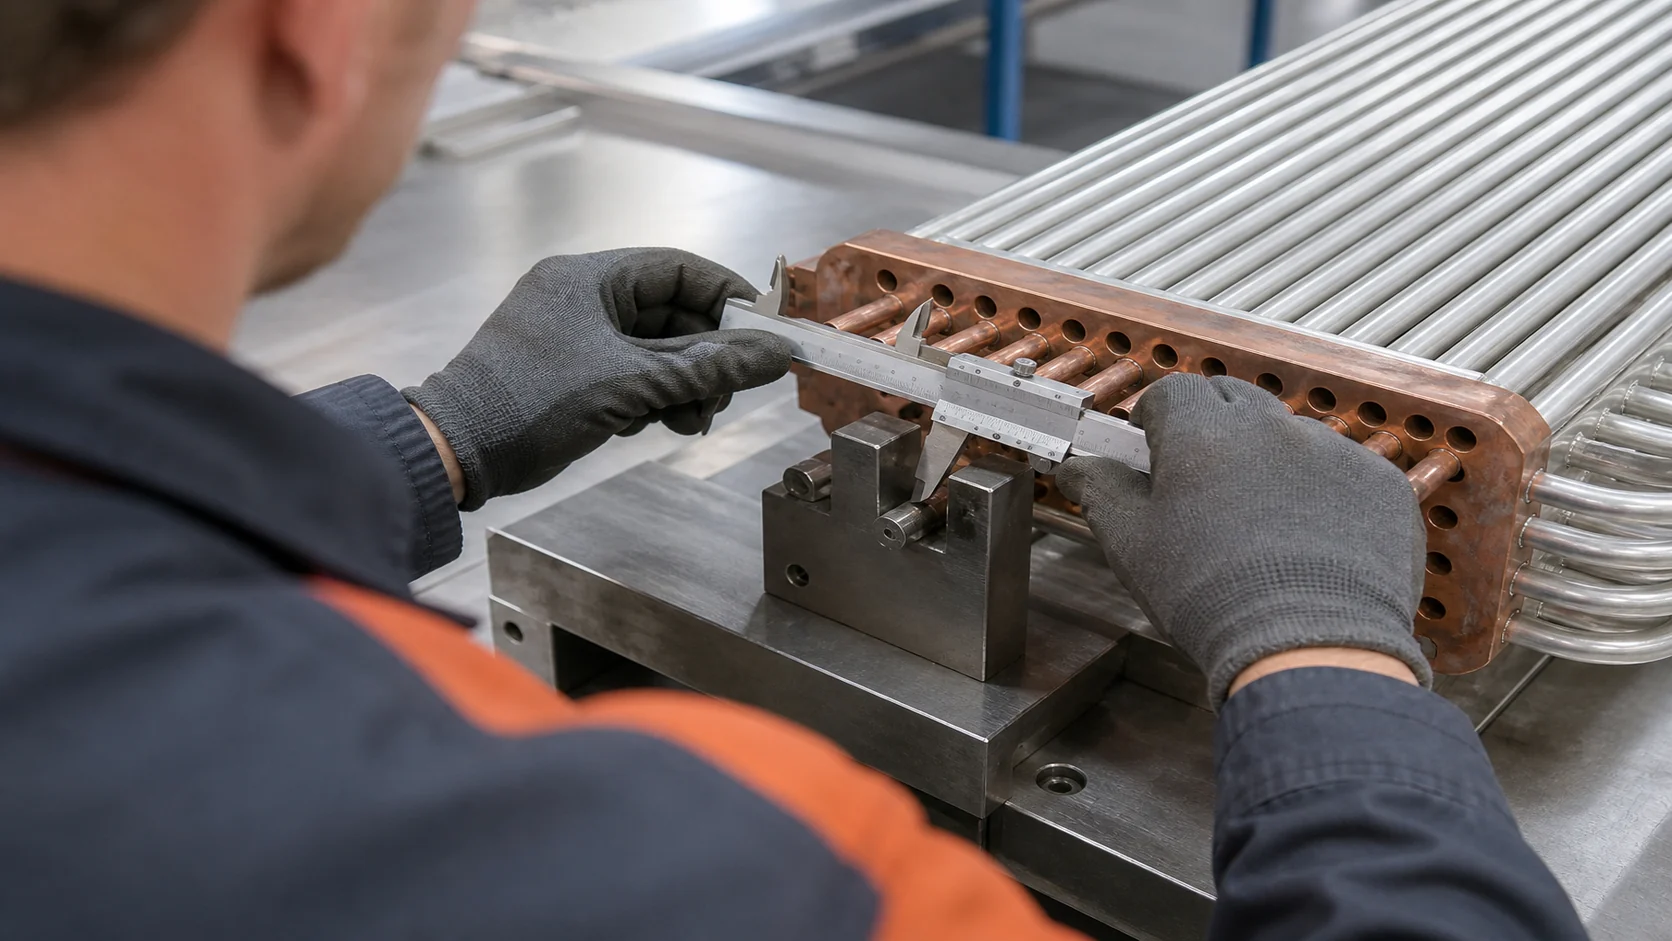
サプライヤーの組立てチェックでは、以下を確認する必要があります:
- 図面の改訂番号と部品番号;;
- 母材および板厚、またはチューブの仕様;;
- 継手の準備状況と向き;;
- 該当する場合のアライメント、ルート間隔、挿入深さ、または重なり具合;;
- 清浄度、および油、酸化物、コーティング、バリの除去;;
- 治具の識別、ならびに管理された予熱またはパージの設定;;
- 作業員またはステーションの識別;;
- 承認された範囲外となった継手の処置。.
サプライヤーの内部適合数値を一般的な要件にしないでください。その数値は、図面、適格手続、または顧客仕様書から得られるものでなければなりません。サプライヤーが同等の材料または継ぎ手の詳細を提案する場合は、製造で使用する前に、エンジニアリングレビューおよび改訂管理を経由させてください。.
この OEMコイル生産部品承認プロセス 接合部の変更が、現場での調整ではなく、管理された製造変更になり得る理由を説明しています。溶加材、入熱量、治具、継ぎ手の詳細、または補修方法の変更により、リリースを裏付けるエビデンスパッケージが変更される場合があります。.
最終的な外観だけでなく、接合プロセスを管理する
プロセス管理は、適格な手順書または顧客承認済みの作業指示書から始まります。材料系統、溶加材、トーチまたは電極、シールドガスまたはパージガス、電流または入熱量、溶接速度、姿勢、予熱、パス間温度管理、清拭、手順など、継ぎ手の完全性に影響を与える変数を定義する必要があります。正確な変数は、プロセスおよび規格によって異なります。.
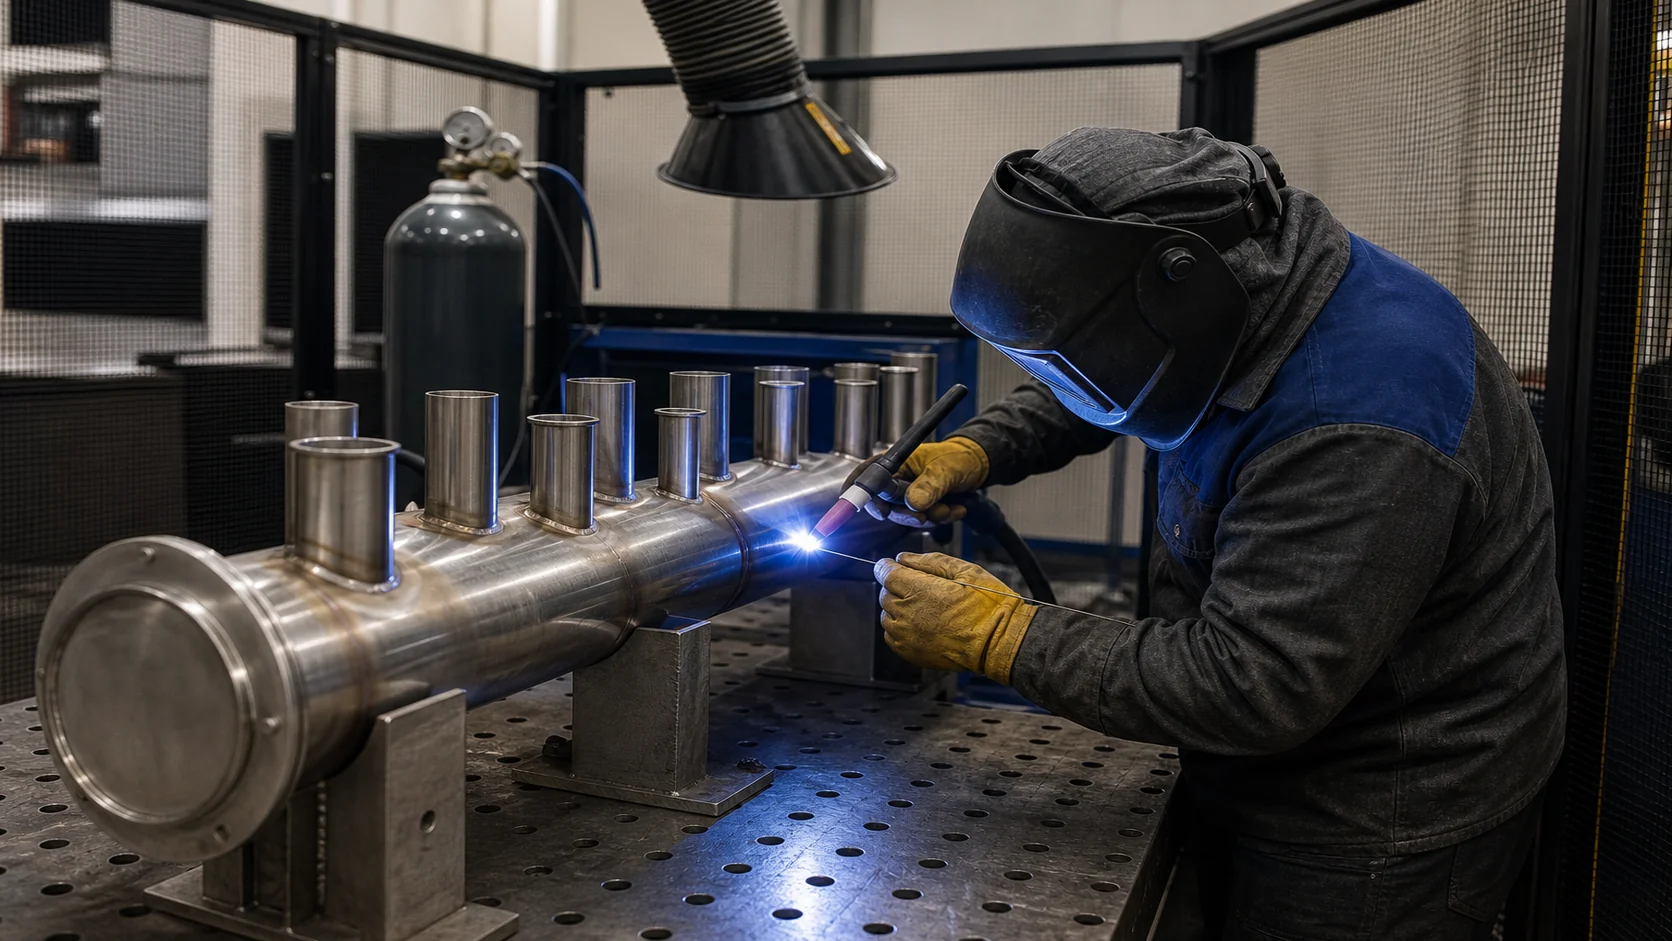
ろう付け接続の場合は、該当する場合、表面処理、継ぎ手クリアランス、溶加材の配置、加熱パターン、フラックスまたはパージの制御、およびろう付け後の洗浄を追加します。溶接ヘッダーの場合は、アクセス、溶け込み、歪み、クレーター処理、および薄い管壁の近くの熱影響部に注意してください。継ぎ手が油、スケール、フラックス、または研削残渣を隠さないよう、作業エリアを十分に清潔に保ってください。.
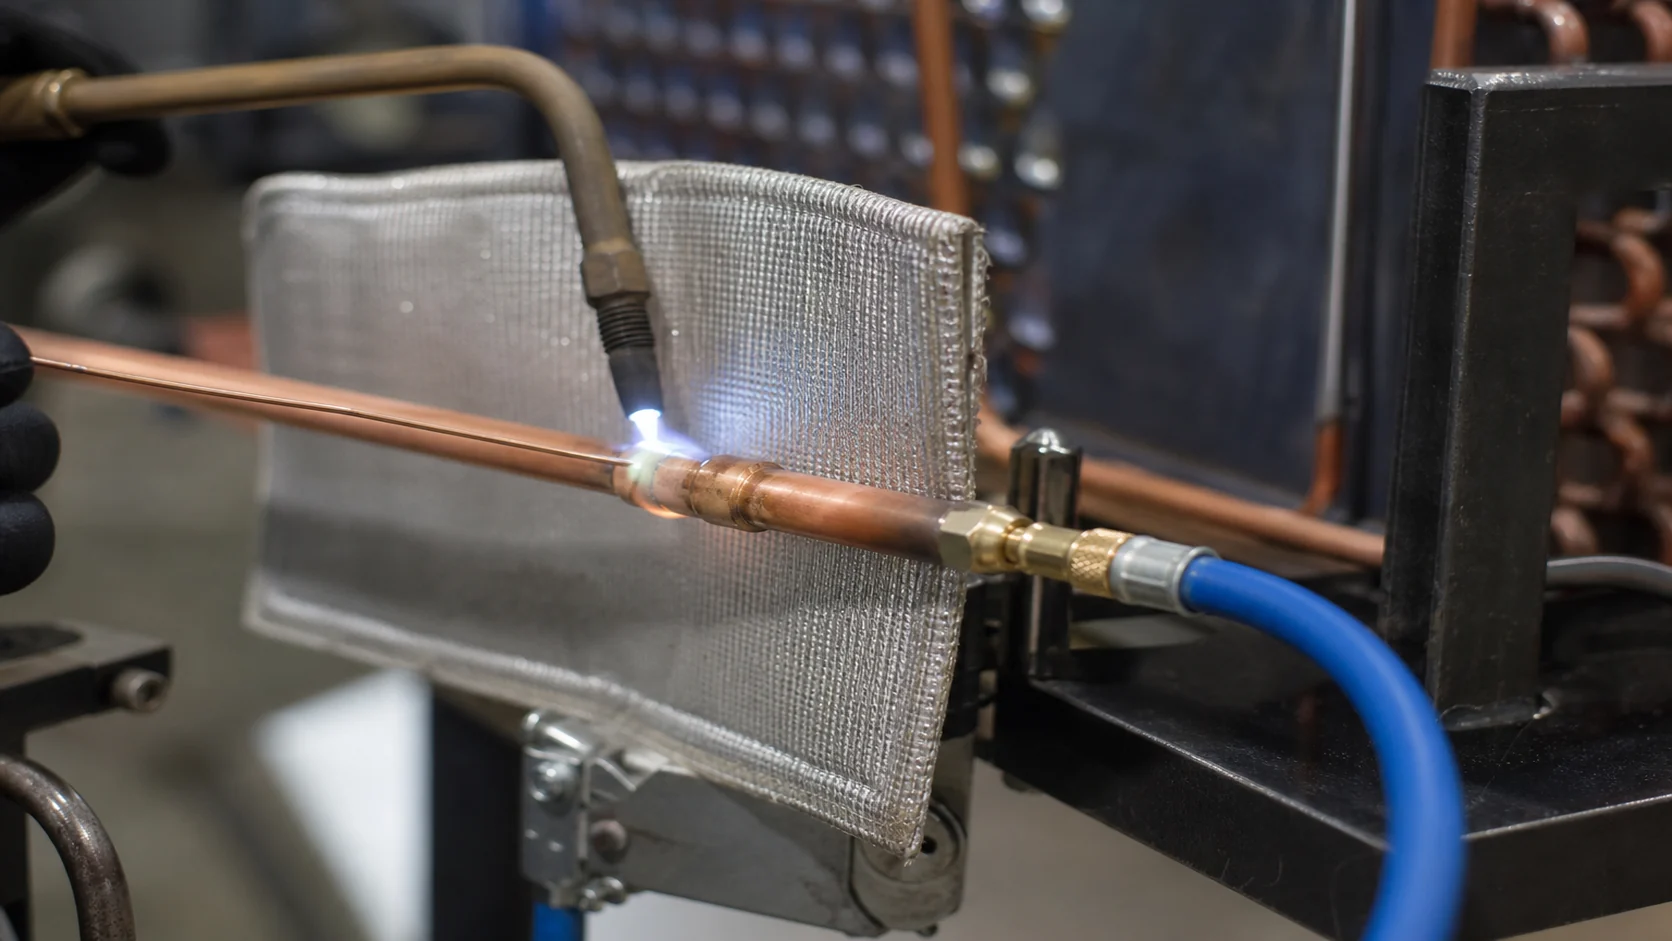
この AWSのコードと規格のページ 溶接要件は定義された用途向けに開発されるものであり、規格の適用範囲外の問題には有能な技術者が対処すべきであると指摘しています。これは有用な調達ルールです。工場が溶接規格に従っているという一般的な声明ではなく、該当する文書と適用範囲を要求してください。.
リスクに見合った検査ラダーを使用する
単一の検査方法で継ぎ手のすべての側面を証明することはできません。実用的な計画では、低コストのチェックからターゲットを絞ったテストへと移行し、結果がレビューされる前に合 Acceptance 基準が作成されます。.
| 検査ステージ | 示せること | それ単体では証明できないこと | 要求する記録 |
|---|---|---|---|
| 目視および寸法 | ビード形状、アライメント、焼損、アンダーカット、表面損傷、位置、および完成ジオメトリ | 内部の不連続性または長期的な使用性能 | 署名済みチェックリスト、写真、図面改訂 |
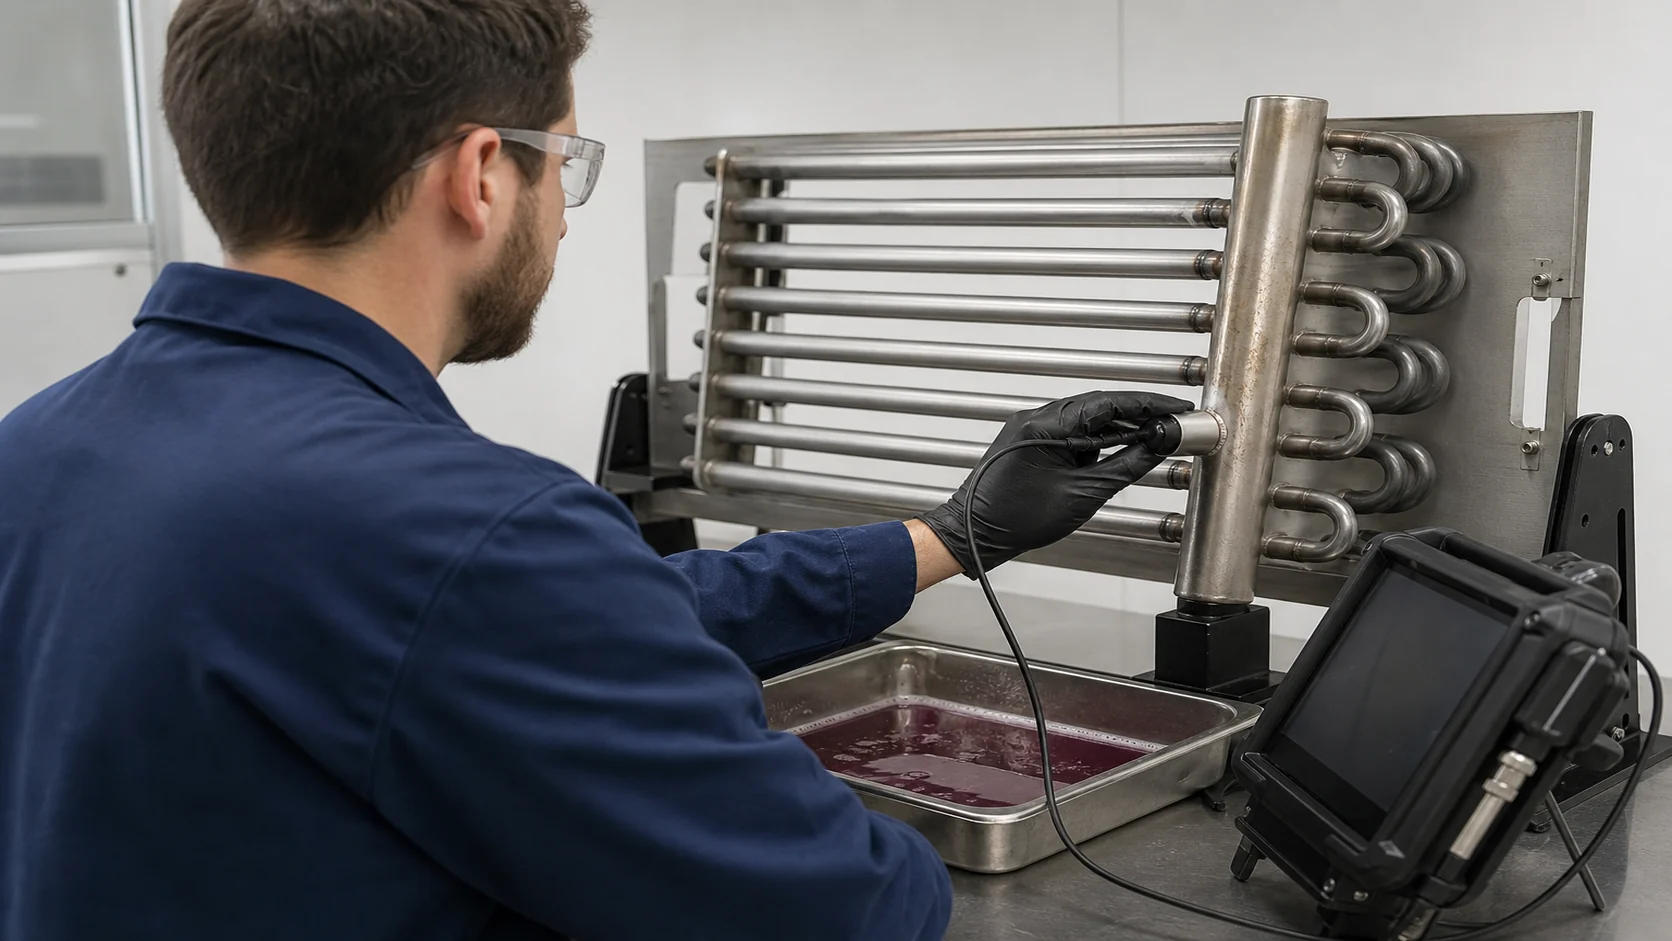
| 表面検査 | 材料と仕上げに適した方法である場合の表面に現れるきず | 検査表面の直下または完全な圧力境界にある欠陥 | 方法、範囲、検査員、結果、合否基準 |
| 体積検査 | 方法、板厚、アクセス、および材料が許容する場合の選択された内部指示 | すべての経路の気密性または熱性能 | テクニック、カバレッジ、校正、画像またはレポート |
| 漏れ試験または耐圧試験 | 指定された試験セットアップおよび条件下の境界完全性 | 溶接施工法確認または試験以外の疲労寿命 | 試験境界、媒体、圧力または限界、保持時間、計器、結果 |
| 清浄度および機能確認 | 残留物、閉塞、接続状態、および取り付けの準備状況 | 継手の構造上の許容性 | 洗浄記録、最終検査、リリース承認 |
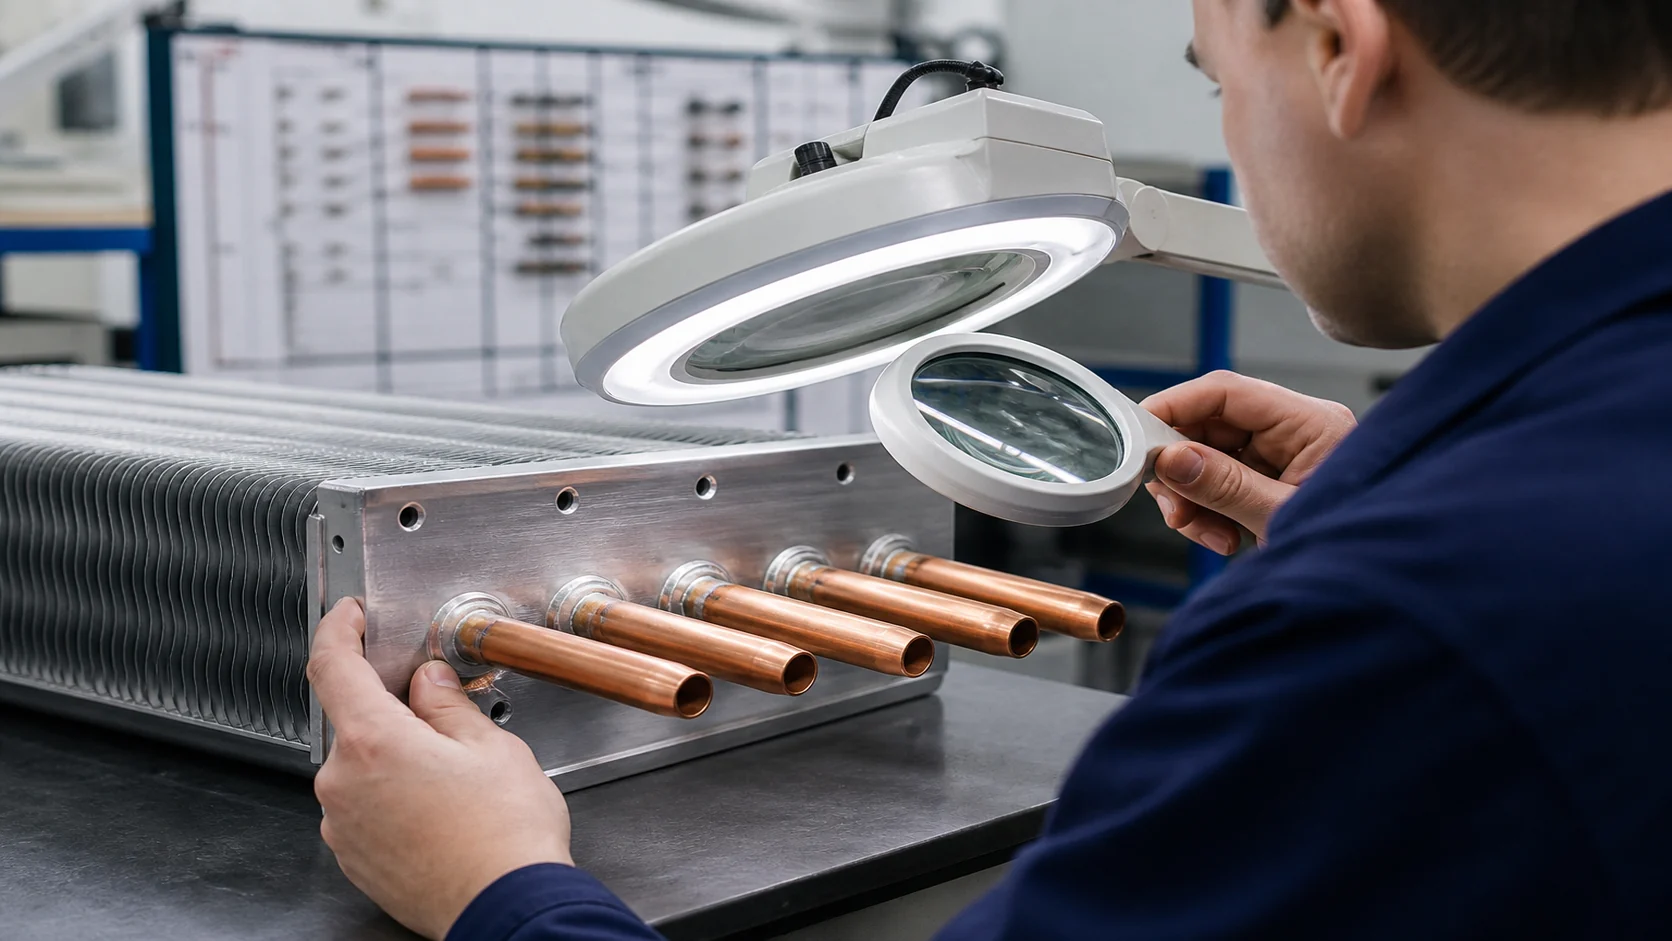
明確に対処すべきリスクがある場合にのみ、非破壊検査を選択してください。放射線透過試験、超音波探傷試験、浸透探傷試験、磁粉探傷試験、渦電流探傷試験、またはその他の方法は、一部の設計では適切であっても、他の設計では不適切な場合があります。本条項は、すべてのコイルにあらゆる方法が必要であることを決して示唆するものではありません。選択された方法が、実際の材料および形状において、指定された種類の欠陥を検出できる理由をサプライヤーに説明させてください。.
漏れおよび圧力の記録を境界文書として読み取る
圧力または漏れの記録は、単にチェックボックスが埋められているだけでなく、何をテストしたかを特定するものでなければなりません。境界図、隔離された回路、キャップとプラグ、テスト媒体、テストシーケンス、計器の識別、校正ステータス、開始および終了条件、合否基準、作業者、日付、および異常な結果の処置を確認してください。.
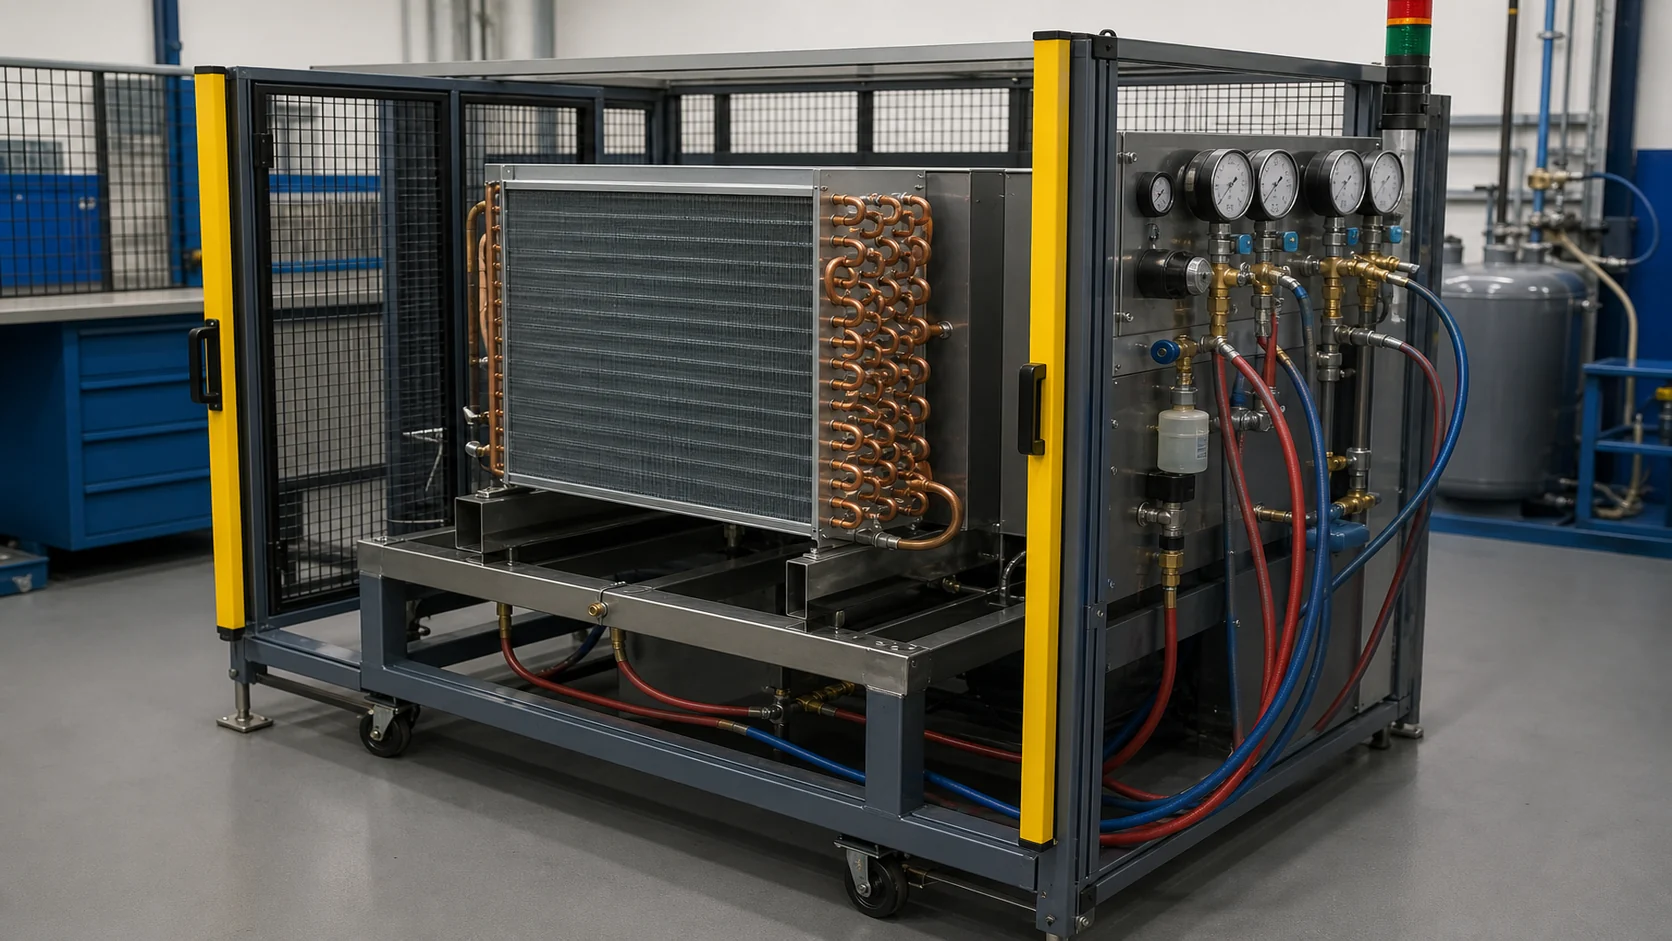
複数の回路を持つコイルの場合、記録がそれらすべてを網羅しているか確認してください。1つの回路でのテストは、接続されていない分岐や付属品を自動的に証明するものではありません。サプライヤーは、別の漏れテスト、実証テスト、または破壊的認定テストを使用する場合があります。これらの目的を区別しておいてください。「 CO2コイル耐圧試験ガイド では、高圧CO2プロジェクトにおける実証、作動、漏れ、および破壊の証拠について別途説明しています。.
継ぎ目に追跡可能性を持たせる
コイルが製造から検査、梱包、サービス記録へと移動した後も、追跡可能性は機能し続けなければなりません。大規模なソフトウェアシステムは必要ありません。必要なのは、安定した識別子と管理された引き渡しです。.
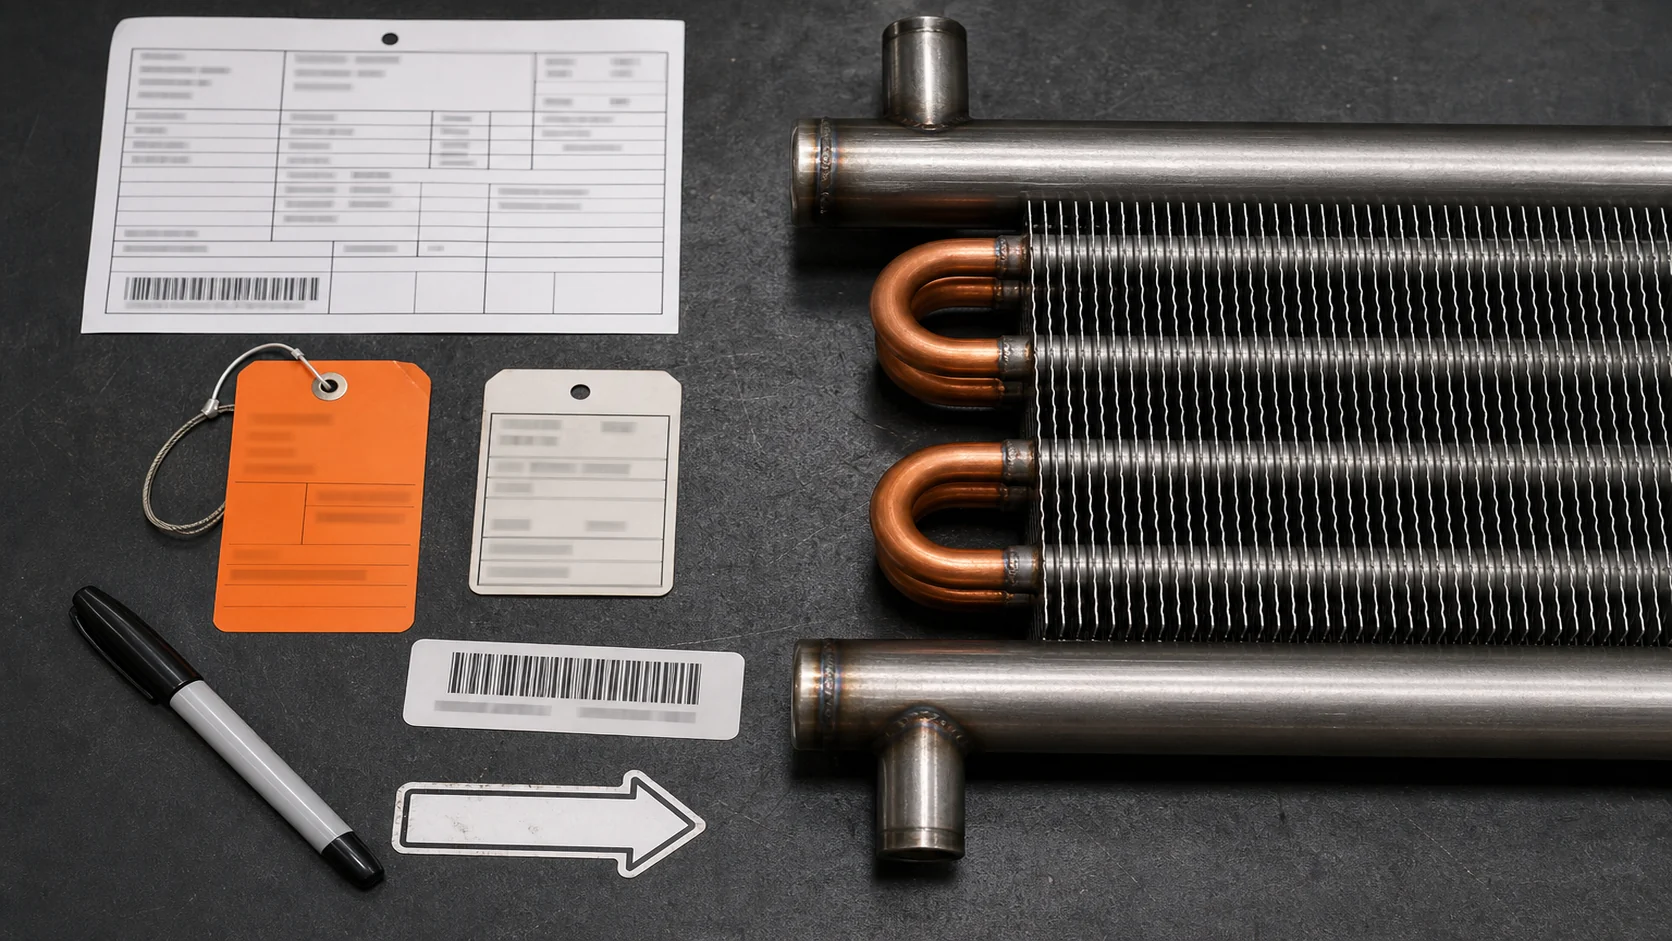
有用な追跡可能性チェーンの接続対象:
- コイルの部品番号、図面の改訂版、シリアル番号またはバッチ番号;
- チューブ、ヘッダー、溶加材、およびその他の耐圧境界材料のロット;
- 接合手順の改訂版、および作業者またはステーション;
- 継ぎ目位置のマップまたは検査の参照;
- 外観、NDT(非破壊検査)、漏れ、圧力、および寸法の記録;
- 修理、逸脱、特採、および再検査の決定;
- 最終的な品質リリースおよび出荷記録.
この カスタム冷凍コイルの見積依頼(RFQ)チェックリスト 買い手が見積もり前に図面、サンプル、接続、材料、数量、検査の期待値を収集するのに役立ちます。継ぎ目が安全性において重要である場合や、取り付け後の検査が困難な場合は、RFQに追跡可能性の項目を追加してください。.
修理と逸脱を新たな証拠として管理する
研削、研磨、再加熱、栓の溶接、または溶加材の追加は、元の継ぎ目を変更する可能性があります。したがって、修理には理由、承認された方法、責任者、および再検査のルートが必要です。最初の不適合を記録から消去しないでください。元の結果を保持し、修理された場所を特定し、新しい検査を同じ部品と改訂版に関連付けてください。.
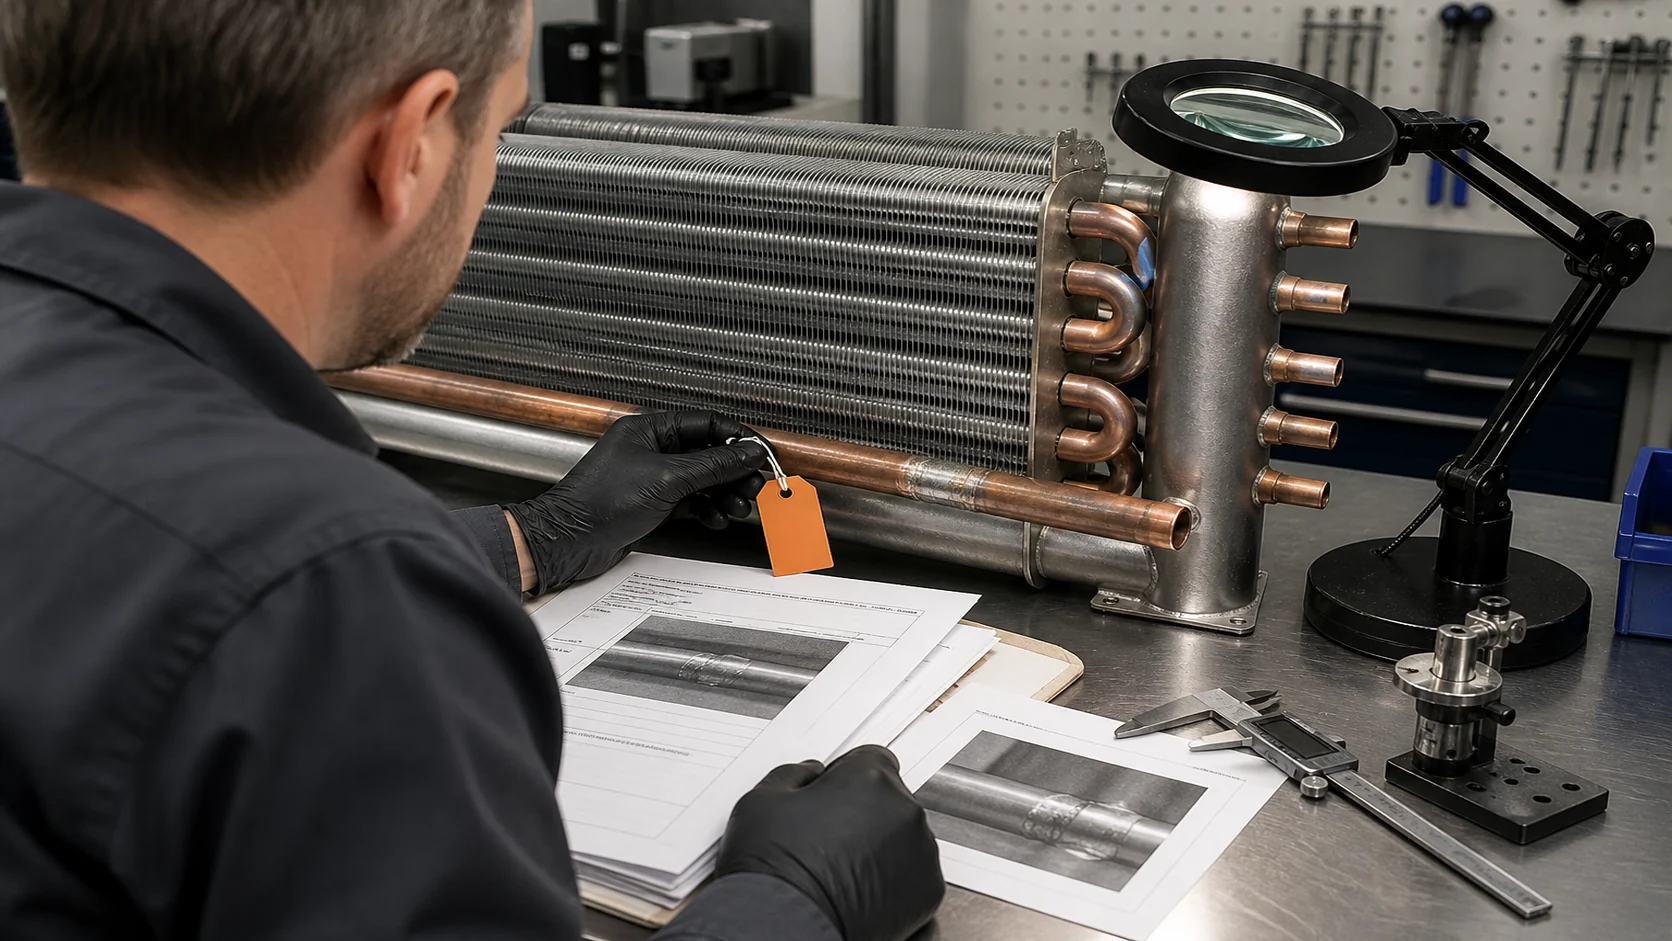
レポートに修理または特採が含まれている場合は、次の質問をしてください:
- その修理は、図面、手順、規格、または顧客仕様によって許可されていましたか?
- 修理によって、材料、溶加材、入熱量、継ぎ目の形状、または試験境界が変更されましたか?
- 修理された領域は、元の欠陥を見つけることができる方法を使用して再検査されましたか?
- 修理が耐圧境界に影響を与える可能性がある場合、コイル全体が再テストされましたか?
- 誰がその逸脱を受け入れましたか、そして承認はどこに保管されていますか?
同じ場所での繰り返しの補修は、工程のシグナルです。適切な対応は、治具の修正、手順の見直し、材料の変更、または設計変更である可能性があります。それは常にビードに対する単なる外観上の再処理とは限りません。.
バイヤーが量産移行前に要求すべき事項
最終リリースパッケージにより、エンジニアは、何を製造したか、どのように接合したか、どのように検査したか、そして何が未解決のまま残っているかについて回答できるようでなければなりません。「合格」とだけ記載されたレポートでは、判断の大部分を記憶に頼ることになってしまいます。.
| リリース項目 | 最小限の有用なコンテンツ | 重要な理由 |
|---|---|---|
| 図面および構成 | 部品番号、リビジョン、接合図、回路または境界の定義 | どの証拠が何に属するのかを確立する |
| 工程のエビデンス | 接合手順のリビジョン、材料および溶加材、作業者またはステーション、制御変数 | 接合がどのように行われたかを示す |
| 検査のエビデンス | 必要に応じた外観、寸法、NDT(非破壊検査)、漏れ、または圧力の記録 | 合否判定の決定を方法に結び付ける |
| 偏差および補修の記録 | 初期結果、補修方法、再検査、承認 | 隠れた手直しが出荷時の前提条件になってしまうのを防ぐ |
| 最終リリース | 指名されたレビュアー、日付、未解決項目、梱包および出荷ステータス | 誰が構成を承認し、何が工場から出荷されるかを示す |
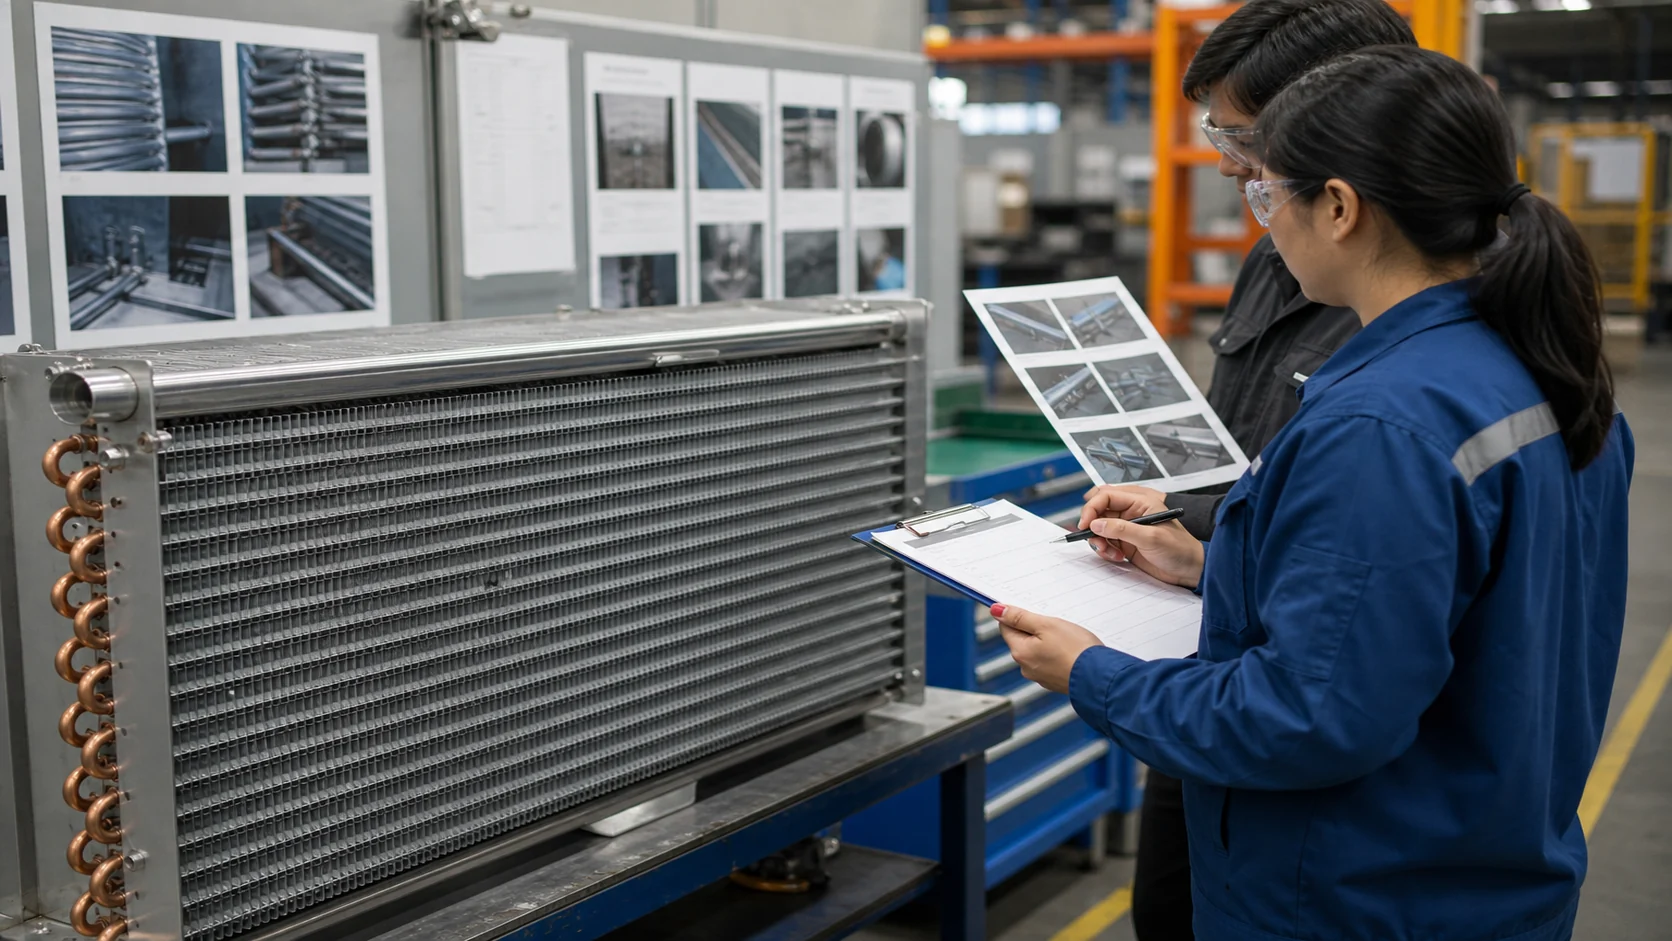
プロジェクトに規制対象の耐圧境界が含まれる場合は、責任エンジニアに準拠すべき規格と必要な認証ルートを確認してください。サプライヤーは、システム全体に対する規格適合性の主張を行う権限を持たずに、テストレポートや材料証明書を提供することがあります。サプライヤーのエビデンス、顧客の承認、および最終的なシステムの認証は、それぞれ個別の判断として管理してください。.
共通のリスクに基づいてRFQ(見積依頼書)を構築する
「溶融コイル」のようなキーワードだけで送信しないでください。図面またはサンプルの写真、流体、動作条件および設計条件、圧力またはテストの要件、材料の制限、接続のレイアウト、接合部の位置、環境、検査計画、数量ラダー、梱包、宛先、および希望日を添付してください。設計が固定されていない場合は、サプライヤーの提案に委ねる選択肢を明確にしてください。.
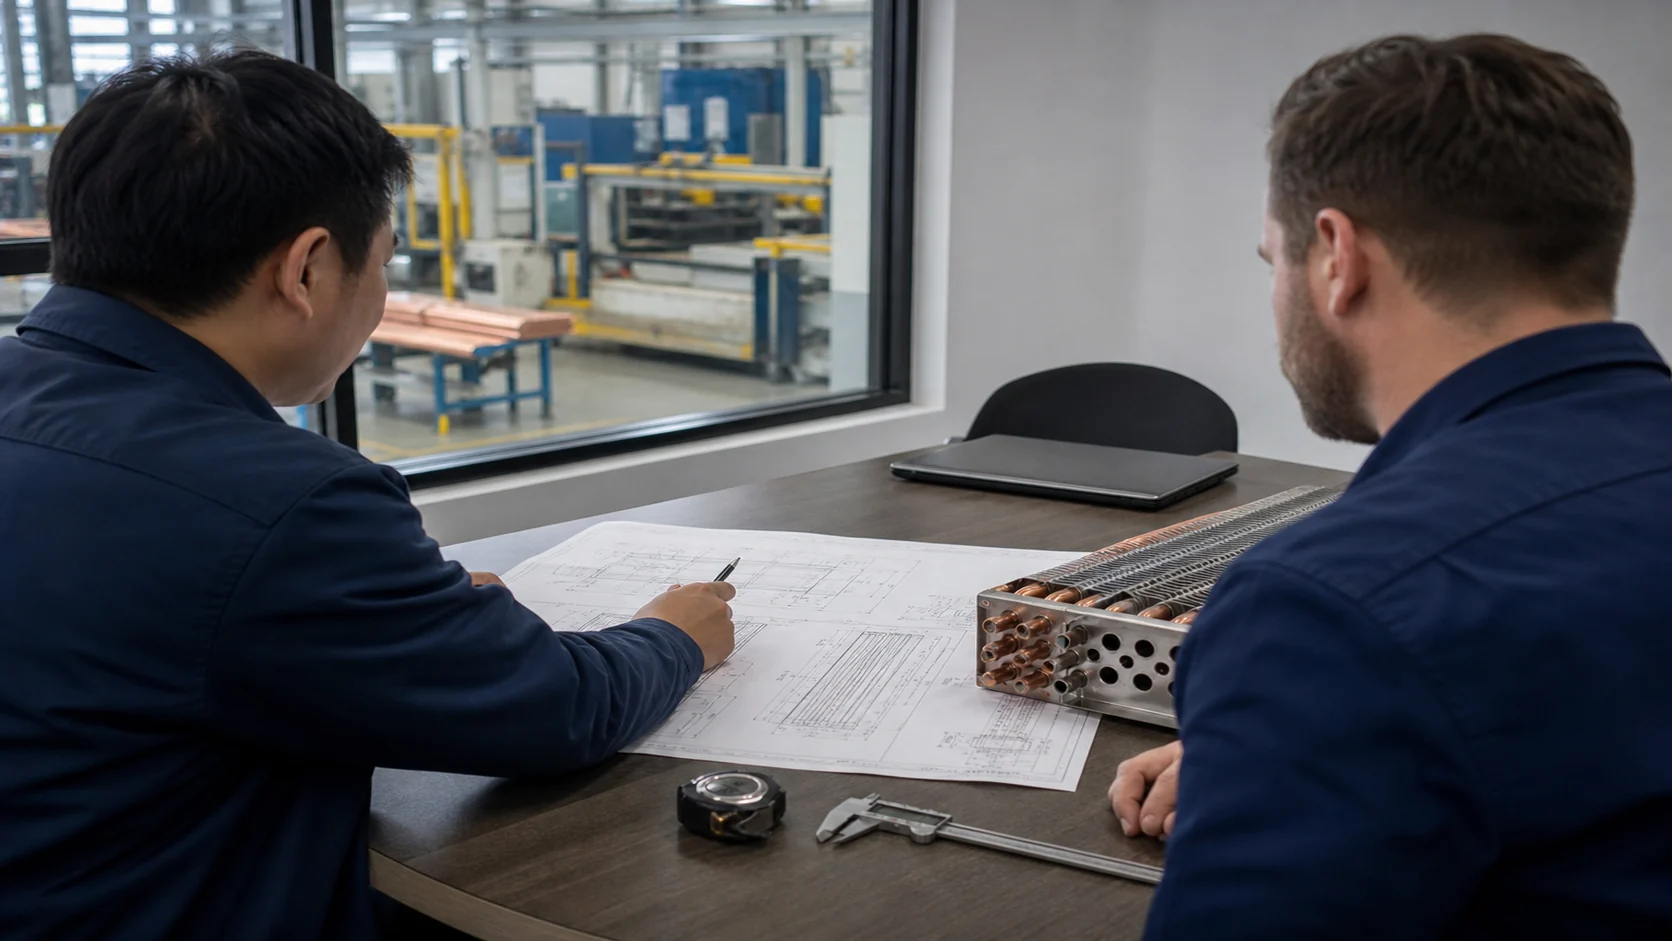
新規または改訂されたアセンブリについては、サプライヤーに、前提条件一覧、提案された接合ルート、接合および検査マップ、サンプル計画、および未解決の質問リストの提出を求めてください。. Domiの熱工学およびCFDのページ は、図面の技術レビューが必要な場合の適切な出発点となります。一方、 テスト・試験ラボのページ は、プロジェクトで定義された検査や検証に関する協議が必要な場合により適した問い合わせ先となります。.
よくあるご質問
冷媒コイルの溶接品質を確認するためにどのような検査方法が使用されますか?
まず外観検査と寸法検査から始め、接合部のリスクと適用規格が妥当と判断される場合は、表面検査、体積検査、漏れ試験、または耐圧試験を追加してください。サプライヤーは、試験方法、カバレッジ、合否判定基準、検査員またはオペレーター、および記録を明記する必要があります。試験方法は、実際の材料や形状において重要となる欠陥の種類を検出できる場合にのみ有効です。.
コイル接合部の漏れおよび耐圧性はどのように確認しますか?
回路、ヘッダー、キャップ、プラグ、付属品を含め、完全なテスト境界を最初に定義してください。次に、指定された媒体、テスト条件、機器の識別情報、保持または観察期間、合否基準、および結果を記録します。1つの回路や1つの接合部をもって、テストされていない境界全体の証明とみなさないでください。.
コイルサプライヤーはどのようなトレーサビリティを提供すべきですか?
記録には、部品および図面の改訂履歴と、材料ロット、接合作業、オペレーターまたはステーション、接合部の位置、検査結果、修理履歴、および最終リリースとを関連付ける必要があります。形式は、トラベラー、デジタル記録、または管理されたレポートのいずれでもかまいません。重要な点は、別のレビュアーが推測なしでその追跡チェーンをたどれることです。.
サプライヤーは、修理された溶接部またはろう付け部をどのように管理すべきですか?
元の不適合を維持し、修理方法と責任ある承認者を特定し、元のリスクに対処する検査を再度実施してください。修理によって耐圧境界や手順が変更される場合は、コイル全体に対して再度漏れ試験や耐圧試験が必要かどうかを確認してください。修理された接合部が、新しく綺麗に見える写真の中に紛れ込んで見えなくなってはなりません。.
コンプライアンスを過度に主張することなく、継ぎ目の品質を実証する証拠は何ですか?
承認された図面および手順の参照、材料および溶加材の情報、検査報告書、試験記録、校正または機器の参照、トレーサビリティ識別子、修理または逸脱の記録、および最終リリースの承認を要求してください。サプライヤーに対し、使用された正確な規格または顧客仕様を明示するよう求めてください。適用範囲が不明確な状態で、一般的な認証の主張を受け入れないでください。.
溶接またはろう付けされたコイルを生産にリリースできるのはいつですか?
リリースは、必要な構成、プロセス、検査、テスト、およびドキュメントのチェックが完了した行われます。責任ある品質またはエンジニアリングの権限者は、未解決の逸脱をクローズし、出荷された部品がテストされた改訂版と一致していることを確認する必要があります。生産リリースは、ビードに対する見た目の意見ではなく、管理された判断です。.
溶接のエビデンスを承認の決定に変える
最も有用な冷蔵コイルの溶接品質レビューは、見積もりデスクで使用できるほど簡潔でありながら、設計変更にも耐えられるだけの詳細さを備えています。耐圧境界を定義し、設計から接合プロセスを選択し、プロセスを適格評価および制御し、適切な場所を検査し、トレーサビリティを維持し、リリース前に修理を完了させてください。図面やサンプルをサプライヤーに送る際は、見積もりとともに提案された接合マップとエビデンスパッケージを要求してください。これにより、曖昧な品質要求がエンジニアリングの決定へと変わります。.