La qualité du soudage des serpentins de réfrigération résulte d’une conception de joint contrôlée, d’un procédé d’assemblage qualifié, d’un plan d’inspection adapté, d’une preuve d’étanchéité ou de pression lorsque requis, et d’une traçabilité du matériau jusqu’à la mise en production. Un cordon d’aspect lisse ne prouve pas à lui seul qu’un collecteur, un coude de retour, un accumulateur, un bouchon ou une connexion de service restera fiable dans l’enveloppe de fonctionnement approuvée. Le dessin, la spécification client et le code applicable doivent définir les critères d’acceptation.
Ce guide s’adresse aux ingénieurs OEM, responsables des achats, distributeurs et équipes qualité qui doivent examiner les preuves d’assemblage d’un fournisseur de serpentins. Il distingue les décisions de soudure et de brasage, les contrôles d’ajustement, les méthodes d’inspection, les dossiers de réparation et les informations nécessaires avant la libération d’un composant. Il n’attribue pas une taille de soudure, une pression, un alliage ou une fréquence de test universelle. Ces valeurs appartiennent à la conception approuvée et aux exigences réglementaires.
Ce que signifie une bonne qualité de soudure de serpentin de réfrigération
Un bon joint répond à quatre questions simultanément :
- Le joint a-t-il été réalisé selon la bonne révision du dessin et la procédure d’assemblage ?
- Le joint répond-il aux critères d’acceptation visuels, dimensionnels, de surface ou volumétriques spécifiés ?
- La limite de pression terminée réussit-elle le test d’étanchéité ou de pression requis sans déviation inexpliquée ?
- Le fournisseur peut-il relier le résultat au lot de matériau, à l’opérateur ou à la station, au dossier d’inspection et à la décision finale de libération ?
La réponse varie selon la construction du serpentin. Un collecteur en inox peut utiliser une soudure par fusion qualifiée. Une connexion de tube en cuivre peut utiliser le brasage. Un petit assemblage en aluminium peut utiliser un procédé de brasage ou de soudage contrôlé, sensible à l’oxyde, à l’apport de chaleur et à la déformation. Traiter chaque joint comme une même soudure crée un plan d’inspection faible.
Le Catalogue ASME BPVC répertorie la Section IX pour les qualifications de soudage, brasage et fusion. AWS B2.1/B2.1M:2026 couvre la qualification des procédures de soudage, des soudeurs et des opérateurs, y compris les métaux de base, les métaux d’apport, les variables et les essais. Ces références ne remplacent pas le code ou la spécification client sélectionnés pour un serpentin particulier. Elles montrent pourquoi un acheteur doit demander la base réglementaire au lieu d’accepter le mot “ certifié ” sans en connaître la portée.
Quels joints de serpentin nécessitent une revue qualité
Commencez par la limite de pression, puis incluez les joints pouvant transmettre des vibrations ou des mouvements thermiques dans cette limite. Marquez chaque emplacement sur le dernier dessin avant de demander un rapport au fournisseur.
| Joint ou zone | Risque typique | Question d’examen | Preuve utile |
|---|---|---|---|
| Collecteur vers tube | Manque de fusion, pénétration incomplète, distorsion locale | La géométrie du joint est-elle compatible avec le procédé approuvé ? | Enregistrement de l’ajustement, inspection visuelle, référence de la procédure |
| Coude de retour ou coude en U | Fissure, amincissement, désalignement, contrainte résiduelle | Le coude a-t-il été formé et assemblé sans surcharger le tube ? | Contrôle dimensionnel, cartographie du joint, résultat de fuite |
| Distributeur, accumulateur ou branche | Géométrie encombrée et accès difficile | Peut-on inspecter et tester toute la circonférence ? | Emplacement sur le dessin, méthode d’inspection, enregistrement de pression ou de fuite |
| Bouchon, obturateur ou raccord de service | Chemin de fuite caché ou reprise de mauvaise qualité | La fermeture fait-elle partie de la limite de test ? | Marquage de la limite, enregistrement de test, journal des écarts |
| Support de fixation près d’un collecteur | Vibration ou charge thermique transférée à un joint | Le support est-il situé et fini comme indiqué ? | Contrôle du dispositif, enregistrement visuel, rapport dimensionnel final |
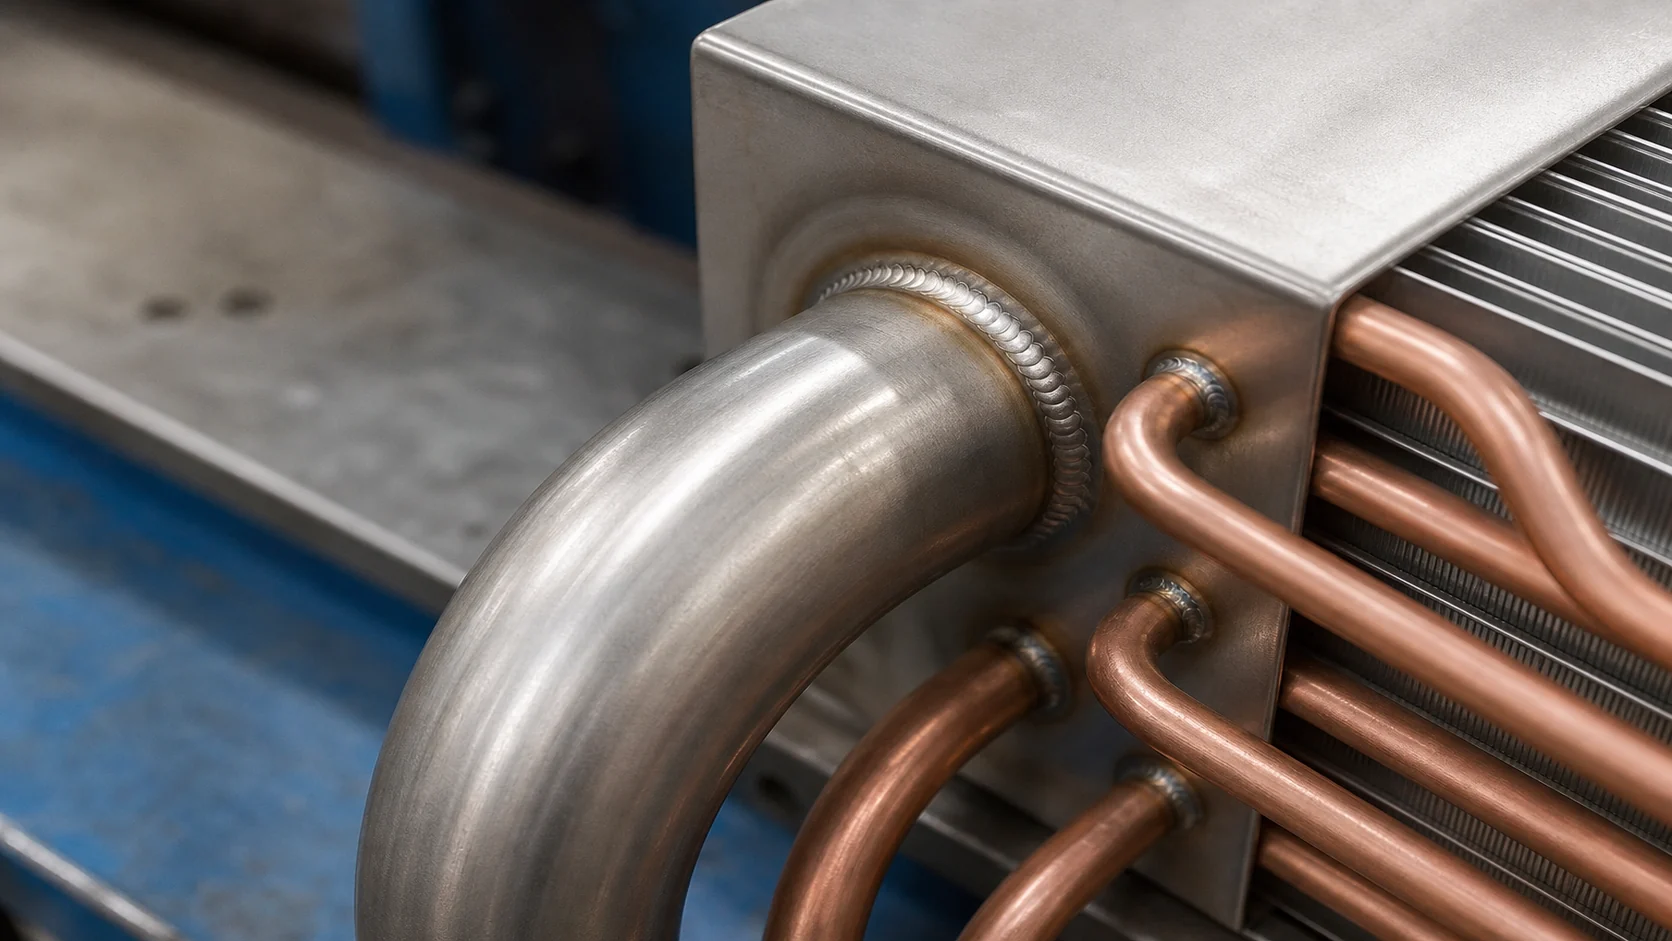
Cette carte évite une erreur courante : inspecter le joint le plus visible tout en laissant une branche bouchée, un obturateur ou un raccord accessoire hors de la limite de preuve. L’article sur diagnostic de fuite de la bobine d'évaporateur est utile lorsque le problème est une fuite en service. Cet article se concentre sur la manière dont un fournisseur contrôle et valide le joint avant expédition.
Souder ou braser : prendre la décision selon la conception
La soudure et le brasage sont des méthodes d'assemblage, pas des niveaux de qualité. Le choix correct dépend des matériaux de base, de l'épaisseur des parois, de la pression et de la température, du fluide de service, de l'accès au joint, de l'apport de chaleur, de l'exposition à la corrosion, de la politique de réparation et des règles de conception en vigueur.
| Champ de décision | Soudure par fusion | Joint brasé | Action de l’acheteur |
|---|---|---|---|
| Mécanisme du joint | Le matériau de base et le métal d'apport sont assemblés par fusion | Le métal d'apport fond et mouille les surfaces préparées sans fondre les pièces principales de la même manière | Nommer le procédé sur le dessin ou la spécification |
| Préoccupation courante | Zone affectée par la chaleur, pénétration, distorsion et modification métallurgique | Préparation de surface, jeu du joint, mouillage du métal d'apport, contrôle du flux ou de la purge | Demander quels paramètres du procédé sont contrôlés |
| Accent sur l'inspection | Profil du cordon, fusion, fissures, entaille, porosité et qualification de la procédure | Mouillage, continuité, distribution du métal d'apport, contrôle de l'oxydation et intégrité contre les fuites | Adapter l'inspection au mode réel de défaillance |
| Question de réparation | La zone peut-elle être retirée et ressoudée selon une procédure approuvée ? | Le joint peut-il être réchauffé sans endommager les tubes ou ailettes avoisinants ? | Exiger un parcours de réparation avant la production |
| Fournir une preuve de libération | WPS ou équivalent, qualification de l’opérateur si nécessaire, enregistrement de l’inspection et des essais | Procédure de brasage ou instruction de travail, contrôle de l’opérateur, enregistrement de l’inspection et des essais | Révision de l’enregistrement, opérateur ou poste, et base d’acceptation |
Le Ressource de spécification de procédure de soudage standard AWS explique que les spécifications de procédure sont appuyées par des dossiers de qualification et liées à des matériaux, procédés et codes d’application définis. Un fournisseur n’a pas besoin d’envoyer chaque document propriétaire, mais l’acheteur doit savoir quelle procédure approuvée et quelle règle d’acceptation régissent le joint.
Contrôler l’ajustement avant l’allumage du chalumeau ou de l’arc
La plupart des problèmes de joint deviennent plus coûteux après le chauffage des pièces. L’ajustement est la dernière occasion à faible coût de détecter un mauvais tube, un mauvais écart, un collecteur mal aligné, une surface contaminée ou un dispositif qui force l’assemblage en position.
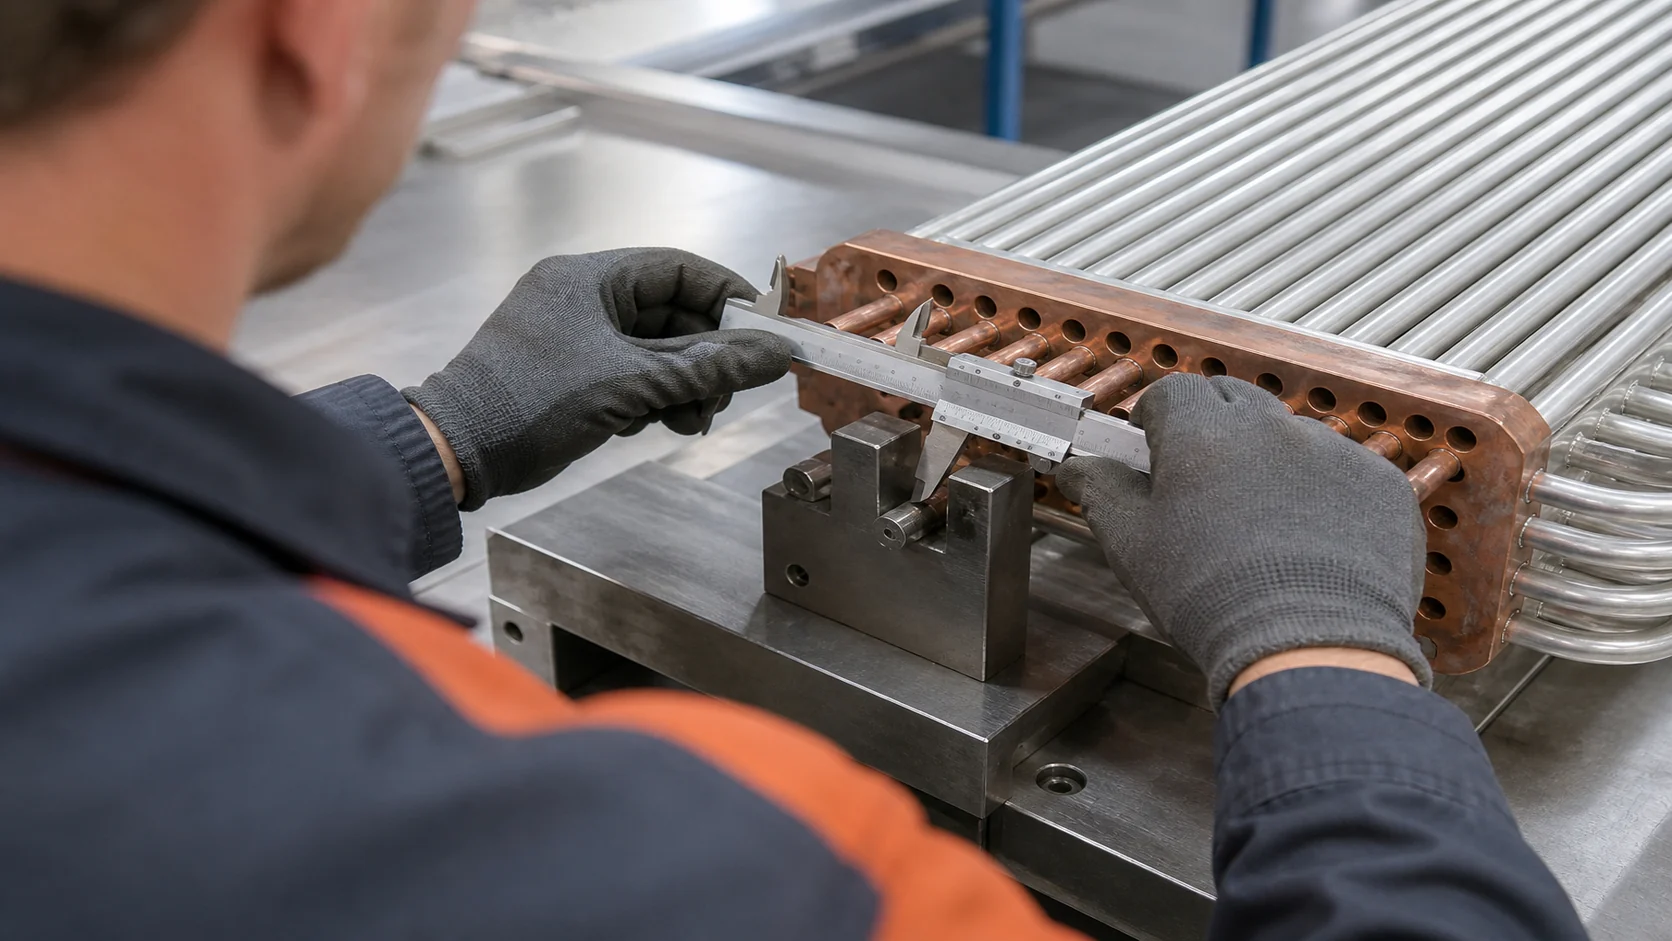
Le contrôle d’ajustement du fournisseur doit identifier :
- révision du dessin et numéro de pièce ;
- matériau de base et épaisseur ou spécification du tube ;
- préparation et orientation du joint ;
- alignement, ouverture de racine, profondeur d’insertion ou recouvrement selon le cas ;
- propreté et élimination de l’huile, de l’oxyde, du revêtement ou des bavures ;
- identification du dispositif et tout préchauffage ou purge contrôlé ;
- identification de l’opérateur ou du poste ;
- disposition d’un joint hors de la plage approuvée.
Ne transformez pas la valeur d’ajustement interne d’un fournisseur en exigence universelle. La valeur doit provenir du dessin, de la procédure qualifiée ou de la spécification client. Si le fournisseur propose un matériau ou un détail de joint équivalent, soumettez-le à une revue d’ingénierie et à un contrôle de révision avant son utilisation en production.
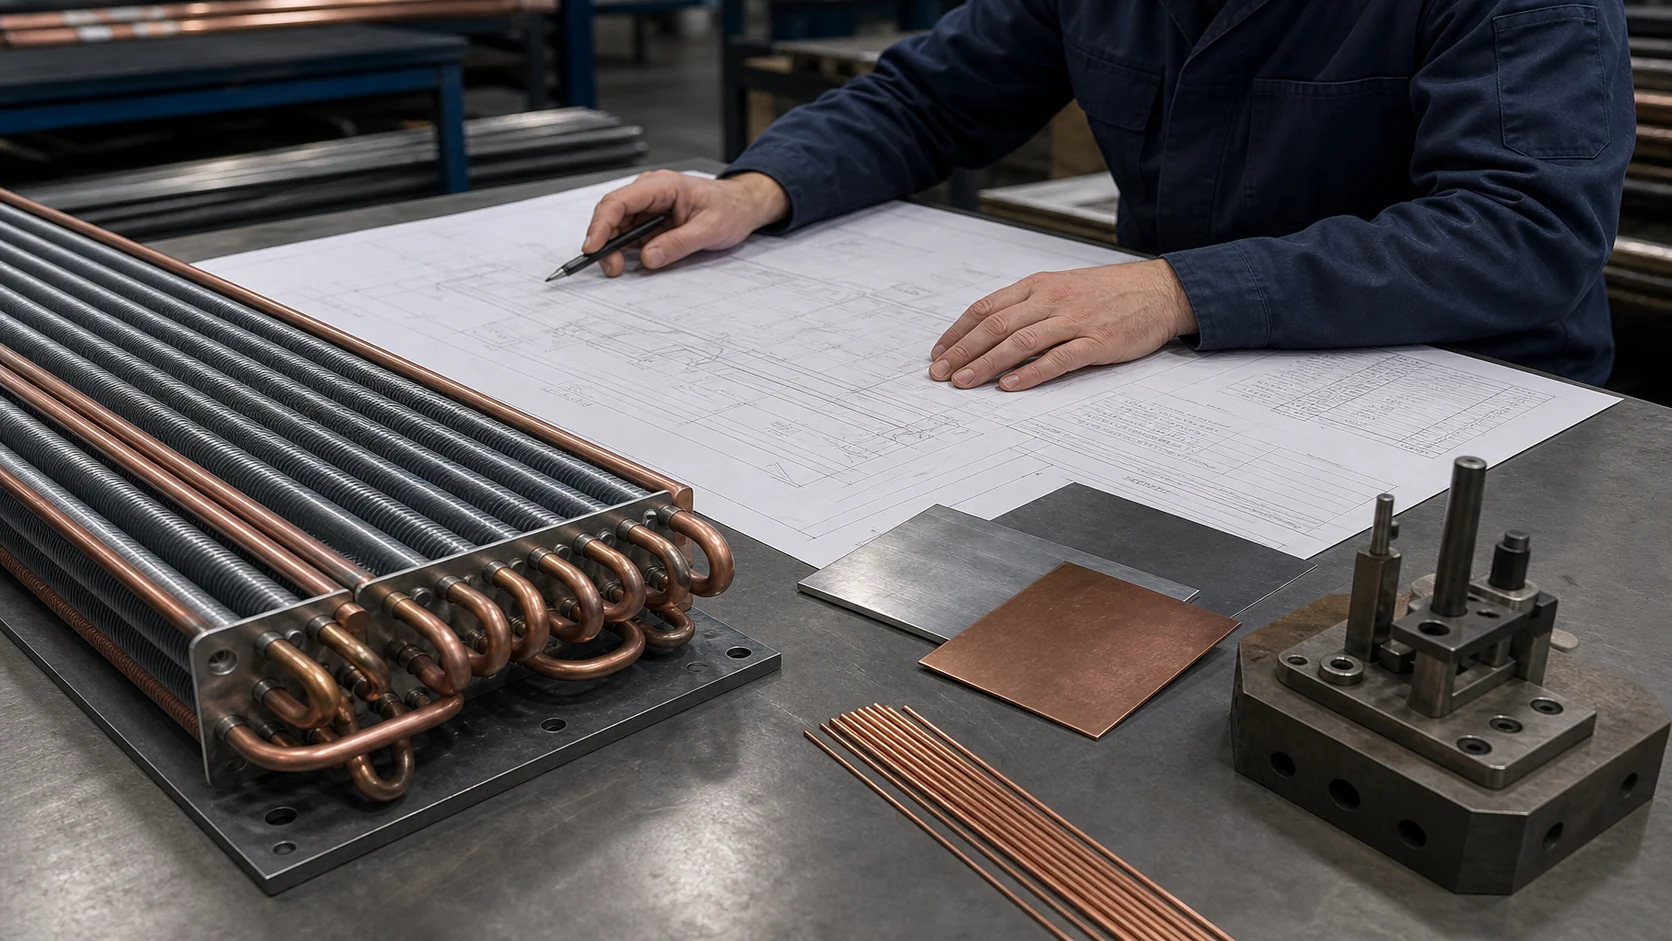
Le Processus d'approbation des pièces de production de bobines OEM explique pourquoi une modification d'assemblage peut être un changement de production contrôlé plutôt qu'un ajustement sur le lieu de fabrication. Un changement de métal d’apport, d’apport thermique, de gabarit, de détail de joint ou de méthode de réparation peut modifier le dossier de preuves qui justifie la mise en production.
Contrôlez le processus d’assemblage, pas seulement l’apparence finale
Le contrôle du processus commence par une procédure qualifiée ou une instruction de travail approuvée par le client. Elle doit définir les variables pouvant affecter l’intégrité du joint, telles que la famille de matériaux, le métal d’apport, la torche ou l’électrode, le gaz de protection ou de purge, le courant ou l’apport thermique, la vitesse de déplacement, la position, le préchauffage, le contrôle entre passes, le nettoyage et la séquence. Les variables exactes dépendent du procédé et du code.
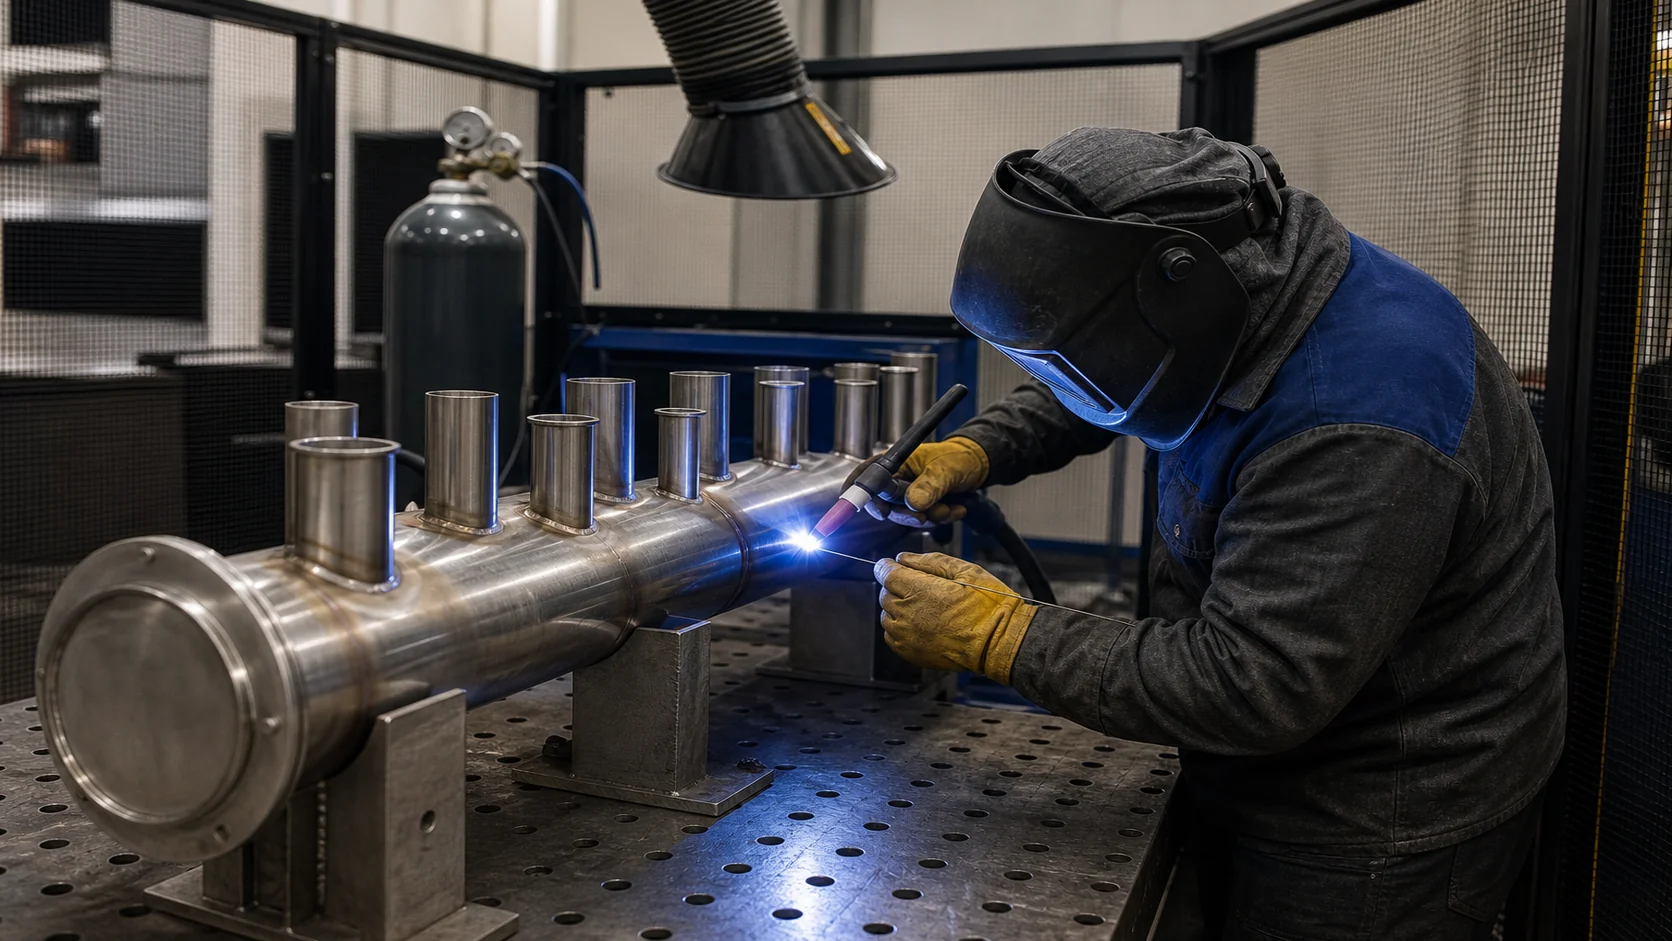
Pour les assemblages brasés, ajoutez la préparation de surface, le jeu du joint, le placement du métal d’apport, le schéma de chauffage, le contrôle du flux ou de la purge, et le nettoyage après brasage si nécessaire. Pour les collecteurs soudés, faites attention à l’accès, à la pénétration, à la déformation, au traitement des cratères et aux zones affectées par la chaleur près des parois fines des tubes. Gardez la zone de travail suffisamment propre pour que le joint ne masque pas d’huile, de calamine, de flux ou de résidus de meulage.
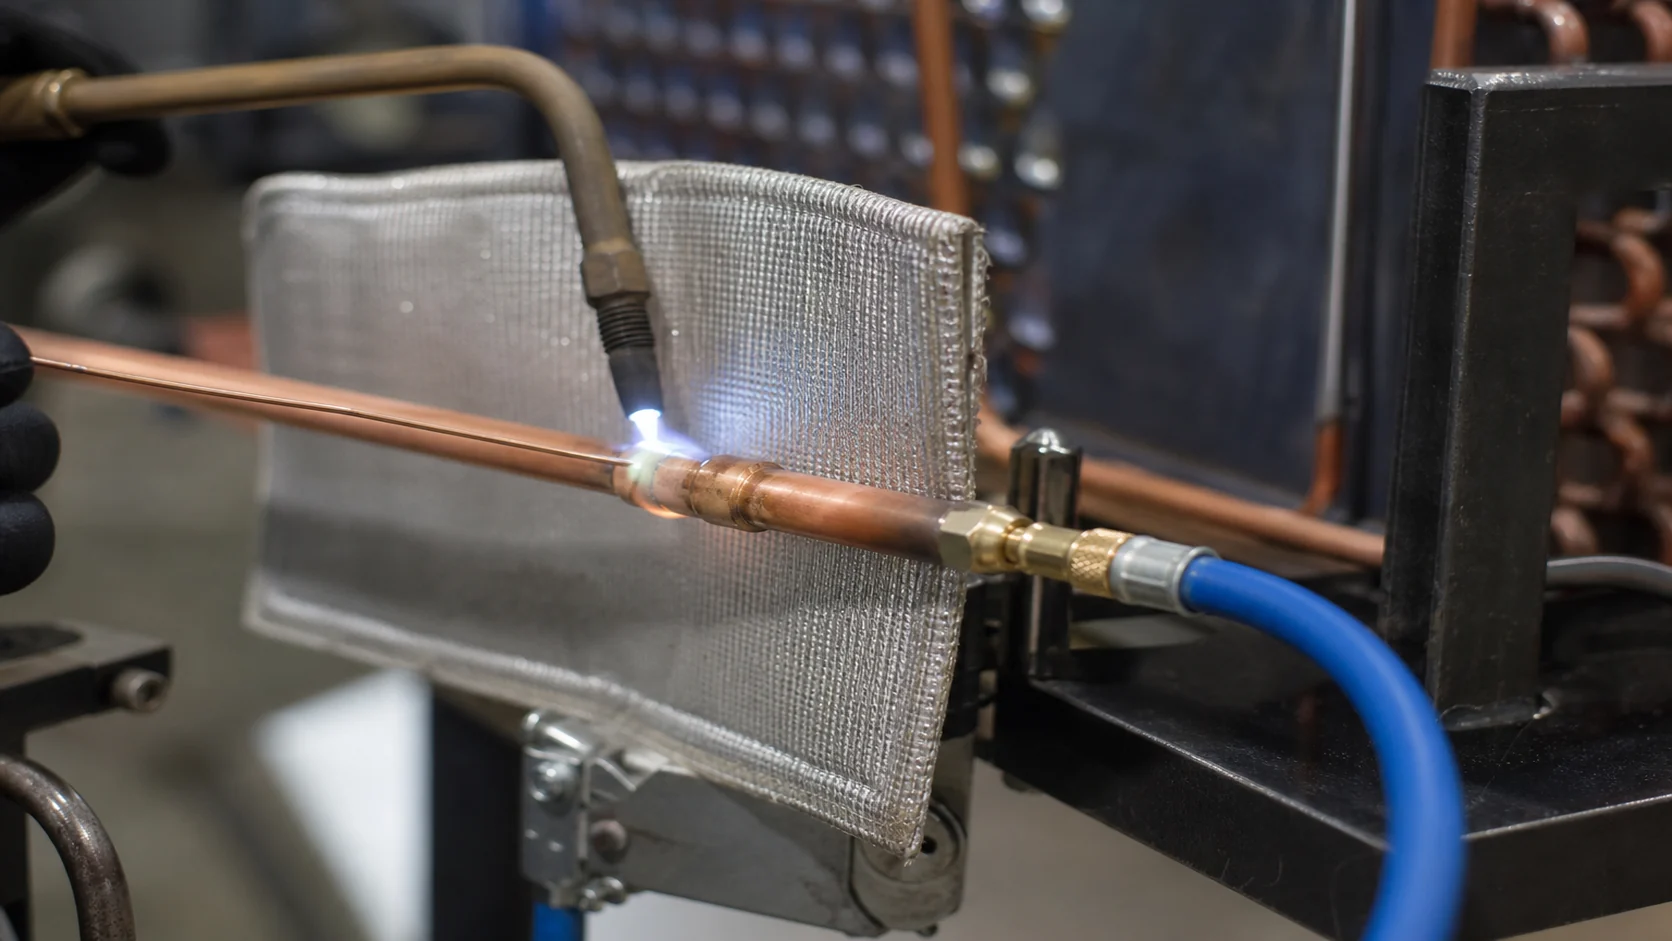
Le Page des codes et normes AWS indique que les exigences de soudage sont élaborées pour des applications définies et qu’un ingénieur compétent doit traiter les problèmes hors du champ d’application d’une norme. C’est une règle d’approvisionnement utile : demandez le document et le champ d’application applicables, et non une déclaration générique selon laquelle l’usine suit les normes de soudage.
Utilisez une échelle d’inspection adaptée au risque
Aucune méthode d’inspection unique ne permet de vérifier tous les aspects d’un joint. Un plan pratique passe de contrôles à faible coût à des essais ciblés, avec des critères d’acceptation définis avant l’examen du résultat.
| Étape d’inspection | Ce qu’elle peut montrer | Ce qu’elle ne peut pas prouver à elle seule | Document à demander |
|---|---|---|---|
| Visuel et dimensionnel | Profil du cordon, alignement, brûlure, manque de matière, dommages de surface, emplacement et géométrie finale | Discontinuités internes ou performance en service à long terme | Liste de contrôle signée, photos, révision du plan |
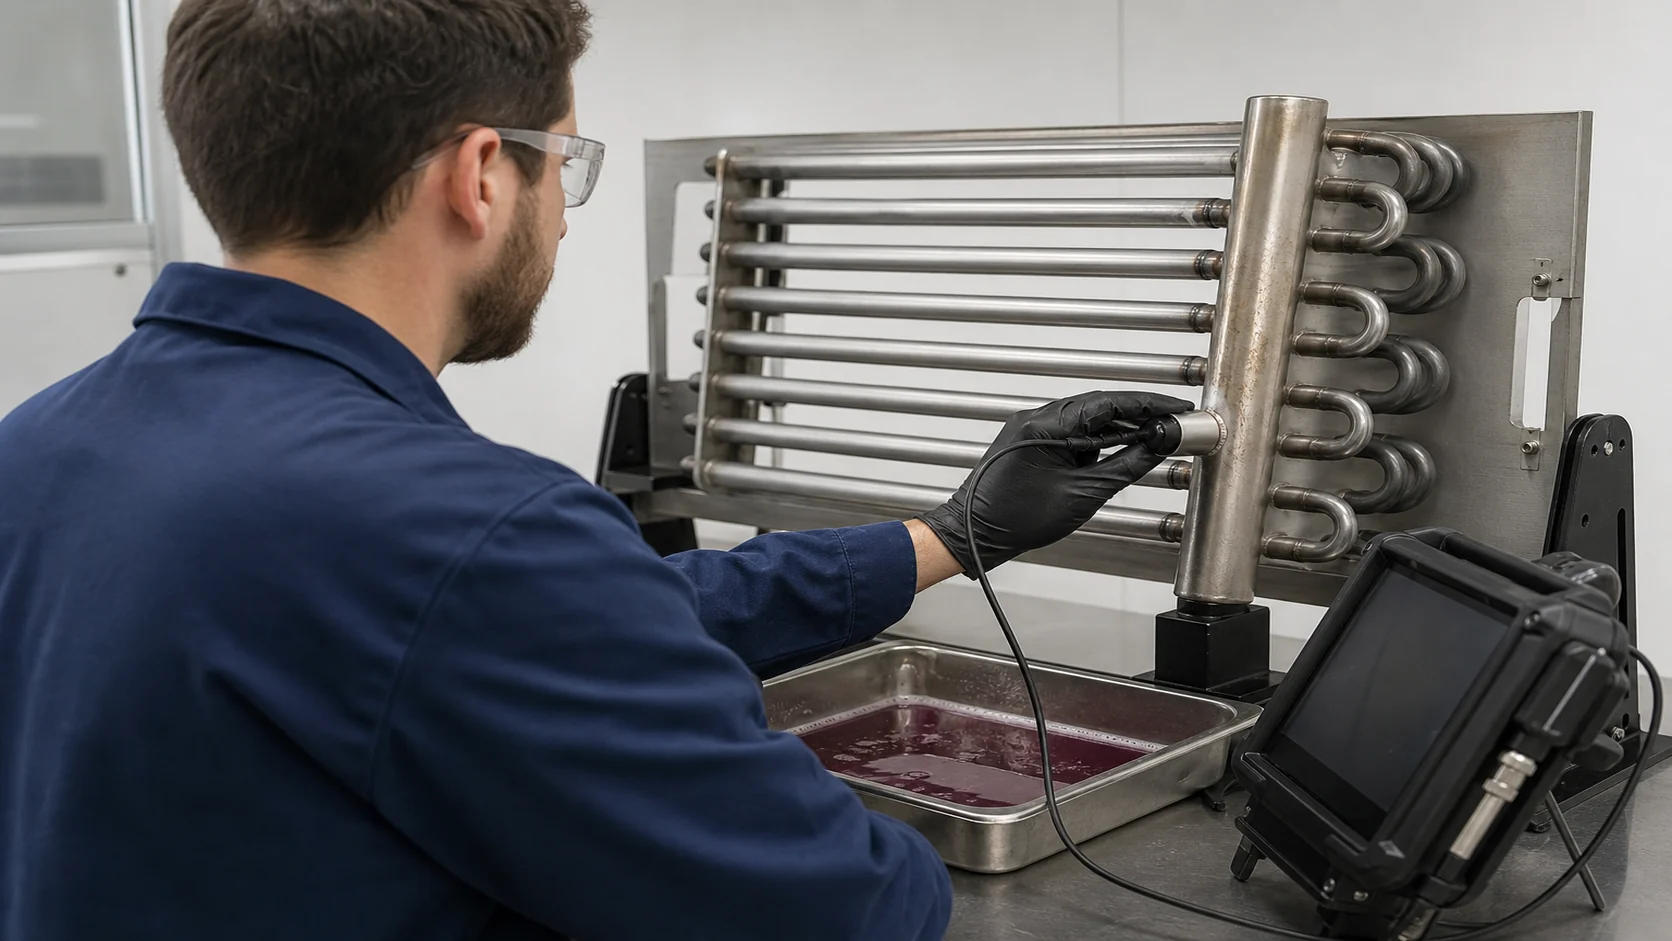
| Examen de surface | Indications de rupture de surface lorsque la méthode est adaptée au matériau et à la finition | Défauts sous la surface inspectée ou frontière de pression complète | Méthode, zone, examinateur, résultat, règle d’acceptation |
| Examen volumétrique | Indications internes sélectionnées lorsque la méthode, l’épaisseur, l’accès et le matériau le permettent | Étanchéité de chaque circuit ou performance thermique | Technique, couverture, étalonnage, images ou rapport |
| Test de fuite ou de pression | Intégrité de la limite selon la configuration et les conditions de test spécifiées | Qualification de la procédure de soudage ou durée de vie en fatigue hors test | Limite de test, fluide, pression ou limite, maintien, instrument, résultat |
| Propreté et vérification fonctionnelle | Résidu, obstruction, état de la connexion et préparation à l’installation | Acceptation structurelle du joint | Enregistrement de nettoyage, inspection finale, validation de la libération |
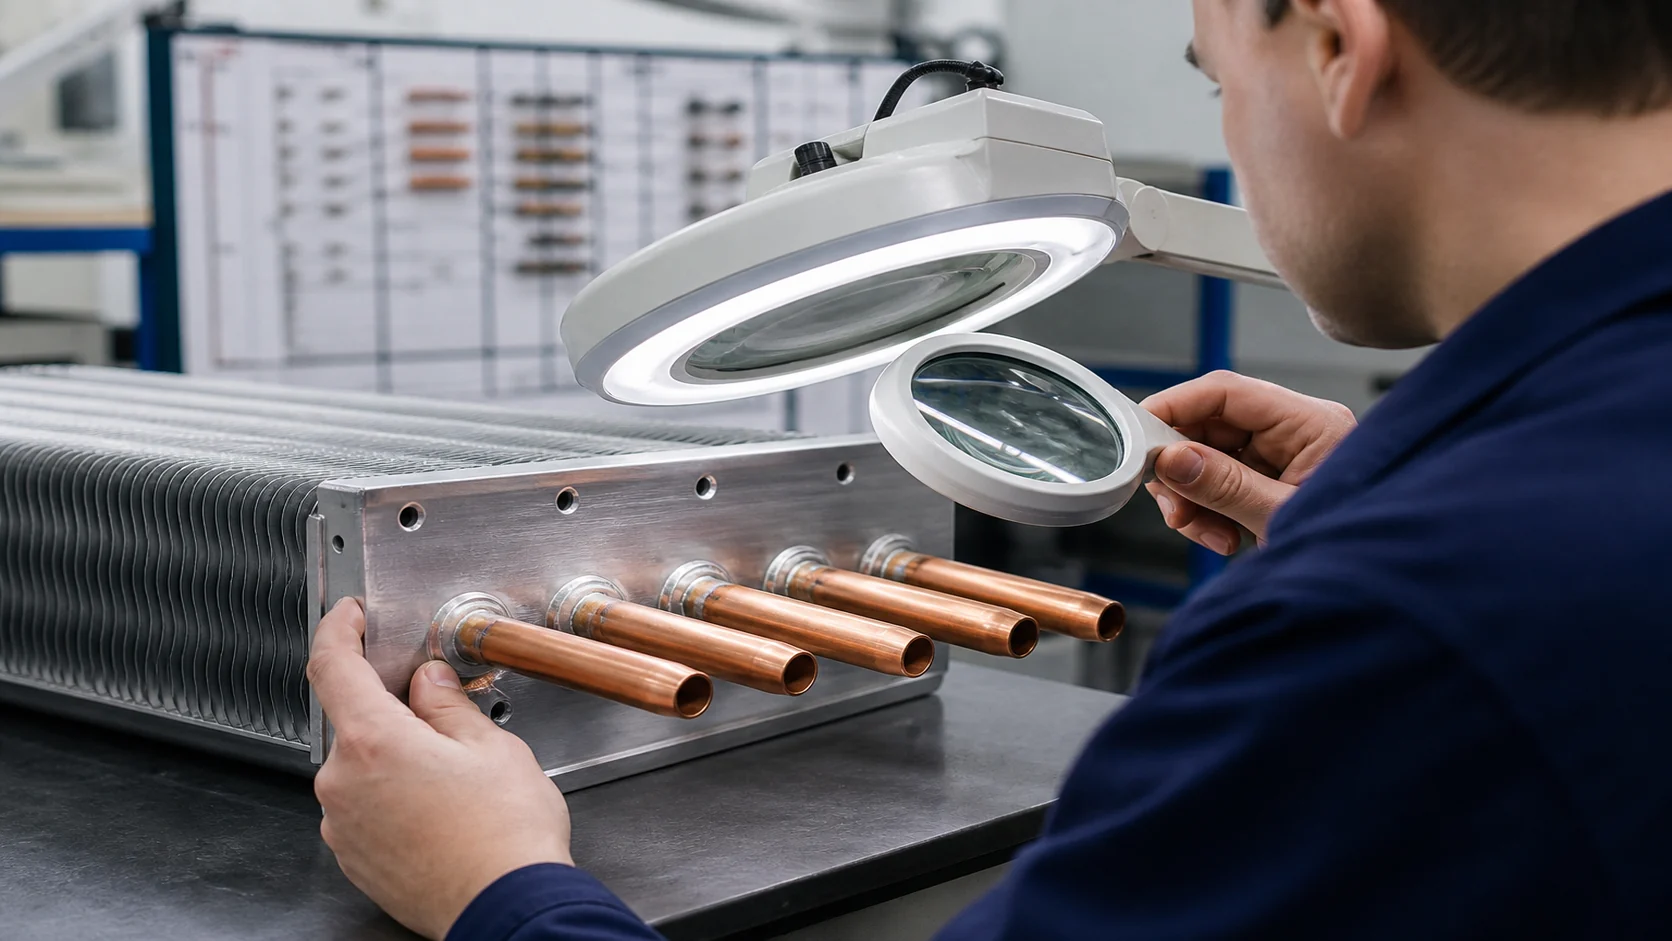
Choisissez les essais non destructifs uniquement lorsqu’ils répondent à un risque défini. La radiographie, le contrôle par ultrasons, le ressuage, les particules magnétiques, le courant de Foucault ou une autre méthode peuvent être appropriés dans certains designs et inadaptés dans d’autres. L’article ne doit jamais laisser entendre que chaque serpentin nécessite chaque méthode. Demandez au fournisseur d’expliquer pourquoi la méthode choisie permet de détecter le type de défaut spécifié dans le matériau et la géométrie réels.
Consultez le rapport de fuite et de pression comme document de référence de la limite
Le rapport de pression ou de fuite doit identifier ce qui a été testé, et pas seulement si une case a été cochée. Confirmez le dessin de la limite, les circuits isolés, les bouchons et capuchons, le fluide de test, la séquence de test, l’identification de l’instrument, l’état d’étalonnage, les conditions de début et de fin, le critère d’acceptation, l’opérateur, la date et la disposition de tout résultat anormal.
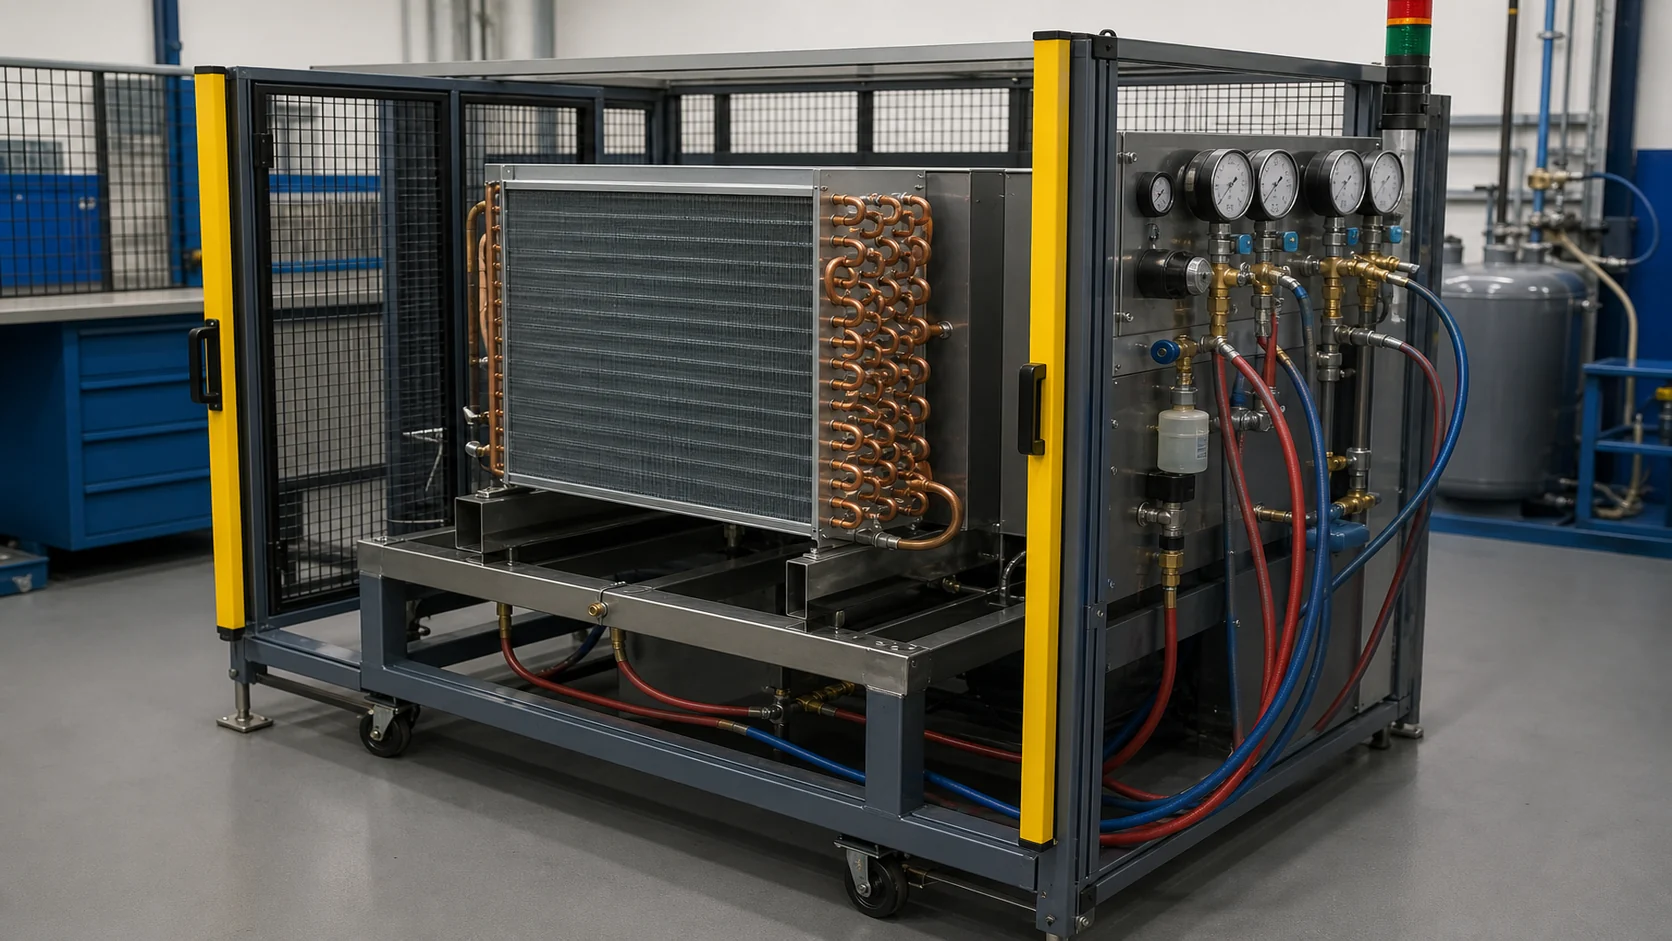
Pour un serpentin avec plusieurs circuits, vérifiez si le rapport les couvre tous. Un test sur un circuit ne prouve pas automatiquement une branche ou un accessoire non connecté. Un fournisseur peut utiliser un test de fuite séparé, un test de preuve ou un test de qualification destructif. Gardez ces objectifs distincts. Guide de test de pression d’éclatement des serpentins CO2 donne une explication distincte de la preuve, du fonctionnement, de la fuite et de l’éclatement pour les projets CO2 haute pression.
Exigez une traçabilité qui suit le joint
La traçabilité doit toujours fonctionner après qu’un serpentin a été déplacé de la fabrication à l’inspection, à l’emballage et aux dossiers de service. Elle ne nécessite pas un grand système logiciel. Elle requiert un identifiant stable et un transfert contrôlé.
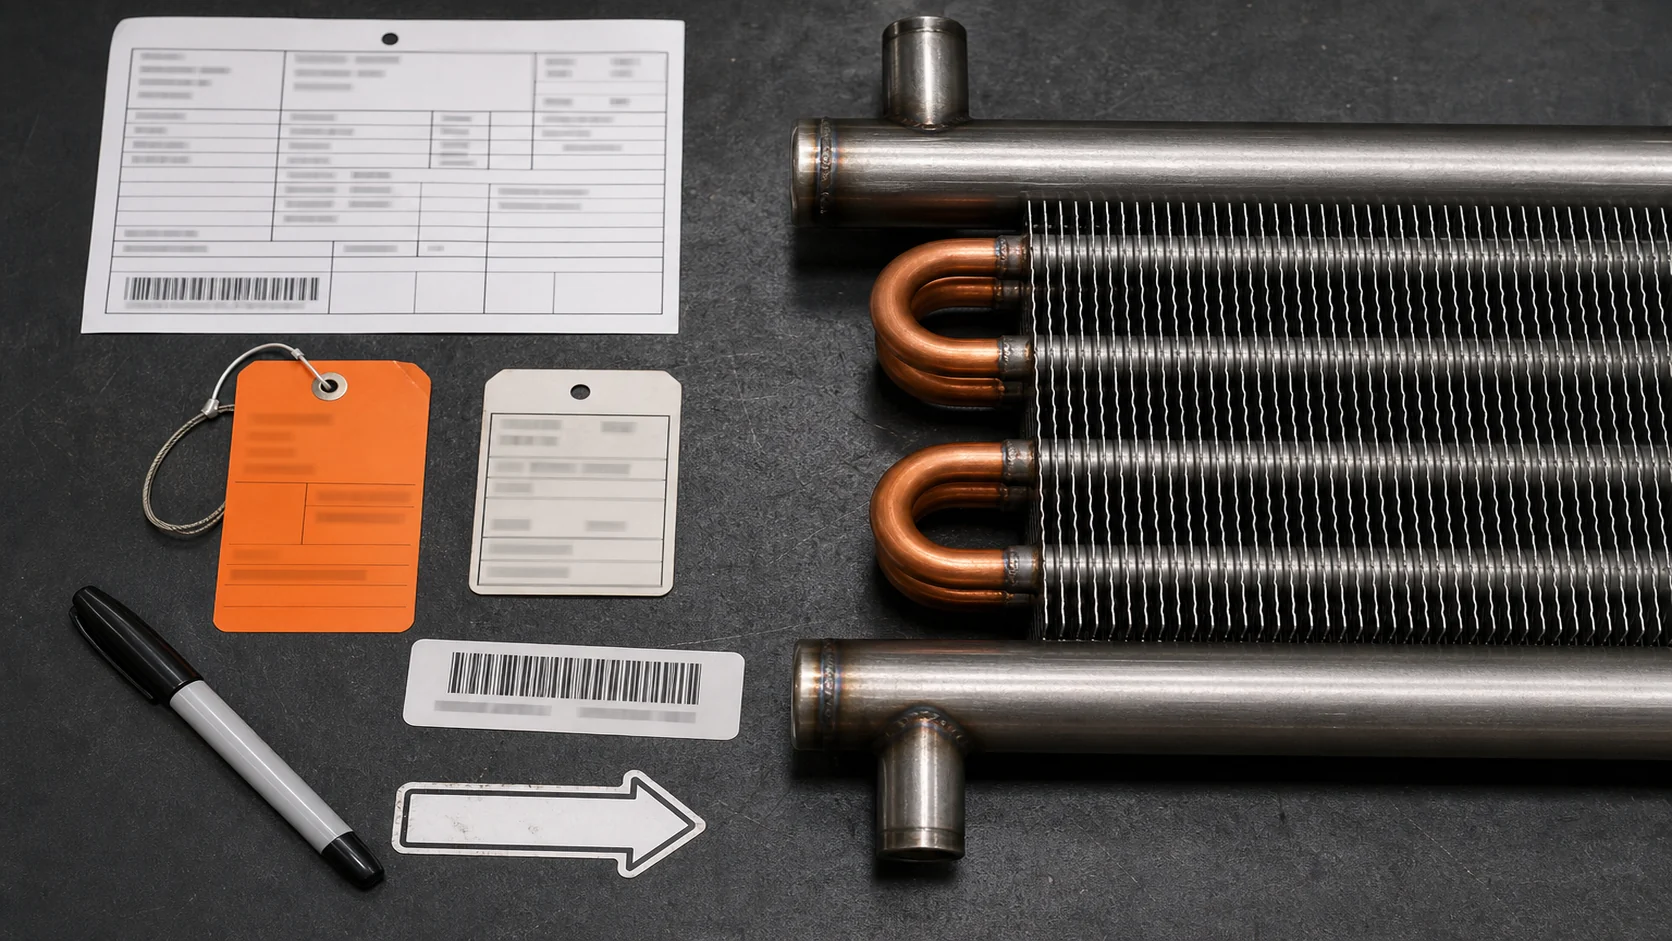
Une chaîne de traçabilité utile relie :
- numéro de pièce du serpentin, révision du dessin et numéro de série ou lot ;
- lots de tubes, collecteurs, barrettes et autres matériaux constituant la limite de pression ;
- révision de la procédure d’assemblage et opérateur ou poste ;
- plan de localisation des joints ou référence d’inspection ;
- enregistrements visuels, CND, d’étanchéité, de pression et dimensionnels ;
- décisions de réparation, déviation, dérogation et réinspection ;
- libération finale de la qualité et enregistrement de l’expédition.
Le liste de contrôle pour demande de devis de serpentin frigorifique sur mesure peut aider un acheteur à rassembler le dessin, l’échantillon, les raccordements, les matériaux, la quantité et les attentes d’inspection avant la demande de devis. Ajoutez les champs de traçabilité à la demande de devis lorsqu’un joint est critique pour la sécurité ou difficile à inspecter après l’installation.
Contrôler les réparations et les déviations comme de nouvelles preuves
Le meulage, le polissage, le réchauffage, le bouchage ou l’ajout de métal d’apport peuvent modifier le joint d’origine. Une réparation doit donc avoir une raison, une méthode approuvée, une personne responsable et un parcours de réinspection. N’effacez pas l’échec initial du dossier. Conservez le résultat d’origine, identifiez l’emplacement réparé et reliez la nouvelle inspection à la même pièce et à la même révision.
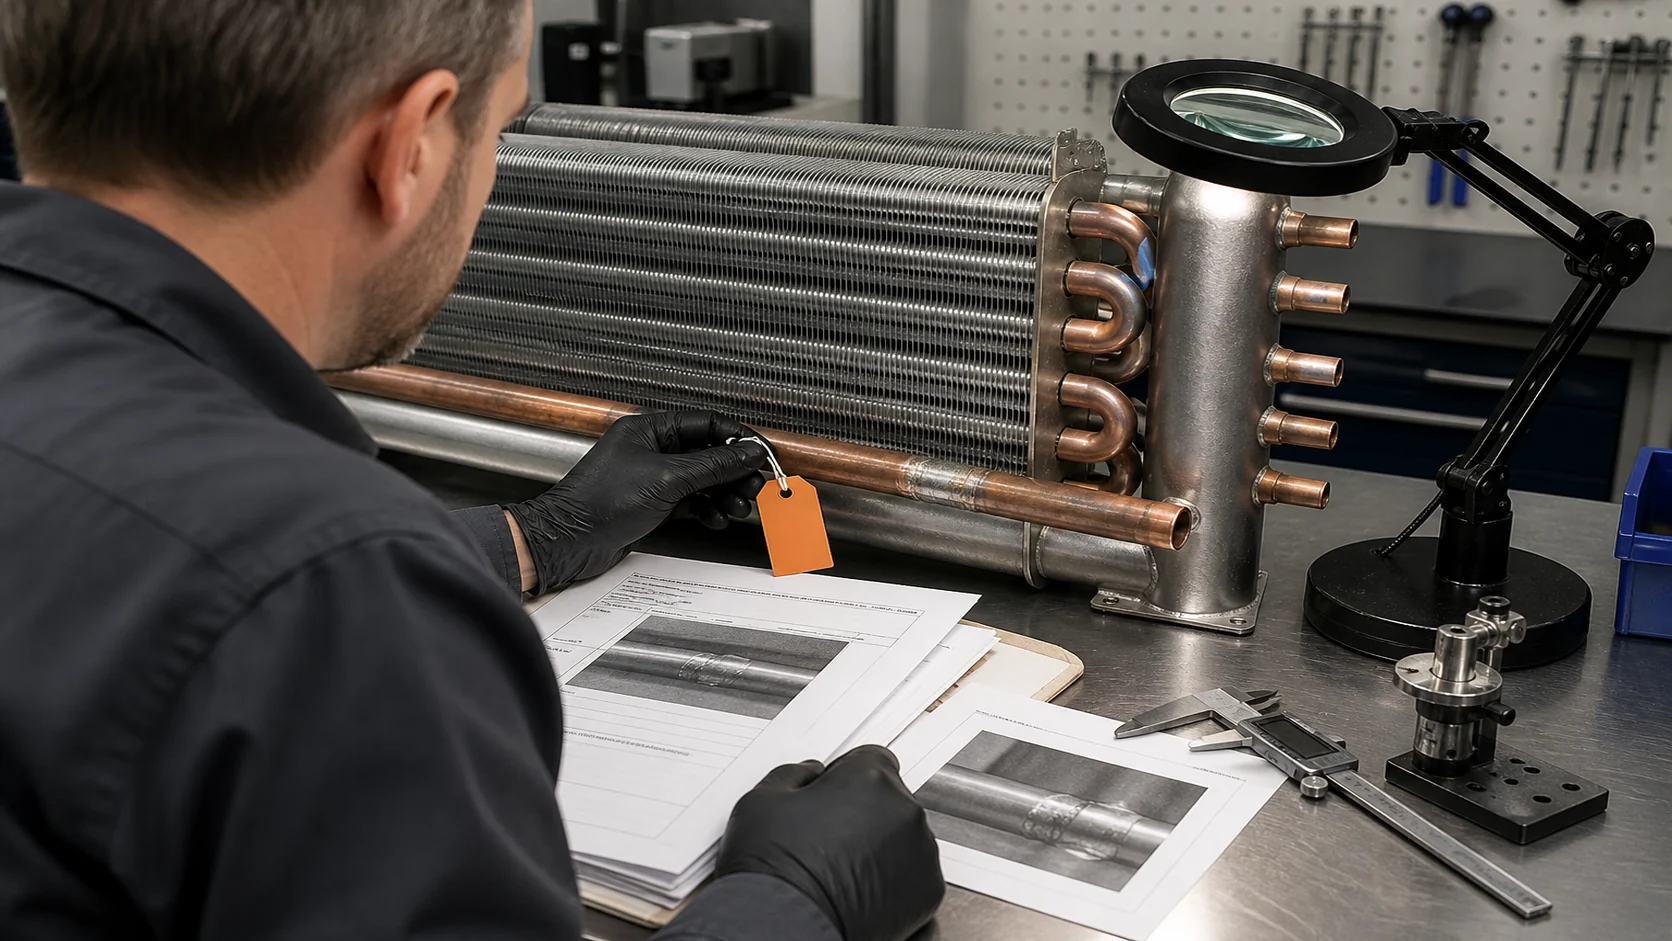
Posez ces questions lorsqu’un rapport contient une réparation ou une dérogation :
- La réparation était-elle autorisée par le dessin, la procédure, le code ou la spécification client ?
- La réparation a-t-elle modifié le matériau, le métal d’apport, l’apport de chaleur, la géométrie du joint ou la limite d’essai ?
- La zone réparée a-t-elle été réinspectée avec une méthode capable de détecter le défaut initial ?
- Le serpentin complet a-t-il été retesté lorsque la réparation pouvait affecter la limite de pression ?
- Qui a accepté la déviation et où l’approbation est-elle conservée ?
Des réparations répétées au même endroit sont un signal de processus. La bonne réponse peut être une correction de gabarit, une révision de procédure, un changement de matériau ou une modification de conception. Ce n’est pas toujours un nouveau passage cosmétique sur le cordon.
Ce qu'un acheteur doit demander avant la mise en production
Le dossier de libération final doit permettre à un ingénieur de répondre à ce qui a été fabriqué, comment cela a été assemblé, comment cela a été inspecté, et ce qui reste en suspens. Un rapport qui indique seulement “ accepté ” laisse trop de décisions à la mémoire.
| Élément de libération | Contenu utile minimum | Pourquoi c'est important |
|---|---|---|
| Dessin et configuration | Numéro de pièce, révision, carte des assemblages, définition du circuit ou des limites | Établit à quoi appartiennent les preuves |
| Preuve de processus | Révision de la procédure d’assemblage, matériau et métal d’apport, opérateur ou poste, variables contrôlées | Montre comment l’assemblage a été réalisé |
| Preuve d’inspection | Enregistrements visuels, dimensionnels, CND, d’étanchéité ou de pression selon les besoins | Relie la décision d’acceptation à une méthode |
| Enregistrement des écarts et réparations | Résultat initial, méthode de réparation, réinspection, approbation | Empêche que des retouches cachées ne deviennent une hypothèse d’expédition |
| Libération finale | Réviseur nommé, date, points ouverts, statut de l’emballage et de l’expédition | Montre qui a accepté la configuration et ce qui quitte l’usine |
Si le projet implique une limite de pression réglementée, demandez à l’ingénieur responsable d’identifier le code applicable et la voie de certification requise. Un fournisseur peut fournir un rapport d’essai ou un certificat de matériau sans être autorisé à faire une déclaration de conformité au code pour l’ensemble du système. Gardez les preuves du fournisseur, l’approbation du client et la certification finale du système comme des décisions distinctes.
Construisez la demande de devis autour du risque lié à l’assemblage
Envoyez plus qu’un simple mot-clé comme “ serpentin soudé ”. Joignez le dessin ou des photos d’échantillons, le fluide, les conditions de fonctionnement et de conception, les exigences de pression ou d’essai, les restrictions de matériaux, la disposition des connexions, l’emplacement des joints, l’environnement, le plan d’inspection, la courbe de quantité, l’emballage, la destination et les dates demandées. Si la conception n’est pas figée, précisez quelles options sont ouvertes à la proposition du fournisseur.
Pour un assemblage neuf ou révisé, demandez au fournisseur de retourner un registre des hypothèses, un parcours de soudage proposé, une carte des joints et des inspections, un plan d’échantillonnage et une liste de questions en suspens. La page d’ingénierie thermique et de CFD de Domi est un point de départ pertinent lorsque le dessin nécessite une revue technique. La page du laboratoire d’essais est la meilleure destination de demande lorsque le projet nécessite une discussion définie sur l’inspection ou la validation.
Questions fréquemment posées
Quelles méthodes d’inspection sont utilisées pour vérifier la qualité des soudures des serpentins de réfrigération ?
Commencez par une inspection visuelle et dimensionnelle, puis ajoutez des essais de surface, volumétriques, d’étanchéité ou de pression lorsque le risque lié au joint et les exigences applicables le justifient. Le fournisseur doit indiquer la méthode, la couverture, la règle d’acceptation, l’examinateur ou l’opérateur, et l’enregistrement. Une méthode d’essai n’est utile que si elle peut détecter le type de défaut pertinent dans le matériau et la géométrie réels.
Comment vérifiez-vous la résistance à la fuite et à la pression dans un joint de bobine ?
Définissez d’abord la limite complète de l’essai, y compris les circuits, collecteurs, bouchons, obturateurs et accessoires. Ensuite, enregistrez le fluide spécifié, les conditions d’essai, l’identité de l’instrument, la durée de maintien ou d’observation, le critère d’acceptation et le résultat. Ne considérez pas qu’un circuit ou un joint prouve l’intégrité d’une limite non testée.
Quelle traçabilité un fournisseur de bobines doit-il fournir ?
L’enregistrement doit relier la pièce et la révision du dessin aux lots de matériaux, à la procédure d’assemblage, à l’opérateur ou au poste, à l’emplacement du joint, aux résultats d’inspection, à l’historique des réparations et à la libération finale. Le format peut être un suiveur, un enregistrement numérique ou un rapport contrôlé. L’essentiel est qu’un autre examinateur puisse suivre la chaîne sans supposer.
Comment un fournisseur doit-il contrôler une soudure ou un brasage réparé ?
Conservez la non-conformité d’origine, identifiez la méthode de réparation et l’approbation responsable, et répétez l’inspection qui traite le risque initial. Si la réparation modifie la limite de pression ou la procédure, vérifiez si l’ensemble du serpentin nécessite un nouvel essai d’étanchéité ou de pression. Un joint réparé ne doit jamais disparaître dans une nouvelle photo à l’apparence propre.
Quelles preuves démontrent la qualité du joint sans exagérer la conformité ?
Demandez le dessin approuvé et la référence de procédure, les informations sur le matériau et l’apport, les rapports d’inspection, les enregistrements d’essais, les références d’étalonnage ou d’instrument, les identifiants de traçabilité, les enregistrements de réparation ou de déviation, et la validation finale. Demandez au fournisseur d’indiquer le code exact ou la spécification client utilisée. N’acceptez pas une déclaration générale de certification lorsque le périmètre n’est pas clair.
Quand une bobine soudée ou brasée peut-elle être libérée pour la production ?
La libération suit l’achèvement des vérifications requises de configuration, de processus, d’inspection, d’essai et de documentation. L’autorité qualité ou ingénierie responsable doit clôturer les déviations ouvertes et confirmer que la pièce expédiée correspond à la révision testée. La libération en production est une décision contrôlée, non une opinion visuelle sur un cordon.
Transformez les preuves de soudure en décision d’approbation
La revue qualité de soudure de serpentin de réfrigération la plus utile est suffisamment courte pour être utilisée au bureau de devis et assez détaillée pour survivre à un changement de conception. Définissez la limite de pression, sélectionnez le procédé d’assemblage à partir de la conception, qualifiez et contrôlez le procédé, inspectez les bons emplacements, préservez la traçabilité et clôturez les réparations avant la libération. Lorsque vous envoyez un dessin ou un échantillon à un fournisseur, demandez la carte des joints proposée et le dossier de preuves avec le devis. Cela transforme une demande de qualité vague en une décision d’ingénierie.