OEMコイルの生産部品承認プロセス(PPAP)は、承認された設計が、リリースパッケージで合意された同一の材料、プロセス管理、検査方法、試験条件、および梱包を用いて、意図された生産速度で製造できることを確認するものです。これは、試作または初回サンプルの承認後に開始されます。購入者は、量産試作ランをレビューし、1つの管理されたリビジョンに対して証拠を照合し、明確なリリースステータスを記録します。目的は、1回限りのサンプルレビューに合格したコイルが、隠れた変更を伴ったままリピート注文に混入するのを防ぐことです。.
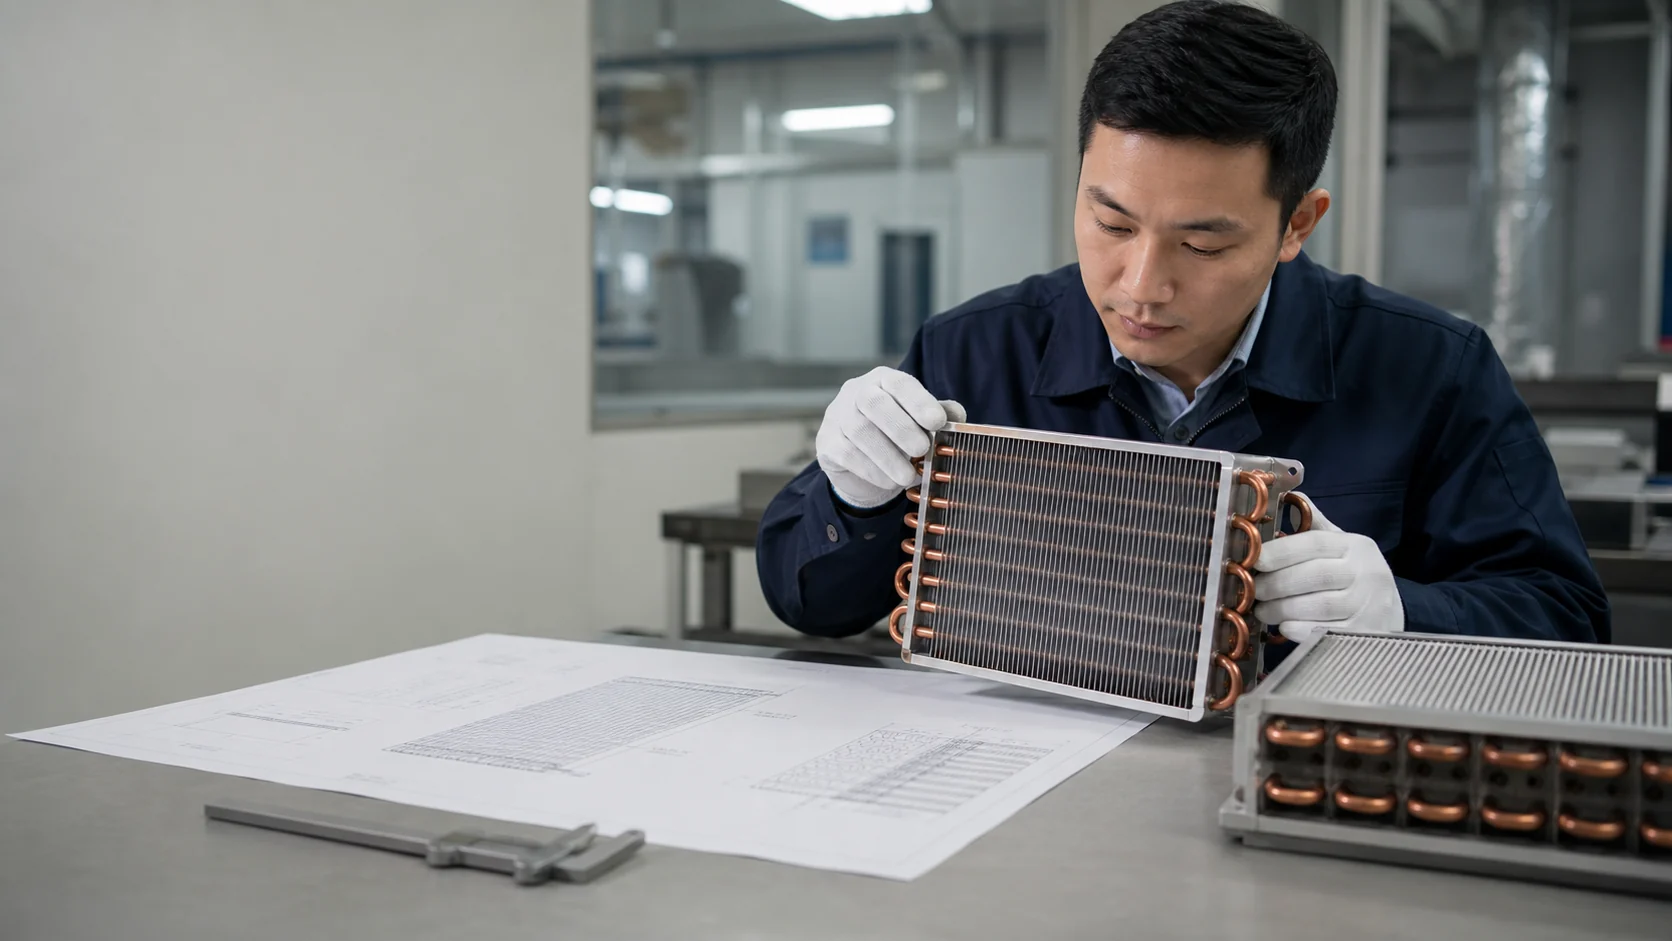
生産部品承認は転換ゲートであり、新たな試作レビューではありません
試作承認では、新しいコイルが適合し、性能を発揮し、修正可能であるかを問いかけます。生産部品承認では異なる問いかけを行います。すなわち、サプライヤーが承認されたその結果を、通常のプロセスで、計画された速度で、別のエンジニアが後日監査できる記録とともに再現できるかということです。
この区別は、カスタムエバポレータコイル、コンデンサーコイル、ヒートポンプコイル、および熱交換器において重要です。試作では、追加のエンジニアリング的配慮、手選別された材料、一時的な治具、またはすべての注文に対して実用的ではない試験条件が使用される場合があります。量産試作ランは、購入者がリピート発注を行う前に、そうした移行リスクを明らかにします。.
AIAG(全米自動車産業協会)は、PPAPを、実際の生産ランおよび生産速度において、エンジニアリング設計記録と仕様要件が満たされていることを確認するための業界プロセスとして説明しています。一部の顧客はPPAPの名称とフォームを使用し、また別の顧客は初回製品検査(FAI)、出荷前検査、または社内生産リリースパックを使用します。購入者は、ランの前に必要なフォーマットについて合意しておくべきです。重要なのはラベルではなくプロセスです。以下を参照してください。 AIAG PPAP 概要 (PPAPマニュアルの公開範囲についてはこちらをご覧ください).
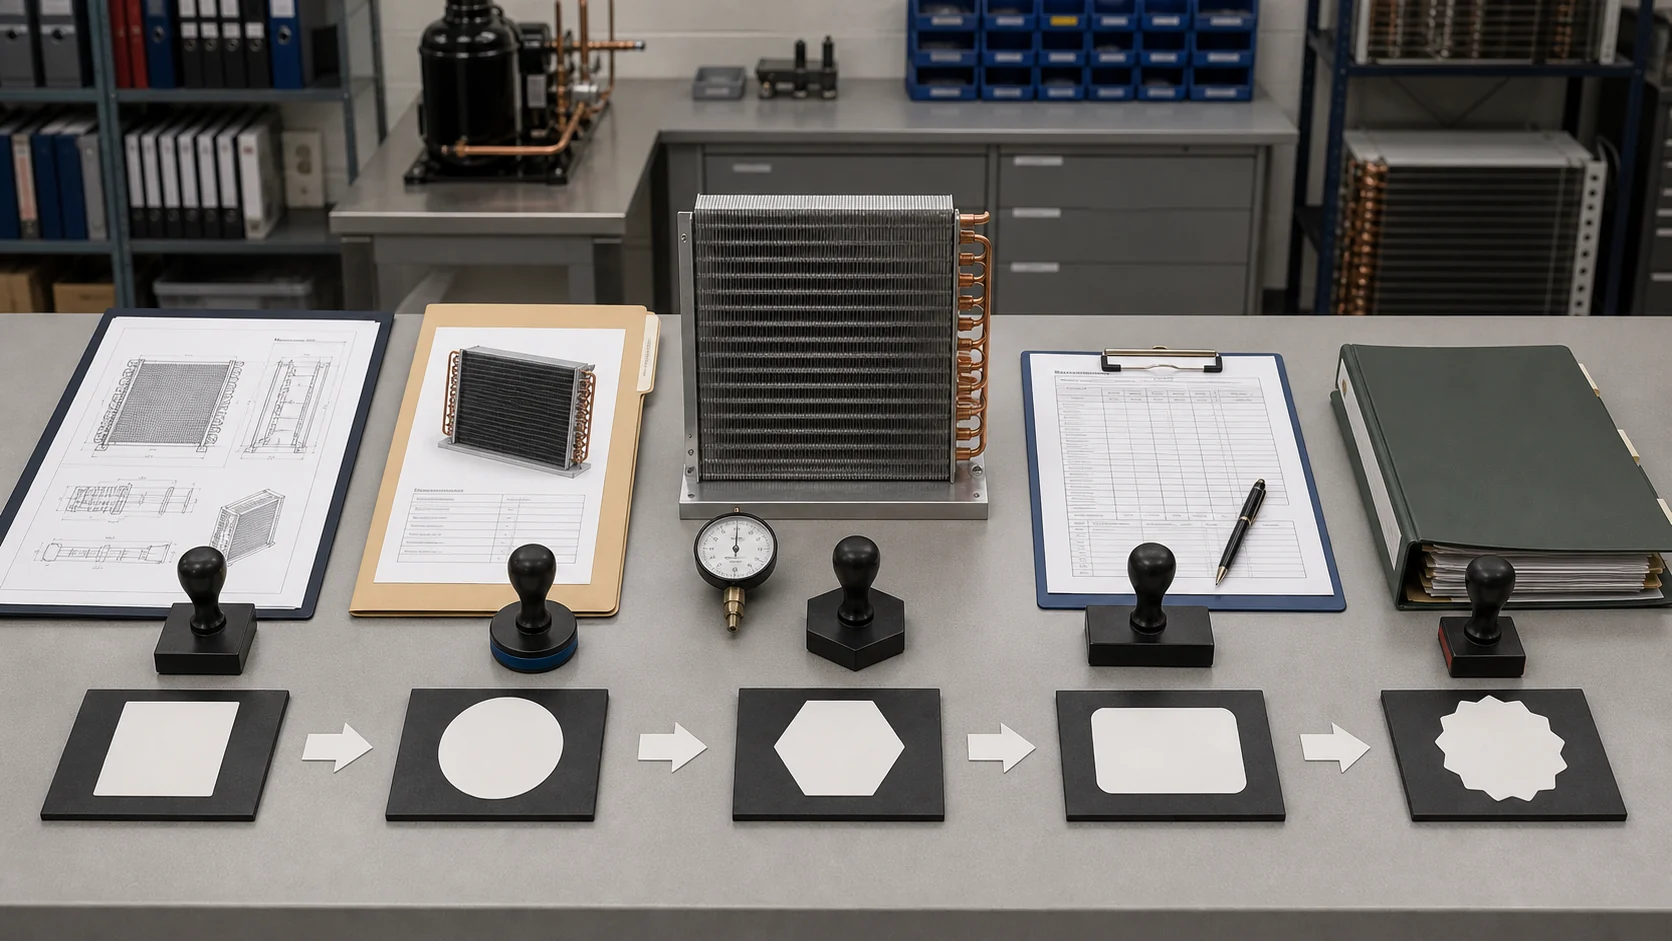
| 承認ステージ | バイヤーの決定 | 最小アウトプット | 主責任者 |
|---|---|---|---|
| 設計記録の凍結 | 要件は完全かつ明確ですか? | 署名済み図面、定格条件、材料、接続部、および検査特性 | エンジニアリング |
| 量産試作計画 | 通常の経路と計画された速度が使用されますか? | プロセスフロー、治具リスト、検査計画、およびラン数量 | サプライヤー品質 |
| 量産試作ラン | 実際のプロセスにより適合品コイルが製造されましたか? | 特定されたサンプルセット、寸法測定結果、試験記録、偏差、および梱包の証拠 | 製造および品質 |
| 部門間レビュー | すべてのギャップが解消されているか、または正式に承認されているか? | 承認署名、オープン項目の担当者、期日、リスク決定 | エンジニアリング、品質、調達 |
| リリース決定 | リピート注文はこのリビジョンを使用できるか? | 有効日付きのリリース、条件付き、保留、または却下のステータス | バイヤー品質 |
生産エビデンスを求める前に設計記録を固定する
ターゲットが変わり続ける場合、エビデンスパックを評価することはできない。コイルの適合性や性能を変更する可能性のあるすべての要件を、1つの部品番号とリビジョンに紐付けることから始める。カスタム冷却コイルの場合、図面だけでは十分でないことがほとんどである。.
定格ポイントでコイルを定義する
部品が蒸発器、凝縮器、ヒートポンプ室外コイル、ガス冷却器、その他の熱交換器のいずれであるかを記録する。冷媒または流体、入口空気条件、風量、目標容量または放熱量、圧力制限、動作範囲、圧力降下制限、除霜条件、および試験方法を明記する。バイヤーが図面以外の定格スケジュールを使用する場合は、それに独自のリビジョンを付与し、部品にリンクさせる。.
形状および接続の詳細を固定する
外形寸法、列数、フィンピッチ、チューブ径、回路構成、ヘッダー、接続中心、チューブ突出し、取付穴、ドレン経路、ファンクリアランス、サービススペース、および向きを含める。どの寸法が適合性に不可欠(クリティカル・バイ・フィット)で、どれが参考寸法であるかをマークする。コイルの熱的結果が許容範囲内であっても、わずかな接続のズレによってキャビネットの手直しが必要になることがある。.
前提条件を見える化する
サプライヤーに、見積もりファイルとリリースファイルの両方とともに前提条件および除外事項の登録簿を送付してもらう。代替されたチューブ材料、異なる風量、または短縮された圧力保持時間を、承認後に現れる注記の中に埋め込んではならない。この OEMコンデンサーコイル仕様チェックリスト は、バイヤーがリリースベースラインを設定する前に、設計および品質のフィールドを収集するのに役立つ.
生産意図のエビデンスパックを構築する
このパックにより、2人目のレビュアーが新しいメールスレッドを開くことなく、次の3つの質問に答えられるようにする必要がある:何が製造される予定だったか?何が実際に製造されたか?差異がある場合、誰がそれを承認したか?
| エビデンスグループ | コイル別記録 | 受け入れ確認事項 |
|---|---|---|
| 設計および要件 | 承認済み図面、定格表、部品表、結線図、改訂履歴 | すべての記録が1つの部品番号と改訂版を指していますか? |
| 工程定義 | 工程フロー、作業手順書、治具リスト、ろう付けまたは拡管管理、洗浄ルート | 記載されたルートは量産試作の意図と一致していますか? |
| 材料とトレーサビリティ | チューブ、フィン、ヘッダー、フレーム、コーティング、ろう材、およびロットまたはヒートの参照 | サンプルを承認済みの材料要件まで追跡できますか? |
| 検査および測定 | 管理計画書、寸法検査成績書、ゲージリスト、校正状況、外観基準 | 重要特性が適切な設備で測定されていますか? |
| 耐圧および性能 | 耐圧試験、漏れ試験、熱または風量試験方法、生データ、測定器の識別 | 試験条件はリリースされた定格と同等ですか? |
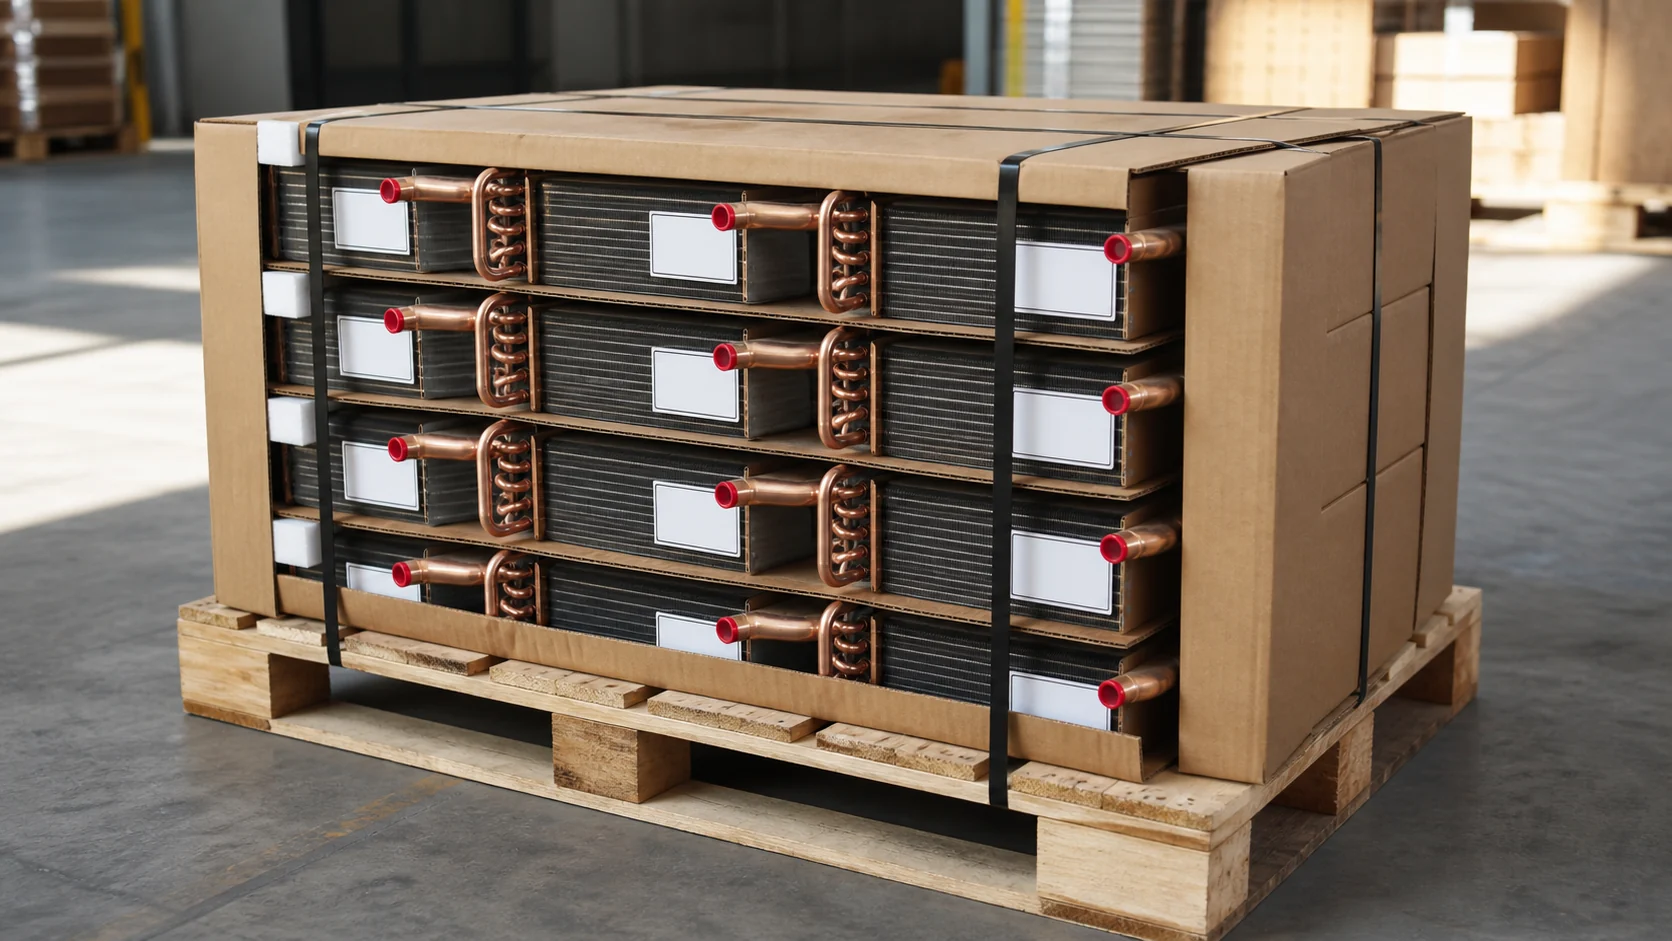
| 梱包および出荷 | 梱包指示書、キャップとプラグ、ラベル、パレットの写真、輸送保護、偏差リスト | 承認済みの部品が損傷や識別の喪失なく到着しますか? |
この ISO 9001標準ページ は、品質マネジメントシステムを製品の証拠から切り離すために有用な文脈を提供します。サプライヤーが提供するISO 9001証明書は、1つのコイルが買い手の容量、圧力、漏れ、寸法、または材料の要件に適合していることを証明するものではありません。証明書の適用範囲を個別に確認してから、製品記録をレビューしてください。.
量産意図に基づいてサンプルを試作する
リピート生産の承認を目的とする場合は常に、通常の作業員、工具、治具、検査機器、材料の供給元、およびテスト手順を使用してください。一時的な条件が避けられない場合は、それを逸脱事項として記録し、その結果がリリースに適しているか、または学習目的のみに適しているかを判断してください。.
試作ロットとサンプルを特定する
試作日、ラインまたは作業区、作業員グループ、材料ロット、工具または治具のID、計画数量、完了数量、検査済み数量、および不合格または手直し数量を書き留めてください。検査済みの各コイルに、部品番号、リビジョン、サンプル番号、およびトレーサビリティ参照をラベル付けしてください。識別子のない写真は、その後のリリース決定を裏付けることができません。.
性能確認の前に寸法をチェックする
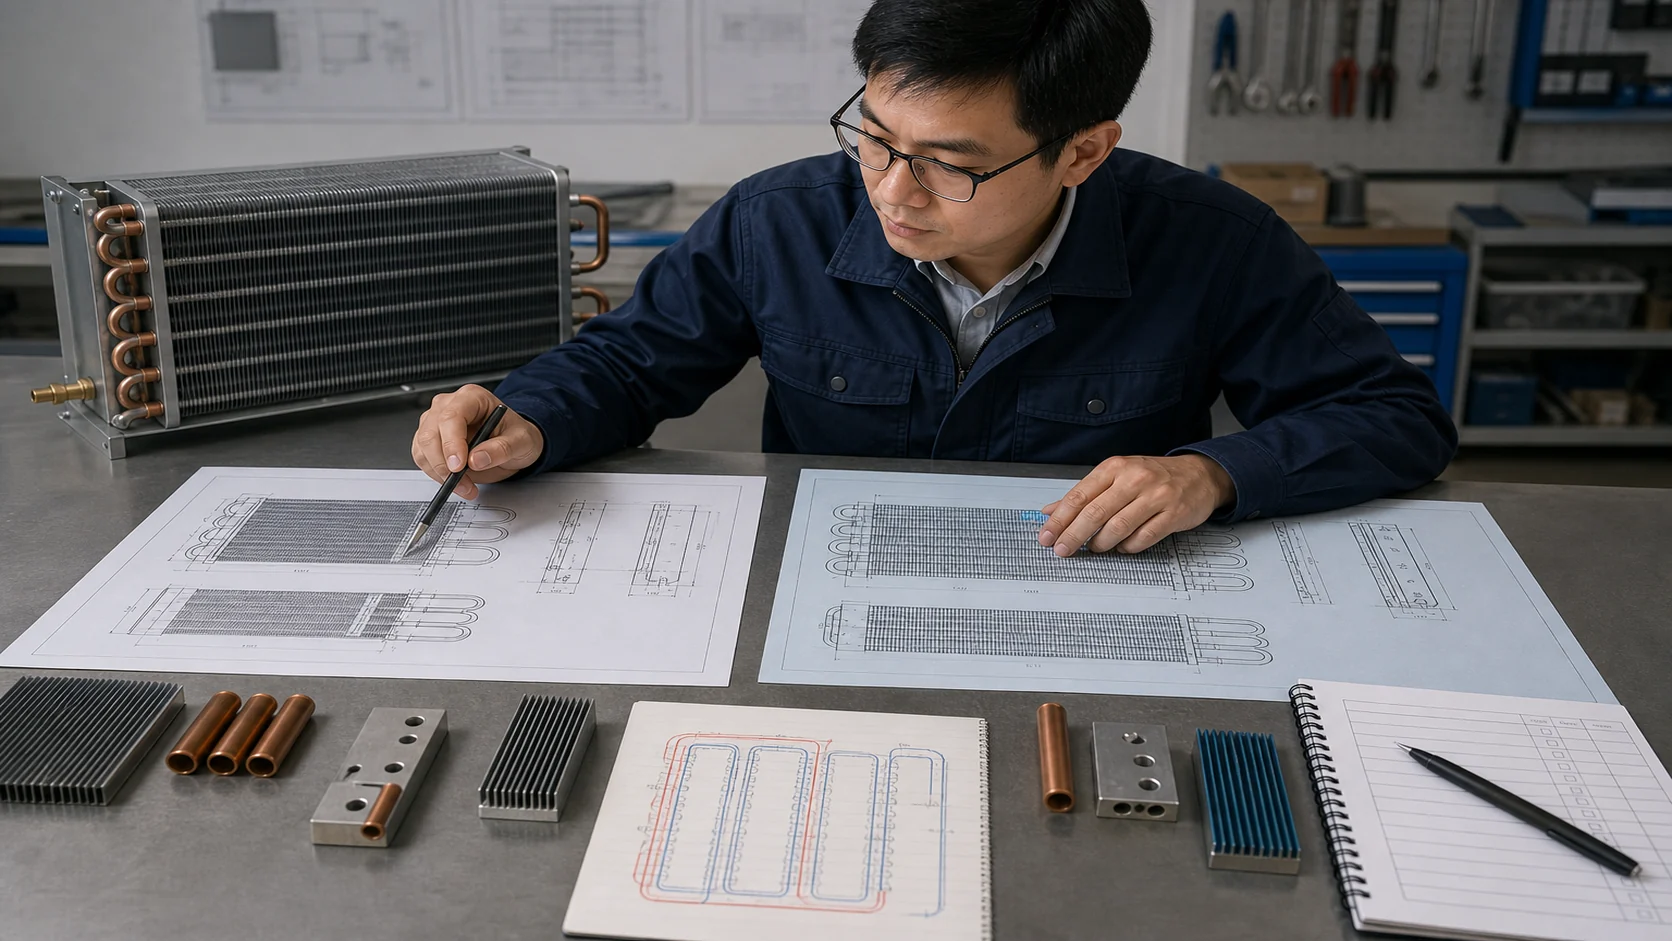
熱交換の結果が良好に見える場合でも、部品を使用不能にする可能性のある特性から始めてください:全体の外形、取り付け位置、接続の中心、ヘッダーの向き、チューブの突出部、フィンの損傷、ドレンの位置、およびサービス時のクリアランス。合否だけでなく、実測値を記録してください。レポートには管理された図面リビジョンを使用してください。.
圧力と漏れの完全性を検証する
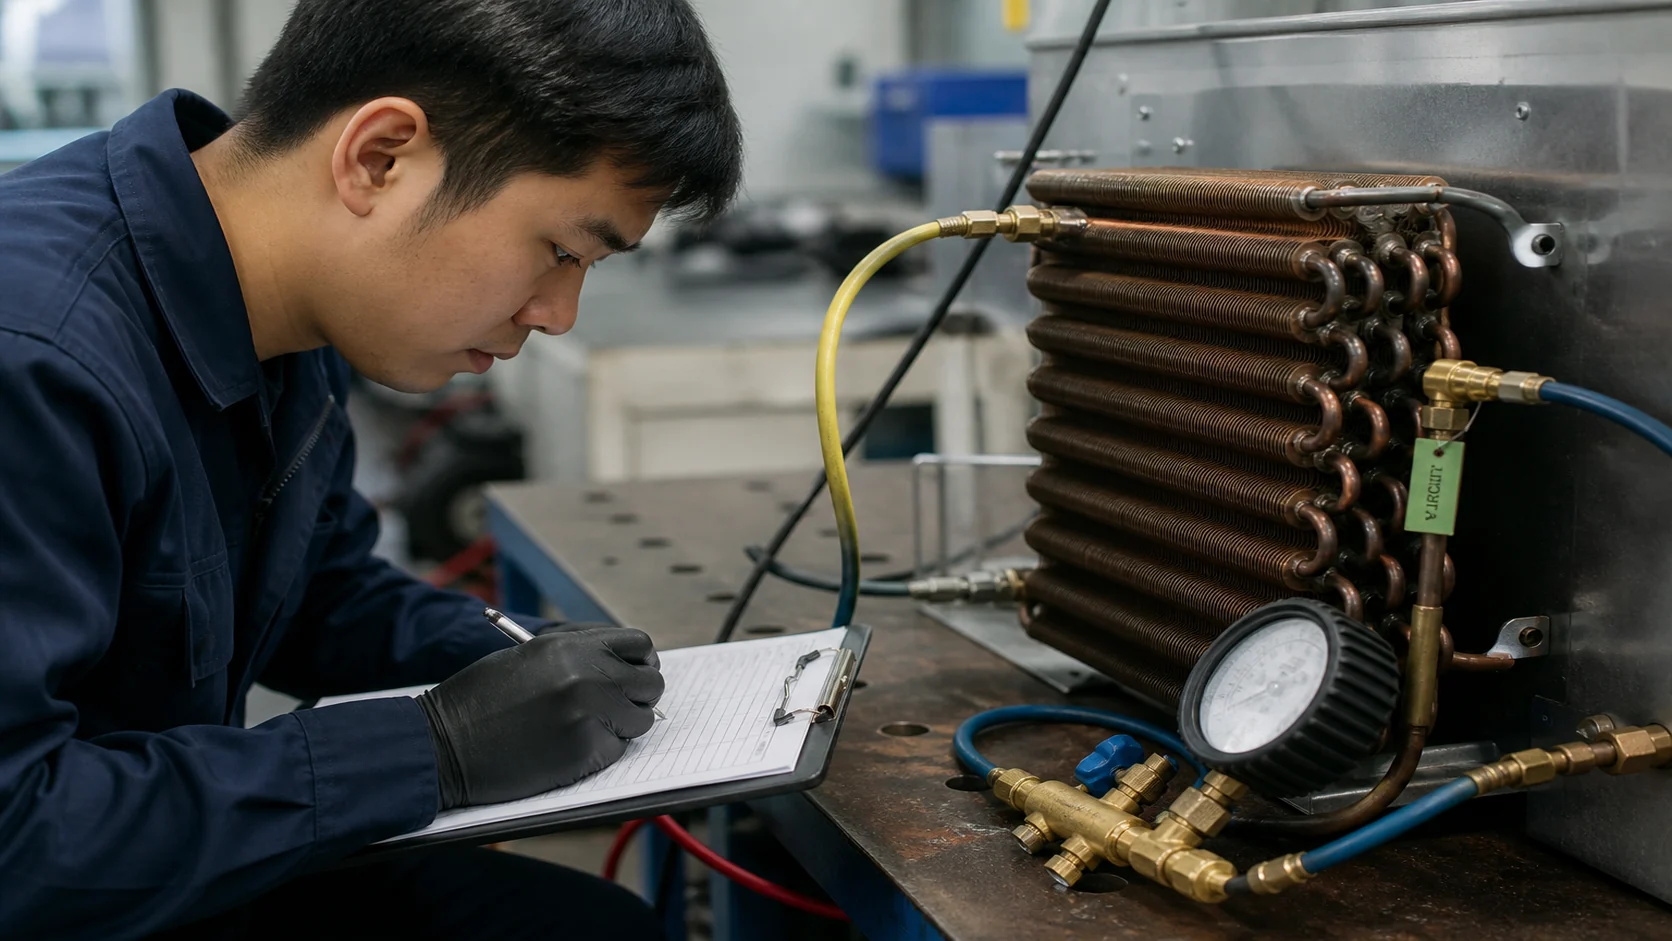
テストガスまたは流体、指定された圧力と保持時間、部品温度、許容される損失、ゲージの分解能、および対象となる回路を明記します。リリースされるアセンブリの一部であるヘッダー、ろう付け継手、バルブ、およびプラグを含めてください。工場受入記録は現場の耐圧試験とは別に保管してください。レポートに「試験済み」とだけ記載されている場合は、承認前に方法と機器の詳細を要求してください。.
リリース条件での熱性能および風量結果を比較する
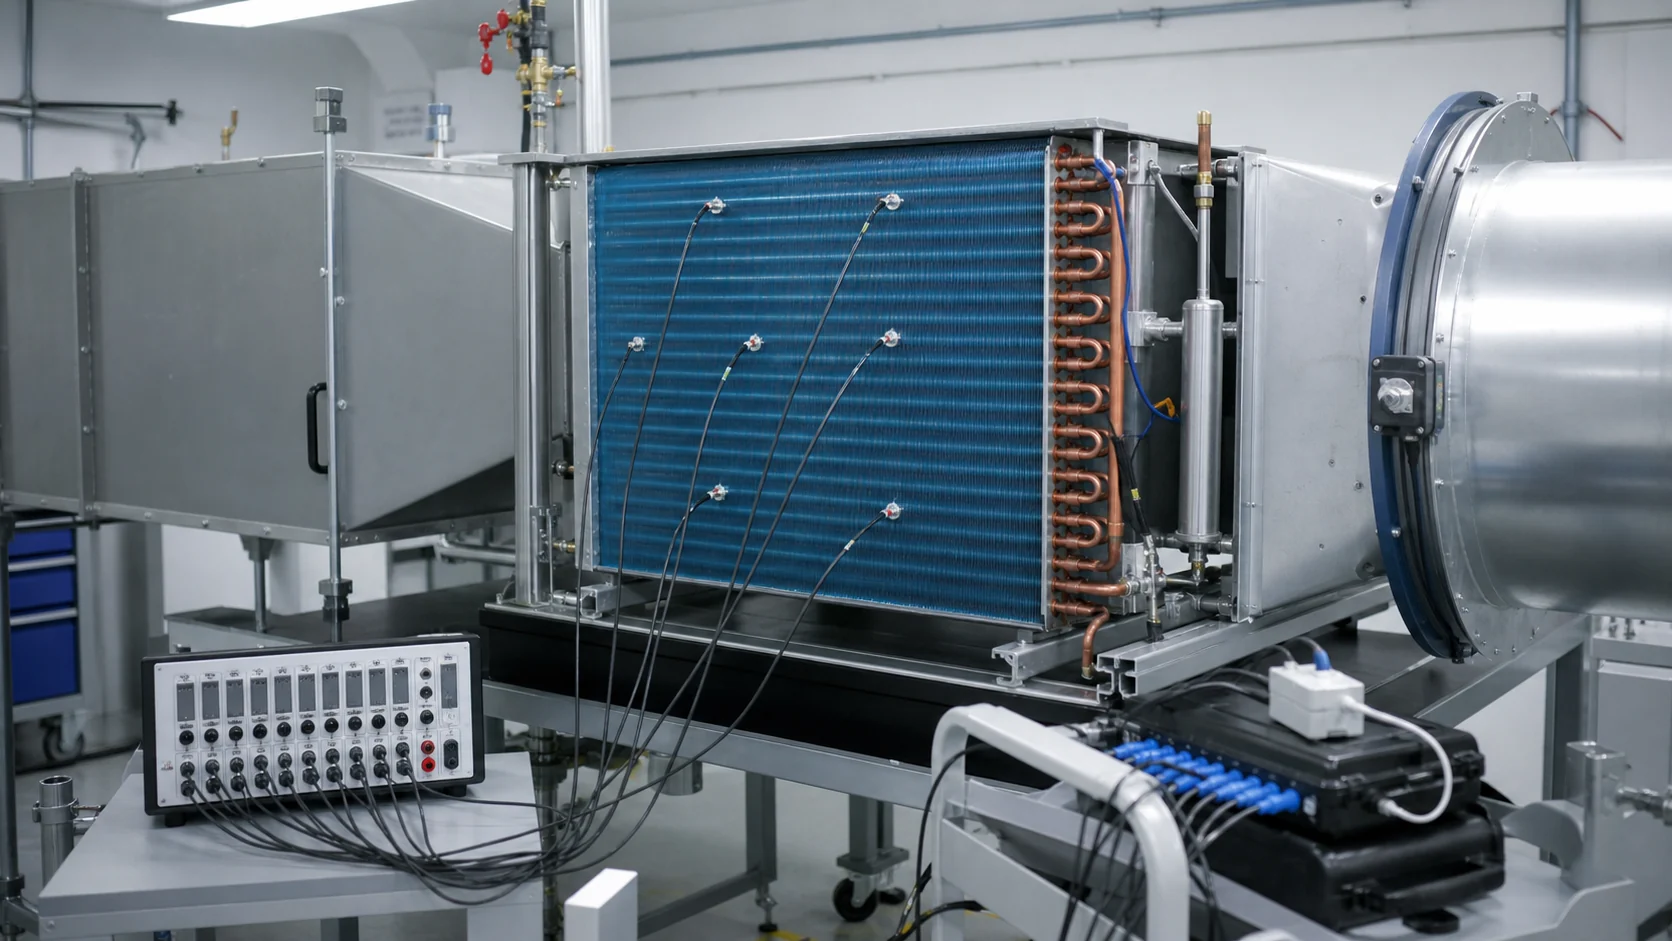
定格のセットアップを繰り返します:流入空気、風量、冷媒の状態、飽和温度または圧力、出口の状態、圧力損失の制限、および測定位置。判断に影響を与える場合は、計測器の識別と不確かさを記録してください。別の風量や温度差で得られた結果はエンジニアリングの参考にはなりますが、それ単体でリリースの定格を確認することはできません。.
材料とロットのトレーサビリティを確認する
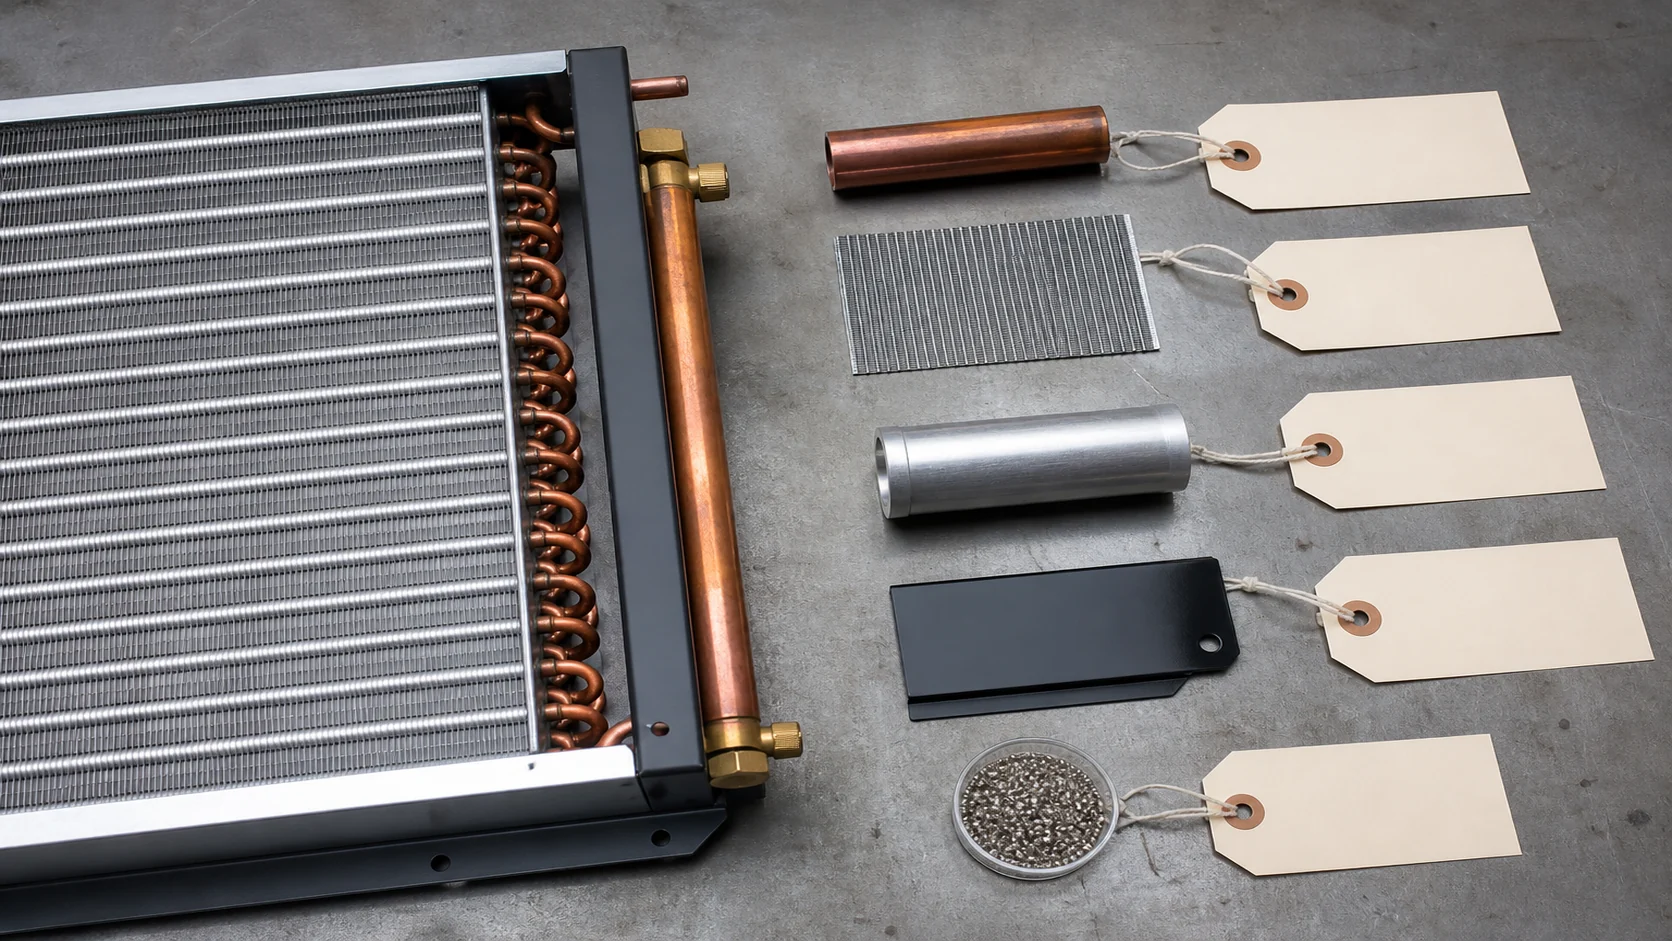
材料証明書またはサプライヤーの宣言書を、試作で使用したロットと照合します。チューブとフィンの寸法、ヘッダー材料、フレームまたはコーティングの要件、ろう材、および清浄度や防食の要件を確認してください。サプライヤーが代替の調達先を提案した場合は、変更によって新しいサンプルやテストが必要かどうかを買い手が決定するまで、リリースを保留してください。.
結果の背景にあるプロセス管理をレビューする
量産承認は、買い手が各重要結果をプロセス内の管理項目に結びつけることができる場合に、より確実なものとなります。フィン成形、チューブ準備、拡管または組み立て、ろう付け、洗浄、耐圧試験、検査、ラベル貼り、梱包のプロセスを通じてコイルを追跡します。プロセスがどのように欠陥を防止しているか、また防止に失敗した場合に検査がどのようにそれを検出するのかを確認してください。.
ろう付けコイルについては、継手の準備、必要に応じたパージの実施、合金の識別、治具のサポート、外観基準、および漏れ試験のカバレッジをレビューします。機械的拡管アセンブリについては、チューブ拡管の設定、フィン接合または接触の基準、チューブの突出、およびフィン損傷の制御をレビューします。コーティングされたコイルについては、表面処理、コーティングの識別、カバレッジ基準、硬化または取扱いの指示、および梱包保護を確認してください。.
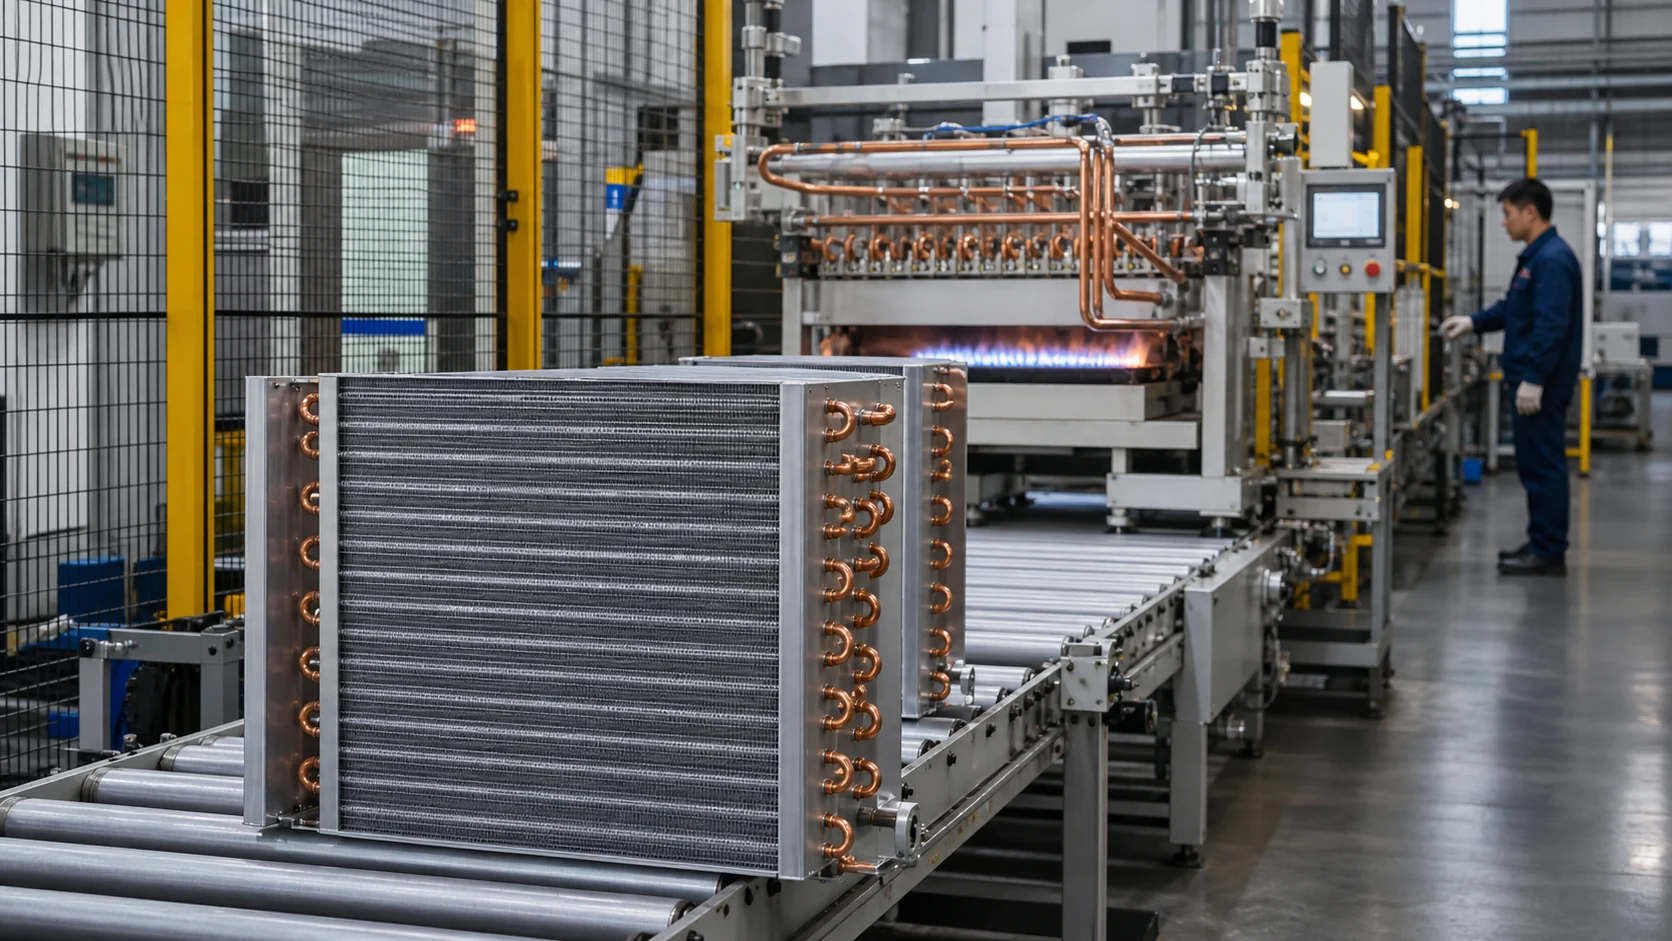
次のツールを使用します Domiコイル製造プロセスページ は、フィンプレス、チューブ成形、ろう付け、組み立て、漏れ試験、検査、および輸出梱包に関する工場での議論の出発点となります。このページは能力の参考資料です。プロジェクト固有の記録や買い手による監査に代わるものではありません。.
明確なリリースステータスを使用する
曖昧な「承認済み」というメールは避けてください。部品には、どのような製造が可能で、どのようなエビデンスが未完了のまま残っているかを示すステータスを付与してください。.
| ステータス | 意味 | 許可されるアクション | 必要な次のステップ |
|---|---|---|---|
| リリース済み | 必要なエビデンスが承認済みリビジョンを満たしており、重要項目の未完了がない | リピート注文では、合意された範囲内でリリース済みリビジョンを使用できる | 変更を監視し、トリガーが発生した際にエビデンスを更新する |
| 条件付きリリース | バイヤーが、限定された数量または日付に対して、定義された低リスクのギャップを受け入れる | 記載された数量、拠点、または用途のみ進行可能 | 担当者、期日、および完了のエビデンスを割り当てる |
| 保留 | エビデンスまたは結果が不完全、矛盾している、または要件から外れている | 影響を受ける範囲について、リピート生産のリリースを行わない | 記録の修正、再試験、または要件の解決を行う |
| 拒否されました | 製造意図の試作が厳格な要件を満たしていない場合、またはサプライヤーが必要なエビデンスを提供できない場合 | リリースを停止し、影響を受けた材料を封じ込める | プロセスまたは再設計を修正し、承認ゲートをやり直す |
未解決の嵌合寸法、未検証の耐圧性、必要な材料やコンプライアンスのエビデンスの欠落、不適切な定格ポイントでの試験、ならびに未承認の製造拠点や下位サプライヤーの変更については、厳格な停止を設定してください。条件付きリリースは、未解決の安全性や機能の不具合に対する表現を和らげたものではありません。.
ISO 19011では、監査証拠とは監査基準に関連し、かつ検証可能な情報であると規定されています。買い手は、これと同じ習慣を取り入れるために認証監査を行う必要はありません。各オープンアイテムを、要件、証拠の所有者、期日、および承認の決定に関連付けた状態に維持してください。次を参照してください。 ISO 19011:2026リリースノート 現在の公式な説明については、こちらをご確認ください。.
リリースされた部品が変更された場合は、承認を再度オープンにする
承認記録は、抽象的なサプライヤー名ではなく、定義された部品およびプロセスに帰属します。変更によって図面番号が維持される一方で、実際のコイルの性能や適合性が変わる可能性があります。変更が生産工程に入る前に通知を求め、再評価を行うか、新しいサンプルの検査を行うか、耐圧試験を繰り返すか、あるいは完全な証拠パックを再度提出させるかを決定してください。.
| 変更のトリガー | 考えられるコイルのリスク | 一般的な買い手の対応 |
|---|---|---|
| チューブ、フィン、ヘッダー、フレーム、コーティング、またはロウ材の変更 | 容量、耐食性、接合部、清浄度、またはコンプライアンスが変化する可能性があります | 材料の証拠を確認し、サンプルの取得または再テストを決定する |
| 列数、フィンピッチ、回路構成、ヘッダー、接続、または向きの変更 | 気流、圧力損失、分布、適合性、およびサービス時のアクセス性が変化する可能性があります | 図面と定格表を更新し、影響を受ける特性を検証する |
| ロウ付け、拡管、洗浄、またはコーティングプロセスの変更 | 漏れ率、接合品質、残留物、またはコーティングの耐久性が変化する可能性があります | プロセスのリスクを確認し、必要な場所で初品検査(ファースト・アーティクル・チェック)を繰り返す |
| 製造拠点、ライン、金型、または主要な下位サプライヤーの変更 | プロセス条件、設備、作業者、およびトレーサビリティが異なる可能性があります | リリース前に新しいルートの監査または適格性確認を行う |
| 試験方法、機器、定格条件、または受入限界の変更 | 新旧の結果が比較できない可能性がある | 定格の根拠を再確認し、新しく管理されたレポートを発行する |
| 梱包、ラベル、キャップ、プラグ、またはパレットの変更 | 損傷、湿気、異物混入、および識別リスクが変化する可能性がある | 梱包済みサンプルを確認し、梱包仕様書を更新する |
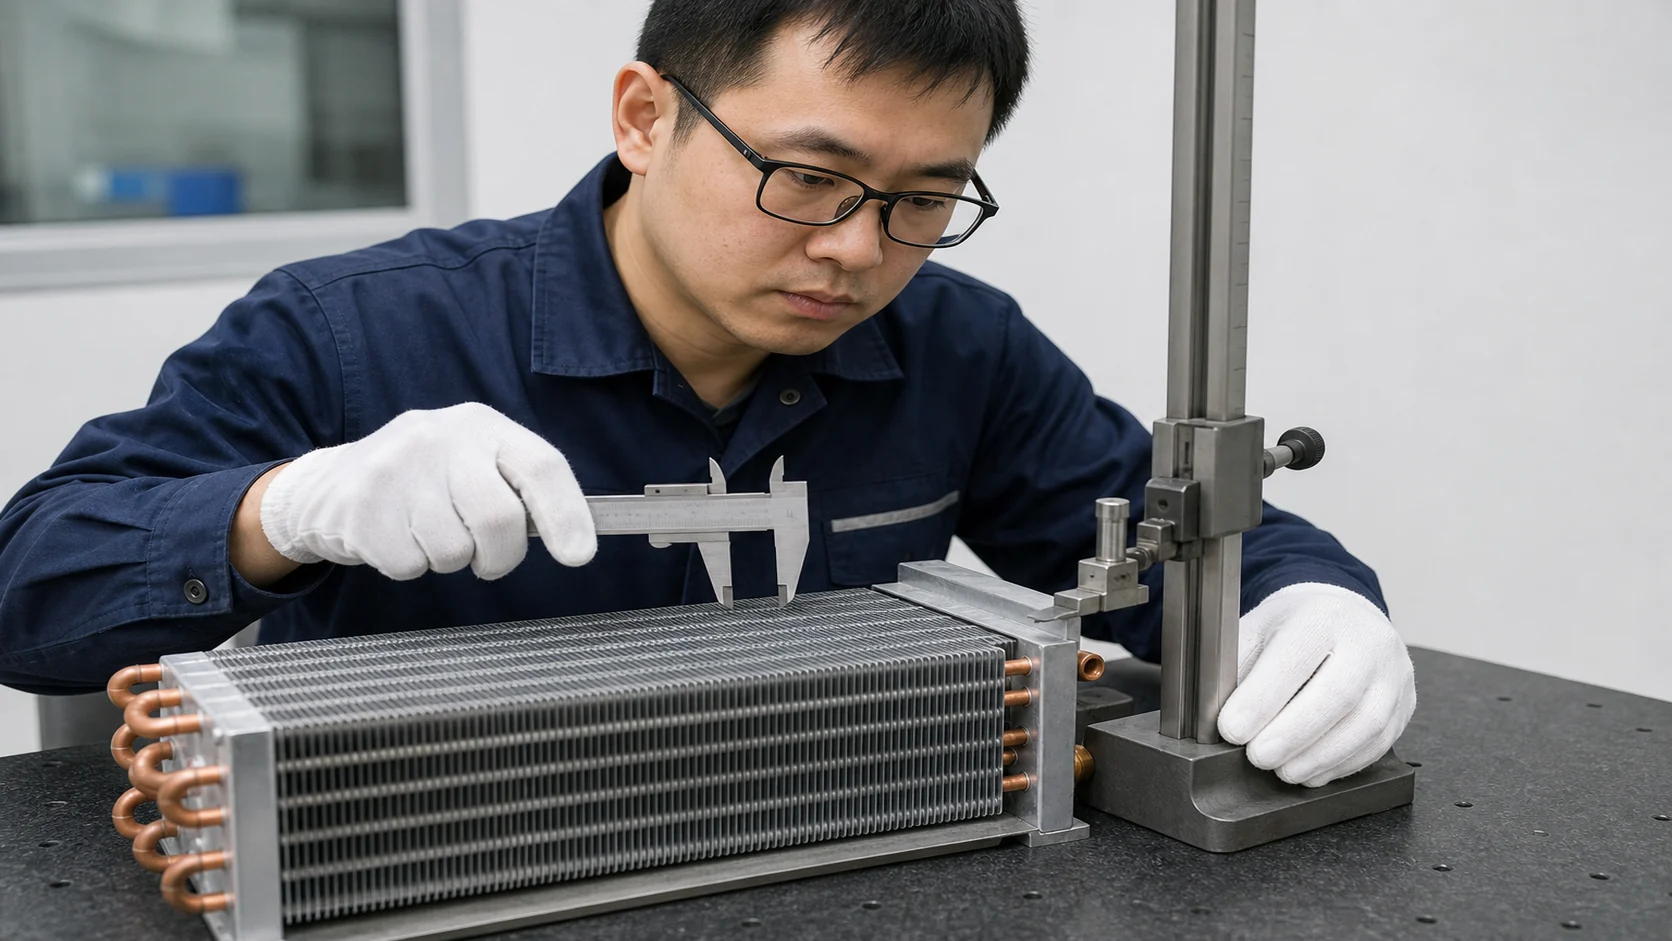
影響を受ける部品番号、リスク評価、バリデーション計画、承認記録を添えて、両方のリビジョンを1つの変更フォルダにアーカイブする。 Domi図面リビジョン管理ガイド は、この分野のドキュメント側をカバーしている。この記事では、それに続く量産リリース決定を追加する。.
承認ゲートをRFQ(見積依頼)の要件にする
見積段階でサプライヤーに、プロジェクトに量産意図の承認ゲートが含まれていることを伝える。これにより商業的対応が変わる。サプライヤーは、それらを後からの追加事項として扱うのではなく、サンプル数量、検査時間、試験能力、材料トレーサビリティ、梱包確認、エビデンスパッケージを計画できる。.
以下を送信する:
- 機器タイプ、コイル機能、冷媒または流体、および目標動作点;;
- 外形図、接続図、取付およびサービスクリアランス、ならびに現在のリビジョン;;
- チューブ、フィン、ヘッダー、フレーム、コーティング、ロウ付け、清浄度、および耐食性の要件;;
- 風量、圧力損失、能力または放熱量、耐圧試験、および性能試験の要件;;
- サンプル数量、量産意図数量、検査特性、および必要な記録;;
- 年間需要、出荷パターン、MOQ(最小発注数量)、梱包、輸送ルート、立ち上げ日、および変更通知の期待値。.
この カスタム冷蔵庫コイルのRFQチェックリスト は技術パッケージの整理に役立つ。スコープが明確になった後、バイヤーは 図面をDomiに送信してOEM見積もりを依頼する または次を使用 Domiお問い合わせページ 技術レビューを開始します。図面、製造ルート、テスト計画、エビデンスの責任範囲が合意されるまで、リリース日を約束しないでください。.
よくあるご質問
カスタム冷却コイルごとにPPAPは必要ですか?
いいえ。PPAPは業界のプロセスであり、OEM顧客によってはそのフォームや提出レベルが要求される場合があります。他のバイヤーは、初品検査(ファースト・アーティクル)や生産リリースパックを使用します。量産試作の前に、必要な記録、サンプル数量、承認権限、および変更トリガーについて合意してください。顧客が要件を定義しており、提出された記録がそれを満たしている場合を除き、PPAPへの準拠を主張しないでください。.
量産部品承認は、試作承認とどのように異なりますか?
試作承認では、新しい設計が取り付け可能か、性能を満たすか、修正可能かを確認します。量産部品承認では、通常の製造ルートで、トレーサブルな材料、検査、テスト、梱包の記録とともに、承認された設計を意図した速度で再現できるかを確認します。製造ルートの修正が必要な状態であっても、試作は合格することがあります。.
冷凍コイルの生産リリースパックには何を含める必要がありますか?
最小限として、承認された図面および定格表、部品表(BOM)、工程フロー、検査または管理計画、材料およびロットの参照情報、寸法検査書、圧力および漏れ記録、関連する熱または風量の結果、偏差ログ、梱包手順、およびリリース判定を含めてください。必要に応じて顧客固有のフォームを追加します。.
サプライヤーは承認後に別の材料を使用できますか?
バイヤーが変更を確認し、承認した後にのみ行ってください。チューブ、フィン、ヘッダー、コーティング、フレーム、またはろう付合金の変更は、適合性、容量、耐圧性、腐食、接合、清浄度、またはコンプライアンスに影響を与える可能性があります。変更通知、リスクレビュー、更新された記録、およびバイヤーが指定するサンプルまたは再テストのエビデンスを要求してください。.
OEMコイルにおける条件付出荷(コンディショナル・リリース)とは何を意味しますか?
バイヤーが、指定された数量、拠点、または日付に対して、定義された限定的なリスクを受け入れたことを意味します。未決事項には、担当者、期日、および完了のエビデンスが必要です。条件付きリリースは、未解決の取り付け不良、圧力漏れ、不適切な定格条件、または未承認の材料や工程の変更を決してカバーしてはなりません。.
OEMの買い手は、生産意図試作(プロダクションインテントラン)に向けてどのように準備すべきですか?
部品番号とリビジョン、定格条件、材料、接続、重要寸法、試験方法、サンプル識別規則、受入限界、必要な記録、および承認者を固定します。計画されたラン数量と通常のプロセスルートを明記します。次に、サプライヤーが承認作業の価格設定とスケジュール設定を行えるよう、RFQと一緒にパッケージを送信します。.